


ステンレス鋼チューブは、その耐久性、耐食性、洗練された外観により、自動車、航空宇宙、医療機器、建築設計などの業界で広く使用されています。ただし、ステンレスチューブを曲げるのは他の金属を曲げるほど簡単ではありません。適切なツールとテクニックがないと、チューブが簡単にねじれたり、平らになったり、変形したりしてしまいます。そこで、 ベンダーは 必須になります。この記事では、準備、工具の選択、安全上のヒント、段階的な手順など、ステンレスチューブの曲げに関して知っておくべきことをすべて説明します。
ステンレスチューブの曲げは、銅やアルミニウムなどの柔らかい材料を曲げるよりも基本的に複雑です。ステンレス鋼は引張強度と硬度が高く、変形しにくいのが利点でもあり、欠点でもあります。構造的な完全性は維持されますが、チューブの壁の薄化、スプリングバック、曲げプロセス中の亀裂などのリスクも伴います。
さらに、ステンレス チューブには正確な寸法公差があることが多く、曲げがスムーズかつ正確であることが重要です。高品質の ベンダー と適切なテクニックがなければ、結果は外観と機能の両方を損なう可能性があります。
ステンレス管曲げの技術を習得するための最初のステップは、適切な ベンダーを選択することです。すべてのベンダーが同じように作られているわけではないため、間違ったベンダーを使用すると、材料を簡単に損傷する可能性があります。
手動ベンダーは、小規模または軽負荷の用途に最適です。これらの手工具は持ち運び可能で比較的安価ですが、力と忍耐が必要です。直径 1/2 インチ以下のチューブに最適です。
より太いチューブや繰り返し作業の場合、油圧ベンダーを使用すると力と制御が向上します。特に産業環境において、オペレーターの疲労を軽減し、より一貫した結果を保証します。
マンドレル ベンダーに は、曲げ中にチューブに挿入されるマンドレルが組み込まれており、これにより内径が維持され、つぶれが防止されます。これらは、特に高性能用途における薄肉または精密ステンレスチューブに最適です。
| チューブ直径 | 推奨ベンダータイプ | 最適な使用例 |
|---|---|---|
| < 1/2 インチ | マニュアルベンダー | 住宅と小さな店舗のプロジェクト |
| 1/2~2インチ | 油圧ベンダー | 工業用配管、自動車用 |
| 薄肉チューブ | マンドレルベンダー | 航空宇宙、カスタム排気 |
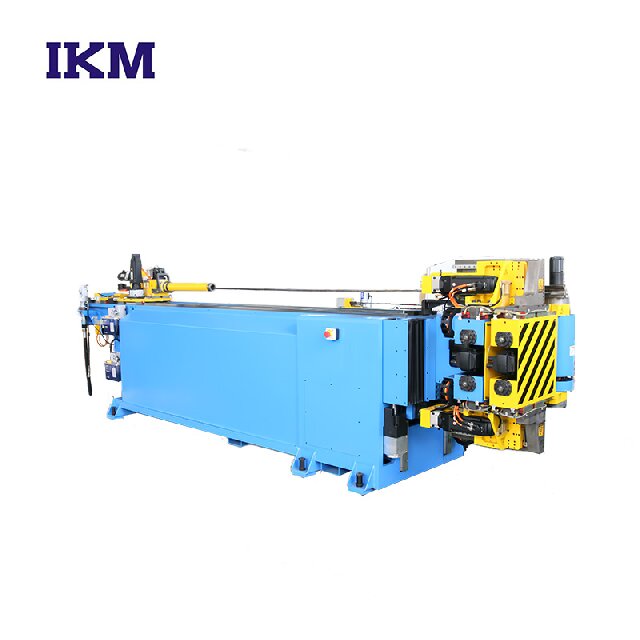
適切なを使用することの重要性を理解したところで Bender、実際の曲げプロセスを見てみましょう。準備は実行と同じくらい重要です。
巻尺とマーカーを使用して、曲がりの正確な位置を特定します。精度が重要なので、測定値を再確認してください。曲げ半径と伸びを考慮します。
ステンレスチューブをベンダーに置き、ダイまたは曲げフォームに完全に固定されていることを確認します。ねじれや軸外の曲がりを避けるために、位置合わせは完璧でなければなりません。
曲げ半径は通常、チューブ直径の倍数として表されます (たとえば、2D または 3D)。ステンレス鋼の場合、チューブにかかる応力を軽減するには、一般に曲げ半径を大きくする方が安全です。
ゆっくりと取り組んでください 手動でも油圧でもベンダー。このステップを急ぐ必要はありません。安定した均一な圧力を加えると、チューブが反ることなく徐々に曲がります。
ステンレスチューブは曲げるとわずかに戻る傾向があります。補正するには、チューブをわずかに曲げすぎる必要がある場合があります。リリース後は必ず角度を確認し、必要に応じて調整してください。
曲げが完了したら、チューブの変形、肉薄、亀裂がないか検査します。表面の跡を取り除き、プロフェッショナルな外観を取り戻します。
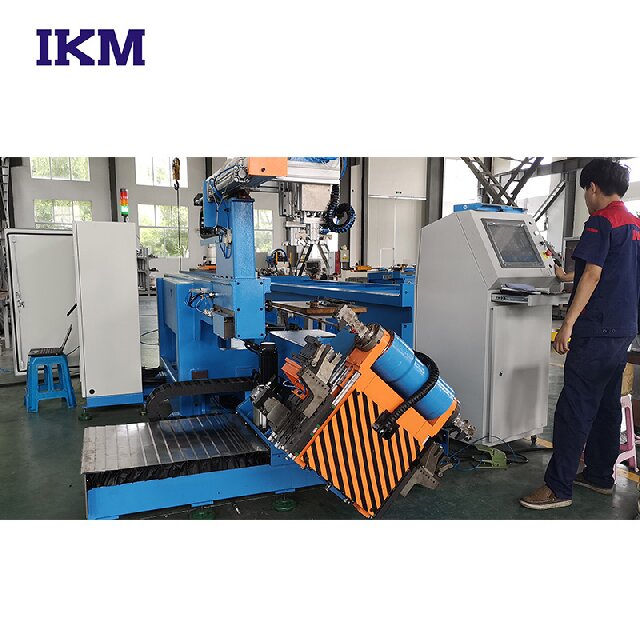
最高の Bender を使用したとしても、間違いが発生する可能性があります。よくあるエラーとその回避方法をいくつか示します。
ねじれは通常、チューブ内のサポートが不十分なために発生します。必要に応じてマンドレルまたは内部サポートを使用してください。
亀裂は通常、曲げ半径が狭すぎるか、チューブの壁が薄すぎることを示します。より大きな曲げ半径または肉厚のチューブを選択してください。
これは、チューブが円形ではなく楕円形になることを指します。楕円化を最小限に抑えるには、形状にフィットするダイを使用し、曲げ中に一定の圧力を加えます。
チューブの位置が不適切であると、曲がりが不安定になったり、曲がりがねじれたりする可能性があります。開始する前に、チューブが完全に真っ直ぐであることを必ず確認してください。
これらの問題を認識し、予防措置を講じることで、材料の無駄を回避し、常に高品質の結果を保証できます。
ステンレス鋼のチューブとベンダーを使用して作業する場合は、機械的な力が必要となり、安全上のリスクが生じる可能性があります。重要な注意事項は次のとおりです。
手袋を着用してください。 鋭利な刃物から手を保護するために
目を保護するものを使用してください。特に使用する場合は、 油圧ベンダーS.
スムーズな作業を可能にするために、作業スペース に障害物を置かないでください。
ゆるい衣服は避けてください。 可動部分に巻き込まれる可能性がある
適切なトレーニングと認識は、適切な機器を所有することと同じくらい重要です。
A: チューブの直径と壁の厚さによって異なります。一般に、ステンレス鋼の場合、直径の 3 倍から 5 倍の曲げ半径が安全です。
A: 技術的には可能ですが、お勧めできません。適切なベンダーを使用しないと、チューブが損傷し、良好な結果が得られない可能性があります。
A: チューブの曲げは精度と美しさに重点を置いていますが、パイプの曲げは通常、より寛容です。ステンレスチューブにはパイプよりも厳しい公差が必要です。
A: マンドレル ベンダーを使用し、チューブがきれいであることを確認し、適切な曲げ半径を選択します。しわは通常、曲がりが鋭すぎるか、壁が薄すぎることが原因で発生します。
A: スプリングバックとは、曲げた後にわずかに戻るチューブの自然な傾向です。常に少しオーバーベンドし、アングルファインダーで確認してください。
ステンレスチューブを曲げるのは気の遠くなる作業のように思えるかもしれませんが、適切な工具と系統的なアプローチを使用すれば、正確でやりがいのある作業になります。に投資する 高品質のベンダーを使用し、材料の特性を理解し、規律あるプロセスに従うことで、結果を劇的に向上させることができます。
カスタム排気システムを製作する趣味の者であっても、高圧配管に取り組む産業技術者であっても、ステンレスチューブの曲げをマスターすることで製造スキルが向上し、コストのかかるミスを減らすことができます。


