


Zobrazení: 178 Autor: Editor webu Čas publikování: 2025-05-15 Původ: místo


Trubky z nerezové oceli jsou široce používány v průmyslových odvětvích, jako je automobilový průmysl, letecký průmysl, lékařské vybavení a architektonický design, díky své trvanlivosti, odolnosti proti korozi a elegantnímu vzhledu. Ohýbání nerezových trubek však není tak jednoduché jako práce s jinými kovy. Bez správných nástrojů a technik je snadné trubku zalomit, zploštit nebo deformovat. Tam je a Bender se stává nezbytným. Tento článek vás provede vším, co potřebujete vědět o ohýbání nerezových trubek, včetně přípravy, výběru nástroje, bezpečnostních tipů a pokynů krok za krokem.
Ohýbání nerezových trubek je zásadně složitější než ohýbání měkčích materiálů, jako je měď nebo hliník. Nerezová ocel je díky své vysoké pevnosti v tahu a tvrdosti odolná vůči deformaci, která je požehnáním i prokletím. I když si zachovává strukturální integritu, představuje také rizika, jako je ztenčení stěny trubky, zpětné odpružení a praskání během procesu ohýbání.
Nerezové trubky se navíc často vyznačují přesnými rozměrovými tolerancemi, takže je důležité, aby ohyby byly hladké a přesné. Bez vysoce kvalitního Benderu a vhodné techniky mohou vaše výsledky ohrozit vzhled i funkci.
Prvním krokem k zvládnutí umění ohýbání nerezových trubek je výběr správné ohýbačky . Ne všechny ohýbačky jsou stejné a použití nesprávné může snadno poškodit materiál.
Ruční ohýbačky jsou ideální pro malé nebo nenáročné aplikace. Tyto ruční nástroje jsou přenosné a relativně levné, ale vyžadují sílu a trpělivost. Jsou nejlepší pro trubky o průměru menším než 1/2 palce.
Pro silnější trubky nebo opakující se úkoly nabízí hydraulická ohýbačka zvýšenou sílu a kontrolu. Snižuje únavu obsluhy a zajišťuje konzistentnější výsledky, zejména v průmyslovém prostředí.
Ohýbačky trnu obsahují trn vložený do trubky během ohýbání, což pomáhá udržovat vnitřní průměr a zabraňuje kolapsu. Ty jsou nejlepší pro tenkostěnné nebo přesné nerezové trubky, zejména ve vysoce výkonných aplikacích.
| Průměr trubky | Doporučený typ ohýbačky | Nejlepší případ použití |
|---|---|---|
| < 1/2 palce | Ruční ohýbačka | Projekty domů a malých obchodů |
| 1/2 – 2 palce | Hydraulická ohýbačka | Průmyslové potrubí, automobilový průmysl |
| Tenkostěnné trubky | Trn Bender | Letectví, zakázkové výfuky |
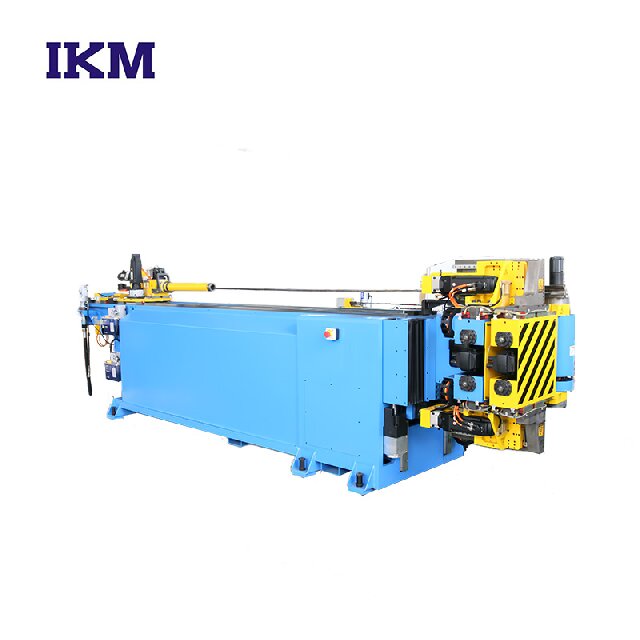
Nyní, když chápete důležitost použití správné ohýbačky , pojďme se podívat na skutečný proces ohýbání. Příprava je stejně důležitá jako provedení.
Pomocí metru a značky identifikujte přesné místo ohybu. Přesnost je klíčová, proto si svá měření dvakrát zkontrolujte. Zohledněte poloměr ohybu a prodloužení.
Umístěte nerezovou trubici do ohýbačky a ujistěte se, že je zcela usazena v matrici nebo ohýbací formě. Vyrovnání by mělo být dokonalé, aby se zabránilo kroucení nebo ohýbání mimo osu.
Poloměr ohybu se obvykle vyjadřuje jako násobek průměru trubky (např. 2D nebo 3D). U nerezové oceli je větší poloměr ohybu obecně bezpečnější, aby se snížilo namáhání trubky.
Pomalu zapojte Ohýbačka , ať už ručně nebo hydraulicky. Tento krok neuspěchejte. Použití stálého, rovnoměrného tlaku zajišťuje postupné ohýbání hadičky bez deformace.
Nerezová trubka má tendenci po ohnutí mírně pružit. Možná budete muset trubku mírně přehnout, abyste to kompenzovali. Po uvolnění vždy zkontrolujte úhel a v případě potřeby jej upravte.
Po dokončení ohybu zkontrolujte trubku, zda není zdeformovaná, ztenčená nebo prasklá. Očistěte všechny povrchové skvrny a obnovte profesionální vzhled.
I s nejlepším Benderem se mohou stát chyby. Zde jsou některé běžné chyby a jak se jim vyhnout:
K zalomení obvykle dochází kvůli nedostatečné podpoře uvnitř trubky. V případě potřeby použijte trn nebo vnitřní podpěru.
Trhliny obvykle naznačují, že poloměr ohybu je příliš těsný nebo je stěna trubky příliš tenká. Zvolte větší poloměr ohybu nebo silnější trubku.
To znamená, že se trubka stává oválnou namísto kulaté. Chcete-li minimalizovat oválnost, použijte tvarově padnoucí matrici a konzistentní tlak během ohýbání.
Nesprávně vyrovnané potrubí může vést k nekonzistentním nebo zkrouceným ohybům. Před začátkem se vždy ujistěte, že je trubka dokonale rovná.
Uvědoměním si těchto problémů a přijetím preventivních opatření se můžete vyhnout plýtvání materiálem a zajistit vždy vysoce kvalitní výsledky.
Práce s nerezovými trubkami a ohýbačkou vyžaduje mechanické síly, které mohou představovat bezpečnostní rizika. Zde jsou důležitá opatření:
Používejte rukavice , abyste si chránili ruce před ostrými hranami.
Používejte ochranu očí , zejména při používání hydraulická ohýbačka s.
Udržujte pracovní prostor bez překážek, abyste zajistili hladký provoz.
Vyhněte se volnému oblečení , které by se mohlo zachytit pohyblivými částmi.
Správné školení a informovanost jsou stejně důležité jako mít správné vybavení.
Odpověď: Záleží na průměru potrubí a tloušťce stěny. Obecně platí, že pro nerezovou ocel je bezpečný poloměr ohybu o průměru 3x až 5x.
A: Technicky ano, ale nedoporučuje se to. Bez správného Benderu pravděpodobně poškodíte potrubí a získáte špatné výsledky.
Odpověď: Ohýbání trubek se zaměřuje na přesnost a estetiku, zatímco ohýbání trubek je obvykle shovívavější. Nerezové trubky vyžadují užší tolerance než trubky.
Odpověď: Použijte ohýbačku s trnem, ujistěte se, že je hadička čistá, a zvolte vhodný poloměr ohybu. Vrásnění je obvykle důsledkem příliš ostrého ohybu nebo tenkých stěn.
Odpověď: Odpružení je přirozená tendence hadičky se po ohnutí mírně vrátit. Vždy se mírně předkloňte a zkontrolujte pomocí úhlového hledáčku.
Ohýbání nerezových trubek se může zdát jako skličující úkol, ale se správnými nástroji a metodickým přístupem se z toho stane precizní a přínosná operace. Investice do a vysoce kvalitní ohýbačka , porozumění vlastnostem materiálu a dodržování disciplinovaného procesu mohou výrazně zlepšit vaše výsledky.
Ať už jste fanda vyrábějící vlastní výfukové systémy nebo průmyslový technik pracující na vysokotlakém potrubí, zvládnutí ohýbání nerezových trubek zvýší vaše výrobní dovednosti a sníží nákladné chyby.


