


Vizualizări: 174 Autor: Editor site Ora publicării: 2025-05-13 Origine: Site


Tubul pătrat este un material structural utilizat pe scară largă în diverse industrii, cum ar fi construcții, auto, producția de mobilă și fabricarea metalelor. Spre deosebire de tubul rotund, tubul pătrat oferă o rigiditate sporită și o rezistență uniformă pe toate părțile, făcându-l ideal pentru aplicații care necesită atât durabilitate, cât și estetică. Îndoirea țevilor pătrate, în special a țevilor pătrate de 1 inch, este un proces nuanțat care necesită precizie, instrumentele potrivite și o înțelegere fundamentală a comportamentului metalului.
O îndoitorul este o unealtă sau o mașină concepută pentru a manipula forma tubului fără a provoca deformații semnificative sau compromisuri structurale. Când aveți de-a face cu țevi pătrate de 1 inch, cele mai comune materiale sunt oțelul moale, aluminiul și oțelul inoxidabil - fiecare reacționând diferit la forță și îndoire datorită proprietăților lor materiale. Provocarea tuburilor pătrate constă în menținerea formei secțiunii transversale în timpul îndoirii. Tehnica sau echipamentul necorespunzător poate cauza îndoirea, zdrobirea sau îndoirea tubului.
Pentru a îndoi cu precizie o țeavă pătrată, trebuie să luați în considerare factori precum grosimea peretelui, raza îndoirii, alungirea materialului și elasticitatea înapoi. Alegerea metodei și a echipamentului potrivit asigură integritatea structurală și un rezultat plăcut din punct de vedere estetic.
Înainte de a începe procesul de îndoire, adunați toate uneltele necesare pentru a asigura o funcționare lină și precisă. Următoarele echipamente sunt de obicei necesare:
| Instrument | Descriere | Scop |
|---|---|---|
| Îndoit manual sau hidraulic | O presă mecanică sau hidraulică folosită pentru îndoirea țevilor | Oferă forță controlată pentru îndoiri precise |
| Set matriță pătrată | Matrice personalizate care se potrivesc cu dimensiunile tubului pătrat | Previne deformarea și îndoirea |
| Clemă pentru tuburi | Ține tubul în loc în timpul îndoirii | Asigură uniformitate și previne alunecarea |
| Indicator de unghi | Măsoară unghiul de îndoire | Oferă rezultate precise de îndoire |
| Marker și bandă de măsurare | Folosit pentru a marca locațiile cotului | Garantează precizie și simetrie |
Un îndoit manual este potrivit pentru țevi pătrate de ecartament mai ușor, în timp ce îndoitoarele hidraulice sunt recomandate pentru pereți mai groși și metale mai dure. În plus, selectarea razei corecte a matriței este critică - ar trebui să fie de cel puțin 2-3 ori lățimea tubului pentru a preveni prăbușirea peretelui.
Echipamentul de siguranță, cum ar fi mănuși, protecție pentru ochi și cizme cu vârf de oțel, este, de asemenea, esențial, mai ales atunci când se utilizează echipament hidraulic.
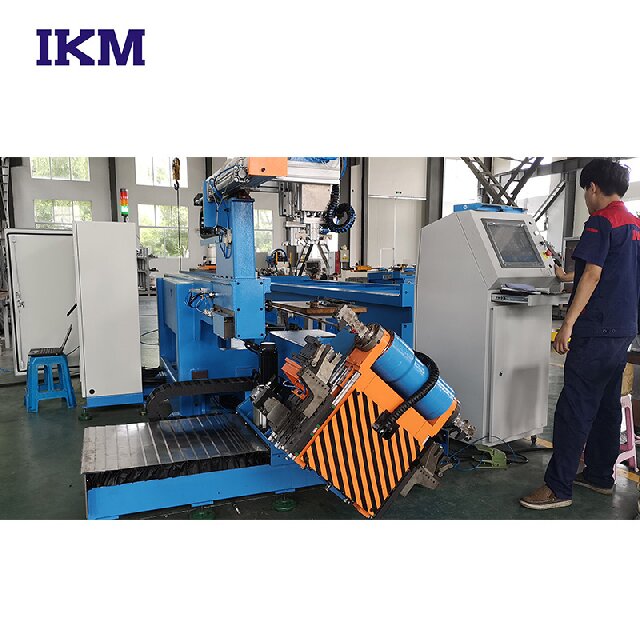
Măsurarea precisă este piatra de temelie a unei curbe de succes. Utilizați o bandă de măsurare pentru a localiza punctul exact în care ar trebui să înceapă îndoirea. Marcați-o clar folosind un marker permanent sau un scrip. Dacă sunt necesare mai multe coturi, verificați fiecare marcaj în funcție de specificațiile proiectului.
Nu uitați să luați în considerare toleranța de îndoire - întinderea care apare în tub în timpul îndoirii. Neconsiderarea acestui lucru poate duce la erori dimensionale, în special în cadre precise.
Așezați tubul în setul de matrițe al mașinii de îndoit, aliniind marcajul cu centrul de îndoire al matriței. Pentru tubulatura pătrată, suportul este esențial - atât în interiorul tubului (dacă se folosește un dorn intern), cât și în exterior (set de matriță cu role de ghidare) pentru a preveni strivirea. Blocați bine tubulatura cu clema pentru a preveni deplasarea.
Aplicați o presiune uniformă, asigurându-vă că tubulatura este perfect nivelată. Nealinierea poate duce la distorsiuni unghiulare sau torsiune, făcând tubulatura inutilizabilă în scopuri structurale.
Inițiați procesul de îndoire aplicând încet forță cu mânerul îndoitului sau pârghia hidraulică. Mențineți o viteză constantă pentru a evita îndoirea neuniformă. Este mai bine să vă îndoiți ușor la început și apoi să creșteți treptat. Monitorizați unghiul folosind un indicator de unghi și comparați-l cu cerințele dvs. de proiectare.
Pe măsură ce vă aplecați, urmăriți dacă există semne de încordare, cum ar fi deformarea, ondularea sau crăparea . Dacă apare, opriți imediat și reevaluați configurația sau reduceți forța.
Odată ce unghiul de îndoire dorit este atins, eliberați tubul încet din clemă. În acest moment, veți observa probabil un efect de retur , în care tubulatura încearcă să revină la forma sa inițială. Pentru a compensa, îndoiți ușor tubulatura cu câteva grade în timpul procesului de îndoire propriu-zis.
După aceea, inspectați îndeaproape cotul. Căutați orice fisuri de suprafață, aplatizare sau deformare. Puteți utiliza un șubler digital pentru a măsura grosimea peretelui și secțiunea transversală la cot, pentru a vă asigura că nu există o subțiere sau ovalizare severă.
Dacă apar distorsiuni minore, se poate folosi cu atenție un pistol termic sau o lanternă pentru a regla îndoirea, în special pentru tubulatura de aluminiu. Cu toate acestea, căldura excesivă poate compromite integritatea structurală și trebuie aplicată cu prudență.
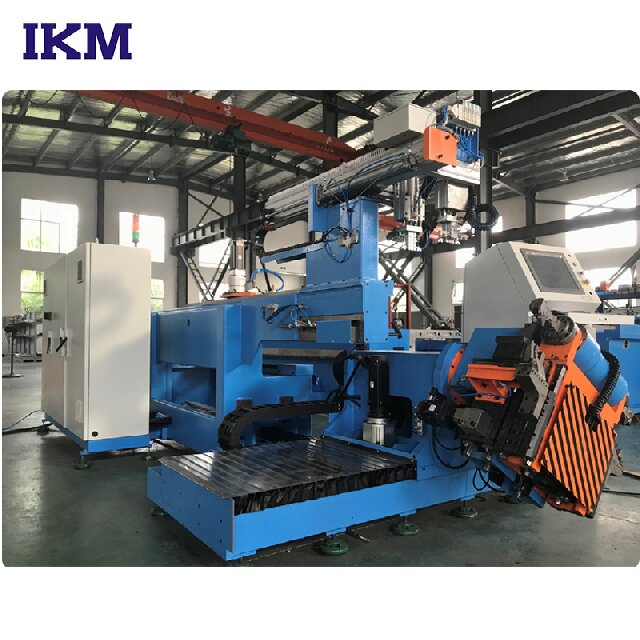
Chiar și lucrătorii metalurgi cu experiență pot face erori în timpul îndoirii dacă nu sunt respectate măsurile de precauție adecvate. Iată care sunt cele mai frecvente greșeli și cum să le evitați:
Raza incorectă a matriței : Utilizarea unei matrițe cu o rază prea strânsă poate duce la prăbușirea peretelui. Potriviți întotdeauna matrița cu dimensiunea tubului dumneavoastră.
Fără suport dorn : Îndoirea fără suport intern poate duce la îndoirea sau aplatizarea tubului.
Proprietățile materiale cu vedere : aluminiul, oțelul și oțelul inoxidabil se comportă diferit. Personalizați-vă presiunea și unghiul de îndoire în consecință.
Amplasarea necorespunzătoare a clemei : tubulatura nesigură se poate deplasa în timpul îndoirii, rezultând îndoiri nealiniate sau răsucite.
Ignorarea compensației de respingere elastică : neîndeplinirea excesivă duce la o performanță scăzută în precizia unghiulară.
Evitarea acestor capcane economisește atât timp, cât și materiale, asigurând un rezultat profesional.
Da, dar nu este recomandat pentru lucrări de precizie. Metodele de bricolaj, cum ar fi îndoirea la căldură sau ciocanul în jurul unui jig pot duce la îndoiri inconsecvente și deformare structurală. Pentru cele mai bune rezultate, utilizați întotdeauna un dispozitiv adecvat bender.
O regulă generală bună este o rază interioară minimă de 2 până la 3 ori lățimea tubului - deci pentru tubulatura de 1 inch, țintați o rază de 2–3 inci. Acest lucru previne deformarea peretelui și menține rezistența tubulaturii.
Umplerea tubulaturii cu nisip fin uscat poate ajuta la mentinerea formei tubului in timpul indoirii prin rezistenta la compresie. Acest lucru este util mai ales dacă lucrați fără un dorn sau folosiți un îndoit manual.
Folosiți o rază de îndoire mai mare, aplicați forță treptată și luați în considerare încălzirea ușor a tubului (în special aluminiu). Pentru oțel, asigurați-vă că materialul nu este fragil sau corodat.
Îndoirea tubului pătrat de 1 inch este un proces tehnic, dar plin de satisfacții, care necesită combinația potrivită de instrumente, tehnică și răbdare. Utilizarea unui dispozitiv de îndoit proiectat pentru țevi pătrate, luarea în considerare a proprietăților materialului și evitarea erorilor comune poate duce la îndoiri consistente și solide din punct de vedere structural. Indiferent dacă lucrați la un cadru de mobilă, o cușcă de rulare sau un suport personalizat, stăpânirea acestei abilități vă asigură că proiectele dumneavoastră sunt atât funcționale, cât și profesionale.


