


Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-10-14 Původ: místo


Přesnost při ohýbání trubek a trubek vyžaduje více než pouhou sílu. Vyžaduje přesné, opakovatelné řízení tlaku, aby byla zachována strukturální integrita. Změny hydraulického tlaku během ohýbacího cyklu přímo způsobují nejčastější výrobní vady. Patří mezi ně vrásnění, oválnost a ztenčování stěn. Při kolísání tlaku se materiál chová nepředvídatelně. Pochopení toho, jak různé stroje řídí tento tlak, je zásadní. Musíte vyhodnotit a Hydraulický ohýbač trubek opatrně. Chcete se ujistit, že splňuje vaše výrobní tolerance. Správné vyhodnocení snižuje míru zmetkovitosti. Poskytuje také vysoce pozitivní návratnost investic. V tomto článku zjistíte, jak dynamika tekutin určuje konečnou geometrii. Prozkoumáme mechaniku zamítnutých dílů. Naučíte se přizpůsobit schopnosti stroje konkrétním požadavkům na materiál. Nastíníme dimenze hodnocení potřebné pro zadávání zakázek. To vás vede k spolehlivému škálování kvality výroby.
Tlak určuje geometrii: Konzistentní hydraulická síla působící na lisovnici zabraňuje vrásnění intrados a extrados nadměrnému ztenčení.
Možnosti stroje se liší: Řídicí systémy – od základních ručních ventilů až po pokročilou proporcionální hydrauliku ve dvouosé CNC hydraulické ohýbačce – určují opakovatelnost ohybu.
Na tepelné dynamice záleží: Kolísání teploty hydraulické kapaliny mění viskozitu, což může vést k poklesu tlaku a nekonzistentní kvalitě ohybu během dlouhé výrobní směny.
Je vyžadována synergie nástrojů: Ani ten nejpřesnější hydraulický tlak nemůže kompenzovat opotřebované trny nebo nesprávné matrice stěračů.
Výrobci měří úspěšnost výroby velmi přísnými parametry. Konečným cílem je dosažení ohýbání s nulovými defekty. Chcete, aby díly opustily stroj připravené k montáži. Musíte minimalizovat dokončování po zpracování. Operátoři musí důsledně udržovat stanovené tloušťky stěn. Vyžadují také přesné dodržování přesných poloměrů ohybu. Když hydraulické systémy nedokážou dodat stabilní sílu, tato kritéria úspěchu se rychle zhroutí.
Musíte pochopit mechaniku šrotu. Nekontrolovaná hydraulická síla ničí dobrý materiál. Upínací čelisti a tlakové čelisti se zcela spoléhají na výkon kapaliny. Drží trubku proti rotační tažné ohybové matrici. Pokud hydraulický tlak klesne, trubka prokluzuje. Prokluz narušuje úhel ohybu. Pokud dojde k agresivnímu nárůstu tlaku, nástroje rozdrtí trubku. Oba scénáře vedou přímo k odmítnutým dílům. Vyhozený kov a ztracená pracovní doba ničí vaše ziskové marže.
Tabulka: Matice defektů a hydraulické kořenové příčiny
Typ defektu |
Fyzický popis |
Hydraulická kořenová příčina |
|---|---|---|
Vrásčitost |
Materiál na vnitřní straně ohybu (intrados) se shlukuje, místo aby se hladce stlačoval. |
Nedostatečný hydraulický tlak nedokáže udržet materiál proti matrici stěrače. |
Zploštění/Ovalita |
Trubka ztrácí svůj kulatý tvar, zejména na vnější křivce (extrados). |
Nestabilní tlak během procesu rotačního tažení nepodporuje přirozenou tendenci trubky ke kolapsu. |
Odpružení rozptylu |
Ohnutá trubka po odepnutí nepředvídatelně uvolní svůj tvar a mine cílový úhel. |
Nekonzistentní upínací tlak mění paměť materiálu a rozložení napětí během ohybu. |
Každá dílna čelí různým materiálovým výzvám. Nemůžete vyřešit každý problém pomocí stejného zařízení. Výrobci kategorizují ohýbačky na základě jejich sofistikovanosti hydraulického ovládání. Typ stroje musíte přímo přizpůsobit vašim specifickým výrobním požadavkům.
Řešení základní úrovně slouží základním výrobním potřebám. Standard hydraulický stroj na ohýbání trubek spoléhá na jednoduché směrové ventily. Tyto jednotky fungují nejlépe pro běhy s malým objemem. Dobře zvládají ohyby s nízkou složitostí. Operátoři mohou snadno provádět drobné ruční úpravy. Tyto stroje si vyberete, když váš projekt umožňuje vyšší rozměrové tolerance. Poskytují syrovou sílu, ale postrádají jemné ovládání.
Přesnost střední úrovně zavádí programovou konzistenci. The TNC hydraulická ohýbačka trubek tuto roli dokonale plní. TNC je zkratka pro Touch Screen Numerical Control. Tento systém nabízí programovatelné úhly ohybu. Poskytuje spolehlivou, rovnoměrnou aplikaci hydraulického tlaku. Operátoři ukládají nastavení tlaku digitálně. Odpadá tak ruční dohadování mezi směnami. Tyto stroje vynikají v poloautomatizovaných prostředích. Zvládají jednoosé výrobní procesy s vysokou opakovatelností.
Špičková automatizace řeší ty nejnáročnější výrobní výzvy. The dvouosá CNC hydraulická ohýbačka představuje vrchol kontroly tlaku. Využívá pokročilé hydraulické systémy s uzavřenou smyčkou. Využívá vysoce citlivé proporcionální ventily. Tyto komponenty dynamicky upravují tlak v reálném čase během ohýbacího cyklu. Letecký a automobilový průmysl tuto technologii vyžadují. Tuto úroveň ovládání potřebujete pro tenkostěnné ohýbání. Důsledně udržuje nejpřísnější možné tolerance.
Tabulka: Porovnání schopností ohýbačky
Kategorie stroje |
Technologie ventilů |
Nastavitelnost tlaku |
Nejlepší aplikace |
|---|---|---|---|
Standardní hydraulika |
Směrové zapnutí/vypnutí |
Manuální / Statické |
Silnostěnná trubka, konstrukční rámy, malý objem |
TNC Hydraulické |
Digitální solenoid |
Programovatelný / Jednotný |
Nábytek, zábradlí, poloautomatické pojezdy |
Dvouosé CNC |
Proporcionální s uzavřenou smyčkou |
Dynamický v reálném čase |
Letectví, automobilový výfuk, tenkostěnné trubky |
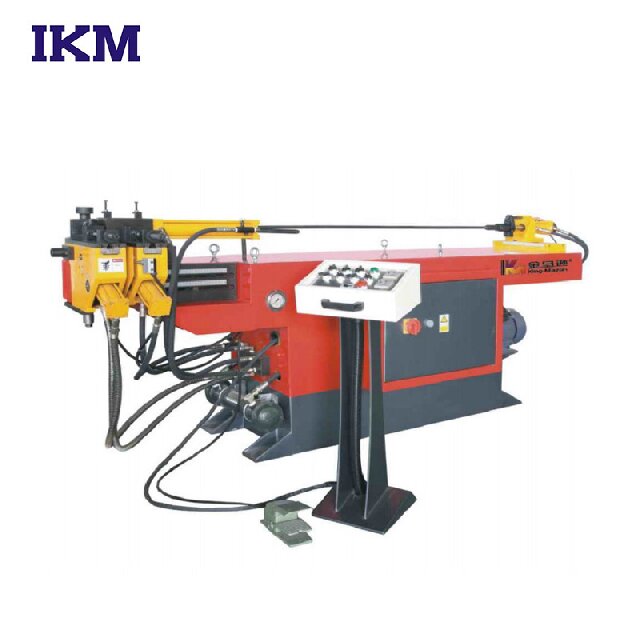
Hodnocení ohýbacího stroje vyžaduje ohlédnutí za základními marketingovými specifikacemi. Musíte prozkoumat základní inženýrství. Hydraulické systémy se velmi liší kvalitou. Zaměření na konkrétní technické rozměry vám zajistí nákup schopného vybavení. Před rozhodnutím doporučujeme analyzovat čtyři kritické oblasti.
Technologie hydraulických ventilů: Musíte hledat proporcionální směrové regulační ventily. Vyhněte se strojům používajícím standardní uzavírací ventily pro přesnou práci. Proporcionální ventily umožňují plynulou akceleraci. Také jemně zpomalují ohýbací rameno. Náhlé zastávky a starty vytvářejí masivní tlakové skoky. Tyto hroty se přenášejí přímo do trubky a způsobují okamžitou deformaci.
Tonáž systému a světlá výška: Nikdy nekupujte stroj, který sotva splňuje vaše maximální požadavky. Měli byste specifikovat stroj pracující na 70-80 % své maximální hydraulické kapacity. To zajišťuje stabilní, nepřetržitý tlak. Nepřetržitý provoz na 100 % kapacity vyvolává katastrofu. Hrozí vnitřní tlakové krvácení. Také zvyšuje teploty kapalin nebezpečně vysoko. Světlá výška zaručuje provozní stabilitu.
Tepelné řízení: Teplo ničí hydraulickou konzistenci. Musíte pečlivě zhodnotit systém chlazení oleje stroje. Výrobci nabízejí vzduchem chlazené a vodou chlazené varianty. Konzistentní teplota oleje se rovná konzistentní viskozitě kapaliny. Když viskozita zůstává stabilní, dodávání tlaku zůstává zcela předvídatelné. Pokud se olej přehřeje, řídne. Řídký olej proklouzne kolem vnitřních těsnění a nečekaně sníží váš ohybový tlak.
Poměr materiálu k tlaku: Různé kovy vyžadují různé zacházení. Ujistěte se, že nastavitelnost tlaku stroje je vysoce citlivá. Musí zvládnout tenkostěnný hliník bez drcení extrados. Přesto musí zůstat dostatečně robustní, aby ohýbal těžkou nerezovou ocel. Hydraulický systém musí tuto mezeru hladce překlenout. Hledejte systémy nabízející jemně vyladěné mikroúpravy.
Modernizace vašeho ohýbacího zařízení přináší nové provozní výzvy. Mnoho výrobců dělá nebezpečné předpoklady o hydraulické technologii. Pochopení těchto realit implementace zabrání nákladným prostojům. V tomto odvětví pozorujeme několik běžných úskalí.
The Tooling Falacy: Špatné nástroje nemůžete opravit pomocí dobré hydrauliky. Mnoho manažerů předpokládá, že vylepšený hydraulický tlak vyřeší všechny problémy s kvalitou. To není pravda. Vysoká hydraulická přesnost vyžaduje dokonale sladěné nástroje. Vaše trny musí přesně sedět. Stěrače musí mít správný úhel čela. Upínací čelisti potřebují optimální délku uchopení. Hydraulická síla jednoduše umocňuje kvalitu nastavení vašeho nářadí.
Nastavení a kalibrace: Pokročilé stroje vyžadují pokročilé operátory. Vysoce kvalitní CNC ohýbačky vyžadují kvalifikovaný personál. Operátoři musí rozumět tomu, jak programovat kompenzace tlaku. Teploty různých materiálů se chovají různě. Dávka oceli z jedné válcovny může vynášet jinak než jiná. Operátoři neustále kalibrují nastavení tlaku, aby zohlednili tyto metalurgické odchylky.
Infrastruktura údržby: Moderní hydraulika vyžaduje klinickou čistotu. Hydraulické systémy vyžadují přísné protokoly o čistotě kapalin. Doporučujeme dodržovat normy ISO 4406. Znečištěný olej okamžitě poškodí proporcionální ventily. Mikroskopické kovové vločky způsobují zadření ventilu. To okamžitě snižuje kvalitu ohybu. Musíte investovat do kvalitní filtrace. Musíte také dodržovat pravidelné plány analýzy tekutin.
Přechod od hodnocení k zadávání veřejných zakázek vyžaduje strukturovaný přístup. Chcete zcela eliminovat dohady. Založte své nákupní rozhodnutí na empirických datech. Dodržujte přísnou logiku užšího výběru, abyste ochránili svou investici.
Nejprve definujte své materiálové extrémy. Audit vaší současné a budoucí produkční fronty. Identifikujte nejtenčí stěny, které zpracováváte. Identifikujte nejtvrdší slitiny, které ohýbáte. Použijte tyto přesné materiály jako základ pro požadavky na tlak. Nenastavujte velikost stroje pro vaši průměrnou práci. Velikost pro vaše nejobtížnější partie.
Dále požádejte o komplexní studie schopností. Nekupujte pouze na základě specifikací. Prodejní brožury málokdy říkají celou pravdu. Vyžadujte, aby OEM provedl zkušební ohyb. Přimějte je používat vaši konkrétní surovinu. Poté si vyžádejte zprávu o destruktivním testování. Analyzujte ztenčení stěny na extrados. Změřte oválnost. Nechte se vést fyzickými důkazy.
Nakonec proveďte přísný výpočet ROI. Zvažte počáteční náklady na pokročilé hydraulické ovládání proti vašim současným ztrátám. Vypočítejte roční náklady na kovový šrot. Vypočítejte pracovní hodiny strávené ručními přepracováním a dokončováním. Porovnejte tento celkový odpad s pořizovací cenou stroje. Přesná hydraulika se často rychle vyplatí jednoduše eliminací každodenního odpadu.
Hydraulický tlak slouží jako neviditelná proměnná ve výrobě. Určuje fyzický výsledek každého jednotlivého ohybu. Spoléhání se na ruční odhad tlaku vede k nekonzistentní kvalitě. Přechod na programové řízení s uzavřenou smyčkou je nejjistější cestou ke škálování vaší výroby.
Musíte sladit sofistikovanost svého hydraulického systému s vašimi nejpřísnějšími požadavky na shodu. Poctivě zhodnoťte svou aktuální míru zmetkovitosti. Zkontrolujte své technologie hydraulického chlazení a ventilů. Podnikněte kroky tím, že si od dodavatelů vyžádáte studie destruktivních schopností. Dokončete nákup pouze tehdy, když empirická data prokážou, že stroj splňuje vaše standardy.
Odpověď: Konzistentní upínací a ohýbací tlak poskytuje předvídatelné množství odpružení. Když hydraulická síla zůstane dokonale stabilní, paměť materiálu se uvolní rovnoměrně. To umožňuje operátorům přesně ohýbat materiál během fáze programování s vědomím, že se uvolní zpět na přesný cílový úhel.
Odpověď: Dovybavení základního stroje proporcionálními ventily a moderními PLC je sice možné, ale jen zřídka dává smysl. Mechanický rám často postrádá tuhost pro takové upgrady. Obecně je cenově výhodnější investovat do moderní jednotky TNC nebo CNC, aby byla zaručena systémová spolehlivost.
Odpověď: Přítlačná hlava působí boční hydraulickou silou na trubku. Udržuje materiál pevně přitisknutý k rotační ohýbací matrici během celého cyklu. Pokud hydraulický tlak klesne, matrice sklouzne dozadu. Tento nedostatek podpory má za následek vážné zvrásnění podél vnitřního poloměru.


