


Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 18-06-2025 Oprindelse: websted


Rørbøjning er en afgørende proces inden for fremstilling, VVS, byggeri og forskellige andre industrier. Det bruges til at forme rør eller rør i specifikke vinkler eller kurver for at passe præcise krav. Uanset om det er til VVS-systemer, strukturelle rammer eller biludstødningssystemer, spiller rørbøjning en nøglerolle for at sikre, at rørene fungerer efter hensigten.
Men på trods af dens betydning, rørbukning er ikke uden udfordringer. Fra materialedeformation til udstyrsfejl står producenter og operatører ofte over for en række forskellige forhindringer, der kan hindre effektiviteten og nøjagtigheden af rørbøjningsoperationer. I denne artikel vil vi diskutere nogle af de mest almindelige udfordringer i rørbøjning og hvordan man overvinder dem, hvilket sikrer en jævn, præcis og effektiv operation.
En af de mest almindelige udfordringer ved rørbøjning er materialedeformation og forvrængning. Når rør bøjes, udsættes materialet for stress, der kan forårsage problemer som vægudtynding, ovalitet eller revner. Disse problemer er især udbredte, når man arbejder med hårdere eller mere sprøde materialer som stål eller aluminium.
Vægfortynding: Efterhånden som røret bøjes, kan indersiden af bøjningen opleve kompression, hvilket får materialet til at tynde ud.
Ovalitet: Dette sker, når røret mister sin runde form, hvilket resulterer i et ovalt tværsnit. Ovalitet sker ofte, når der er ujævnt tryk under bøjningsprocessen.
Revner: I nogle tilfælde kan overdreven kraft eller forkert varmebehandling under bøjning føre til revner, især ved sprøde materialer.
Brug korrekt udstyr: Sørg for, at rørbukkemaskinen er egnet til det materiale, du arbejder med. For eksempel er nogle maskiner bedre egnet til at bukke hårdere materialer uden at forårsage forvrængning.
Brug en dorn: En dorn er en stang eller støtte placeret inde i røret under bøjningsprocessen for at forhindre deformation. Det hjælper med at bevare den indvendige diameter og sikrer, at røret bevarer sin form.
Styr bøjningshastighed og tryk: Juster bøjningshastigheden og trykket for at minimere risikoen for vægudtynding eller revner. For mere sarte materialer kan langsommere og kontrolleret bøjning hjælpe med at bevare rørets integritet.
Vælg den rigtige bøjningsradius: Jo mindre radius, jo mere sandsynligt er det, at røret vil opleve deformation. Følg altid den anbefalede mindste bøjningsradius for det materiale, du arbejder med, for at reducere risikoen for skader.
At opnå den ønskede bøjningsvinkel og radius er afgørende ved rørbøjningsoperationer. Imidlertid er unøjagtige bøjninger et almindeligt problem, som kan føre til spildt materiale, efterbearbejdning og forsinkelser. Dårligt bøjede rør kan påvirke det overordnede design og funktionalitet af det endelige produkt, især i industrier som rumfart, bilindustrien og byggeri.
Forkert maskinkalibrering: Hvis rørbukkemaskinen ikke er korrekt kalibreret, svarer bøjningerne muligvis ikke til de tilsigtede specifikationer.
Menneskelig fejl: Ved manuel eller semi-automatisk rørbøjning spiller operatørens færdigheder og erfaring en væsentlig rolle for at opnå nøjagtige bøjninger. Selv små fejlberegninger kan føre til unøjagtigheder.
Materialevariabilitet: Variationer i materialetykkelse eller sammensætning kan påvirke, hvordan røret bøjes, hvilket fører til små unøjagtigheder.
Invester i CNC rørbøjningsmaskiner: Computer Numerical Control (CNC) maskiner giver et højt niveau af præcision. De bruger computerprogrammer til at kontrollere bøjningsprocessen, hvilket reducerer risikoen for menneskelige fejl og sikrer nøjagtige, gentagelige bøjninger.
Regelmæssig kalibrering: Sørg for, at din rørbukkemaskine er korrekt kalibreret og vedligeholdt. Regelmæssig kontrol af maskinens indstillinger, herunder bøjningsvinklen, trykket og hastigheden, kan hjælpe med at opretholde nøjagtigheden.
Brug måleværktøj: Brug altid korrekt måleværktøj, såsom vinkelmålere eller vinkelmålere, for at verificere bøjningen under processen. Dette hjælper med at fange eventuelle unøjagtigheder, før røret er helt bøjet.
Rørknækning opstår, når røret kollapser under tryk under bøjningsprocessen. Dette ses ofte i tyndere rør eller dem med større diametre. Knækning kan forårsage et betydeligt tab af materiale og gøre røret ubrugeligt, især når der er tale om letvægtsmaterialer som aluminium eller PVC.
For højt tryk: For meget kraft påført under bøjningsprocessen kan få røret til at bøje. Dette er mere almindeligt ved bukning af rør med tyndere vægge eller større diametre.
Forkert brug af matricer: Hvis bøjningsdyserne ikke er designet til at fordele kraften jævnt langs rørets længde, kan det føre til lokalt tryk, der får røret til at bukke.
Brug en dorn eller støtte: Indføring af en dorn inde i røret under bøjning hjælper med at støtte røret og forhindre bukning. Dornen sikrer, at den indvendige diameter forbliver konstant, hvilket forhindrer sammenbrud.
Styr bøjningskraften: Sørg for at bruge den korrekte mængde tryk under bøjningsprocessen. For stor kraft kan føre til knækning, mens for lidt kraft kan resultere i utilstrækkelig bøjning. At finde den rigtige balance er nøglen.
Vælg den rigtige matrice og værktøj: Brug af de rigtige matricer til rørets materiale og diameter er afgørende for at forhindre knækning. Dysen skal være designet til at fordele kraften jævnt og minimere belastningen på røret.
En dårlig overfladefinish på et bøjet rør kan påvirke både udseendet og funktionaliteten af slutproduktet. Ridser, mærker og andre overfladefejl kan forekomme under bøjningsprocessen, især når røret ikke håndteres korrekt, eller maskinen ikke er velholdt.
Friktion og kontakt: Når røret bevæger sig gennem bøjningsmatricen, kan friktion forårsage ridser eller mærker på overfladen, især hvis matricen er slidt eller snavset.
Forkert smøring: Manglende smøring eller forkert smøring under bøjningsprocessen kan forårsage øget friktion og slid på rørets overflade.
Brug korrekt smøring: Smøring hjælper med at reducere friktionen og forhindre mærker på rørets overflade. Vælg et smøremiddel, der passer til det materiale, der bøjes, og påfør det jævnt under hele processen.
Vedligehold rene dyser: Rengør regelmæssigt bøjningsdyserne for at fjerne snavs, snavs og aflejringer, der kan beskadige rørets overflade. En ren matrice sikrer en jævn, jævn bøjning og en bedre overfladefinish.
Poler røret efter bøjning: Efter bøjning skal du overveje at polere røret for at fjerne eventuelle overfladefejl. Dette er især vigtigt for rør, der bruges i synlige eller avancerede applikationer, hvor udseendet har betydning.
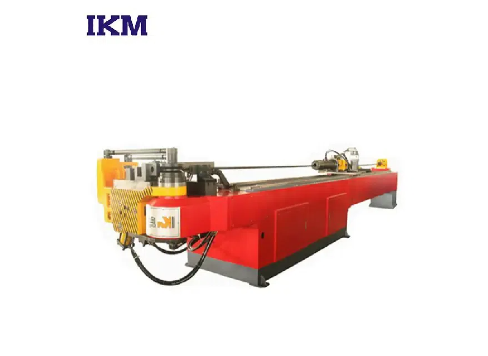
Maskinstilstand på grund af funktionsfejl eller dårlig vedligeholdelse kan føre til betydelige forsinkelser i produktionen. Hvis en rørbukkemaskine ikke er velholdt, kan den opleve nedbrud, hvilket kan resultere i lange reparationstider og produktionsstop.
Manglende forebyggende vedligeholdelse: Forsømmelse af regelmæssig vedligeholdelse kan få maskinkomponenter til at blive slidt for tidligt eller uventet gå i stykker.
Overbrug eller underbrug: Overbrug af maskinen uden ordentlig pleje kan føre til slitage, mens underbrug kan medføre, at maskinen bliver mindre effektiv over tid.
Dårlig maskinkalibrering: Forkert kalibrering eller fejljustering af maskindele kan forårsage driftsineffektivitet og nedbrud.
Implementer en forebyggende vedligeholdelsesplan: Efterse og vedligehold regelmæssigt maskinen, inklusive smøring, kalibrering og udskiftning af dele. Planlagt vedligeholdelse kan hjælpe med at opdage potentielle problemer, før de bliver til store problemer.
Togoperatører: Veluddannede operatører, der forstår maskinens funktioner, kan forhindre almindelige problemer forårsaget af forkert håndtering eller forkert brug. At sikre, at dit team er uddannet i den bedste praksis for brug af maskinen, kan reducere sandsynligheden for mekaniske problemer.
Overvåg maskinens ydeevne: Hold styr på maskinens ydeevne over tid. Hvis en del af maskinen begynder at vise tegn på slid eller funktionsfejl, skal du straks løse problemet for at undgå yderligere skade.
Rørbukkemaskiner kan nogle gange være begrænset i de typer materialer, de kan håndtere. For eksempel kan nogle maskiner kæmpe med at bøje hårde metaller som rustfrit stål eller titanium, mens andre kan være optimeret til specifikke materialer som aluminium eller PVC.
Vælg en alsidig maskine: Når du køber en rørbukkemaskine, skal du vælge en, der tilbyder alsidighed i materialekompatibilitet. En maskine, der er i stand til at bøje forskellige materialer, vil øge den samlede fleksibilitet i dine operationer.
Brug de rigtige matricer og værktøj: Forskellige materialer kræver forskellige matricer og værktøjer. Sørg for, at din maskine er udstyret med det korrekte værktøj til det materiale, du arbejder med, for at forhindre skader og sikre jævn bøjning.
Rørbøjningsoperationer kommer med deres rimelige andel af udfordringer, men at forstå disse almindelige problemer og vide, hvordan man overvinder dem, er afgørende for at bevare effektiviteten og sikre kvalitetsresultater. Ved at løse problemer som materialedeformation, unøjagtige bøjninger, rørknækning, dårlig overfladefinish og maskinvedligeholdelse kan producenter forbedre deres bøjningsprocesser og opnå bedre resultater.
Investering i korrekt vedligeholdelse, brug af det rigtige udstyr og anvendelse af bedste praksis vil hjælpe med at sikre, at dine rørbukningsoperationer kører jævnt og effektivt, hvilket minimerer nedetid og produktionsforsinkelser. Uanset om du arbejder med metaller, plast eller andre materialer, kan den rigtige tilgang til rørbøjning føre til produkter af højere kvalitet, færre fejl og reducerede driftsomkostninger.
For virksomheder, der leder efter pålidelige rørbukkeløsninger af høj kvalitet, tilbyder Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. avancerede, holdbare og alsidige rørbukkemaskiner. Deres maskiner er designet til at håndtere en bred vifte af materialer og bøjningsudfordringer, hvilket sikrer optimal ydeevne og effektivitet i dine produktionsoperationer.


