


Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2025-06-18 Alkuperä: Sivusto


Putken taivutus on tärkeä prosessi valmistus-, putki-, rakennus- ja monilla muilla aloilla. Sitä käytetään putkien tai putkien muotoilemiseen tiettyihin kulmiin tai käyriin täsmällisten vaatimusten mukaisesti. Olipa kyseessä putkisto, rakenteelliset rungot tai autojen pakojärjestelmät, putken taivutus on avainasemassa sen varmistamisessa, että putket toimivat tarkoitetulla tavalla.
Kuitenkin tärkeydestä huolimatta putkien taivutus ei ole vailla haasteita. Valmistajat ja käyttäjät kohtaavat usein erilaisia esteitä, jotka voivat haitata putken taivutustoimintojen tehokkuutta ja tarkkuutta materiaalin muodonmuutoksista laitteiden toimintahäiriöihin. Tässä artikkelissa käsittelemme joitain yleisimmistä haasteista putken taivutus ja niiden voittaminen, mikä varmistaa sujuvan, tarkan ja tehokkaan toiminnan.
Yksi yleisimmistä haasteista putkien taivutuksessa on materiaalin muodonmuutos ja muodonmuutos. Kun putkia taivutetaan, materiaali altistuu jännitykselle, joka voi aiheuttaa ongelmia, kuten seinämien ohenemista, soikeaisuutta tai halkeilua. Nämä ongelmat ovat erityisen yleisiä käytettäessä kovempia tai hauraampia materiaaleja, kuten terästä tai alumiinia.
Seinän oheneminen: Kun putki on taipunut, mutkan sisäpuoli saattaa puristua, jolloin materiaali ohenee.
Ovaliteetti: Tämä tapahtuu, kun putki menettää pyöreän muotonsa, mikä johtaa soikeaan poikkileikkaukseen. Ovaliteetti tapahtuu usein, kun taivutusprosessin aikana on epätasainen paine.
Halkeilu: Joissakin tapauksissa liiallinen voima tai väärä lämpökäsittely taivutuksen aikana voi johtaa halkeamiin, erityisesti hauraiden materiaalien kanssa.
Käytä asianmukaisia laitteita: Varmista, että putken taivutuskone sopii käytettävälle materiaalille. Jotkut koneet soveltuvat esimerkiksi paremmin kovempien materiaalien taivutukseen aiheuttamatta vääristymiä.
Käytä karaa: Kara on sauva tai tuki, joka asetetaan putken sisään taivutusprosessin aikana muodonmuutosten estämiseksi. Se auttaa säilyttämään sisähalkaisijan ja varmistaa, että putki säilyttää muotonsa.
Säädä taivutusnopeutta ja -painetta: Säädä taivutusnopeutta ja -painetta minimoidaksesi seinän ohenemisen tai halkeilun riskin. Herkemmille materiaaleille hitaampi ja hallittu taivutus voi auttaa säilyttämään putken eheyden.
Valitse oikea taivutussäde: Mitä pienempi säde, sitä todennäköisemmin putkessa on muodonmuutoksia. Noudata aina työstettävän materiaalin suositeltua vähimmäistaivutussädettä vaurioitumisriskin vähentämiseksi.
Halutun taivutuskulman ja -säteen saavuttaminen on kriittistä putken taivutusoperaatioissa. Epätarkat taivutukset ovat kuitenkin yleinen ongelma, mikä voi johtaa materiaalin hukkaan, uudelleenkäsittelyyn ja viivästyksiin. Huonosti taivutetut putket voivat vaikuttaa lopputuotteen yleiseen suunnitteluun ja toimivuuteen erityisesti ilmailu-, auto- ja rakennusteollisuudessa.
Virheellinen koneen kalibrointi: Jos putken taivutuskonetta ei ole kalibroitu kunnolla, taivutukset eivät välttämättä vastaa suunniteltuja teknisiä tietoja.
Inhimillinen virhe: Manuaalisessa tai puoliautomaattisessa putken taivutuksessa käyttäjän taidot ja kokemus ovat tärkeässä roolissa tarkkojen taivutusten saavuttamisessa. Pienetkin laskelmat voivat johtaa epätarkkuuksiin.
Materiaalin vaihtelu: Materiaalin paksuuden tai koostumuksen vaihtelut voivat vaikuttaa putken taipumiseen, mikä johtaa pieniin epätarkkuuksiin.
Investoi CNC-putkien taivutuskoneisiin: Computer Numerical Control (CNC) -koneet tarjoavat korkean tarkkuuden. He käyttävät tietokoneohjelmia taivutusprosessin ohjaamiseen, mikä vähentää inhimillisten virheiden riskiä ja varmistaa tarkat, toistettavat taivutukset.
Säännöllinen kalibrointi: Varmista, että putken taivutuskoneesi on kalibroitu ja huollettu oikein. Koneen asetusten, kuten taivutuskulman, paineen ja nopeuden, säännöllinen tarkistus voi auttaa säilyttämään tarkkuuden.
Käytä mittaustyökaluja: Käytä aina asianmukaisia mittaustyökaluja, kuten kulmamittareita tai astelevyjä, taivutuksen tarkistamiseen prosessin aikana. Tämä auttaa havaitsemaan mahdolliset epätarkkuudet ennen kuin putki on taivutettu kokonaan.
Putken nurjahdus tapahtuu, kun putki painuu kokoon taivutusprosessin aikana. Tämä näkyy usein ohuemmissa tai halkaisijaltaan suuremmissa putkissa. Nurjahdus voi aiheuttaa merkittävää materiaalihävikkiä ja tehdä putken käyttökelvottomaksi, etenkin kun käsitellään kevyitä materiaaleja, kuten alumiinia tai PVC:tä.
Liiallinen paine: Liian suuri voima taivutusprosessin aikana voi aiheuttaa putken taipumisen. Tämä on yleisempää taivutettaessa putkia, joissa on ohuempi seinämä tai suurempi halkaisija.
Muottien virheellinen käyttö: Jos taivutusmuotteja ei ole suunniteltu jakamaan voimaa tasaisesti putken pituudelle, se voi johtaa paikalliseen paineeseen, joka aiheuttaa putken nurjahduksen.
Käytä karaa tai tukea: Karan asettaminen putken sisään taivutuksen aikana auttaa tukemaan putkea ja estämään nurjahduksen. Kara varmistaa, että sisähalkaisija pysyy vakiona, mikä estää romahtamisen.
Säädä taivutusvoimaa: Varmista, että käytät oikeaa painetta taivutusprosessin aikana. Liiallinen voima voi johtaa nurjahdukseen, kun taas liian pieni voima voi johtaa riittämättömään taipumiseen. Oikean tasapainon löytäminen on tärkeää.
Valitse oikea muotti ja työkalut: Putken materiaalille ja halkaisijalle sopivien muottien käyttäminen on ratkaisevan tärkeää nurjahduksen estämisessä. Suulake tulee suunnitella jakamaan voima tasaisesti ja minimoimaan putkeen kohdistuva rasitus.
Taivutetun putken huono pintakäsittely voi vaikuttaa sekä lopputuotteen ulkonäköön että toimivuuteen. Naarmuja, jälkiä ja muita pinnan epätasaisuuksia voi ilmetä taivutusprosessin aikana, erityisesti jos putkea ei käsitellä oikein tai konetta ei ole huollettu kunnolla.
Kitka ja kosketus: Kun putki liikkuu taivutusmuotin läpi, kitka voi aiheuttaa naarmuja tai jälkiä pintaan, varsinkin jos suulake on kulunut tai likainen.
Väärä voitelu: Voitelun puute tai väärä voitelu taivutusprosessin aikana voi aiheuttaa lisääntynyttä kitkaa ja kulumista putken pinnassa.
Käytä oikeaa voitelua: Voitelu auttaa vähentämään kitkaa ja estämään jälkiä putken pinnalla. Valitse taivutettavalle materiaalille sopiva voiteluaine ja levitä sitä tasaisesti koko prosessin ajan.
Pidä meistit puhtaina: Puhdista taivutussuuttimet säännöllisesti poistaaksesi lian, roskat ja kerääntymät, jotka voivat vahingoittaa putken pintaa. Puhdas meisti varmistaa tasaisen, tasaisen taivutuksen ja paremman pinnan.
Kiillota putki taivutuksen jälkeen: Harkitse putken kiillottamista taivutuksen jälkeen poistaaksesi pinnan epätasaisuudet. Tämä on erityisen tärkeää putkille, joita käytetään näkyvissä tai huippuluokan sovelluksissa, joissa ulkonäöllä on merkitystä.
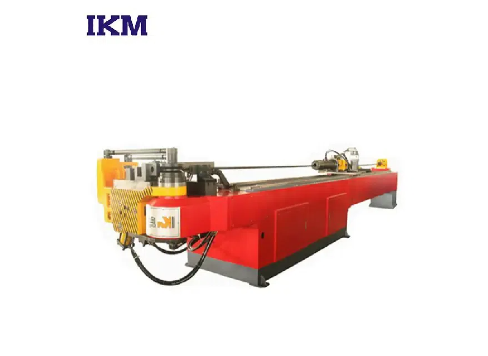
Koneen toimintahäiriöstä tai huonosta huollosta johtuvat seisokit voivat aiheuttaa merkittäviä viivästyksiä tuotannossa. Jos putken taivutuskonetta ei huolleta hyvin, se voi vaurioitua, mikä voi johtaa pitkiin korjausaikoihin ja tuotannon keskeytyksiin.
Ennaltaehkäisevän huollon puute: Säännöllisen huollon laiminlyönti voi aiheuttaa koneen osien ennenaikaista kulumista tai rikkoutumisen odottamatta.
Liiallinen tai alikäyttö: Koneen liiallinen käyttö ilman asianmukaista hoitoa voi johtaa kulumiseen, kun taas alikäyttö voi heikentää koneen tehoa ajan myötä.
Huono koneen kalibrointi: Väärä kalibrointi tai koneen osien kohdistusvirhe voi aiheuttaa toiminnan tehottomuutta ja rikkoutumista.
Toteuta ennaltaehkäisevä huoltoaikataulu: Tarkasta ja huolla kone säännöllisesti, mukaan lukien voitelu, kalibrointi ja osien vaihto. Suunniteltu huolto voi auttaa havaitsemaan mahdolliset ongelmat ennen kuin niistä tulee suuria ongelmia.
Junankuljettajat: Hyvin koulutetut kuljettajat, jotka ymmärtävät koneen toiminnot, voivat estää yleisiä ongelmia, jotka johtuvat virheellisestä käsittelystä tai väärinkäytöstä. Varmistamalla, että tiimisi on koulutettu koneen käytön parhaista käytännöistä, voi vähentää mekaanisten ongelmien todennäköisyyttä.
Tarkkaile koneen suorituskykyä: Seuraa koneen suorituskykyä ajan mittaan. Jos jokin koneen osa alkaa näyttää kulumisen tai toimintahäiriön merkkejä, korjaa ongelma välittömästi lisävaurioiden välttämiseksi.
Putken taivutuskoneiden materiaalityypit voivat joskus olla rajallisia. Joillakin koneilla voi esimerkiksi olla vaikeuksia taivuttaa kovia metalleja, kuten ruostumatonta terästä tai titaania, kun taas toiset voivat olla optimoituja tietyille materiaaleille, kuten alumiinille tai PVC:lle.
Valitse monipuolinen kone: Kun ostat putken taivutuskoneen, valitse sellainen, joka tarjoaa monipuolista materiaalien yhteensopivuutta. Kone, joka pystyy taivuttamaan erilaisia materiaaleja, lisää toimintojesi yleistä joustavuutta.
Käytä oikeita muotteja ja työkaluja: Eri materiaalit vaativat erilaisia muotteja ja työkaluja. Varmista, että koneessasi on oikeat työkalut käsittelemällesi materiaalille vaurioiden välttämiseksi ja tasaisen taivutuksen varmistamiseksi.
Putken taivutustoiminnassa on kohtalaisen haasteensa, mutta näiden yleisten ongelmien ymmärtäminen ja niiden ratkaiseminen on ratkaisevan tärkeää tehokkuuden ylläpitämisen ja laadukkaiden tulosten varmistamiseksi. Valmistajat voivat parantaa taivutusprosessejaan ja saavuttaa parempia tuloksia käsittelemällä ongelmia, kuten materiaalin muodonmuutoksia, epätarkkoja mutkia, putkien nurjahdusta, huonoa pintakäsittelyä ja koneen huoltoa.
Investoimalla asianmukaiseen kunnossapitoon, käyttämällä oikeita laitteita ja käyttämällä parhaita käytäntöjä, voit varmistaa, että putken taivutustoiminnot toimivat sujuvasti ja tehokkaasti, minimoiden seisokit ja tuotannon viiveet. Työskenteletpä sitten metallien, muovien tai muiden materiaalien kanssa, oikea lähestymistapa putken taivutukseen voi johtaa korkealaatuisiin tuotteisiin, vähemmän virheisiin ja pienempiin käyttökustannuksiin.
Yrityksille, jotka etsivät luotettavia ja laadukkaita putken taivutusratkaisuja, Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. tarjoaa edistyneitä, kestäviä ja monipuolisia putken taivutuskoneita. Heidän koneet on suunniteltu käsittelemään monenlaisia materiaaleja ja taivutushaasteita, mikä takaa optimaalisen suorituskyvyn ja tehokkuuden valmistustoiminnassasi.


