


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 21.10.2026 Herkunft: Website


Die zunehmende Metallverarbeitung erfordert den Übergang vom Allzweckschneiden zu Spezialgeräten. Sie müssen Produktionsengpässe beseitigen, um effizient zu wachsen. Die Wahl zwischen einer Kaltsäge und einer Bandsäge bestimmt die nachgelagerten Arbeitskosten. Ihre Wahl wirkt sich direkt auf sekundäre Vorgänge wie Entgraten und Kantenbearbeitung aus. Wenn Sie die falsche Ausrüstungsentscheidung treffen, schrumpfen Ihre Gewinnspannen schnell.
Im Folgenden stellen wir einen strengen, evidenzbasierten Bewertungsrahmen bereit. Sie erfahren, wie Sie die Maschinenfunktionen an bestimmte Volumen-, Toleranz- und Betriebsanforderungen anpassen. Unser Ziel ist es, Produktionsleitern und Ladenbesitzern dabei zu helfen, fundierte Entscheidungen zu treffen. Durch die Analyse mechanischer Profile und Produktionskapazitäten können Sie getrost in die richtige Schneidtechnologie investieren.
Metallkreissägemaschinen (Kaltsägen) liefern gefräste, gratfreie Schnitte, ideal für die präzise Bearbeitung dünner bis mittelwandiger Rohre, wodurch die Nebenkosten erheblich gesenkt werden.
Bandsägen zeichnen sich durch Rohkapazität, Bündelschnitt und die Handhabung von Strukturmaterialien mit großem Durchmesser aus, bei denen die Endqualität zweitrangig gegenüber dem Durchsatz ist.
Die tatsächlichen Kosten pro Schnitt müssen die Lebensdauer der Klinge, die Zykluszeiten und den Arbeitsaufwand für das Entgraten berücksichtigen.
Die Aufrüstung auf eine automatische Rohrschneidemaschine steigert den ROI von Kaltsägen bei der wiederholbaren Massenverarbeitung großer Stückzahlen.
Metallverarbeitende Betriebe stoßen schließlich an eine Verarbeitungsobergrenze. Bei hohen Produktionsmengen versagen Mehrzweckwerkzeuge. Wir müssen klare Erfolgskriterien definieren, um diesen Engpass zu lösen. Beurteilen Sie, ob Ihr Hauptziel darin besteht, den Rohdurchsatz zu steigern oder die Schnittqualität zu maximieren. Beim Durchsatz geht es darum, Tonnen von Material pro Schicht zu bewegen. Der Fokus der Qualität liegt auf der vollständigen Eliminierung nachgelagerter Entgratungen.
Viele Geschäfte ignorieren die versteckten Kosten sekundärer Operationen. Hinter einem günstigeren Vorschnitt an einer Bandsäge verbergen sich oft enorme Arbeitskosten. Sie bezahlen die Bediener dafür, die Kanten vor dem Schweißen manuell nachzubearbeiten. CNC-Biegeprozesse erfordern perfekte Rohrkanten, um Fehler zu vermeiden. Diese manuellen Nachbearbeitungsschritte zerstören Ihre Produktionseffizienz.
Sie müssen den genauen Volumenschwellenwert für das Upgrade ermitteln. Allgemeine Werkstattsägen eignen sich gut für gelegentliche Aufgaben. Großserien erfordern jedoch spezielle Lösungen. Übergang zu einem dedizierten Die Rohrschneidemaschine übertrifft herkömmliche Mehrzweckwerkzeuge. Es zentralisiert Ihre Schneidvorgänge. Es erzeugt einen vorhersehbaren Fluss schweißbereiter Materialien.
Best Practice: Überprüfen Sie Ihren aktuellen Workflow. Verfolgen Sie, wie viele Stunden Ihr Team jede Woche mit dem Entgraten von Kanten verbringt.
Häufiger Fehler: Kauf einer Säge ausschließlich auf der Grundlage des anfänglichen Maschinenpreises. Dabei werden die täglichen Arbeitskosten der manuellen Kantenbearbeitung außer Acht gelassen.
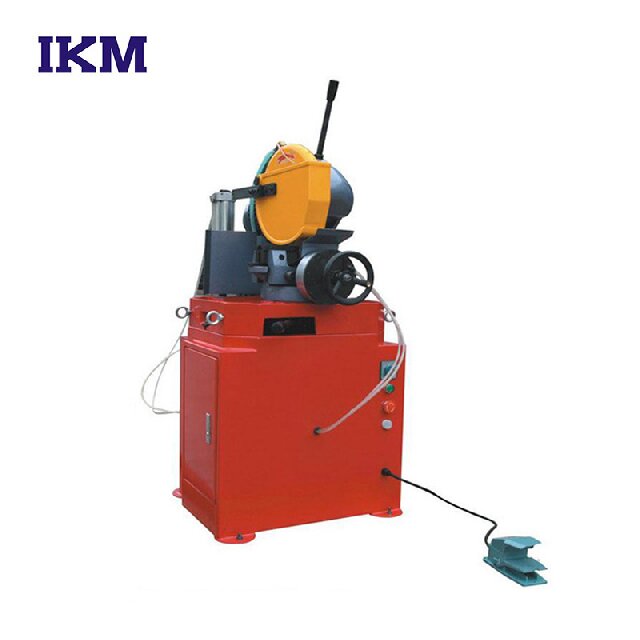
A Die Metallkreissägemaschine arbeitet mit einer Mechanik mit niedriger Drehzahl und hohem Drehmoment. Es überträgt die Wärme direkt auf den Metallchip und nicht auf das Rohr selbst. Durch diesen Prozess bleibt die Metallurgie perfekt erhalten. Es verhindert eine Kaltverfestigung an der Schnittkante. Sie erhalten eine saubere, chemisch unveränderte Oberfläche.
Diese Maschinen bieten deutliche Hauptvorteile. Sie bieten eine unglaubliche Rechtwinkligkeit und enge Toleranzen. Die minimale Blattauslenkung sorgt jedes Mal für präzise Winkel. Bediener erhalten eine gratfreie, schweißfertige gefräste Oberfläche. Die Zykluszeiten sind bei Rohren mit kleinem bis mittlerem Durchmesser unglaublich schnell. Sie eliminieren die gesamte Entgratungsabteilung.
Durch System-Upgrades werden diese Fähigkeiten noch weiter verbessert. Hinzufügen eines Die hydraulische Metallkreissägemaschine bietet eine außergewöhnlich stabile Spannung. Es liefert automatisch konstante Vorschubraten. Hydraulische Schraubstockbacken verhindern die Verformung dünnwandiger Rohre beim Spannen. Sie fixieren das Material fest, ohne es zu zerdrücken.
Kaltsägen unterliegen jedoch strengen Betriebsbeschränkungen. Der Klingendurchmesser schränkt Ihre maximale Schnittleistung stark ein. Bei Rohren mit einem Durchmesser von mehr als 6 bis 8 Zoll ist dies normalerweise unpraktisch. Sie müssen mit höheren anfänglichen Verbrauchskosten rechnen. Sie müssen auch die Logistik zum Schärfen der Klingen sorgfältig verwalten.
Die horizontale Bandsäge zeichnet sich durch ein ausgeprägtes mechanisches Profil aus. Es verwendet eine Endlosschleifenklinge, die sich in eine Richtung bewegt. Diese Blätter verfügen über variable Zahnteilungen. Sie passen zu einer Vielzahl von Formen und massiven Blöcken. Dank der Mechanik kann die Maschine problemlos massive Profile schneiden.
Bandsägen bieten der Schwerindustrie mehrere wesentliche Vorteile. Sie bieten eine hervorragende Kapazität für Rohre mit großem Durchmesser. Sie bearbeiten schwere Bauabschnitte ohne Stillstand. Sie können verschachtelte Materialbündel effektiv gleichzeitig schneiden. Darüber hinaus profitieren Sie von wesentlich geringeren Anschaffungskosten pro Klinge.
Trotz ihrer enormen Leistung unterliegen Bandsägen betrieblichen Einschränkungen. Die Durchbiegung der Klinge führt dazu, dass der Schnitt häufig wandert. Dieses Wandern verschlimmert sich bei dünnwandigen Rohren oder bei Verwendung stumpfer Klingen. Die rauere Oberflächenbeschaffenheit erfordert ein Nachentgraten. Die Zykluszeiten einzelner Schnitte bleiben im Vergleich zu Kreissägen deutlich langsamer.
Tabelle: Schneller Vergleich der Maschinenfähigkeiten
Besonderheit |
Metallkreissägemaschine (Kaltsäge) |
Horizontale Bandsäge |
|---|---|---|
Oberflächenbeschaffenheit |
Gefräst, gratfrei, schweißfertig |
Rau, erfordert manuelles Entgraten |
Klingenmechanik |
Starre Kreisscheibe, keine Durchbiegung |
Flexible Endlosschleife, anfällig für Wanderungen |
Maximaler Durchmesser |
Begrenzt (normalerweise unter 6–8 Zoll) |
Hervorragend geeignet für große Strukturmaterialien |
Bündelschneiden |
Möglich, aber begrenzt |
Hochwirksam |
Bei der Geräteauswahl spielt die Wandstärke eine große Rolle. Dünnwandige und dickwandige Rohre erfordern eine völlig unterschiedliche Handhabung. Kaltsägen verhindern Quetschungen an dünnen Wänden. Sie nutzen spezielle Mehrpunkt-Spannsysteme. Bandsägen erweisen sich bei dickwandigen Feststoffen als äußerst effizient. Sie fressen sich mühelos durch dicken Stahl.
Die Materialhärte bestimmt Ihre Schneidgeometrie. Sie müssen bestimmte Zahnprofile sorgfältig auswählen. Verwenden Sie HSS-Sägeblätter (High-Speed Steel) für Standardanwendungen aus Kohlenstoffstahl. Wählen Sie Klingen mit Wolframkarbidspitze (TCT) für harten Edelstahl. Aluminium erfordert spezielle Spanwinkel, um Späne effektiv zu entfernen. Die Abstimmung der Klinge auf das Material verlängert die Standzeit deutlich.
Wir müssen die einzelnen Schnittzykluszeiten analysieren. Kaltsägen übertreffen Bandsägen bei Einzelrohrschnitten deutlich. Sie schneiden das Material schnell durch. Eine Bandsäge erfordert einen langsameren, bewussteren Vorschub. Wenn Sie täglich Hunderte von Einzelrohren bearbeiten, gewinnen Kaltsägen deutlich.
Die Skalierbarkeit der Automatisierung verändert die gesamte Produktionsgleichung. Integration einer Die automatische Rohrschneidemaschine maximiert den Output. Sie können Bündellader, automatische Zuführsysteme und automatische Sortierrampen hinzufügen. Diese Automatisierung begünstigt die starre Mechanik einer Kaltkreissäge erheblich. Es ermöglicht eine echte Großserienfertigung ohne Unterbrechung. Ihre Bediener laden einfach Pakete und gehen weg.
Bewerten Sie Ihr tägliches Rohrverarbeitungsvolumen.
Berechnen Sie die Zeit, die Bediener mit dem manuellen Laden einzelner Röhrchen verbringen.
Stellen Sie fest, ob eine automatische Zuführung die Kapitalinvestition rechtfertigt.
Das Verständnis der Blattökonomie wirkt sich direkt auf Ihr tägliches Betriebsbudget aus. Bandsägeblätter sind vollständig wegwerfbar. Sie entsorgen sie, sobald sie langweilig werden. Kaltsägeblätter sind sehr gut nachschärfbar. Sie können sie mehrmals zum Mahlen verschicken. Sie sollten Ihre Kosten pro Schnitt über 10.000 Zyklen berechnen, um die tatsächliche Effizienz zu ermitteln.
Kühlmittel- und Wartungsroutinen sorgen für eine lange Lebensdauer der Maschine. Beide Maschinen erfordern geeignete Flüssigkeitsmanagementsysteme. Allerdings ist ein perfekter Kühlmittelfluss entscheidend für das Überleben kalter Sägeblätter. Flutkühlmittel leitet Wärme ab und spült Späne aggressiv weg. Dadurch wird verhindert, dass die Zähne abplatzen. Die Vernachlässigung von Kühlmittelmischungen zerstört teure Klingen innerhalb von Minuten.
Best Practice: Überprüfen Sie die Kühlmittelkonzentration täglich mit einem Refraktometer. Halten Sie genau das vom Hersteller empfohlene Verhältnis ein.
Häufiger Fehler: Eine Kaltsäge auf Kohlenstoffstahl trockenlaufen lassen. Dadurch wird die Klinge überhitzt und die Härte wird sofort zerstört.
Bewerten Sie Ihre verfügbare Stellfläche und den Platz für den Materialtransport. Bewerten Sie das Layout Ihrer Werkstatt genau. Sie benötigen ausreichend Platz für Ein- und Auslaufrollentische. Bandsägen benötigen oft viel größere lineare Stellflächen. Für die Handhabung von 20 Fuß langen Strukturträgern ist viel Freiraum erforderlich.
Strom- und Versorgungsengpässe überraschen Ladenbesitzer oft. Überprüfen Sie frühzeitig Ihre Anforderungen an die elektrische Phase. Einphasenstrom schränkt Ihre Maschinenoptionen erheblich ein. Industrielle Kaltsägen mit hohem Drehmoment erfordern eine strikte 3-Phasen-Stromversorgung. Stellen Sie vor dem Kauf von Geräten sicher, dass Ihr Anlagenpanel die erforderliche Stromstärke verarbeiten kann.
Der Sicherheit und Ergonomie des Bedieners muss besondere Aufmerksamkeit gewidmet werden. Moderne Kreissägen verfügen über vollständig geschlossene Schnittbereiche. Dies schützt den Bediener vor umherfliegenden Spänen und rotierenden Teilen. Bei Bandsägen besteht während des Betriebs häufig die Gefahr freiliegender Sägeblätter. Berücksichtigen Sie die Einhaltung des Geräuschpegels in Ihrer Einrichtung. Implementieren Sie strenge Chip-Management-Protokolle, um einen sicheren Boden zu gewährleisten.
Die Wahl der richtigen Säge verändert Ihre Produktionsmöglichkeiten. Wählen Sie eine Kaltsäge für die hochpräzise Rohrbearbeitung mit geringem Sekundäraufwand. Es hält Ihre Kanten sauber und bereit zum Schweißen. Wählen Sie eine Bandsäge für die Verarbeitung hoher Mischmengen. Es dominiert das Schneiden von Materialien mit großem Durchmesser oder das Schneiden von Bündeln mit hoher Kapazität.
Befolgen Sie diese umsetzbaren nächsten Schritte, um Ihre Entscheidung abzuschließen:
Fordern Sie eine detaillierte Zeitstudie von Ihrem Maschinenhersteller an.
Senden Sie Ihr spezifisches Rohrmaterial für einen Probeschnitt.
Überprüfen Sie die fertigen Kanten physisch, um die Schnittqualität zu überprüfen.
Bewerten Sie den Platzbedarf anhand Ihres aktuellen Grundrisses.
A: Nein, Bandsägen hinterlassen von Natur aus Mikrograte auf Metallrohren. Das flexible Klingendesign und die aggressive Zahngeometrie zerreißen das Material beim Austritt aus dem Schnitt leicht. Sie müssen fast immer manuell entgraten. Kaltsägen hingegen verwenden starre Sägeblätter zum Fräsen des Materials und hinterlassen ein perfekt sauberes Finish.
A: Die meisten Standard-Kaltsägen haben einen maximalen Durchmesser von etwa 6 bis 8 Zoll. Der maximale Schnitt hängt direkt vom Verhältnis von Klinge zu Material ab. Der Klingendurchmesser muss groß genug sein, um durch das gesamte Rohr zu passen und dabei die zentrale Nabe freizugeben. Größere Rohre erfordern Bandsägen.
A: Das hängt von Ihrem Wachstumskurs ab. Geschäfte mit geringem Volumen könnten Schwierigkeiten haben, schnell die Gewinnschwelle zu erreichen. Mit automatischen Maschinen ist es jedoch möglich, Arbeitskräfte dem Schweißen oder der Montage zuzuordnen. Wenn die Rüstzeiten kurz bleiben, rechtfertigen die langfristigen Arbeitseinsparungen oft die Investition für wachsende Betriebe.
A: Im Allgemeinen ja. Das Flutkühlmittel spült Späne weg und kontrolliert die Hitze perfekt. Allerdings verwenden viele moderne Kaltsägen mittlerweile Mindestmengenschmierung (MMS) oder Nebelsysteme. MQL bringt präzise Öltröpfchen auf die Schneidkante auf und reduziert so unordentliche Reinigungsarbeiten. Der Trockenschnitt ist nur für spezielle Trockenschnittsägen geeignet.


