


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.10.2026 Herkunft: Website


Die Modernisierung der Produktion rohrförmiger Teile erfordert die Abwägung von Vorabinvestitionen und langfristigen Zykluszeitverkürzungen. Hersteller suchen ständig nach zuverlässigen Möglichkeiten, den Output zu maximieren, ohne zu viel für unnötige Automatisierung auszugeben. Für Hersteller, die Strukturrohre, Autoabgase oder Flüssigkeitsübertragungsleitungen verarbeiten, liegt der Engpass häufig in der Endformung. Die Wahl der Maschinen bestimmt direkt Ihre Raumaufteilung, die Anzahl der Bediener und die Gesamtdurchsatzleistung. Die Entscheidung zwischen Einkopf- und Doppelkopfsystemen erfordert komplexe Kompromisse hinsichtlich des Platzbedarfs in der Anlage und der Teilevariationen. In diesem Leitfaden werden die betrieblichen Gegebenheiten, Leistungsgrenzen und ROI-Rahmen aufgeschlüsselt, um Entwicklungs- und Beschaffungsteams dabei zu helfen, eine evidenzbasierte Auswahl zu treffen. Sie erfahren, wie Sie Ihre aktuellen Produktionsbeschränkungen genau bewerten und die ideale Maschinenarchitektur auswählen.
Durchsatz vs. Flexibilität: Einkopfmaschinen legen Wert auf Werkzeugflexibilität und häufige Umrüstungen; Doppelkopfsysteme reduzieren die Zykluszeiten drastisch, indem sie beide Enden gleichzeitig bearbeiten.
Volumenschwellenwerte: Eine Doppelkopf-Endenformmaschine rechtfertigt in der Regel ihre höheren Investitionskosten, wenn symmetrische oder mit zwei Enden bearbeitete Teile in großen Mengen hergestellt werden.
Versteckte Kosten: Doppelkopfsysteme erfordern engere Materiallängentoleranzen und komplexere Wartungsprotokolle für Doppelhydraulik-/Servosysteme.
Skalierbarkeit: Beide Maschinentypen können in Mehrstationenwerkzeuge integriert werden, die Automatisierung der Materialzuführung hängt jedoch stark von der gewählten Kopfkonfiguration ab.
Bevor Sie neue Geräte kaufen, müssen Sie die Einschränkungen in Ihrer Fabrikhalle genau diagnostizieren. Wenn Maschinen modernisiert werden, ohne die Ursache von Verzögerungen zu verstehen, verschiebt sich der Engpass oft nach unten, anstatt ihn zu lösen.
Identifizieren Sie die primäre Einschränkung in Ihrem aktuellen Workflow. Sie müssen konkrete betriebliche Fragen stellen. Liegt Ihre aktuelle Hürde bei der Rohzykluszeit? Bezahlen Sie zu viel für Handarbeit, um Teile umzudrehen? Sehen Sie, dass sich zwischen einzelnen Formstationen riesige Mengen an Work-in-Progress-Beständen (WIP) ansammeln? Durch die Beantwortung dieser Fragen wird geklärt, ob Sie pure Geschwindigkeit oder Prozessflexibilität benötigen.
Zykluszeitverzögerungen: Die Maschine kann Teile einfach nicht schnell genug verarbeiten, um die Anforderungen der nachgelagerten Montage zu erfüllen.
Ineffiziente Arbeitskosten: Bediener verbringen zu viel Zeit mit der Handhabung von Materialien, anstatt die Maschine arbeiten zu lassen.
Aufbau von WIP-Beständen: Die sequentielle Verarbeitung führt zu Bereitstellungsverzögerungen. Die Teile liegen in Behältern und warten darauf, dass das zweite Ende geformt wird.
Manuelle Materialhandhabung führt zu versteckten Ineffizienzen. Das Drehen eines schweren oder zu langen Rohrs zum Formen des zweiten Endes verschwendet wertvolle Sekunden. Ein Bediener braucht möglicherweise fünf bis acht Sekunden, um ein zwei Meter langes Auspuffrohr umzudrehen. Dieses manuelle Umdrehen birgt erhebliche ergonomische Risiken. Übermüdung der Arbeiter führt zu Ausrichtungsfehlern. Falsch ausgerichtete Rohre führen zu Ausschussteilen und Maschinenstaus. Im Laufe einer Acht-Stunden-Schicht summieren sich diese verschwendeten Sekunden zu Hunderten verlorener Produktionseinheiten.
Legen Sie eine strenge Ausgangsbasis fest, bevor Sie Maschinen-Upgrades bewerten. Ermitteln Sie Ihre aktuellen Kosten pro Teil. Berechnen Sie die genaue Zykluszeit vom Einlauf des Rohrohrs in die Zelle bis zum Austritt des fertigen Teils. Sobald Sie über diese harten Kennzahlen verfügen, können Sie den Kapitalaufwand für ein neues System auf der Grundlage der prognostizierten Arbeitseinsparungen und des erhöhten Durchsatzes mathematisch rechtfertigen.
Viele Anlagen beginnen mit der Einkopftechnik. Diese Systeme bieten einen zuverlässigen und unkomplizierten Ansatz zur tubulären Manipulation. Sie sind nach wie vor ein fester Bestandteil in Lohnfertigern und Auftragsfertigungsbetrieben auf der ganzen Welt.
Einkopfgeräte erfordern einen deutlich geringeren Anfangsinvestitionsaufwand. Sie zeichnen sich durch eine kompakte Maschinenfläche aus. Sie können sie problemlos in überfüllte Produktionszellen integrieren. Darüber hinaus bleibt die Bedienerschulung stark vereinfacht. Neue Techniker können lernen, einen Standard zu bedienen und Fehler zu beheben Rohrendenformmaschine in wenigen Stunden. Die einachsige Bewegung reduziert die Komplexität der Steuerschnittstelle.
Werkzeugwechsel definieren die Agilität von Einkopfeinheiten. Der Bediener muss nur einen Satz Klammern und einen Satz Formstempel austauschen. Durch diesen schnellen Wechsel sind Einzelkopfgeräte ideal für Umgebungen mit hohem Mix und geringem Volumen (HMLV). Auftragsfertiger, die Dutzende verschiedener Teilenummern pro Woche verarbeiten, sind stark auf diese Agilität angewiesen. Sie können mit minimaler Ausfallzeit von der Erweiterung eines 2-Zoll-Rohrs zur Reduzierung eines 1-Zoll-Rohrs übergehen.
Agilität geht mit deutlichen Durchsatzeinbußen einher. Das Formen zweier Enden eines einzelnen Rohrs erfordert die doppelte Bearbeitungszeit. Der Bediener formt die linke Seite, entnimmt das Röhrchen, dreht es manuell um und setzt die rechte Seite ein. Alternativ können Sie zwei Einkopfmaschinen hintereinander bereitstellen. Allerdings verdoppelt dieser Ansatz Ihre benötigte Grundfläche. Außerdem sind entweder zwei Bediener oder ein komplexes Robotertransfersystem zwischen den beiden Maschinen erforderlich. Die sequenzielle Verarbeitung erhöht zwangsläufig Ihre Arbeitsabhängigkeit und erweitert Ihren erforderlichen WIP-Bereitstellungsbedarf.
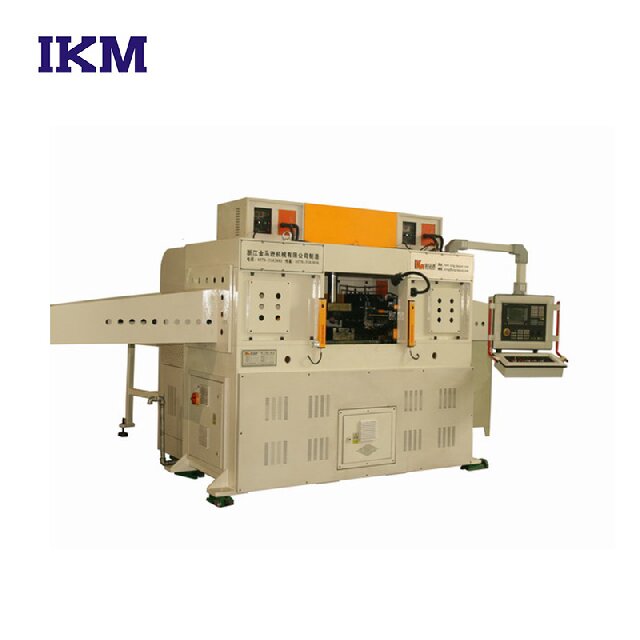
Wenn das Produktionsvolumen steigt, wird die Bearbeitungszeit zum ultimativen Feind der Rentabilität. Doppelkopfsysteme eliminieren das Umdrehen der Teile. Sie bearbeiten beide Enden des rohrförmigen Bauteils gleichzeitig.
Die gleichzeitige Bearbeitung beider Rohrenden halbiert effektiv die tatsächliche Umformzykluszeit. Die Maschine lässt das Rohr in die Spannbacken fallen. Die Matrizen sichern das Teil. Sowohl der linke als auch der rechte Formkopf bewegen sich gleichzeitig vor. Sie schlagen auf die Rohrenden auf, ziehen sich zurück und die Klemmen öffnen sich. Das fertige Teil fällt heraus. Sie eliminieren die ergonomische Belastung durch manuelles Umdrehen vollständig. Diese gleichzeitige Aktion führt zu einer massiven Steigerung der Schichtleistung, was die anfängliche Kapitalinvestition für Projekte mit hoher Nachfrage problemlos rechtfertigt.
Doppelkopfkonfigurationen zeichnen sich in bestimmten Fertigungsbereichen aus. Sie sind perfekt für einen Präzisions-Endenformmaschine mit zwei Köpfen für großvolumige Rohrverbindungen . Sie werden auch sehen, dass sie die Produktion von Automobil-Stoßdämpfern, Fahrzeugquerträgern und symmetrischen Rohrrahmen dominieren. Jede Anwendung, die jährlich Hunderttausende identischer Teile erfordert, profitiert enorm von der Doppelkopfbearbeitung. Symmetrische Umformanforderungen maximieren den Nutzen dieser Maschinen.
Beim sequentiellen Formen gibt es Probleme mit der Toleranzstapelung. Wenn Sie ein Teil umdrehen, legen Sie einen neuen Bezugspunkt für den zweiten Schlag fest. Dies führt häufig zu Abweichungen in der Gesamtlänge (OAL) des fertigen Teils. Doppelkopfmaschinen lösen dieses Problem elegant. Indem das Rohr genau einmal gespannt und beide Enden gleichzeitig geformt werden, hält die Maschine strenge OAL- und Konzentrizitätstoleranzen ein. Durch die Einzelklemmung wird der Bezugspunkt perfekt fixiert. Dies garantiert eine unübertroffene Konsistenz über große Produktionsläufe hinweg.
Beschaffungsteams benötigen konkrete Daten, um diese Architekturen vergleichen zu können. Sie müssen bewerten, wie sich jedes System in Ihr breiteres Fertigungsökosystem integrieren lässt.
Um die Amortisation zu berechnen, müssen die Arbeitseinsparungen den Investitionsausgaben gegenübergestellt werden. Sie müssen die genaue Arbeitsersparnis durch den Wegfall des Teilewechsels berechnen. Wenn eine Doppelkopfeinheit sechs Sekunden pro Teil einspart und Sie jährlich eine Million Teile produzieren, sparen Sie 1.666 Arbeitsstunden. Multiplizieren Sie diese Stunden mit Ihrem voll belasteten Arbeitssatz. Vergleichen Sie diese jährlichen Einsparungen mit den höheren Vorabkosten der Doppelkopfeinheit. In Szenarien mit hohem Volumen verkürzt sich die Amortisationszeit häufig auf weniger als 18 Monate.
Multi-Strike-Operationen erfordern sorgfältige Überlegungen. Sie müssen vergleichen, wie a Die Einrichtung einer Endenformmaschine mit mehreren Stationen funktioniert in beiden Kontexten. Eine Einkopf-Mehrstationenmaschine verschiebt das Rohr vertikal oder horizontal, um ein Ende mehrmals zu treffen (z. B. aufweiten, dann raupen, dann auffädeln). Eine Doppelkopfmaschine kann auch über Mehrstationenfähigkeiten verfügen und aufeinanderfolgende Schläge an beiden Enden gleichzeitig ausführen. Die Koordinierung eines Multi-Stationen- und Multi-Schlag-Vorgangs auf zwei Köpfen gleichzeitig erfordert jedoch hochentwickelte Servosteuerungen und eine einwandfreie Werkzeugausrichtung.
Immobilien in der Fabrikhalle sind mit hohen Kosten verbunden. Sie müssen die Stellfläche einer Doppelkopfmaschine mit der von zwei Einkopfmaschinen vergleichen. Zwei Ein-Kopf-Einheiten erfordern einen großen WIP-Bereitstellungsbereich zwischen ihnen. Bediener benötigen Platz, um halbfertige Tuben sicher zu stapeln. Eine Doppelkopfmaschine benötigt etwas mehr Platz als eine Einzelmaschine, die Zwischenbereitstellungszone für den WIP entfällt jedoch vollständig. Dadurch wird Ihr benötigter Zellen-Footprint deutlich verdichtet.
Leistungsvergleich: Einzelkopf- und Doppelkopfsysteme
Bewertungskriterien |
Einkopfsysteme |
Doppelkopfsysteme |
|---|---|---|
Kapitalausgaben |
Geringere Anfangsinvestition. |
Höhere Vorabkosten. |
Zykluszeit (zwei Enden) |
Langsamer (manuelles Umdrehen erforderlich). |
Schnell (gleichzeitige Verarbeitung). |
Wechselgeschwindigkeit |
Schnell (ideal für High-Mix). |
Langsamer (erfordert doppelte Kalibrierung). |
Toleranzkontrolle (OAL) |
Anfällig für Toleranzstapelung. |
Außergewöhnlich strenge Datumskontrolle. |
Flächennutzung |
Hoch (wenn WIP zwischen zwei Einheiten bereitgestellt wird). |
Hocheffizient (keine WIP-Bereitstellung erforderlich). |
Die vollständige Entfernung des Bedieners bleibt das ultimative Ziel für Zellen mit hohem Volumen. Doppelkopfeinheiten lassen sich hervorragend mit automatischen Materialladern kombinieren. Sie können problemlos Schwerkraftmagazine oder Hubbalkensysteme integrieren. Die Automatisierung wirft ein Rohrohr in die Maschine, beide Enden werden geformt und das Teil wird automatisch ausgeworfen. Die Automatisierung einer Einkopfmaschine für einen Zwei-Enden-Prozess erfordert einen hochkomplexen, sechsachsigen Roboterarm, der das Teil herausnimmt, umdreht und wieder einsetzt. Dies erhöht den Integrationsaufwand und die Programmierkomplexität drastisch.
Es gibt keine Fertigungstechnologie ohne ausgeprägte betriebliche Kompromisse. Sie müssen die verborgenen Herausforderungen bei der Verbesserung Ihrer Umformfähigkeiten vorhersehen.
Doppelkopfmaschinen erfordern eine strenge Kontrolle der eingehenden Rohstoffe. Die Schnittlängentoleranzen müssen äußerst gering sein. Wenn ein Rohrohr 3 mm zu kurz in die Maschine eingeführt wird, kann es sein, dass der gleichzeitige Schlag das Material auf einer Seite nicht vollständig erfasst. Dies führt zu einer ungleichmäßigen Formung. Wenn das Rohr hingegen zu lang ist, kann es zu Spannfehlern oder Werkzeugkollisionen an der Maschine kommen. Einkopfmaschinen verzeihen Längenschwankungen leichter, da jedes Ende manuell gegen einen physischen Anschlag ausgerichtet wird.
Duale Systeme erfordern fortgeschrittene Fähigkeiten zur Fehlerbehebung. Die Verwaltung von Doppelhydraulikaggregaten oder synchronisierten Doppelservoantrieben bringt Komplexität mit sich. Wenn sich der linke Kopf Millisekunden schneller vorbewegt als der rechte Kopf, kann er das Rohr aus der Klemme drücken. Wartungsteams müssen die Vorschubgeschwindigkeiten und Klemmdrücke auf beiden Seiten routinemäßig kalibrieren. Dies erfordert im Vergleich zur Wartung eines einfachen Einachssystems eine höhere technische Ausbildung.
Ihre Vorabkosten für den Werkzeugbestand werden sich verdoppeln. Sie müssen Spannmatrizen für die linke und rechte Hand sowie doppelte Stanzwerkzeuge erwerben. Darüber hinaus werden Werkzeugwechsel zu äußerst kritischen Ereignissen. Eine Fehlausrichtung zwischen dem linken und dem rechten Kopf während einer Einrichtungsänderung kann sofort zu hohen Ausschussraten führen. Bediener müssen die Mittellinien systematisch kalibrieren. Wenn die Matrizen nur Bruchteile eines Millimeters abweichen, weist das fertige Teil schwerwiegende Rundlauffehler auf.
Die Auswahl der richtigen Ausrüstung erfordert einen logischen Rahmen. Wenden Sie diese einfachen Regeln an, um Ihre Optionen schnell zu filtern.
Bewerten Sie Volumen und Teilemix: Analysieren Sie Ihren jährlichen Produktionsbedarf. Sehen Sie sich die Anzahl der Einzelteil-SKUs an, die Sie wöchentlich verarbeiten.
Wenn die Lautstärke niedrig/hoch ist – Mischung: Standardmäßig eine Einzelkopf-Mehrstationsmaschine. Dadurch wird Ihr Cashflow geschont. Es maximiert Ihre Anpassungsfähigkeit. Sie können die Konfiguration schnell ändern, um kleinere Vertragsaufträge zu erfüllen.
Wenn die Lautstärke hoch/niedrig ist – Mischung: Priorisieren Sie eine Doppelkopfmaschine. Dies führt zu außergewöhnlich niedrigen Stückkosten. Es ermöglicht Ihnen, die Zelle vollständig zu automatisieren. Sie werden aufgrund der schieren Ausgabegeschwindigkeit große Aufträge gewinnen.
Bewerten Sie die Materialqualität: Stellen Sie sicher, dass Ihre vorgelagerten Schneidprozesse die engen Längentoleranzen einhalten können, die für Doppelkopfsysteme erforderlich sind. Wenn Ihre Sägen ungleichmäßig schneiden, beheben Sie diesen Vorgang zunächst.
Nächster Schritt: Fordern Sie beim OEM eine individuelle Zeitstudie an. Stellen Sie Ihre spezifischen Teiledrucke bereit. Fordern Sie geschätzte Zykluszeiten und garantierte Werkzeugwechseldauern. Basieren Sie Ihre endgültige Entscheidung auf diesen konkreten, vertraglichen Kennzahlen.
Die Wahl zwischen diesen Systemen konzentriert sich selten darauf, welche Maschine objektiv besser ist. Stattdessen müssen Sie bestimmen, welche Architektur perfekt zu den spezifischen Volumenanforderungen, der Arbeitsverfügbarkeit und den Toleranzanforderungen Ihrer Einrichtung passt. High-Mix-Umgebungen leben von der Agilität einer einzelnen Person. Standardisierte Produktionslinien mit hohem Volumen erfordern die unermüdliche Geschwindigkeit der gleichzeitigen Doppelkopfverarbeitung. Stellen Sie sicher, dass Ihre Rohmaterialaufbereitung die engen Toleranzen unterstützt, die für Doppelkopfmaschinen erforderlich sind.
Bevor Sie eine Bestellung aufgeben, ermutigen Sie Ihr Technikteam, einen Pilottest durchzuführen. Senden Sie Ihr am schwierigsten zu formendes Rohrteil für eine Machbarkeitsstudie an den Gerätehersteller. Validieren Sie die Zykluszeiten, überprüfen Sie die Gesamtlängentoleranzen und berechnen Sie Ihre lokalen Arbeitseinsparungen, um eine erfolgreiche Bereitstellung zu gewährleisten.
A: Ja, die meisten modernen Doppelkopfsysteme verfügen über eine unabhängige Kopfsteuerung. Bediener können die speicherprogrammierbare Steuerung (SPS) verwenden, um eine Seite vollständig zu deaktivieren. Dies ermöglicht Ihnen die Bearbeitung asymmetrischer Teile oder die Ausführung von Single-End-Aufträgen mit geringem Volumen, ohne die inaktiven Werkzeuge zu entfernen.
A: Das hängt stark vom Hersteller ab. Einige Marken verwenden standardisierte Drop-in-Werkzeugblöcke, die für ihre gesamte Maschinenpalette geeignet sind. Viele Doppelkopfsysteme verwenden jedoch proprietäre, gespiegelte Blockaufbauten, um eine perfekte horizontale Ausrichtung zu gewährleisten, was bedeutet, dass Standard-Einkopfwerkzeuge nicht passen.
A: Bei Doppelkopfmaschinen gelten physikalische Beschränkungen der Bettlänge. Sie müssen die Köpfe entlang der Maschinenbasis verschieben, um das Rohr aufzunehmen. Wenn Ihre Teile übermäßig lang (z. B. 4 Meter) oder ungewöhnlich kurz (z. B. 50 mm) sind, überschreiten sie möglicherweise die maximalen oder minimalen Abstandsgrenzen des Dual-Head-Chassis.
A: Doppelkopfgeräte erfordern häufigere und strengere Ausrichtungsprüfungen. Techniker müssen routinemäßig überprüfen, dass sich beide Formzylinder mit exakt der gleichen Geschwindigkeit und dem gleichen Druck bewegen. Eine zweiachsige Kalibrierung ist erforderlich, um zu verhindern, dass sich das Rohr bei gleichzeitigen Schlägen innerhalb der Spannmatrize verschiebt.


