


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 08.10.2026 Herkunft: Website


Das Biegen vorgeflanschter Rohre führt häufig zu kostspieligem Ausschuss und langwieriger Nacharbeit. Hersteller, die sich an dieser komplexen Fertigungsaufgabe versuchen, stoßen regelmäßig auf schwere Flanschverformungen. Darüber hinaus haben Bediener oft mit Spannungsrissen in der Schweißzone und einer beeinträchtigten Dichtungsintegrität zu kämpfen. Ein erfolgreicher Biegevorgang erfordert absolute Präzision. Um die Produktion zu optimieren, müssen Hersteller Null-Flansch-Verzerrungen erreichen und dabei enge Maßtoleranzen strikt einhalten und gleichzeitig wiederholbare Zykluszeiten für maximale Betriebseffizienz gewährleisten.
Standardmäßige Rotationszugbiegemaschinen können diese strengen Anforderungen einfach nicht zuverlässig erfüllen, und manuelle Problemumgehungen führen unweigerlich zu unvorhersehbaren Variablen im Produktionsablauf. Zur Bewältigung dieser einzigartigen mechanischen Herausforderungen sind unbedingt speziell angefertigte Geräte und Spezialwerkzeuge erforderlich. Die Investition in spezielle Maschinen gewährleistet den Schutz kritischer Komponenten während des gesamten Herstellungsprozesses. In diesem umfassenden Leitfaden befassen wir uns mit den mechanischen Gegebenheiten bei der Bearbeitung von Rohren mit vorgeschweißten Flanschen, erläutern die wesentlichen Bewertungskriterien für die Ausrüstung und erkunden fortschrittliche CNC-Technologien, die darauf ausgelegt sind, Spielengpässe vollständig zu beseitigen.
Standardmäßige Rohrbiegemaschinen quetschen oder verziehen häufig vorgeschweißte Flansche aufgrund unzureichenden Klemmspiels und ungeminderter Spannungsübertragung.
Die Auswahl einer speziellen Rohrbiegemaschine für Rohre mit Flansch erfordert eine gründliche Bewertung des Werkzeugspielraums, der Klemmmechanismen und der erweiterten Rotationsfähigkeiten.
Ein CNC-Flanschrohrbieger, der mit speziellen Spannzangen ausgestattet ist, minimiert menschliches Versagen drastisch und verhindert Mikrorisse in hochfesten Materialien wie Aluminium und dünnwandigem Edelstahl.
Fortschrittliche Fertigungstechniken, insbesondere das bidirektionale Biegen von Flanschen, ermöglichen die Erstellung komplexer Geometrien, ohne die strukturelle Integrität vormontierter Flansche zu beeinträchtigen.
Hersteller sind bei der Ausführung mit unmittelbaren physischen Einschränkungen konfrontiert Biegearbeiten an Flanschrohren . Das Haupthindernis ist der Clearance-Engpass. Standard-Spann- und Druckmatrizen weisen oft sperrige Profile auf, die unweigerlich stören, wenn sich ein Flansch in der Nähe der Biegezone befindet. Beim Schließen von Standardwerkzeugen wird häufig die Flanschfläche zerquetscht, wodurch die perfekt ebene Dichtfläche zerstört wird, die für eine ordnungsgemäße Installation und Flüssigkeitsintegrität erforderlich ist.
Die Spannungsübertragung stellt eine weitere große mechanische Herausforderung dar. Bei der Verformung wandern Biegekräfte auf natürliche Weise entlang des Rohrmaterials und konzentrieren sich stark an der starren Schnittstelle, wo das Rohr auf den Flansch trifft. Folglich absorbiert die Schweißzone diese intensive kinetische Energie. Diese konzentrierte Belastung führt häufig zu versteckten Mikrofrakturen im Gelenkinneren. Obwohl Bediener diesen Schaden möglicherweise nicht visuell erkennen, stellt die daraus resultierende geschwächte Schweißnaht in Hochdruckumgebungen eine erhebliche Gefahr dar.
Materialvariablen erschweren den Biegeprozess zusätzlich, da verschiedene Metalle unterschiedlich auf die ausgeübte mechanische Belastung reagieren. Weiche oder sehr duktile Materialien erfordern typischerweise strengere Werkzeugbeschränkungen. Häufige Beispiele sind:
Aluminiumlegierungen: Diese Materialien sind bei ungleichmäßigem Druck sehr anfällig für Risse und erfordern perfekt konturierte Spannbacken, um die Kräfte gleichmäßig zu verteilen.
Dünnwandiger Edelstahl: Sehr anfällig für Faltenbildung und Ovalität, sodass eine präzise Verwendung des Dorns für die interne Stützung unbedingt erforderlich ist.
Kohlenstoffstahl: Im Allgemeinen fehlerverzeihender, aber dennoch anfällig für katastrophale Risse in der Schweißzone, wenn der Spannmechanismus während des Betriebs verrutscht.
Wenn diese zugrunde liegenden mechanischen Gegebenheiten nicht bewältigt werden, birgt dies schwerwiegende Compliance-Risiken, insbesondere da Hochdruckanwendungen eine einwandfreie strukturelle Integrität erfordern. Die Verwendung verformter Flansche erhöht das Risiko katastrophaler Systemausfälle erheblich. Ungleichmäßig sitzende Flansche bestehen regelmäßig die strengen ASME-Drucktests und undichte Verbindungen führen regelmäßig zu kostspieligen Reparaturen vor Ort. Ein umfassendes Verständnis dieser physikalischen Einschränkungen ist für die Auswahl hochwertiger Fertigungsmethoden und -maschinen von entscheidender Bedeutung.
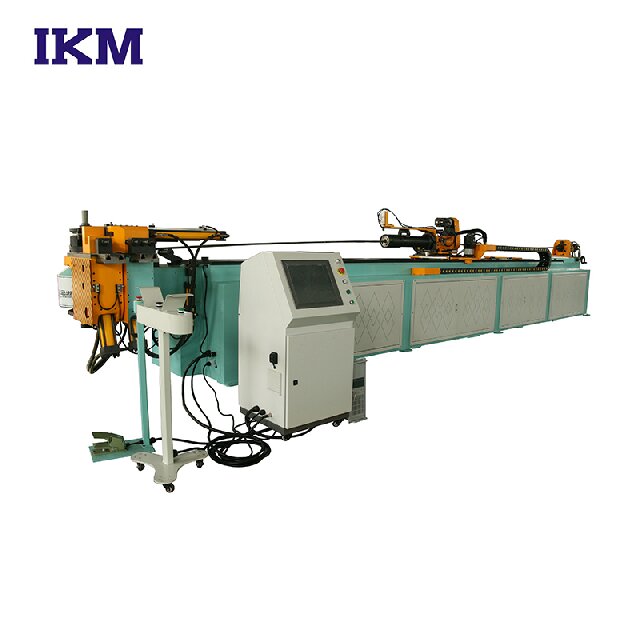
Die Auswahl der richtigen Ausrüstung erfordert eine sorgfältige Bewertung sowohl des Werkzeugdesigns als auch der Maschinengeometrie. Hersteller müssen spezialisierten Spannlösungen den Vorzug geben. Ein engagierter Der Rohrbieger für Rohre mit Flansch verfügt über entlastete Klemmmatrizen, die speziell für den Freiraum entwickelt wurden. Viele Premium-Biegemaschinen verwenden kundenspezifische Spannzangen anstelle herkömmlicher Blockmatrizen. Diese speziellen Spannzangen greifen das zylindrische Rohr sicher und vermeiden gleichzeitig den Kontakt mit der empfindlichen Flanschfläche, wodurch das Bauteil isoliert und unerwünschte Oberflächenschäden verhindert werden.
Die Dornkompatibilität dient als weitere wichtige Bewertungsmetrik. Fortschrittliche Konfigurationen durch den Dorn verhindern effektiv das Zusammenfallen des Rohrs in der Nähe des Flanschendes. Die Maschine muss den Dornstab nahtlos direkt durch die Flanschöffnung führen lassen und dabei das Rohrinnere genau am Tangentenpunkt abstützen. Ohne robuste interne Unterstützung verbeulen dünnwandige Materialien während des Biegevorgangs unweigerlich. Daher ist es wichtig, die Einführtiefe und -fähigkeit des Dorns zu überprüfen, bevor Sie den Kauf einer Ausrüstung abschließen.
Die Grenzwerte für die Schlitteninterferenz bestimmen aktiv Ihre minimal erreichbaren Tangentenlängen. Es ist wichtig, den physischen Abstand zwischen dem Biegekopf und der Schlittenbaugruppe zu beurteilen. Die Verarbeitung von Rohren mit kurzen Flanschen stellt eine besondere betriebliche Herausforderung dar, da der vorstehende Flansch oft direkt mit dem vorrückenden Schlitten kollidiert. Um diese Einschränkung zu überwinden, benötigen Hersteller Maschinen mit erweitertem Spielraum. Versetzte Biegeköpfe bieten diesen unverzichtbaren Arbeitsraum und ermöglichen es dem Flansch, sich während des gesamten Biegezyklus frei und sicher zu drehen.
Die richtige ROI-Begründung bestimmt grundsätzlich die Kaufentscheidung für die Ausrüstung. Werksleiter müssen die anfänglichen Vorabkosten für Spezialwerkzeuge mit den langfristigen betrieblichen Einsparungen vergleichen. Spezielle Biegemaschinen reduzieren die Ausschussquote drastisch und machen kostspielige, zeitaufwändige Schweißvorgänge nach dem Biegen überflüssig. Das Schweißen eines Flansches nach dem Biegevorgang erfordert komplexe Vorrichtungen und intensive Handarbeit. Umgekehrt eliminiert das erfolgreiche Biegen eines vorgeflanschten Rohrs ganze Schritte in Ihrem Produktionsablauf, was Ihren gesamten Fertigungsdurchsatz und Ihre Rentabilität erheblich steigert.
Moderne Fertigung erfordert eine kompromisslose Prozesskontrolle. Sich auf subjektive manuelle Anpassungen zu verlassen, führt zu inakzeptablen betrieblichen Abweichungen. Einrichtungen können durch den Einsatz von a eine bessere Konsistenz erreichen CNC-Flanschrohrbiegemaschine . Präzises Drehmoment und automatisierte Kraftsteuerung zeichnen diese fortschrittlichen mechanischen Systeme aus. Intelligente CNC-Software regelt die Biegegeschwindigkeit während des gesamten Zyklus präzise und steuert gleichzeitig den Klemmdruck dynamisch. Diese extreme Präzision verhindert von Natur aus ein übermäßiges Drehmoment, das häufig für die Verformung empfindlicher Flanschflächen verantwortlich ist.
Die automatische Rückfederungskompensation stellt einen gewaltigen Technologiesprung in der Rohrherstellung dar. Da alle Metalle über ein elastisches Gedächtnis verfügen, verbiegen sie sich von Natur aus leicht, sobald der Klemmdruck nachlässt. Üblicherweise schätzten die Bediener diesen Rückfederungswert mithilfe manueller und stark beanspruchender Überbiegungen. Heutzutage kann fortschrittliche CNC-Software die Materialrückfederung genau vorhersagen. Das System passt den Zielbiegewinkel automatisch an und gleicht die Elastizität dynamisch aus, ohne dass unvorhersehbare oder gefährliche manuelle Eingriffe erforderlich sind.
Die Handhabung komplexer Geometrien erfordert hochentwickelte Bearbeitungsmöglichkeiten auf mehreren Ebenen. Zahlreiche industrielle Anwendungen erfordern mehrere, sich kreuzende Biegungen über verschiedene Achsen hinweg, sodass der vormontierte Flansch einen ganz bestimmten Drehwinkel erreichen muss. Während die Standardausrüstung Schwierigkeiten hat, die Flanschausrichtung über mehrere Drehungen hinweg zu verfolgen, überwacht ein robustes CNC-System kontinuierlich die genaue räumliche Position des Bauteils. Dies gewährleistet perfekt ausgerichtete Passflächen bei der endgültigen Installation vor Ort.
Prozessvariable |
Standardmäßige manuelle Steuerung |
Erweiterte CNC-Steuerung |
|---|---|---|
Spanndruck |
Statisch, manuell über Hydraulik einstellbar |
Dynamisch, softwaregesteuert |
Rückfederungskorrektur |
Bedieneranpassungen durch Versuch und Irrtum |
Automatisierte Vorhersagealgorithmen |
Rotationsgenauigkeit |
Visuelle Ausrichtung, hohe Fehlerquote |
Servogesteuerte Präzisionsverfolgung |
Schrottpotenzial |
Hohe Gefahr der Flanschverformung |
Minimales Risiko durch präzise Krafteinleitung |
Komplexe Teilegeometrien erfordern häufig spezielle Maschinenbewegungen. Hersteller können durch den Einsatz eine unglaubliche Vielseitigkeit bei der Fertigung erreichen bidirektionale Flanschbiegetechnologie . Definiert als die inhärente Fähigkeit der Maschine, innerhalb desselben Zyklus sowohl links als auch rechts automatisch zu biegen, ist diese Bewegung in zwei Richtungen für vorgeflanschte Komponenten von enormer Bedeutung. Im Gegensatz dazu zwingen Standard-Rechtsbieger das Werkstück unnötigerweise in eine einzige, einschränkende Drehbahn.
Die Überwindung schwerwiegender Geometriekonflikte bleibt der wichtigste betriebliche Vorteil bidirektionaler Systeme. Flanschplatten ragen von Natur aus ungünstig aus der Rohrmittellinie heraus. Während sich die Röhre dreht, durchlaufen diese Platten einen großen physikalischen Bogen. Bidirektionale Maschinen manövrieren intelligent, um vom Flansch weg zu biegen, indem sie die Richtung des Biegekopfs in der Mitte des Zyklus ändern. Dieses dynamische Schalten vermeidet proaktiv physische Kollisionen zwischen dem Maschinenkörper und der hervorstehenden Flanschplatte und verhindert so letztendlich verheerende Werkzeugunfälle und Maschinenstillstandszeiten.
Eine drastische Reduzierung der Zykluszeit verbessert direkt Ihre betriebliche Effizienz und Leistung. Während standardmäßiges unidirektionales Biegen häufig mühsame manuelle Eingriffe erfordert, entfallen diese manuellen Schritte bei bidirektionalen Funktionen vollständig. Bedenken Sie die typischen Effizienzsteigerungen im Arbeitsablauf:
Die automatisierte Maschine biegt den ersten Abschnitt sauber und ohne mechanische Eingriffe.
Anstatt den Zyklus zu stoppen, ändert der fortschrittliche CNC-Kopf dynamisch seine Biegerichtung.
Das System führt die Rückwärtsbiegung sofort und nahtlos aus.
Der Bediener muss das Werkstück nie physisch entfernen, umdrehen oder manuell neu einspannen.
Entscheidend ist, dass durch den Wegfall des Umspannvorgangs der empfindliche Flansch aktiv geschont wird. Jeder weitere Spannzyklus bringt potenzielle mechanische Belastungen mit sich. Durch die exakte Sicherung des Werkstücks minimieren Hersteller die Materialermüdung drastisch. Dieser kontinuierliche, vollautomatische Zyklus stellt sicher, dass der vorgeschweißte Flansch von Anfang bis Ende absolut makellos bleibt.
Die erfolgreiche Integration neuer Fertigungsprozesse erfordert eine sorgfältige strategische Planung. Fertigungsingenieure diskutieren ständig über das klassische Dilemma „Biegung zuerst vs. Flansch zuerst“. Anlagen müssen objektiv beurteilen, wann das Vorbördeln weiterhin unbedingt erforderlich ist. Automatische Orbitalschweißsysteme erfordern beispielsweise häufig perfekt gerade Rohre für eine einwandfreie Ausführung. In diesen speziellen Fällen ist das Schweißen des Flansches vor dem Biegen unabdingbar. Alternativ bietet das manuelle Bördeln nach dem Biegen sicherere Spielräume, kostet aber mehr Arbeit. In der Industrie ist das Biegen eines vorgeflanschten Rohrs immer ein mechanischer Kompromiss, der von Natur aus hochspezifische, präzise Maschinenfähigkeiten erfordert.
Werkzeugverschleiß stellt ein erhebliches Risiko beim Produktionsstart dar. Maßgeschneiderte Klemmmatrizen erfordern eine sorgfältige und fortlaufende Wartung, da abgenutzte Matrizen schnell ihre Haltekraft verlieren. Wenn die Klemme ihren Halt verliert, kommt es beim Biegen zu unkontrollierbarem Schlupf. Dieser Schlupf überträgt eine enorme Rotationskraft direkt auf den Flansch, der unbeabsichtigt als Ankerpunkt fungiert und das unbeabsichtigte Drehmoment absorbiert. Infolgedessen verdreht und verformt sich der Flansch fast sofort. Um dies zu verhindern, müssen Wartungsteams die Werkzeugtoleranzen wöchentlich streng prüfen.
Eine umfassende Bedienerschulung garantiert einen langfristigen Produktionserfolg. Produktionsteams werden zweifellos mit einer deutlichen Lernkurve konfrontiert sein, da die Programmierung versetzter Biegungen ein ausgeprägtes räumliches Bewusstsein erfordert. Die Handhabung von Spezialspannzangen unterscheidet sich erheblich von der Handhabung herkömmlicher Standard-Blockmatrizen. Um Schäden zu vermeiden, müssen die Bediener genau wissen, wie sie den Flansch perfekt in das entlastete Werkzeug einsetzen. Wir empfehlen dringend, gründliche, vom Anbieter geleitete Schulungen durchzuführen. Durch eine angemessene Ausbildung und praktische Übungen können katastrophale Werkzeugausfälle während der kritischen ersten Rollout-Phase verhindert werden.
Die erfolgreiche Bearbeitung vorgeschweißter Rohre erfordert eine außergewöhnlich präzise mechanische Steuerung in Kombination mit Spezialwerkzeugen. Standardmäßige Rotationszugbiegemaschinen reichen für skalierbare, wiederholbare Produktionsläufe einfach nicht aus, da ihnen der erforderliche Werkzeugspielraum und die automatische Kraftregulierung fehlen. Wenn man sich auf unzureichende Maschinen verlässt, besteht zwangsläufig das Risiko hoher Ausschussraten und einer stark beeinträchtigten Verbindungsintegrität. Umgekehrt schützt die Investition in spezielle Biegeausrüstung Ihre Rohmaterialien proaktiv und optimiert gleichzeitig die Produktion komplexer Geometrien.
Hersteller müssen proaktive Schritte unternehmen, um ihre Fertigungsabläufe zu bewerten und zu verbessern. Führen Sie zunächst eine gründliche Prüfung Ihrer aktuellen Ausschussquoten für Flanschbaugruppen durch. Stellen Sie als Nächstes Ihre komplexesten CAD-Dateien für Flanschrohre zur Überprüfung zusammen. Fordern Sie abschließend eine umfassende Bewertung der Zykluszeit und der Werkzeugfähigkeit von einem vertrauenswürdigen Maschinenhersteller an. Durch die strategische Aufrüstung auf fortschrittliche CNC-Funktionen wird sichergestellt, dass Ihre Anlage konsistent und profitabel einwandfreie, strukturell einwandfreie Komponenten liefert.
A: Ja, sie können oft mit kundenspezifischen Werkzeugen und entlasteten Spannbacken nachgerüstet werden. Beim Versuch, kurze Tangenten zu biegen, bleibt der Wagenspielraum jedoch in der Regel eine starke physikalische Einschränkung.
A: Verformungen werden hauptsächlich durch Verrutschen der Spannbacke oder dadurch verursacht, dass der Flansch physisch gegen den Maschinenrahmen drückt. Beide Szenarien übertragen zerstörerische Biegekräfte direkt in die ebene Dichtfläche des Flansches.
A: Der erreichbare Abstand hängt vollständig von der spezifischen Spannbackenlänge der Maschine und der Gesamtkonstruktion des Schlittens ab. Spezialmaschinen sind in der Lage, innerhalb weniger Millimeter der Schweißzone zu biegen, vorausgesetzt, die Spezialklemme kann den geraden Abschnitt des Rohrs sicher greifen.


