


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 22.09.2026 Herkunft: Website


Springback geht über die einfache Physik hinaus; Es stellt einen schwerwiegenden geschäftlichen Engpass in der modernen Fertigung dar. Eine unvorhersehbare elastische Erholung treibt die Ausschussquote in die Höhe, ruiniert die Arbeitsabläufe bei der Qualitätskontrolle und verlängert die Zykluszeiten erheblich. Während alle Metalle ein gewisses Maß an elastischem Gedächtnis behalten, können moderne Produktionsanlagen nicht mehr auf veraltete Versuch-und-Irrtum-Anpassungen zurückgreifen. Durch die manuelle Kompensation werden wertvolle Zeit und teures Material verschwendet, während die heutige Wettbewerbslandschaft vorhersehbare, wiederholbare Ergebnisse erfordert. Um die Rückfederung zu meistern, müssen die wesentlichen Materialursachen verstanden und bewertet werden, wie moderne Geräte mit dieser physikalischen Herausforderung umgehen. Investieren Sie in eine hochwertige Die CNC-Rohrbiegemaschine automatisiert diesen Ausgleich nahtlos und verwandelt eine frustrierende Variable in einen kontrollierten Datenpunkt. In diesem Leitfaden erfahren Sie genau, warum es zu einer Rückfederung kommt, wie sich verschiedene Variablen darauf auswirken und wie fortschrittliche Maschinen diese Fertigungsrisiken effektiv mindern.
Die Grundursache: Die Rückfederung entsteht auf natürliche Weise durch die elastische Erholung des Metalls nach plastischer Verformung während des Biegezyklus.
Materialvariabilität: Inkonsistente Legierungen, unterschiedliche Wandstärken und schwankende Streckgrenzen sind die Hauptursachen für unvorhersehbare Rückfederung (und gelegentlich „Vorwärtsfederung“).
Technologie mildert die Physik: Sie können die Rückfederung zwar nicht vollständig verhindern, aber Sie können sie vorhersagen und kompensieren. Der Übergang von manuellen Anpassungen zu softwaregesteuerter Vergütung ist für die Maximierung des ROI von entscheidender Bedeutung.
Auf die Auswahl der Ausrüstung kommt es an: Die Wahl zwischen einem hydraulischen CNC-Rohrbieger und einem vollelektrischen CNC-Rohrbieger wirkt sich direkt auf die Fähigkeit Ihrer Anlage aus, die Rückfederungskompensation zu automatisieren und enge Toleranzen einzuhalten.
Sie können die Rückfederung nicht effektiv kontrollieren, ohne zuvor ihre mechanischen Wurzeln zu verstehen. Wenn eine Maschine ein Metallrohr biegt, wirken komplexe Kräfte auf das Material. Der Außenradius dehnt sich unter Spannung, während der Innenradius komprimiert wird. Dieser Prozess führt zu einer plastischen Verformung, die die Form des Rohrs dauerhaft verändert. Allerdings verschwinden nicht alle einwirkenden Kräfte nach der Biegung.
Metalle haben von Natur aus die Tendenz, in ihren ursprünglichen, geraden Zustand zurückzukehren. Während die Biegematrize das Rohr freigibt, bleiben elastische Restspannungen in der Materialwand eingeschlossen. Diese inneren Spannungen ziehen das Rohr leicht auf. Diese elastische Erholung ist genau das, was wir als Rückfederung definieren. Wenn Sie beispielsweise eine perfekte 90-Grad-Biegung programmieren, entspannt sich das Rohr beim Loslassen möglicherweise auf einen 88-Grad-Winkel. Die Schwere dieser Öffnung hängt vollständig vom einzigartigen elastischen Gedächtnis und der Streckgrenze des Metalls ab.
Während die meisten Bediener davon ausgehen, dass sich Rohre nach einer Biegung öffnen, tun sie manchmal genau das Gegenteil. Wir nennen dies „Vorwärtsfederung“ oder negative Rückfederung, wobei sich das Rohr beim Loslassen tatsächlich überbiegt. Dieses verblüffende Phänomen ist in der Regel auf falsche Werkzeugeinstellungen zurückzuführen, wie z. B. übermäßige axiale Spannung oder extremer Widerstand durch eine festsitzende Wischermatrize. Spezifische Materialanomalien innerhalb der Metallkornstruktur können ebenfalls ein Vorwärtsspringen auslösen. Es ist für die Betreiber äußerst frustrierend, da es scheinbar der Standardvergütungslogik widerspricht.
Eine Winkelabweichung von lediglich 1–2 Grad klingt geringfügig, erweist sich jedoch in der modernen Fertigung oft als katastrophal. Kleine Winkelabweichungen verstärken sich und breiten sich über die gesamte Länge des Rohrs aus. Am Ende eines langen Auspuffrohrs führt ein Fehler von 1 Grad zu einer massiven Lücke, die bei sekundären Vorgängen zu schwerwiegenden Ausrichtungsfehlern führt. Infolgedessen werden Roboterschweißzellen abgeschaltet und Montageteams haben Schwierigkeiten, nicht zusammenpassende Teile zusammenzufügen. Letztendlich entgehen Ihnen Einnahmen durch verschrottetes Material, verschwendete Arbeitskräfte und versäumte Produktionstermine.
Bediener und Fertigungsingenieure müssen mehrere praktische Variablen aktiv steuern. Man kann nicht für jede fehlerhafte Biegung allein die Maschine verantwortlich machen; Oftmals bringt der Rohstoff selbst Chaos in den Prozess. Hier sind die vier kritischen Faktoren, die zu einer Toleranzdrift führen.
Materialeigenschaften und Legierungskonsistenz: Rohmaterial ist selten vollkommen einheitlich. Schwankungen in der Streckgrenze und Zugfestigkeit treten häufig auf, selbst innerhalb derselben Schlauchcharge eines einzelnen Lieferanten. Eine höhere Streckgrenze bedeutet im Allgemeinen ein größeres elastisches Gedächtnis. Folglich kann es sein, dass Sie morgens fünfzig perfekte Teile bearbeiten, nur um dann nachmittags festzustellen, dass ein neues Rohrbündel ein völlig anderes Rückfederungsverhalten zeigt.
Mittellinienradius (CLR) vs. Wandstärke: Die Rohrgeometrie bestimmt stark das Biegeverhalten. Das Verhältnis zwischen Ihrem Biegeradius und der Rohrwandstärke ist von enormer Bedeutung. Größere Biegeradien im Vergleich zu dünnen Wandstärken führen zu einer stärkeren Rückfederung, da sich das Material über einen größeren Bogen sanfter ausdehnt und mehr elastische Energie behält. Umgekehrt erzwingen enge Biegungen an dicken Wänden eine aggressive plastische Verformung, was normalerweise zu einer weniger dramatischen Rückfederung führt.
Werkzeugeinrichtung und -verschleiß: Ihr Werkzeugstapel steuert direkt den Materialfluss. Die Abstreifdüse, der Dorn und die Druckdüse spielen alle eine wichtige Rolle, indem sie die nötige Reibung und den nötigen Druck ausüben. Abgenutzte Werkzeuge verschärfen die Toleranzabweichung erheblich. Eine beschädigte Wischermatrize unterstützt den Innenradius nicht richtig, während ein schlecht geschmierter Dorn den Widerstand erhöht. Diese mechanischen Inkonsistenzen tarnen sich oft als unvorhersehbare Materialrückfederung.
Maschinensteifigkeit: Rahmenflex ist ein versteckter Feind beim Rohrbiegen. Ältere Geräte haben beim Biegen zäher Legierungen häufig Probleme mit der Steifigkeit, was dazu führt, dass sich der Rahmen selbst leicht verbiegt. Wenn eine mechanische Durchbiegung auftritt, interpretieren Bediener diese Biegung häufig fälschlicherweise als Materialrückfederung. Eine stabile, gut gebaute Maschine sorgt dafür, dass die Biegekraft vollständig auf das Rohr und nicht auf den Rahmen übertragen wird.
Gemeinsame Springback-Variablen und ihre allgemeinen Auswirkungen
Variabler Faktor |
Zustandsänderung |
Erwartete Auswirkungen auf die Rückfederung |
|---|---|---|
Materialstreckgrenze |
Erhöht (härteres Material) |
Die Rückfederung nimmt deutlich zu. |
Mittellinienradius (CLR) |
Erhöht (größere Biegung) |
Die Rückfederung nimmt zu. |
Wandstärke |
Erhöht (dickeres Rohr) |
Die Rückfederung nimmt im Allgemeinen ab. |
Werkzeugwiderstand/Spannung |
Erhöht (übermäßige Reibung) |
Kann zu unvorhersehbarem Vorwärtsspringen führen. |
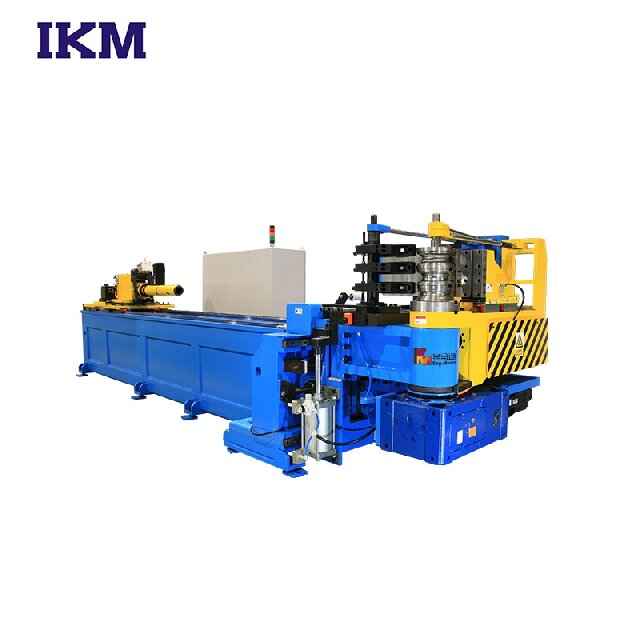
Die Wahl der richtigen Maschinenarchitektur ist der Kern Ihres Fertigungserfolgs. Verschiedene Biegemaschinen korrigieren die Rückfederung mit sehr unterschiedlichen Methoden. Daher ist es wichtig, die Ausrüstung an Ihre spezifischen Produktionsanforderungen anzupassen.
Die Schwerindustrie ist stark auf Fluidtechnik angewiesen. A Hier zeichnet sich die hydraulische CNC-Rohrbiegemaschine aus. Es eignet sich am besten für dickwandige Rohre, strukturelle Anwendungen und hohe Kraftanforderungen. Diese robusten Maschinen liefern ein enormes Biegemoment. Sie weisen jedoch inhärente Einschränkungen hinsichtlich der Mikroanpassungen auf.
Hydrauliksysteme basieren auf analogen Ventilen und Druckflüssigkeit. Während die Maschine während einer Schicht läuft, erwärmt sich das Hydrauliköl und verändert die Viskosität der Flüssigkeit. Diese thermischen Schwankungen führen zu analogen Ventilverzögerungen. Bei einem langen Produktionslauf wird es schwierig, exakte, wiederholbare Anpassungen der Rückfederung im Zehntelgradbereich vorzunehmen, sodass der Bediener die Kompensationswinkel ständig überwachen und anpassen muss.
Moderne Präzisionsfertigung erfordert elektrische Steuerung. A Der vollelektrische CNC-Rohrbieger stellt den Goldstandard für Genauigkeit dar. Es wird dringend für Luft- und Raumfahrt-, Automobil- und Dünnwandanwendungen empfohlen, die eine strenge Wiederholgenauigkeit erfordern. Anstelle von Hydraulikflüssigkeit verwenden diese fortschrittlichen Maschinen präzise Servomotoren.
Der Vorteil ist unmittelbar und klar. Servogetriebene Achsen liefern eine sofortige, exakte Drehmomentrückmeldung und bieten eine einwandfreie Positionsgenauigkeit ohne mechanische Verzögerung. Wenn die Software eine 1,5-Grad-Überbiegung berechnet, um die Rückfederung auszugleichen, führen die Servos diese jedes Mal perfekt aus. Darüber hinaus wirken sich Temperaturschwankungen nicht auf sie aus, wodurch sichergestellt wird, dass der erste Teil des Tages genau mit dem Tausendstelteil übereinstimmt.
Komplexe Geometrien führen natürlich zu kumulativer Spannung. Standardbiegemaschinen haben Probleme mit langen Rohren, die mehrere gegenläufige Biegungen erfordern. Bidirektionales CNC-Rohrbiegen löst diese Herausforderung effektiv. Diese fortschrittlichen Maschinen verfügen über rotierende Biegeköpfe, die in einem einzigen kontinuierlichen Zyklus nach links und rechts biegen können.
Diese bidirektionale Fähigkeit minimiert die Teilehandhabung erheblich. Der Bediener muss das Rohr nie fallen lassen, um es umzudrehen. Wenn das Rohr ständig festgeklemmt bleibt, verringert sich das Durchhängen aufgrund der Schwerkraft und die kumulative Belastungsakkumulation wird begrenzt. Die Stabilität des Materials hilft enorm bei der Vorhersage der Rückfederung bei komplexen Geometrien mit mehreren Radien, sodass die Maschine vom Anfang bis zum Ende eine strenge Kontrolle über das gesamte Werkstück behält.
Vergleichstabelle der Maschinenarchitektur
Maschinentyp |
Primäre Stromquelle |
Beste Anwendungen |
Stärke der Rückfederungskompensation |
|---|---|---|---|
Hydraulisch |
Unter Druck stehendes Öl / Ventile |
Strukturelle, dickwandige Rohre |
Gut für rohe Gewalt, aber anfällig für thermische Drift. |
Vollelektrisch |
Servomotoren |
Luft- und Raumfahrt, Automobil, Dünnwand |
Außergewöhnlich. Sofortiges Feedback, keine thermische Abweichung. |
Bidirektional |
Elektro / Hybrid |
Komplexe, mehrfach gebogene Rohrrahmen |
Reduziert die Handhabungsbelastung und stabilisiert die Gesamttoleranzen. |
Die moderne Fertigung entfernt sich rasch vom manuellen Rätselraten. Sie können es sich nicht leisten, dass Bediener Stunden damit verbringen, Teile zu testen. Modernste Software wandelt Springback jetzt von einem komplexen Rätsel in eine einfache, automatisierte mathematische Gleichung um.
Die Zeiten, in denen man den korrekten Überbiegewinkel manuell erraten musste, sind vorbei. Moderne CNC-Steuerungen nutzen umfangreiche historische Materialdatenbibliotheken. Der Bediener gibt einfach den Zielwinkel ein und die Software berechnet und führt automatisch den genauen Grad der erforderlichen Überbiegung auf der Grundlage von Daten aus früheren Aufträgen aus. Wenn beispielsweise ein bestimmter rostfreier Stahl typischerweise eine Überbiegung von 2,3 Grad bei einem bestimmten Radius erfordert, wendet die Maschine diese automatisch an, was Zeit spart und den Rüstausschuss drastisch reduziert.
Die besten Maschinen raten nicht nur; sie verifizieren. Erweiterte Biegeeinrichtungen verfügen über prozessbegleitende Messsysteme mit Laserscannern oder taktilen Messtastern. Nachdem die Maschine die anfängliche Biegung ausgeführt hat, hält sie das Rohr, während der Sensor den tatsächlichen Winkel nach der Biegung misst. Diese Daten werden direkt an die Steuerung zurückgesendet. Ist die Rückfederung stärker als erwartet, schlägt die Maschine das Rohr automatisch erneut an. Diese geschlossene Rückkopplung gewährleistet, dass der endgültige Winkel vor dem Lösen die exakte Toleranz einhält.
Die Zukunft des Rohrbiegens liegt in der KI. Künstliche neuronale Netze (ANNs) stellen einen aufkommenden Branchentrend dar, bei dem prädiktive Algorithmen Tausende früherer Biegezyklen analysieren und dabei Materialchargen, Temperaturen und Werkzeugverschleiß bewerten. Das neuronale Netzwerk optimiert die Rückfederungskompensation dynamisch in Echtzeit und lernt dabei kontinuierlich dazu. Diese fortschrittliche Technologie zielt darauf ab, den Einrichtungsausschuss auf nahezu Null zu reduzieren und menschliches Versagen effektiv aus der Gleichung zu eliminieren.
Der Kauf einer neuen Maschine erfordert eine sorgfältige, strategische Bewertung. Sie müssen über das grundlegende Datenblatt hinausblicken und sich auf praktische, reale Funktionen konzentrieren. Beschaffungs- und Engineering-Teams benötigen einen soliden Rahmen für die Auswahl, um langfristigen Erfolg sicherzustellen.
Berechnen Sie Ihren genauen ROI basierend auf Materialverschwendung. Verfolgen Sie, wie viele Meter teurer Rohre Sie bei der täglichen Einrichtung verschrotten, und addieren Sie die Arbeitsstunden, die die Bediener für die Einstellung der Rückfederung aufwenden. Wenn Sie die tatsächlichen Kosten für Schrott berechnen, ist die Aufrüstung auf High-End-Maschinen finanziell klar sinnvoll. Schnellere Rüstzeiten bedeuten mehr abrechenbare Teile und die Reduzierung des Ausschusses steigert direkt den Gewinn Ihres Unternehmens.
Selbst eine leistungsstarke Maschine versagt, wenn die Software verwirrend zu bedienen ist. Achten Sie besonders auf die Mensch-Maschine-Schnittstelle (HMI). Die Steuerschnittstelle der Maschine muss den Bedienern die Eingabe von Rückfederungswerten unglaublich einfach machen und über übersichtliche Bildschirme zum Speichern und Laden von Materialprofilen verfügen. Wenn für den Betrieb der Software ein Programmierabschluss erforderlich ist, wird Ihre Werkstatt sie wahrscheinlich ablehnen. Priorisieren Sie immer intuitive, visuelle Schnittstellen.
Kaufen Sie niemals Maschinen nur aufgrund von Versprechungen; Verlangen Sie immer einen Nachweis. Führen Sie strenge Factory Acceptance Tests (FAT) durch, indem Sie dem Lieferanten Ihre schwierigsten Materialien, wie hochfesten Edelstahl oder schwieriges dünnwandiges Aluminium, zusenden. Beobachten Sie, wie sie Ihre tatsächlichen Produktionsteile laufen lassen und überprüfen Sie persönlich die Schadensersatzansprüche ihrer Maschine. Wenn sie Ihre geforderten Toleranzen während der FAT nicht einhalten können, werden sie sie in Ihrer stark ausgelasteten Produktionshalle sicherlich nicht einhalten.
Rückfederung bleibt eine unvermeidbare physikalische Realität, da alle Metalle von Natur aus über ein elastisches Gedächtnis verfügen. Allerdings sind unvorhersehbare Biegetoleranzen ein gut lösbares Ausrüstungsproblem. Sie müssen hohe Ausschussraten nicht länger als normale Geschäftskosten hinnehmen. Durch die Aufrüstung auf moderne, softwaregestützte CNC-Ausrüstung wird die Rückfederung vollständig verändert. Insbesondere bei vollelektrischen Modellen verlagert sich die Rückfederung von einem kostspieligen Versuch-und-Irrtum-Prozess zu einem vorhersehbaren, automatisierten Datenpunkt.
Durch die Investition in die richtige Technologie können Sie verlorene Produktionsstunden zurückgewinnen und sekundäre Montagefehler vermeiden, die durch schlechte Ausrichtungen verursacht werden. Lassen Sie nicht zu, dass veraltete Maschinen Ihre Fertigungsqualitätsstandards bestimmen. Vereinbaren Sie noch heute einen professionellen Beratungstermin, fordern Sie eine detaillierte Zykluszeitanalyse von den Geräteanbietern an und senden Sie Ihr härtestes Testmaterial ein, um die Rückfederungskompensationsfähigkeiten einer bestimmten Maschine aus erster Hand zu bewerten. Übernehmen Sie jetzt die absolute Kontrolle über Ihre Biegetoleranzen.
A: Keine Maschine kann die zugrunde liegende Physik der Rückfederung beseitigen, da das Metall immer eine gewisse elastische Rückfederung aufweist. Hochwertige CNC-Maschinen berechnen jedoch automatisch die genaue Überbiegung, die erforderlich ist, um diese perfekt auszugleichen. Sie überbiegen das Rohr präzise genug, damit es in den gewünschten Zielwinkel zurückspringt und stets ein perfekt toleriertes Endteil liefert.
A: Vollelektrische Maschinen nutzen fortschrittliche Servomotoren anstelle von Hydraulikflüssigkeiten. Dadurch werden unvorhersehbare Variablen wie Flüssigkeitstemperaturschwankungen, Ölverschlechterung und analoge Ventilverzögerung eliminiert. Servosysteme liefern ein sofortiges, exaktes Drehmoment und stellen so sicher, dass der präzise Überbiegungsausgleich beim ersten Teil und beim tausendsten Teil absolut identisch ist.
A: Bediener geben normalerweise den Außendurchmesser (OD), die Wandstärke, den Materialtyp, die Streckgrenze und den gewählten Mittellinienradius (CLR) des Rohrs ein. Fortschrittliche CNC-Steuerungen vergleichen diese spezifischen Daten dann mit integrierten historischen Materialbibliotheken, um den erforderlichen Kompensationswinkel genau vorherzusagen und autonom anzuwenden.


