


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 03.10.2026 Herkunft: Website


Die moderne Fertigung erfordert eine komplizierte Komponentenführung durch unglaublich enge physische Räume. Sie sehen diese ständige Reibung täglich in der Automobil-, Luft- und Raumfahrt- und HVAC-Branche. Ingenieure entwerfen komplexe röhrenförmige Wege, um die Leistung bei immer kleiner werdenden Stellflächen zu optimieren. Diese engen Abstände lassen absolut keinen Spielraum für Fehler. Herkömmliches Biegen in eine Richtung hat in diesen Umgebungen große Schwierigkeiten. Komplexe Geometrien zwingen Maschinenbediener häufig zu obligatorischen Nebentätigkeiten. Sie müssen schwierige Teile mitten im Zyklus manuell umdrehen. Manchmal gehen Ingenieurteams beim optimalen Design völlig Kompromisse ein, nur um begrenzte Fabrikmaschinen unterzubringen. Dies führt zu unnötiger Reibung in der Produktion.
Übergang zu a Die bidirektionale CNC-Rohrbiegemaschine verändert diese Realität grundlegend. Dadurch entfällt die zwischengeschaltete Materialhandhabung vollständig. Sie standardisieren Ihren Produktionsprozess mühelos über komplexe Chargen hinweg. Darüber hinaus werden die Zykluszeiten für hochkomplexe Rohrkomponenten drastisch verkürzt. Ihr Werksteam kann sich auf die Produktion konzentrieren, anstatt starre Materialien an ihren Platz zu bringen. Lassen Sie uns genau untersuchen, wie die bidirektionale Technologie Ihre komplexesten Herausforderungen bei der Rohrführung vereinfacht.
Bidirektionale Maschinen wechseln nahtlos dazwischen Biegen von Rohren nach links und rechts , was eine kontinuierliche Formung komplexer Geometrien ohne manuelle Neupositionierung ermöglicht.
Automatisierte Abstandsanpassungen machen es zur optimalen Wahl für Flanschvermeidung von Rohrbiegungen und Teilen mit vormontierten Anschlüssen.
Während die Kapitalkosten höher sind als bei Standardbiegemaschinen, wird der ROI durch geringere Ausschussraten, weniger Werkzeugaufbauten und den Wegfall sekundärer Arbeitsschritte erzielt.
Die Evaluierung einer bidirektionalen Lösung erfordert einen „anwendungsorientierten“ Ansatz, bei dem die Komplexität Ihrer Lösung abgewogen wird Anforderungen an das Biegen von Rohren in mehreren Ebenen im Vergleich zum Produktionsvolumen.
Bei der Verlegung komplexer Rohrwege sind Hersteller ständig mit versteckten Kosten konfrontiert. Denken Sie an Hydraulikleitungen in der Luft- und Raumfahrt oder an Strukturrahmen für Kraftfahrzeuge. Diese Komponenten erfordern oft stark gewundene, schlangenförmige Formen. Standard-CNC-Biegemaschinen für Rechts- oder Linkshänder haben hier erhebliche Probleme. Sie stoßen sehr schnell an physikalisch-mechanische Grenzen. Der Maschinenrahmen selbst wird zum massiven Hindernis. Asymmetrische Teile bergen beim Umformprozess erhebliche Interferenzrisiken. Vorinstallierte Flansche stoßen bei Nebenbiegungen oft direkt gegen den Maschinenkörper. Sie können eine einseitig gerichtete Maschine nicht dazu zwingen, ihrem eigenen Chassis auszuweichen.
Diese Einschränkung führt zu der gefürchteten „Mehrfachrüststeuer“. Bediener müssen die Maschine mitten im Zyklus anhalten. Sie entfernen den teilweise geformten Schlauch. Sie drehen es manuell um. Dann laden sie es vorsichtig neu, um Biegungen in entgegengesetzter Richtung zu vollenden. Dieser manuelle Eingriff führt zu massiven Zinseszinsfehlern. Ein gebogenes Rohr per Hand wieder perfekt auszurichten ist nahezu unmöglich. Die Arbeitskosten steigen, wenn sich die Zykluszeiten verdoppeln oder verdreifachen. Aufgrund menschlicher Fehler während der Nachladephase produzieren Sie zwangsläufig viel mehr Ausschussmaterial. Jeder Berührungspunkt erhöht das messbare Risiko für die Produktionscharge.
Auch eine unsachgemäße manuelle Neupositionierung führt zu ungleichmäßigen Materialspannungen. Durch erneutes Klemmen des Rohrs wird seine strukturelle Integrität verändert. Das Biegen von Metall führt zu Kaltverfestigung und inneren Spannungsverschiebungen. Wenn Sie ein Teil lösen und wieder einspannen, ändern Sie die Grundspannung. Dies beeinträchtigt die endgültige Teilegeometrie durch unvorhersehbare Rückfederung. Qualitätskontrolle wird zum Albtraum. Sie verbringen Stunden damit, Biegeprogramme anzupassen, nur um Inkonsistenzen beim manuellen Laden zu beheben.
Verlassen Sie sich auf visuelle Ausrichtungsmarkierungen anstelle mechanischer Festanschläge.
Ungleichmäßiger Spanndruck der Spannzange während der zweiten Ladephase.
Abweichungen der Umgebungstemperatur zwischen dem ersten und zweiten Biegevorgang werden ignoriert.
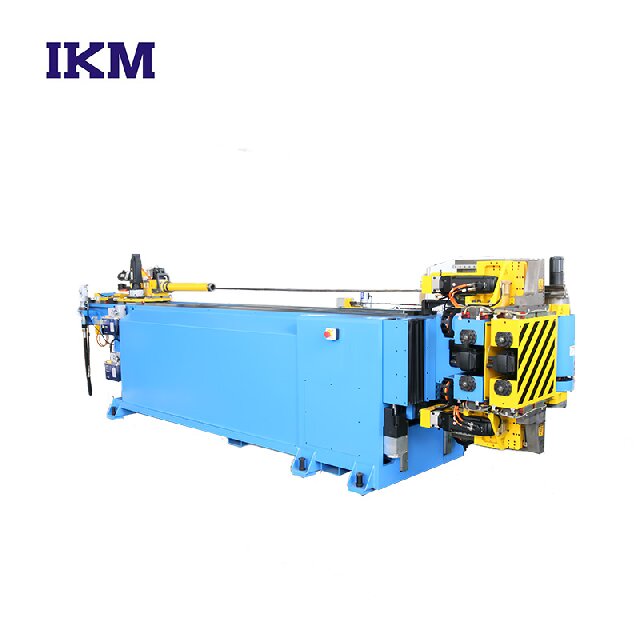
Wie genau überwindet diese Technologie physikalische Störungen? Es setzt auf fortschrittliche Mechanik für die kontinuierliche Umformung. Die Ausrüstung verarbeitet In-Process Biegen des linken und rechten Rohrs . Nahtloses Der Biegekopf rotiert oder verschiebt sich aktiv entlang eines Spezialschlittens. Es ändert dynamisch die Ebene, um die Biegerichtung umzukehren. Entscheidend ist, dass das Werkstück während dieser mechanischen Übergänge niemals freigegeben wird. Die Spannzange hält das Rohmaterial vom Anfang bis zum Ende fest im Griff. Diese kontinuierliche Kontrolle macht den Kernvorteil bidirektionaler Systeme aus.
Dieses Design unterstützt perfekt die komplexe Interferenzvermeidung. Die Maschine leitet das Material einfach dynamisch von Hindernissen weg. Sie können vorgeflanschte oder endumgeformte Rohre problemlos verarbeiten. Beim Standardbiegen schwingt ein großer Flansch oft direkt in die Druckmatrize. Durch die bidirektionale Funktion kann die Maschine den Biegekopf unter oder über das Rohr schwenken. Dies erleichtert die Sauberkeit Flanschvermeidung, Rohrbiegen . Das Anschweißen von Flanschen nach dem Biegevorgang entfällt. Dadurch entfällt ein kostspieliger und arbeitsintensiver Nachschweißvorgang vollständig.
Darüber hinaus meistert es auch stark verschlungene Wege problemlos. Das System integriert nahtlos programmierbare X-, Y- und Z-Achsen. Die bidirektionale Kopfbewegung wird entlang dieser linearen Achsen koordiniert. Sie können verschlungene Pfade mit mehreren Ebenen in einem einzigen automatisierten Zyklus zusammenfassen. Ihre Bediener laden einfach das rohe gerade Rohr. Sie drücken Start. Sekunden später erhalten sie das fertige, komplexe Produkt. Dieser Automatisierungsgrad handhabt serpentinenförmige HVAC-Spulen und dichte Kraftstoffverteiler für Kraftfahrzeuge ohne Zwischenhandhabung.
Lassen Sie uns diese Systeme objektiv bewerten. Wir betrachten drei primäre technische Bewertungsaspekte, um Ihre Fabrikplanung zu leiten. Betrachten Sie zunächst die Zykluszeit im Vergleich zur Bearbeitungszeit. Bidirektionale Maschinen bieten einen kontinuierlichen, ununterbrochenen automatisierten Zyklus. Unidirektionale Maschinen zwingen Ihren Bedienern eine Start-Stopp-Nachlade-Realität auf. Die Bearbeitungszeit übersteigt häufig die tatsächliche Maschinenbiegezeit auf Standardausrüstung. Während sich eine Standardmaschine möglicherweise pro Grad schneller biegt, bleibt die Gesamtzeit von Boden zu Boden deutlich hinter einem kontinuierlichen bidirektionalen Prozess zurück.
Zweitens ist Präzision in der modernen Fertigung von großer Bedeutung. Das bidirektionale System hält das Rohr sicher in der Spannzange festgeklemmt. Es bleibt während des gesamten Herstellungsprozesses gesichert. Dadurch werden gefährliche Toleranzstapelfehler vermieden. Das Umspannen eines Teils führt immer zu geringfügigen Abweichungen. Ein Bruchteil eines Gradfehlers am Klemmpunkt führt zu massiven Dimensionsverschiebungen am Ende eines langen Rohrs. Die Fixierung des Materials an Ort und Stelle garantiert absolute Wiederholbarkeit über Tausende von Zyklen hinweg.
Drittens: Untersuchen Sie Ihre Fabrikfläche sorgfältig. Eine bidirektionale Maschine sieht physikalisch komplex aus und nimmt oft eine größere unmittelbare Stellfläche ein. Es optimiert jedoch Ihre gesamte Grundrissgestaltung erheblich. Es ersetzt häufig zwei separate manuelle Stationen. Sie benötigen nicht länger getrennte Rechts- und Linksbieger nebeneinander. Außerdem entfallen die Bereitstellungsregale, die bisher für Zwischenteile erforderlich waren, die auf ihren zweiten Arbeitsgang warten.
Tabelle: Leistungsvergleich zwischen Biegesystemen
Bewertungsmetrik |
Standardmäßige unidirektionale CNC |
Bidirektionales CNC-System |
|---|---|---|
Anforderungen an die Handhabung |
Hoch (erfordert manuelles Umdrehen und erneutes Festklemmen) |
Null (kontinuierliche automatisierte Umformung) |
Toleranzstapelrisiko |
Hoch (Umspannen führt zu messbaren Abweichungen) |
Minimal (Rohr bleibt während des gesamten Zyklus festgeklemmt) |
Kompatibilität mit vorgeflanschten Rohren |
Schlecht (häufige Maschinenkörperkollisionen) |
Hervorragend (Dynamische Kopfverschiebungen zur Vermeidung von Störungen) |
Flächennutzung |
Erfordert oft zwei separate Maschinen und Bereitstellungsgestelle |
Konsolidiert den Betrieb in einem optimierten Footprint |
Wir müssen die Hürden der Adoption transparent anerkennen. Transparenz schafft Vertrauen bei der Bewertung komplexer Investitionsgüter. Die erweiterte Programmierung führt zu einer spürbaren Lernkurve für Ihre Mitarbeiter. Bediener benötigen ein erweitertes räumliches 3D-Bewusstsein. Sie müssen eine hochentwickelte Kollisionssimulationssoftware verwenden. Das blinde Programmieren bidirektionaler Pfade ist gefährlich. Bei falscher Programmierung kann der Verschiebekopf leicht mit dem Maschinenrahmen kollidieren. Simulationssoftware sorgt für sichere, verifizierte Werkzeugwege, bevor physisches Material in die Maschine gelangt.
Der Werkzeugbau erfordert spezielle, kalkulierte Investitionen. Sie benötigen spezielle Offset-Matrizen, um die rotierenden Kopfmechanismen freizugeben. Doppelrichtungsdorne sind für die interne Unterstützung oft zwingend erforderlich. Standarddorne bewegen sich nur in einer Richtung. Beim Auftritt Beim Biegen von Rohren in mehreren Ebenen , die die Richtung umkehren, muss sich der Dorn gleichmäßig in beide Richtungen biegen. Extrem enge Biegeradien erfordern möglicherweise völlig kundenspezifische Werkzeuglösungen. Während der Maschinenbeschaffungsphase sollten Sie eng mit Ihrem Werkzeuglieferanten zusammenarbeiten.
Die Wartung erfordert strenge, kompromisslose Aufmerksamkeit. Der bewegliche Biegekopf bringt zusätzliche bewegliche Teile in die Umgebung ein. Sie müssen zusätzliche Servoachsen und komplexe Getriebe verwalten. Dies erfordert einen strengen vorbeugenden Wartungsplan. Es übertrifft die täglichen Anforderungen herkömmlicher Biegemaschinen mit festem Kopf. Die Schmierroutinen müssen strikt eingehalten werden. Jedes mechanische Spiel im rotierenden Kopf beeinträchtigt direkt die endgültigen Teiletoleranzen.
Führen Sie immer vollständige 3D-Kinematiksimulationen durch, bevor Sie ein neues Teileprogramm physisch ausführen.
Legen Sie einen strengen täglichen Schmierplan für den Schaltkopfschlitten und die Servoschienen fest.
Schulen Sie mindestens zwei Hauptbediener in der fortschrittlichen CAD/CAM-Software, um Wissensengpässe zu vermeiden.
Überprüfen Sie die bidirektionalen Dorne wöchentlich auf übermäßigen Verschleiß an den Gelenkgliedern.
Brauchen Sie diese fortschrittliche Technologie überhaupt? Nutzen Sie bei Ihrer Entscheidung einen anwendungsorientierten Ansatz. Bewerten Sie die Arbeitsabläufe Ihrer aktuellen Einrichtung sorgfältig. Bidirektionales Biegen ist unter bestimmten, erkennbaren Bedingungen sinnvoll. Es handelt sich nicht nur um ein Luxus-Upgrade. Es ist eine gezielte Lösung für schwerwiegende Produktionsengpässe. Sie müssen Ihre tatsächlichen Teilezeichnungen analysieren, nicht nur die Maschinenspezifikationen.
Berücksichtigen Sie diese primären Erfolgskriterien zur Rechtfertigung. Bidirektionale Ausrüstung passt perfekt, wenn Sie mit Folgendem konfrontiert sind:
Große Mengen an asymmetrischen Teilen mit mehreren Ebenen, die eine kontinuierliche Umformung erfordern.
Häufige Maschinenkollisionen durch komplexe Teilegeometrie oder vorinstallierte Hardware.
Überhöhte Ausschussraten sind direkt auf manuelle Teilehandhabung und Fehler beim Umspannen zurückzuführen.
Sie müssen die anfänglichen Investitionsausgaben sorgfältig abwägen. Abwägen gegen langfristige Arbeitseinsparungen und weniger Ausschussmaterial. Denken Sie gründlich über die Erweiterung Ihrer Fähigkeiten nach. Können Sie komplexere Auftragsfertigungsaufträge übernehmen? Durch die Aufrüstung Ihrer Ausrüstung eröffnen sich neue Einnahmequellen, die bisher durch technische Einschränkungen blockiert waren. Das Bieten für komplexe Luft- und Raumfahrt- oder Elektrofahrzeug-Kühlleitungen wird äußerst realistisch.
Befolgen Sie diese spezifischen nächsten Schritte zur Auswahl, bevor Sie sich zur Beschaffung verpflichten:
Führen Sie eine detaillierte Zeitstudie Ihres aktuellen manuellen Wende- und Biegeprozesses durch.
Fordern Sie beim Maschinenhersteller eine vollständige Kollisionssimulation anhand Ihrer schwierigsten Teilezeichnung an.
Vergleichen Sie die geplante automatisierte Zykluszeit genau mit Ihrer festgelegten Basislinie.
Bewerten Sie Ihren aktuellen Werkzeugbestand, um die Kompatibilität mit bidirektionalen Setups zu beurteilen.
Ein bidirektionales CNC-System ist nicht eine universelle Notwendigkeit für jede Fertigungswerkstatt. Stattdessen dient es als leistungsstarkes strategisches Gut. Es überwindet auf dramatische Weise die spezifischen Einschränkungen komplexer, stark interferenzbehafteter Rohrwege. Dadurch werden Engpässe bei der manuellen Handhabung vollständig beseitigt. Sie standardisieren die Produktion, eliminieren vom Bediener verursachte Variablen und stellen eine perfekte Wiederholbarkeit sicher.
Nutzen Sie diese Technologie, um Ihre Fertigungshalle zu modernisieren. Verschwenden Sie keine wertvollen Arbeitsstunden mehr mit manueller Neupositionierung und sekundären Schweißarbeiten. Wir empfehlen Ihnen, noch heute eine individuelle Zykluszeitanalyse anzufordern. Senden Sie Ihre anspruchsvollsten und störanfälligsten Rohrzeichnungen für eine umfassende Maschinensimulation. Validieren Sie Ihre erwarteten Produktionsverbesserungen und machen Sie den Schritt in eine effizientere Fertigungszukunft.
A: Ja. Die Möglichkeit, die Biegerichtung dynamisch zu verschieben, ermöglicht eine präzise Flanschvermeidung. Die Maschine führt das Rohr vom Chassis weg. Dies verhindert verheerende Kollisionen zwischen der vorinstallierten Hardware und dem Maschinenkörper bei komplexen Streckenführungen.
A: Bei richtiger Programmierung verringert es aktiv die Materialbelastung. Dadurch entfällt die umständliche manuelle Handhabung und das Umspannen des Materials. Dies sorgt für einen kontinuierlichen, hochkontrollierten Umformprozess. Sie vermeiden unvorhersehbare Kaltverfestigungen durch unterbrochene Biegezyklen.
A: Das standardmäßige Druck- oder Drehzugbiegen erfolgt ausschließlich in einer einzigen festen Richtung. Das Biegen nach links und rechts bedeutet, dass sich der Maschinenkopf bewegen kann. Es biegt das Rohr im exakt gleichen Zyklus sowohl im Uhrzeigersinn als auch gegen den Uhrzeigersinn. Diese Fähigkeit ist für die Fertigstellung von Mehrebenengeometrien ohne Entfernen des Werkstücks unerlässlich.


