


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-03 Origine : Site


La fabrication moderne exige un acheminement complexe des composants dans des espaces physiques incroyablement restreints. Vous constatez quotidiennement cette friction constante dans les secteurs de l’automobile, de l’aérospatiale et du CVC. Les ingénieurs conçoivent des chemins tubulaires complexes pour optimiser les performances dans des empreintes de plus en plus réduites. Ces dégagements serrés ne laissent absolument aucune place à l’erreur. Le pliage traditionnel dans une seule direction rencontre de grandes difficultés dans ces environnements. Les géométries complexes obligent souvent les opérateurs de machines à effectuer des opérations secondaires obligatoires. Ils doivent retourner manuellement les pièces difficiles à mi-cycle. Parfois, les équipes d’ingénieurs compromettent entièrement la conception optimale simplement pour s’adapter aux machines d’usine limitées. Cela provoque des frictions inutiles sur l’atelier de production.
Transition vers un La cintreuse de tuyaux CNC bidirectionnelle change fondamentalement cette réalité. Il élimine complètement la manutention intermédiaire des matériaux. Vous standardisez votre processus de production sans effort sur des lots complexes. De plus, cela réduit considérablement les temps de cycle pour les composants tubulaires très complexes. Votre équipe d’usine peut se concentrer sur la production plutôt que de lutter pour mettre en place des matériaux rigides. Laissez-nous explorer exactement comment la technologie bidirectionnelle simplifie vos défis de routage de tubes les plus complexes.
Les machines bidirectionnelles effectuent une transition transparente entre cintrage de tuyaux à gauche et à droite , permettant la formation continue de géométries complexes sans repositionnement manuel.
Les ajustements de jeu automatisés en font le choix optimal pour cintrage de tubes d'évitement de bride et pièces avec raccords pré-assemblés.
Bien que les coûts d'investissement soient plus élevés que ceux des cintreuses standard, le retour sur investissement est réalisé grâce à des taux de rebut réduits, à moins de configurations d'outillage et à l'élimination des opérations secondaires.
L'évaluation d'une solution bidirectionnelle nécessite une approche « axée d'abord sur l'application », en tenant compte de la complexité de votre exigences de cintrage de tubes multi-plans par rapport au volume de production.
Les fabricants sont constamment confrontés à des coûts cachés lors du routage de chemins de tubes complexes. Pensez aux conduites hydrauliques aérospatiales ou aux cadres structurels automobiles. Ces composants nécessitent souvent des formes serpentines très alambiquées. Les cintreuses CNC standard à droite ou à gauche rencontrent ici des difficultés considérables. Ils rencontrent très rapidement des limitations physiques et mécaniques. Le châssis de la machine lui-même devient un énorme obstacle. Les pièces asymétriques présentent de graves risques d’interférence pendant le processus de formage. Les brides préinstallées entrent souvent en collision directement contre le corps de la machine lors des virages secondaires. Vous ne pouvez pas forcer une machine unidirectionnelle à éviter son propre châssis.
Cette limitation introduit la redoutable « taxe de configuration multiple ». Les opérateurs doivent arrêter la machine en milieu de cycle. Ils retirent le tube partiellement formé. Ils le retournent manuellement. Ensuite, ils le rechargent soigneusement pour effectuer des virages dans des directions opposées. Cette intervention manuelle introduit des erreurs de composition massives. Réaligner parfaitement un tube plié à la main est presque impossible. Les coûts de main d’œuvre montent en flèche à mesure que les temps de cycle doublent ou triplent. Vous produisez inévitablement beaucoup plus de matériaux mis au rebut en raison d'une erreur humaine pendant la phase de rechargement. Chaque point de contact ajoute un risque mesurable au lot de production.
Un repositionnement manuel incorrect induit également des contraintes matérielles incohérentes. Le resserrage du tube modifie son intégrité structurelle. Le pliage du métal provoque un écrouissage et des déplacements de contraintes internes. Lorsque vous desserrez et resserrez une pièce, vous modifiez la tension de base. Cela compromet la géométrie finale de la pièce en raison d'un retour élastique imprévisible. Le contrôle qualité devient un cauchemar. Vous passez des heures à ajuster les programmes de pliage juste pour chasser les incohérences de chargement manuel.
S'appuyer sur des marques d'alignement visuel au lieu de butées mécaniques.
Application d’une pression de serrage incohérente au niveau de la pince pendant la deuxième phase de chargement.
Ignorer les changements de température ambiante entre la première et la deuxième opérations de pliage.
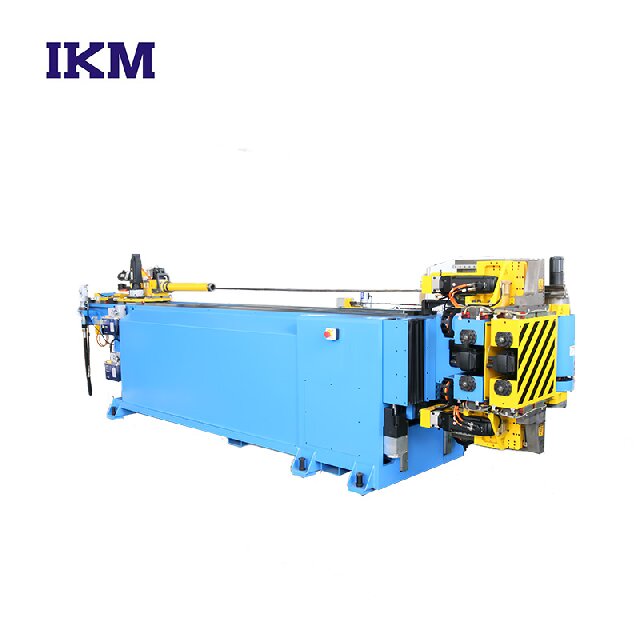
Comment exactement cette technologie surmonte-t-elle les interférences physiques ? Il s’appuie sur une mécanique avancée pour le formage continu. L'équipement gère en cours de processus cintrage des tuyaux gauche et droit de manière transparente. La tête de pliage tourne ou se déplace activement le long d'un chariot spécialisé. Il change dynamiquement de plan pour inverser la direction de flexion. Surtout, il ne libère jamais la pièce pendant ces transitions mécaniques. La pince maintient une prise rigide sur la matière première du début à la fin. Ce contrôle continu définit le principal avantage des systèmes bidirectionnels.
Cette conception prend parfaitement en charge l’évitement des interférences complexes. La machine achemine simplement le matériau loin des obstacles de manière dynamique. Vous pouvez facilement traiter des tubes pré-bridés ou formés en extrémité. En pliage standard, une grande bride bascule souvent directement dans la matrice de pression. La capacité bidirectionnelle permet à la machine de faire pivoter la tête de pliage sous ou au-dessus du tube. Cela facilite la propreté flexion du tube pour éviter les brides . Vous n'avez plus besoin de souder les brides après le processus de pliage. Cela élimine entièrement une opération de soudage secondaire coûteuse et fastidieuse.
De plus, il maîtrise parfaitement les chemins très alambiqués. Le système intègre de manière transparente les axes X, Y et Z programmables. Le mouvement bidirectionnel de la tête se coordonne le long de ces axes linéaires. Vous pouvez consolider des chemins alambiqués à plusieurs plans en un seul cycle automatisé. Vos opérateurs chargent simplement le tube droit brut. Ils appuient sur Démarrer. Ils récupèrent le produit fini et complexe quelques secondes plus tard. Ce niveau d'automatisation gère les serpentins CVC serpentins et les rampes d'alimentation en carburant automobiles denses sans aucune manipulation intermédiaire.
Évaluons ces systèmes objectivement. Nous examinons trois objectifs d'évaluation technique principaux pour guider la planification de votre usine. Tout d’abord, considérez le temps de cycle par rapport au temps de traitement. Les machines bidirectionnelles offrent un cycle automatisé continu et ininterrompu. Les machines unidirectionnelles imposent à vos opérateurs une réalité start-stop-reload. Le temps de manipulation dépasse souvent le temps de pliage réel de la machine sur un équipement standard. Même si une machine standard peut se plier plus rapidement par degré, le temps total d'un étage à l'autre est nettement en retard par rapport à un processus bidirectionnel continu.
Deuxièmement, la précision est très importante dans la fabrication moderne. Le système bidirectionnel maintient le tube solidement serré à l’intérieur de la pince. Il reste sécurisé pendant tout le processus de fabrication. Cela élimine les erreurs dangereuses d’accumulation de tolérances. Le re-serrage d'une pièce introduit toujours des écarts mineurs. Une erreur d’une fraction de degré au point de serrage se traduit par des changements dimensionnels massifs à l’extrémité d’un long tube. Le maintien du matériau verrouillé en place garantit une répétabilité absolue sur des milliers de cycles.
Troisièmement, examinez attentivement l’espace au sol de votre usine. Une machine bidirectionnelle semble physiquement complexe et occupe souvent une empreinte immédiate plus importante. Cependant, cela optimise considérablement la disposition globale de votre sol. Il remplace souvent deux postes manuels distincts. Vous n’avez plus besoin de cintreuses distinctes à droite et à gauche côte à côte. Vous éliminez également les racks de préparation précédemment nécessaires pour les pièces intermédiaires en attente de leur deuxième opération.
Tableau : Comparaison des performances entre les systèmes de pliage
Métrique d'évaluation |
CNC unidirectionnelle standard |
Système CNC bidirectionnel |
|---|---|---|
Exigences de manipulation |
Élevé (nécessite un retournement et un resserrage manuels) |
Zéro (Formage automatisé continu) |
Risque de cumul de tolérance |
Élevé (le re-mandrin introduit des écarts mesurables) |
Minime (le tube reste serré tout au long du cycle) |
Compatibilité des tubes pré-bridés |
Mauvais (collisions fréquentes entre les carrosseries de la machine) |
Excellent (déplacements de tête dynamiques pour éviter les interférences) |
Utilisation de l'espace au sol |
Nécessite souvent deux machines distinctes et des racks de préparation |
Consolide les opérations en une seule empreinte optimisée |
Nous devons reconnaître les obstacles à l’adoption de manière transparente. La transparence renforce la confiance lors de l’évaluation d’équipements complexes. La programmation avancée introduit une courbe d’apprentissage notable pour votre personnel. Les opérateurs ont besoin d’une connaissance spatiale 3D avancée. Vous devez utiliser un logiciel sophistiqué de simulation de collision. Programmer aveuglément des chemins bidirectionnels est dangereux. La tête mobile peut facilement entrer en collision avec le châssis de la machine si elle est mal programmée. Le logiciel de simulation garantit des parcours d'outils sûrs et vérifiés avant qu'un matériau physique n'entre dans la machine.
L’outillage nécessite des investissements spécialisés et calculés. Vous aurez besoin de matrices offset spécifiques pour dégager les mécanismes de la tête rotative. Les mandrins à double direction sont souvent obligatoires pour le support interne. Les mandrins standards ne s'articulent que dans une seule direction. Lors de l'exécution Lors d'un cintrage de tube multiplan qui inverse la direction, le mandrin doit fléchir dans les deux sens en douceur. Des rayons de courbure extrêmement serrés peuvent nécessiter des solutions d'outillage entièrement personnalisées. Vous devez travailler en étroite collaboration avec votre fournisseur d'outillage pendant la phase d'approvisionnement en machines.
L’entretien nécessite une attention stricte et sans compromis. La tête de courbure mobile introduit des pièces mobiles supplémentaires dans l'environnement. Vous devez gérer des axes servo supplémentaires et des boîtes de vitesses complexes. Cela nécessite un programme de maintenance préventive rigoureux. Il dépasse les exigences quotidiennes des cintreuses standard à tête fixe. Les routines de lubrification doivent être strictement suivies. Toute inclinaison mécanique dans la tête rotative dégrade directement les tolérances finales de vos pièces.
Exécutez toujours des simulations cinématiques 3D complètes avant d'exécuter physiquement un nouveau programme pièce.
Établissez un programme de lubrification quotidien strict pour le chariot de la tête de changement de vitesse et les chenilles des servos.
Former au moins deux opérateurs principaux sur le logiciel CAO/FAO avancé pour éviter les goulots d'étranglement en matière de connaissances.
Inspectez chaque semaine les mandrins à double direction pour déceler une usure excessive des maillons articulés.
Avez-vous réellement besoin de cette technologie avancée ? Utilisez une approche axée sur l’application pour décider. Évaluez soigneusement les flux de travail actuels de votre installation. La flexion bidirectionnelle est logique dans des conditions spécifiques et identifiables. Il ne s’agit pas simplement d’une mise à niveau de luxe. Il s’agit d’une solution ciblée pour les goulots d’étranglement sévères de la production. Vous devez analyser vos dessins de pièces réels, et pas seulement les spécifications de la machine.
Considérez ces principaux critères de réussite pour vous justifier. L’équipement bidirectionnel s’adapte parfaitement si vous faites face à :
Volumes élevés de pièces asymétriques multi-plans nécessitant un formage continu.
Collisions de machines fréquentes causées par une géométrie de pièce complexe ou du matériel préinstallé.
Taux de rebut excessifs directement liés à la manipulation manuelle des pièces et aux erreurs de serrage.
Vous devez équilibrer soigneusement les dépenses en capital initiales. Comparez-le aux économies de main d’œuvre à long terme et à la réduction des rebuts. Réfléchissez profondément à l’expansion de vos capacités. Pouvez-vous assumer des tâches de fabrication sous contrat plus complexes ? La mise à niveau de votre équipement ouvre de nouvelles sources de revenus auparavant bloquées par des limitations techniques. Faire des enchères sur des lignes de refroidissement complexes pour l'aérospatiale ou les véhicules électriques devient très réaliste.
Suivez ces prochaines étapes spécifiques de présélection avant de vous engager dans l’approvisionnement :
Réalisez une étude temporelle détaillée de votre processus manuel de retournement et de pliage actuel.
Demandez une simulation complète de collision au fabricant de la machine en utilisant votre dessin de pièce le plus difficile.
Comparez le temps de cycle automatisé projeté strictement à votre référence établie.
Évaluez votre inventaire d’outils actuel pour évaluer la compatibilité avec les configurations bidirectionnelles.
Un système CNC bidirectionnel n'est pas une nécessité universelle pour chaque atelier de fabrication. Au lieu de cela, il constitue un puissant atout stratégique. Il surmonte considérablement les contraintes spécifiques des chemins de tubes complexes et à fortes interférences. Il élimine entièrement les goulots d’étranglement liés à la manipulation manuelle. Vous standardisez la production, éliminez les variables induites par l’opérateur et garantissez une répétabilité parfaite.
Adoptez cette technologie pour moderniser votre atelier de fabrication. Arrêtez de perdre de précieuses heures de travail en repositionnement manuel et en opérations de soudage secondaire. Nous vous encourageons à demander dès aujourd’hui une analyse personnalisée du temps de cycle. Soumettez vos dessins de tubes les plus difficiles et sujets aux interférences pour une simulation de machine complète. Validez les améliorations de production attendues et entrez dans un avenir de fabrication plus efficace.
R : Oui. La possibilité de modifier dynamiquement la direction de pliage permet d’éviter avec précision les brides. La machine éloigne le tube du châssis. Cela évite les collisions dévastatrices entre le matériel préinstallé et le corps de la machine lors d'un routage complexe.
R : Lorsqu'il est programmé correctement, il diminue activement la contrainte matérielle. Il élimine la manipulation manuelle incohérente et le re-serrage du matériau. Cela fournit un processus de formage continu et hautement contrôlé. Vous évitez les écrouissages imprévisibles provoqués par des cycles de pliage interrompus.
R : Le pliage par poussée ou par étirage rotatif standard fonctionne exclusivement dans une seule direction fixe. La flexion à gauche et à droite implique que la tête de la machine peut s'articuler. Il plie le tube dans le sens des aiguilles d’une montre et dans le sens inverse au cours du même cycle. Cette capacité est essentielle pour réaliser des géométries multi-plans sans retirer la pièce.


