


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 03/10/2026 Origine: Sito


La produzione moderna richiede un percorso complesso dei componenti attraverso spazi fisici incredibilmente ristretti. Questo attrito costante si vede quotidianamente nei settori automobilistico, aerospaziale e HVAC. Gli ingegneri progettano complessi percorsi tubolari per ottimizzare le prestazioni in spazi sempre più ridotti. Queste distanze ristrette non lasciano assolutamente spazio a errori. La tradizionale piegatura in una sola direzione fatica molto in questi ambienti. Le geometrie complesse spesso costringono gli operatori delle macchine a operazioni secondarie obbligatorie. Devono girare manualmente le parti scomode a metà ciclo. A volte, i team di ingegneri compromettono completamente la progettazione ottimale solo per accogliere macchinari di fabbrica limitati. Ciò causa inutili attriti nel reparto di produzione.
Passaggio ad a La macchina piegatubi per tubi CNC bidirezionale cambia radicalmente questa realtà. Elimina completamente la movimentazione intermedia dei materiali. Standardizzerai facilmente il tuo processo di produzione su lotti complessi. Inoltre, riduce drasticamente i tempi ciclo per componenti tubolari altamente complessi. Il team della tua fabbrica può concentrarsi sulla produzione piuttosto che faticare a posizionare materiali rigidi. Esploriamo esattamente come la tecnologia bidirezionale semplifica le sfide più complesse del percorso dei tubi.
Le macchine bidirezionali passano senza soluzione di continuità tra i due piegatura del tubo a destra e a sinistra , consentendo la formazione continua di geometrie complesse senza riposizionamento manuale.
Le regolazioni automatizzate del gioco lo rendono la scelta ottimale per evitando la piegatura del tubo e parti con raccordi preassemblati.
Sebbene i costi di capitale siano più elevati rispetto alle piegatrici standard, il ROI si ottiene grazie a tassi di scarto ridotti, meno configurazioni di attrezzature ed eliminazione di operazioni secondarie.
La valutazione di una soluzione bidirezionale richiede un approccio 'incentrato sull'applicazione', valutandone la complessità requisiti di piegatura di tubi multipiano rispetto al volume di produzione.
I produttori devono affrontare costantemente costi nascosti quando instradano percorsi di tubi complessi. Prendi in considerazione le linee idrauliche aerospaziali o i telai strutturali automobilistici. Questi componenti spesso richiedono forme serpentine altamente contorte. Le piegatrici CNC standard destre o sinistre faticano notevolmente qui. Raggiungono i limiti fisico-meccanici molto rapidamente. Il telaio stesso della macchina diventa un enorme ostacolo. Le parti asimmetriche comportano gravi rischi di interferenza durante il processo di formatura. Le flange preinstallate spesso collidono direttamente contro il corpo macchina durante le curve secondarie. Non è possibile forzare una macchina unidirezionale ad evitare il proprio telaio.
Questa limitazione introduce la temuta 'tassa di installazione multipla'. Gli operatori devono arrestare la macchina a metà ciclo. Rimuovono il tubo parzialmente formato. Lo girano manualmente. Quindi, lo ricaricano con attenzione per completare le curve nella direzione opposta. Questo intervento manuale introduce enormi errori di capitalizzazione. Riallineare perfettamente un tubo piegato a mano è quasi impossibile. I costi della manodopera aumentano vertiginosamente man mano che i tempi di ciclo raddoppiano o triplicano. Inevitabilmente si produce molto più materiale di scarto a causa di un errore umano durante la fase di ricarica. Ogni punto di contatto aggiunge un rischio misurabile al lotto di produzione.
Un riposizionamento manuale improprio induce anche sollecitazioni materiali inconsistenti. Il nuovo serraggio del tubo ne modifica l'integrità strutturale. La piegatura del metallo provoca incrudimento e spostamenti delle tensioni interne. Quando si sblocca e si blocca nuovamente una parte, si altera la tensione della linea di base. Ciò compromette la geometria della parte finale attraverso un ritorno elastico imprevedibile. Il controllo qualità diventa un incubo. Trascorri ore a regolare i programmi di piegatura solo per inseguire incoerenze nel caricamento manuale.
Affidarsi ai segni di allineamento visivi invece che agli arresti meccanici.
Applicazione di una pressione di bloccaggio della pinza incoerente durante la seconda fase di caricamento.
Ignorando le variazioni di temperatura ambiente tra la prima e la seconda operazione di piegatura.
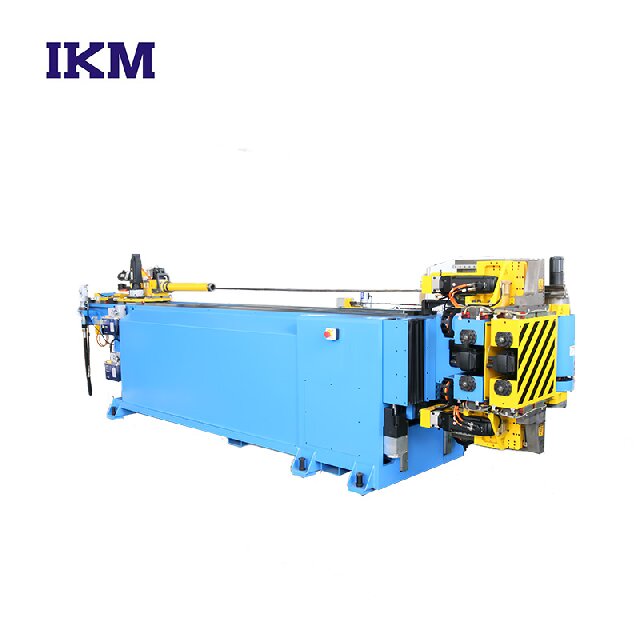
In che modo esattamente questa tecnologia supera le interferenze fisiche? Si basa su una meccanica avanzata per la formatura continua. L'apparecchiatura gestisce il processo piegatura del tubo sinistra e destra senza soluzione di continuità. La testa di piegatura ruota o si sposta attivamente lungo un carrello specializzato. Cambia dinamicamente i piani per invertire la direzione di piegatura. Fondamentalmente, non rilascia mai il pezzo durante queste transizioni meccaniche. La pinza mantiene una presa rigida sulla materia prima dall'inizio alla fine. Questo controllo continuo definisce il vantaggio principale dei sistemi bidirezionali.
Questo design supporta perfettamente l'evitamento di interferenze complesse. La macchina convoglia semplicemente il materiale lontano dagli ostacoli in modo dinamico. Puoi lavorare facilmente tubi preflangiati o sagomati. Nella piegatura standard, una flangia grande spesso oscilla direttamente nella matrice di pressione. La capacità bidirezionale consente alla macchina di far oscillare la testa di piegatura sotto o sopra il tubo. Ciò facilita l'immacolato piegatura del tubo per evitare la flangia . Non è più necessario saldare le flange dopo il processo di piegatura. Ciò elimina completamente un'operazione di saldatura secondaria costosa e ad alta intensità di manodopera.
Inoltre, gestisce perfettamente percorsi altamente contorti. Il sistema integra perfettamente gli assi X, Y e Z programmabili. Il movimento bidirezionale della testa si coordina lungo questi assi lineari. È possibile consolidare percorsi contorti a più piani in un unico ciclo automatizzato. I tuoi operatori caricano semplicemente il tubo dritto grezzo. Premono start. Recuperano il prodotto finito e complesso pochi secondi dopo. Questo livello di automazione gestisce le serpentine HVAC e i densi binari del carburante per autoveicoli senza alcuna movimentazione intermedia.
Valutiamo oggettivamente questi sistemi. Esaminiamo tre principali obiettivi di valutazione tecnica per guidare la pianificazione della tua fabbrica. Innanzitutto, considera il tempo di ciclo rispetto al tempo di gestione. Le macchine bidirezionali offrono un ciclo automatizzato continuo e ininterrotto. Le macchine unidirezionali impongono ai vostri operatori una realtà start-stop-reload. Il tempo di movimentazione spesso supera il tempo di piegatura effettivo della macchina su attrezzature standard. Mentre una macchina standard potrebbe piegarsi più velocemente di un grado, il tempo totale da un piano all'altro è notevolmente in ritardo rispetto a un processo bidirezionale continuo.
In secondo luogo, la precisione è estremamente importante nella produzione moderna. Il sistema bidirezionale mantiene il tubo bloccato saldamente all'interno della pinza. Rimane protetto per l'intero processo di produzione. Ciò elimina pericolosi errori di accumulo delle tolleranze. Riavvitare una parte introduce sempre piccole deviazioni. Un errore di frazione di grado nel punto di serraggio si traduce in enormi spostamenti dimensionali all'estremità di un lungo tubo. Mantenere il materiale bloccato in posizione garantisce un'assoluta ripetibilità su migliaia di cicli.
Terzo, esamina attentamente lo spazio della tua fabbrica. Una macchina bidirezionale sembra fisicamente complessa e spesso occupa un ingombro immediato più ampio. Tuttavia, ottimizza in modo significativo la disposizione complessiva del pavimento. Spesso sostituisce due stazioni manuali separate. Non avrai più bisogno di piegatori destrorsi e mancini distinti seduti fianco a fianco. Si eliminano inoltre le scaffalature di allestimento precedentemente necessarie per le parti intermedie in attesa della loro seconda operazione.
Tabella: Confronto delle prestazioni tra i sistemi di piegatura
Metrica di valutazione |
CNC unidirezionale standard |
Sistema CNC bidirezionale |
|---|---|---|
Requisiti di gestione |
Alto (richiede il ribaltamento e il bloccaggio manuale) |
Zero (formatura automatizzata continua) |
Rischio di accumulo della tolleranza |
Alto (il rilancio introduce deviazioni misurabili) |
Minimo (il tubo rimane bloccato per tutto il ciclo) |
Compatibilità con tubi preflangiati |
Scarso (collisioni frequenti del corpo macchina) |
Eccellente (la testa si sposta dinamicamente per evitare interferenze) |
Utilizzo dello spazio sul pavimento |
Spesso richiede due macchine separate e rack di allestimento |
Consolida le operazioni in un unico ingombro ottimizzato |
Dobbiamo riconoscere gli ostacoli all’adozione in modo trasparente. La trasparenza crea fiducia nella valutazione di beni strumentali complessi. La programmazione avanzata introduce una notevole curva di apprendimento per il tuo personale. Gli operatori necessitano di una consapevolezza spaziale 3D avanzata. È necessario utilizzare un sofisticato software di simulazione delle collisioni. Programmare percorsi bidirezionali alla cieca è pericoloso. La testa mobile può facilmente entrare in collisione con il telaio della macchina se programmata in modo errato. Il software di simulazione garantisce percorsi utensile sicuri e verificati prima che qualsiasi materiale fisico entri nella macchina.
Gli utensili richiedono investimenti specializzati e calcolati. Avrai bisogno di matrici offset specifiche per liberare i meccanismi della testa rotante. I mandrini a doppia direzione sono spesso obbligatori per il supporto interno. I mandrini standard si articolano solo in un'unica direzione. Durante l'esecuzione piegatura del tubo su più piani che inverte la direzione, il mandrino deve flettersi uniformemente in entrambe le direzioni. Raggi di curvatura estremamente stretti potrebbero richiedere soluzioni di attrezzamento completamente personalizzate. Dovresti collaborare strettamente con il tuo fornitore di utensili durante la fase di approvvigionamento delle macchine.
La manutenzione richiede un'attenzione rigorosa e senza compromessi. La testa di piegatura mobile introduce ulteriori parti mobili nell'ambiente. È necessario gestire servoassi aggiuntivi e riduttori complessi. Ciò richiede un rigoroso programma di manutenzione preventiva. Supera le esigenze quotidiane delle piegatrici standard a testa fissa. Le routine di lubrificazione devono essere seguite rigorosamente. Qualsiasi pendenza meccanica nella testa rotante degrada direttamente le tolleranze della parte finale.
Eseguire sempre simulazioni cinematiche 3D complete prima di eseguire fisicamente un nuovo programma pezzo.
Stabilire un rigoroso programma giornaliero di lubrificazione per il carrello della testa mobile e le piste dei servo.
Formare almeno due operatori primari sul software CAD/CAM avanzato per prevenire colli di bottiglia nella conoscenza.
Ispezionare settimanalmente i mandrini a doppia direzione per verificare l'eventuale usura eccessiva delle maglie articolate.
Hai davvero bisogno di questa tecnologia avanzata? Per decidere, utilizza un approccio basato innanzitutto sull'applicazione. Valuta attentamente i flussi di lavoro attuali della tua struttura. La flessione bidirezionale ha senso in condizioni specifiche e identificabili. Non è semplicemente un aggiornamento di lusso. Si tratta di una soluzione mirata per gravi colli di bottiglia nella produzione. È necessario analizzare i disegni reali delle parti, non solo le specifiche della macchina.
Considera questi criteri di successo primari per la giustificazione. L'attrezzatura bidirezionale si adatta perfettamente se affronti:
Volumi elevati di parti asimmetriche e multipiano che richiedono la formatura continua.
Frequenti collisioni della macchina causate dalla geometria complessa del pezzo o dall'hardware preinstallato.
Tassi di scarto eccessivi direttamente legati alla movimentazione manuale delle parti e agli errori di ribloccaggio.
È necessario bilanciare attentamente la spesa in conto capitale iniziale. Confrontalo con il risparmio di manodopera a lungo termine e la riduzione del materiale di scarto. Pensa profondamente all'espansione delle tue capacità. Puoi affrontare lavori di produzione a contratto più complessi? L'aggiornamento della tua attrezzatura apre nuovi flussi di entrate precedentemente bloccati da limitazioni tecniche. Fare offerte per complesse linee di raffreddamento aerospaziali o per veicoli elettrici diventa altamente realistico.
Segui questi passaggi specifici per la selezione dei candidati prima di impegnarti nell'appalto:
Conduci uno studio temporale dettagliato del tuo attuale processo di capovolgimento e piegatura manuale.
Richiedi una simulazione di collisione completa al produttore della macchina utilizzando il disegno della parte più difficile.
Confronta rigorosamente la durata del ciclo automatizzato previsto con il valore di riferimento stabilito.
Valuta il tuo attuale inventario di utensili per valutare la compatibilità con le configurazioni bidirezionali.
Un sistema CNC bidirezionale non è una necessità universale per ogni officina di fabbricazione. Invece, funge da potente risorsa strategica. Supera drasticamente i vincoli specifici dei percorsi dei tubi complessi e ad alta interferenza. Elimina completamente i colli di bottiglia della movimentazione manuale. Standardizzerai la produzione, eliminerai le variabili indotte dall'operatore e garantirai una perfetta ripetibilità.
Abbraccia questa tecnologia per modernizzare il tuo impianto di produzione. Smetti di sprecare preziose ore di manodopera nel riposizionamento manuale e nelle operazioni di saldatura secondaria. Ti invitiamo a richiedere oggi stesso un'analisi personalizzata del tempo di ciclo. Invia i disegni dei tubi più impegnativi e soggetti a interferenze per una simulazione completa della macchina. Convalida i miglioramenti produttivi attesi ed entra in un futuro produttivo più efficiente.
R: Sì. La capacità di spostare dinamicamente la direzione di piegatura consente di evitare con precisione la flangia. La macchina instrada il tubo lontano dal telaio. In questo modo si evitano collisioni devastanti tra l'hardware preinstallato e il corpo della macchina durante percorsi complessi.
R: Se programmato correttamente, riduce attivamente lo stress del materiale. Elimina la movimentazione manuale incoerente e il ri-bloccaggio del materiale. Ciò fornisce un processo di formatura continuo e altamente controllato. Si evitano incrudimenti imprevedibili causati da cicli di piegatura interrotti.
R: La piegatura standard a spinta o rotativa funziona esclusivamente in un'unica direzione fissa. La flessione a sinistra e a destra implica che la testa della macchina possa articolarsi. Piega il tubo sia in senso orario che antiorario nello stesso identico ciclo. Questa funzionalità è essenziale per completare geometrie multipiano senza rimuovere il pezzo.


