


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 22/09/2026 Origine: Sito


Il ritorno elastico va oltre la semplice fisica; agisce come un grave collo di bottiglia commerciale nella produzione moderna. Il recupero elastico imprevedibile aumenta il tasso di scarto, rovina i flussi di lavoro del controllo qualità e prolunga significativamente i tempi di ciclo. Sebbene tutti i metalli conservino un certo grado di memoria elastica, i moderni impianti di produzione non possono più fare affidamento su aggiustamenti obsoleti basati su tentativi ed errori. La compensazione manuale comporta uno spreco di tempo prezioso e materiale costoso, mentre il panorama competitivo odierno richiede risultati prevedibili e ripetibili. Padroneggiare il ritorno elastico significa comprenderne le cause materiali principali e valutare come le attrezzature moderne gestiscono questa sfida fisica. Investire in un prodotto di alta qualità La macchina piegatubi CNC automatizza questa compensazione senza soluzione di continuità, trasformando una variabile frustrante in un punto dati controllato. In questa guida scoprirai esattamente perché si verifica il ritorno elastico, come le diverse variabili lo influenzano e come i macchinari avanzati mitigano efficacemente questi rischi di produzione.
La causa principale: il ritorno elastico si verifica naturalmente a causa del recupero elastico del metallo in seguito alla deformazione plastica durante il ciclo di piegatura.
Variabilità del materiale: leghe incoerenti, spessore variabile delle pareti e carico di snervamento fluttuante sono i fattori principali di un ritorno elastico imprevedibile (e occasionalmente di un ritorno elastico in avanti).
La tecnologia mitiga la fisica: anche se non è possibile eliminare completamente il ritorno elastico, è possibile prevederlo e compensarlo. La transizione dalle regolazioni manuali alla compensazione guidata dal software è essenziale per massimizzare il ROI.
La scelta dell'attrezzatura è importante: la scelta tra una curvatubi idraulica CNC e una curvatubi CNC completamente elettrica ha un impatto diretto sulla capacità della vostra struttura di automatizzare la compensazione del ritorno elastico e mantenere tolleranze strette.
Non è possibile controllare efficacemente il ritorno elastico senza prima comprenderne le radici meccaniche. Quando una macchina piega un tubo metallico, sul materiale agiscono forze complesse. Il raggio esterno si allunga sotto tensione, mentre il raggio interno si comprime. Questo processo provoca una deformazione plastica che altera permanentemente la forma del tubo. Tuttavia, non tutte le forze applicate si dissipano dopo la curvatura.
I metalli possiedono intrinsecamente la tendenza a ritornare al loro stato originario. Quando la matrice di piegatura rilascia il tubo, le tensioni elastiche residue rimangono intrappolate all'interno della parete del materiale. Queste tensioni interne aprono leggermente il tubo. Questo recupero elastico è proprio ciò che definiamo ritorno elastico. Ad esempio, se si programma una curva perfetta di 90 gradi, il tubo potrebbe rilassarsi fino a raggiungere un angolo di 88 gradi al momento del rilascio. La gravità di questa apertura dipende interamente dalla memoria elastica e dalla resistenza allo snervamento uniche del metallo.
Mentre la maggior parte degli operatori si aspetta che i tubi si aprano dopo una curvatura, a volte accade esattamente il contrario. Chiamiamo questo fenomeno 'molla in avanti' o ritorno elastico negativo, in cui il tubo si piega eccessivamente al momento del rilascio. Questo fenomeno sconcertante di solito deriva da impostazioni errate degli utensili, come un'eccessiva tensione assiale o una resistenza estrema da uno stampo raschiante stretto. Anche anomalie materiali specifiche all'interno della struttura della grana del metallo possono innescare la spinta in avanti. Frustra fortemente gli operatori perché apparentemente sfida la logica di compensazione standard.
Una variazione angolare di soli 1-2 gradi sembra insignificante, ma nella produzione moderna si rivela spesso catastrofica. Piccole deviazioni angolari si accumulano e scendono a cascata lungo l'intera lunghezza del tubo. Alla fine di un lungo tubo di scarico, un errore di 1 grado si traduce in un enorme divario, causando gravi errori di allineamento nelle operazioni secondarie. Di conseguenza, le celle di saldatura robotizzate si spengono e i team di assemblaggio faticano a mettere insieme le parti non corrispondenti. In definitiva, si perdono entrate a causa di materiali di scarto, manodopera sprecata e scadenze di produzione non rispettate.
Gli operatori e gli ingegneri di produzione devono controllare attivamente molteplici variabili pratiche. Non puoi incolpare esclusivamente la macchina per ogni curva fallita; spesso è la materia prima stessa a introdurre il caos nel processo. Ecco i quattro fattori critici che guidano la deriva della tolleranza.
Proprietà del materiale e consistenza della lega: raramente la materia prima è perfettamente uniforme. Variazioni nel carico di snervamento e nella resistenza alla trazione si verificano frequentemente, anche all'interno dello stesso lotto di tubi di un unico fornitore. Un maggiore carico di snervamento equivale generalmente a una maggiore memoria elastica. Di conseguenza, potresti eseguire cinquanta parti perfette al mattino, solo per scoprire che un nuovo fascio di tubi nel pomeriggio mostra comportamenti di ritorno elastico completamente diversi.
Raggio della linea centrale (CLR) rispetto allo spessore della parete: la geometria del tubo determina fortemente il comportamento alla flessione. Il rapporto tra il raggio di curvatura e lo spessore della parete del tubo è estremamente importante. Raggi di curvatura più grandi rispetto a spessori di parete sottili producono un ritorno elastico più elevato, poiché il materiale si allunga più delicatamente su un arco più ampio e trattiene più energia elastica. Al contrario, piegature strette su pareti spesse impongono una deformazione plastica aggressiva, che di solito si traduce in un ritorno elastico meno drammatico.
Configurazione e usura degli utensili: la pila di utensili controlla direttamente il flusso del materiale. La matrice raschiante, il mandrino e la matrice di pressione svolgono tutti un ruolo vitale applicando l'attrito e la pressione necessari. Gli utensili usurati aggravano significativamente la deriva della tolleranza. Una matrice raschiante degradata non riesce a supportare adeguatamente il raggio interno, mentre un mandrino scarsamente lubrificato aumenta la resistenza. Queste incoerenze meccaniche spesso si mascherano come un ritorno elastico del materiale imprevedibile.
Rigidità della macchina: la flessibilità del telaio è un nemico nascosto nella piegatura dei tubi. Le apparecchiature più vecchie spesso hanno problemi di rigidità durante la piegatura di leghe resistenti, causando una leggera flessione del telaio stesso. Quando si verifica una deflessione meccanica, gli operatori spesso diagnosticano erroneamente questa flessione come ritorno elastico del materiale. Una macchina rigida e ben costruita garantisce che la forza di flessione venga trasferita interamente al tubo, anziché al telaio.
Variabili comuni del ritorno elastico e loro effetti generali
Fattore variabile |
Cambiamento di condizione |
Impatto previsto sul ritorno elastico |
|---|---|---|
Resistenza allo snervamento del materiale |
Aumenta (materiale più duro) |
Il ritorno elastico aumenta in modo significativo. |
Raggio della linea centrale (CLR) |
Aumenta (piegatura più ampia) |
Il ritorno elastico aumenta. |
Spessore della parete |
Aumenta (Tubo più spesso) |
Il ritorno elastico generalmente diminuisce. |
Trascinamento/Tensione degli utensili |
Aumenta (Attrito eccessivo) |
Può causare uno scatto in avanti imprevedibile. |
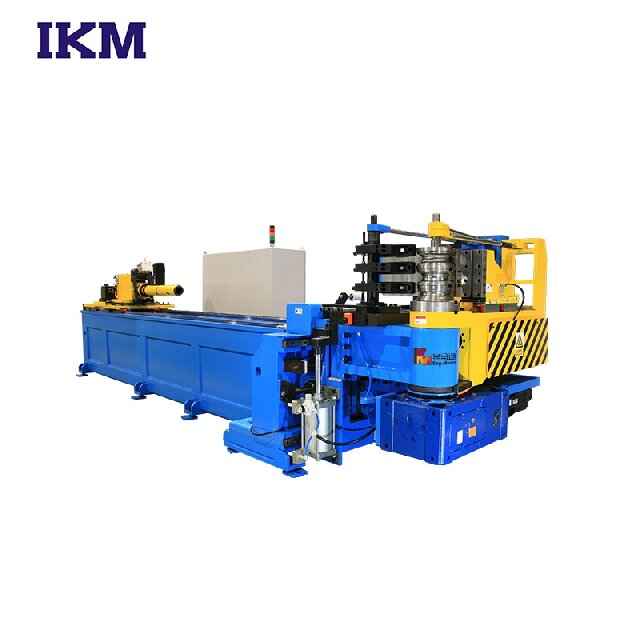
La scelta della giusta architettura della macchina è alla base del successo della vostra produzione. Diverse macchine piegatrici correggono il ritorno elastico utilizzando metodi molto diversi, rendendo essenziale adattare l'attrezzatura alle vostre specifiche esigenze di produzione.
Le industrie pesanti fanno molto affidamento sull’energia fluida. UN La piegatrice per tubi idraulica CNC eccelle qui. È particolarmente adatto per tubi a pareti spesse, applicazioni strutturali e requisiti di forza elevata. Queste robuste macchine forniscono un'enorme coppia flettente. Tuttavia, comportano limitazioni intrinseche per quanto riguarda i microaggiustamenti.
I sistemi idraulici si basano su valvole analogiche e fluido pressurizzato. Durante il funzionamento della macchina durante un turno, l'olio idraulico si riscalda, alterando la viscosità del fluido. Queste fluttuazioni termiche introducono ritardi della valvola analogica. Effettuare regolazioni precise e ripetibili di un decimo di grado per il ritorno elastico diventa difficile su un lungo ciclo di produzione, richiedendo all'operatore di monitorare e modificare costantemente gli angoli di compensazione.
La moderna produzione di precisione richiede il controllo elettrico. UN La piegatubi CNC completamente elettrica rappresenta il gold standard in termini di precisione. È altamente raccomandato per applicazioni aerospaziali, automobilistiche e a pareti sottili che richiedono una ripetibilità rigorosa. Invece del fluido idraulico, queste macchine avanzate utilizzano servomotori precisi.
Il vantaggio è immediato e netto. Gli assi servoassistiti forniscono un feedback di coppia istantaneo ed esatto, offrendo una precisione di posizionamento impeccabile con ritardo meccanico pari a zero. Quando il software calcola una piega eccessiva di 1,5 gradi per compensare il ritorno elastico, i servi lo eseguono perfettamente ogni volta. Inoltre, gli sbalzi termici non li influenzano, facendo sì che la prima parte della giornata corrisponda esattamente alla millesima parte.
Le geometrie complesse introducono naturalmente stress cumulativo. Le macchine piegatubi standard hanno difficoltà con tubi lunghi che richiedono più piegature opposte. La piegatura bidirezionale dei tubi CNC risolve questa sfida in modo efficace. Queste macchine avanzate sono dotate di teste di piegatura rotanti in grado di piegare a destra e a sinistra in un unico ciclo continuo.
Questa capacità bidirezionale riduce al minimo in modo significativo la movimentazione delle parti. L'operatore non ha mai bisogno di far cadere il tubo per girarlo. Lasciare il tubo bloccato continuamente riduce l'abbassamento della gravità e limita l'accumulo di stress cumulativo. Mantenere il materiale stabile aiuta enormemente a prevedere il ritorno elastico su geometrie complesse e multiraggio, consentendo alla macchina di mantenere uno stretto controllo sull'intero pezzo dall'inizio alla fine.
Grafico comparativo dell'architettura della macchina
Tipo di macchina |
Fonte di energia primaria |
Le migliori applicazioni |
Forza di compensazione del ritorno elastico |
|---|---|---|---|
Idraulico |
Olio/valvole sotto pressione |
Tubi strutturali a parete spessa |
Buono per la forza bruta, ma suscettibile alla deriva termica. |
Completamente elettrico |
Servomotori |
Aerospaziale, automobilistico, a pareti sottili |
Eccezionale. Feedback istantaneo, nessuna variazione termica. |
Bidirezionale |
Elettrico/Ibrido |
Telai tubolari complessi e multi-piega |
Riduce lo stress da manipolazione, stabilizzando le tolleranze generali. |
La produzione moderna si sta rapidamente allontanando dalle congetture manuali. Non puoi permetterti che gli operatori trascorrano ore a testare la piegatura dei pezzi. Un software all’avanguardia ora trasforma il ritorno elastico da un mistero complesso in un’equazione matematica semplice e automatizzata.
I tempi in cui si doveva indovinare manualmente l'angolo di piegatura corretto sono finiti. I moderni controlli CNC utilizzano ampie librerie di dati storici sui materiali. L'operatore inserisce semplicemente l'angolo target e il software calcola ed esegue automaticamente l'esatto grado di piegatura richiesto in base ai dati dei lavori precedenti. Ad esempio, se uno specifico acciaio inossidabile richiede in genere una piegatura eccessiva di 2,3 gradi a un determinato raggio, la macchina la applica automaticamente, risparmiando tempo e riducendo drasticamente gli scarti di installazione.
Le macchine migliori non si limitano a indovinare; verificano. Le configurazioni avanzate di piegatura prevedono sistemi di misurazione in-process che utilizzano scanner laser o sonde tattili. Dopo che la macchina ha eseguito la piegatura iniziale, trattiene il tubo mentre il sensore misura l'angolo effettivo dopo la piegatura. Questi dati ritornano direttamente al controller. Se il ritorno elastico è peggiore del previsto, la macchina ribatte automaticamente il tubo. Questo feedback a circuito chiuso garantisce che l'angolo finale raggiunga la tolleranza esatta prima dello sbloccaggio.
Il futuro della piegatura dei tubi passa attraverso l’intelligenza artificiale. Le reti neurali artificiali (ANN) rappresentano una tendenza emergente del settore in cui gli algoritmi predittivi analizzano migliaia di cicli di piegatura precedenti, valutando lotti di materiale, temperature e usura degli utensili. La rete neurale ottimizza la compensazione del ritorno elastico in modo dinamico in tempo reale, apprendendo continuamente mentre funziona. Questa tecnologia avanzata mira a ridurre gli scarti di installazione quasi a zero, eliminando efficacemente l’errore umano dall’equazione.
L'acquisto di una nuova macchina richiede una valutazione attenta e strategica. Devi guardare oltre la scheda tecnica di base e concentrarti su funzionalità pratiche e reali. I team di procurement e ingegneria necessitano di un solido quadro di selezione per garantire il successo a lungo termine.
Calcola il tuo ROI esatto in base allo spreco di materiale. Tieni traccia di quanti metri di tubi costosi scarti durante le configurazioni quotidiane e aggiungi le ore di manodopera impiegate dagli operatori per comporre il ritorno elastico. Quando si calcola il costo reale dei rottami, il passaggio a macchinari di fascia alta ha chiaramente senso finanziario. Tempi di installazione più rapidi significano più parti fatturabili disponibili e la riduzione degli scarti aumenta direttamente i profitti della tua azienda.
Anche una macchina potente si guasta se il software risulta complicato da utilizzare. Prestare molta attenzione all'interfaccia uomo-macchina (HMI). L'interfaccia di controllo della macchina deve rendere incredibilmente semplice per gli operatori l'immissione dei valori del ritorno elastico, con schermate chiare per salvare e caricare i profili dei materiali. Se il software richiede una laurea in programmazione per funzionare, è probabile che la tua officina lo rifiuterà. Dai sempre la priorità alle interfacce visive e intuitive.
Non acquistare mai macchinari basandosi esclusivamente sulle promesse; pretendere sempre delle prove. Conduci rigorosi test di accettazione in fabbrica (FAT) inviando al fornitore i materiali più difficili, come l'acciaio inossidabile ad alta resistenza o l'alluminio a parete sottile. Guardali mentre eseguono le tue parti di produzione effettive e verifica di persona le richieste di risarcimento della loro macchina. Se non riescono a mantenere le tolleranze richieste durante il FAT, certamente non le manterranno nel vostro frenetico reparto di produzione.
Il ritorno elastico rimane una realtà fisica inevitabile, poiché tutti i metalli possiedono intrinsecamente una memoria elastica. Tuttavia, le tolleranze di piegatura imprevedibili sono un problema delle apparecchiature altamente risolvibile. Non è più necessario accettare tassi di scarto elevati come costo normale per fare affari. L'aggiornamento a moderne apparecchiature CNC supportate da software trasforma completamente il ritorno elastico. In particolare con i modelli completamente elettrici, il ritorno elastico si sposta da un costoso processo di tentativi ed errori a un punto dati prevedibile e automatizzato.
Investendo nella giusta tecnologia, è possibile recuperare le ore di produzione perse ed eliminare i guasti agli assemblaggi secondari causati da allineamenti inadeguati. Non lasciare che macchinari obsoleti dettino i tuoi standard di qualità di produzione. Pianifica oggi stesso una consulenza professionale, richiedi un'analisi dettagliata del tempo di ciclo ai fornitori di apparecchiature e invia il materiale di prova più duro per valutare in prima persona le capacità di compensazione del ritorno elastico di una macchina specifica. Assumi ora il controllo assoluto delle tue tolleranze di piegatura.
R: Nessuna macchina può eliminare la fisica sottostante al ritorno elastico, poiché il metallo mostrerà sempre un certo recupero elastico. Tuttavia, le macchine CNC di alta qualità calcolano automaticamente l'esatta sovraflessione necessaria per compensarla perfettamente. Piegano eccessivamente il tubo con una precisione tale da farlo ritornare all'angolo target desiderato, offrendo costantemente una parte finale con tolleranze perfette.
R: Le macchine completamente elettriche utilizzano servomotori avanzati anziché fluidi idraulici. Ciò elimina variabili imprevedibili come la fluttuazione della temperatura del fluido, il degrado dell'olio e il ritardo della valvola analogica. I servosistemi forniscono una coppia istantanea ed esatta, garantendo che la precisa compensazione della piegatura eccessiva sia assolutamente identica sulla prima e sulla millesima parte.
R: Gli operatori in genere inseriscono il diametro esterno del tubo (OD), lo spessore della parete, il tipo di materiale, il carico di snervamento e il raggio della linea centrale scelto (CLR). I controller CNC avanzati confrontano quindi questi dati specifici con le librerie di materiali storici integrate per prevedere con precisione e applicare in modo autonomo l'angolo di compensazione richiesto.


