


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 27.09.2026 Herkunft: Website


Rüstzeiten und Umrüstungen stellen heute die größten versteckten Kosten in der modernen Rohrfertigung dar. Sie wirken sich direkt auf die Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) aus und schmälern stillschweigend die Produktionsmargen. Bediener verlieren häufig wertvolle Stunden beim Wechseln zwischen Teileprofilen. Bei der herkömmlichen Trial-and-Error-Kalibrierung werden Rohre abgekratzt, um die Biegewinkel manuell einzustellen. Arbeiter müssen die Hydraulikventile kontinuierlich anpassen, um die Genauigkeit bei schwankenden Maschinentemperaturen aufrechtzuerhalten. Im Gegensatz dazu nutzen vollelektrische Systeme die absolute Positionierung, um diese unvorhersehbaren Variablen zu eliminieren. Diese Schaltung sorgt ab der ersten Kurve für sofortige und wiederholbare Präzision.
Der Übergang zu einer vollelektrischen Architektur stellt eine strategische betriebliche Veränderung dar und ist nicht nur ein einfaches Hardware-Upgrade. Sie erfahren, wie der digitale Rezeptabruf wiederholte Testbögen grundsätzlich eliminiert. Wir werden untersuchen, wie gestapelte Werkzeugkonfigurationen komplexe Aufgaben rationalisieren. Am Ende werden Sie genau verstehen, wie diese modernen Systeme Rüstzeiten reduzieren und die Produktivität Ihrer Werkstatt steigern.
Softwaregesteuerte Kalibrierung: Der digitale Rezeptabruf macht manuelle Ventileinstellungen und wiederholte Testbiegungen überflüssig.
Thermische Stabilität: Da keine Hydraulikflüssigkeit vorhanden ist, entfallen Aufwärmphasen und saisonale Kalibrierungsverschiebungen.
Werkzeugkonsolidierung: Gestapelte Werkzeugkonfigurationen ermöglichen die Herstellung mehrerer Radien oder Profile in einem einzigen Aufbau.
Vorhersehbarer ROI: Während die Vorabinvestitionen höher sind, sorgt die Reduzierung des Rüstausschusses und der Umstellungsausfallzeiten für eine messbare Amortisationszeit.
Jeder Shopfloor-Manager kennt den Schmerz langer Umstellungen. Sie stören den laufenden Produktionsablauf. Sie verlieren wertvolle Zeit beim Aufschlüsseln früherer Setups. Bediener müssen mehrere komplexe Schritte ausführen, um den nächsten Auftrag vorzubereiten. Wir können diesen Standard-Einrichtungsprozess in vier Kernkomponenten unterteilen:
Physischer Werkzeugwechsel mit Dornen, Matrizen und Klemmen.
Mechanische Anpassungen an Maschinenachsen und physischen Anschlägen.
Softwareprogrammierung oder manuelle Controller-Updates.
Probebiegen und anschließende Ausschusserzeugung.
Ausschussmaterial schmälert schnell Ihre Gewinnspanne. Bediener müssen hydraulische Maschinen manuell einstellen, um Präzision zu erreichen. Sie biegen ein Rohr, messen die Winkel und stellen Hydraulikventile ein. Dann wiederholen sie diesen Zyklus. Diese Versuch-und-Irrtum-Schleife verschwendet teure Rohstoffe. Es verschlingt auch unnötig hochbezahlte Arbeitsstunden.
Für eine erfolgreiche Geräteaufrüstung sind klare Erfolgskriterien erforderlich. Wir müssen definieren, wie eine Rüstreduzierung konkret aussieht. Ein ideales Ziel verwandelt einen 45-minütigen Wechsel in eine 10-minütige Aufgabe. Ihr Betrieb muss eine konsistente „First-Part-Good“-Produktion erreichen. Sie eliminieren die physische Prüfbiegeschleife vollständig. Dieser Erfolg legt den Grundstein für eine hohe Rentabilität bei geringem Volumen.
Die Temperatur des Hydrauliköls schwankt während einer typischen Produktionsschicht. Diese thermischen Veränderungen wirken sich direkt auf die Biegewinkel aus. Kaltes Morgenöl verhält sich anders als heißes Nachmittagsöl. Diese thermische Drift erfordert ein ständiges Eingreifen des Bedieners. Sie müssen den Ventildruck kontinuierlich anpassen, um Toleranzen einzuhalten.
A Die vollelektrische CNC-Biegemaschine eliminiert diese volatile Variable vollständig. Elektromotoren sind nicht auf die Fluiddynamik angewiesen. Sie liefern unabhängig von den Umgebungstemperaturen in der Werkstatt ein konstantes Drehmoment. Sie erhalten über alle Schichten hinweg eine unübertroffene thermische Stabilität. Saisonale Kalibrierungsverschiebungen gehören damit der Vergangenheit an.
Absolutwertgeber unterstützen diese sofortige Kalibrierungsfunktion. Elektromotoren nutzen Absolutwertgeber zur Erfassung ihrer exakten Drehposition. Sie kennen ihren genauen Standort, sobald Sie Strom anlegen. Bediener müssen keine langwierigen Maschinen-Referenzierungssequenzen mehr durchführen. Das Steuerungssystem merkt sich die Werkzeugposition perfekt.
Die Achsensynchronisierung vereinfacht die Einrichtungsphase zusätzlich. Herkömmliche Aufbauten erforderten manuelle mechanische Anschläge für wiederholbare Bewegungen. Programmierbare Achsen bewegen sich jetzt automatisch zu vordefinierten Positionen. Schlitten, Biegearm, Dorn und Wischermatrize synchronisieren sich einwandfrei. Sie positionieren sich selbst ohne physische Maßbänder oder Schraubenschlüssel.
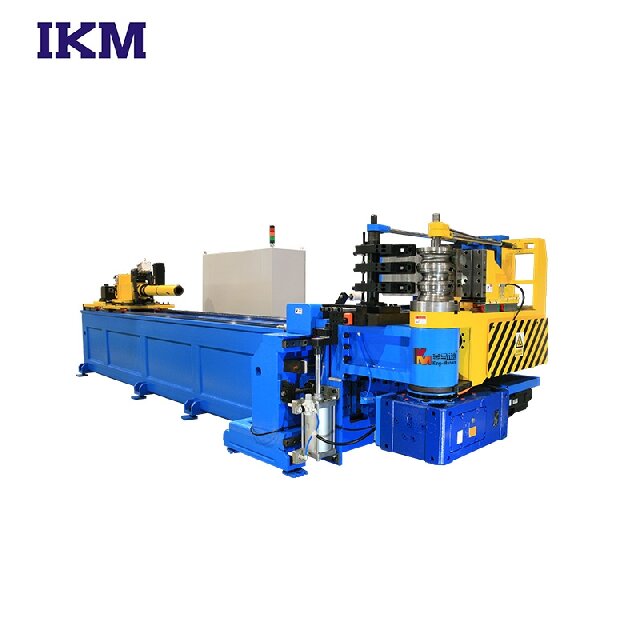
Der digitale Rezeptabruf revolutioniert den modernen Umstellungsprozess. Bisher verließen sich Werkstätten auf fettverschmierte manuelle Einrichtungsblätter. Die Bediener tippten Zahlen manuell in veraltete Controller ein. A Die Servo-CNC-Rohrbiegemaschine zentralisiert alle diese Daten sicher.
Durch das Laden einer Teiledatei werden wichtige Maschinenparameter automatisch angepasst. Die Software gibt den Spanndruck präzise vor. Es stellt sofort den exakten Dornvorwegzeitpunkt ein. Die Boost-Geschwindigkeiten passen sich dem jeweiligen Rohrmaterial an. Sie eliminieren menschliche Fehler bei der Dateneingabe vollständig.
Die Offline-3D-Simulation spart wichtige Bodenzeit. Ingenieure können die Machbarkeit eines Teils überprüfen, bevor sie die Maschine berühren. Die Software simuliert den gesamten Biegezyklus am Computer. Es erkennt potenzielle Werkzeugkollisionen proaktiv. Sie lösen Freigabeprobleme im Büro statt in der Werkstatt.
Die Rückfederungskompensation stellt einen weiteren großen Fortschritt dar. Verschiedene Metalle federn auf natürliche Weise zurück, nachdem die Biegekraft nachlässt. Fortschrittliche CNC-Steuerungen berechnen diese Rückfederungskorrekturen digital. Die Software wendet komplexe Materialformeln sofort an. Diese Funktion reduziert die physische Testbiegeschleife drastisch.
Wir müssen bestimmte physikalische Realitäten transparent anerkennen. Der Wechsel eines Dorns oder einer Abstreifdüse erfordert immer noch manuelle Arbeit. Unterschiedliche Rohrdurchmesser erfordern unterschiedliche physische Werkzeugsätze. Eine völlig andere Rohrgröße zwingt den Bediener dazu, zum Schraubenschlüssel zu greifen. Keine Software kann eine physische Stahlmatrize auf magische Weise verändern.
Gestapelte Werkzeugkonfigurationen minimieren diese physischen Eingriffe jedoch erheblich. Multi-Stapel-Aufbauten ermöglichen es dem Bediener, Werkzeuge für verschiedene Radien gleichzeitig zu montieren. Sie können Werkzeuge für das Verbundbiegen in einem Arbeitsgang einrichten. A Die Mehrschicht-Formrohrbiegemaschine bewältigt diese komplexen Profile mühelos.
Die Maschine wechselt automatisch vertikal zwischen den Matrizenstapeln. Diese Übergänge werden während des eigentlichen Biegezyklus ausgeführt. Sie eliminieren effektiv Rüststopps bei komplexen Teilen während der Charge. Der Bediener lädt die Tube einmal und lässt das Programm ablaufen. Diese Fähigkeit führt zu enormen Effizienzsteigerungen in High-Mix-Umgebungen.
Besonderheit |
Single-Stack-Tooling |
Mehrschichtige (gestapelte) Werkzeuge |
|---|---|---|
Grenzwerte für Biegeradien |
Ein Radius pro Setup |
Mehrere Radien in einem Aufbau |
Stopps während der Charge |
Häufige manuelle Änderungen erforderlich |
Eliminiert durch vertikale Verschiebung |
Komplexe Teilefähigkeit |
Erfordert sekundäre Operationen |
In einem einzigen Zyklus abgeschlossen |
Gesamtaufbauzeit |
Hoch (wiederholte körperliche Arbeit) |
Niedrig (konsolidierte körperliche Arbeit) |
Adoptieren Das präzise elektrische Biegen von Rohren erfordert eine sorgfältige Anlagenplanung. Diese Maschinen benötigen sauberen, stabilen Strom, um ordnungsgemäß zu funktionieren. Spannungsspitzen können empfindliche elektronische Antriebe beschädigen. Möglicherweise müssen Sie das Layout Ihrer Werkstatt anpassen. Elektrische Biegemaschinen haben oft eine kleinere Stellfläche, erfordern aber unterschiedliche Leistungsabfälle.
Die Akzeptanz durch den Betreiber bleibt ein entscheidender Erfolgsfaktor. Ihr Team muss von der mechanischen Fehlerbehebung zur digitalen Schnittstellenverwaltung übergehen. Hochqualifizierte, „gefühlsbasierte“ Bediener könnten sich dieser Änderung zunächst widersetzen. Sie müssen zu CNC-basierter Logik und analytischem Denken übergehen. Eine umfassende Schulung stellt sicher, dass sie den neuen digitalen Workflow souverän meistern.
Das Wartungsprofil ändert sich bei elektrischen Systemen dramatisch. Sie beseitigen unordentliche Öllecks vollständig. Mechaniker führen keine mühsamen Filterwechsel oder komplexen Ventilumbauten mehr durch. Sie müssen jedoch unbedingt für saubere Betriebsumgebungen sorgen. Staub und Schmutz können freiliegende Leitspindeln und Servoantriebe beschädigen.
Wir müssen eine ausgewogene Aussage zur Gesamtgeschwindigkeit der Maschine machen. Elektrische Maschinen beschleunigen den eigentlichen Biegezyklus nicht wesentlich. Eine Kurve dauert auf beiden Bahnsteigen etwa gleich lange. Der wahre Return on Investment liegt woanders. Die finanziellen Einsparungen ergeben sich fast ausschließlich in den Phasen Einrichten, Umrüsten und Ausschussreduzierung.
Prozessphase |
Traditionelle hydraulische Zeit |
Vollelektrische CNC-Zeit |
|---|---|---|
Aufwärmen der Maschine |
15-20 Minuten |
0 Minuten |
Achsenpositionierung |
10-15 Minuten |
Unter 1 Minute |
Probebiegen / Ausschuss |
20-30 Minuten |
1-5 Minuten |
Gesamte geschätzte Einrichtung |
45-65 Minuten |
2-6 Minuten |
Die Bewertung der Benutzerfreundlichkeit der Software von Anbietern sollte für Sie oberste Priorität haben. Eine unhandliche CNC-Steuerungsschnittstelle frustriert die Bediener und verlangsamt die Produktion. Die Software muss sich reibungslos in Ihre bestehenden CAD/CAM-Ökosysteme integrieren. Priorisieren Sie Systeme, die direkte STEP-Dateiimporte unterstützen. Diese Integration überbrückt mühelos die Lücke zwischen Engineering und Fertigung.
Durch die richtige Dimensionierung der Maschine werden unnötige Investitionen vermieden. Vermeiden Sie den übermäßigen Kauf von Maschinenfunktionen, die Sie nie nutzen werden. Wir empfehlen, die erforderliche Achsenanzahl sorgfältig abzuwägen. Einige Maschinen bieten bis zu 12 oder mehr programmierbare Achsen. Berücksichtigen Sie bei dieser Entscheidung ausschließlich die tatsächliche Komplexität Ihres Teils.
Ergreifen Sie konkrete Schritte, um die Ansprüche des Anbieters vor dem Kauf zu überprüfen. Befolgen Sie diese einfache Bewertungscheckliste:
Senden Sie Ihre komplexeste Teiledatei direkt an den Gerätelieferanten.
Fordern Sie eine detaillierte Zeitstudie mit der genauen geplanten Zykluszeit an.
Fordern Sie eine Live-Demonstration der Einrichtung im Ausstellungsraum an.
Messen Sie die genaue Zeit vom Einschalten bis zum ersten guten Teil.
Vergleichen Sie diese Ergebnisse direkt mit Ihren aktuellen historischen Setup-Daten.
Eine vollelektrische Maschine verändert den Rüstvorgang grundlegend. Es hebt das Biegen von Rohren von einer manuellen, mechanischen Kunstform ab. Es wird zu einer hochgradig wiederholbaren, softwaregesteuerten Wissenschaft. Bediener werden zu Prozessmanagern und nicht zu mechanischen Problemlösern. Sie erhalten eine beispiellose Kontrolle über Ihre Produktionsplanung und Materialausbeute.
Für Produktionsumgebungen mit hohem Mix und geringem Volumen ist das endgültige Urteil klar. Die drastische Reduzierung der Rüstzeit rechtfertigt den Aufpreis gegenüber hydraulischen Alternativen. Sie decken die Anschaffungskosten durch minimierten Ausschuss und maximierte Maschinenverfügbarkeit ab. Nutzen Sie diese digitale Transformation, um sich einen dauerhaften Wettbewerbsvorteil in der Fertigung zu sichern.
Konzentrieren Sie sich auf den digitalen Rezeptabruf, um Testbiegungen zu vermeiden.
Nutzen Sie die Offline-3D-Simulation, um Freigabeprobleme frühzeitig zu lösen.
Nutzen Sie mehrschichtige Werkzeuge, um physische Werkzeugwechsel zu reduzieren.
Schulen Sie Ihre Bediener in der Beherrschung der CNC-Schnittstellenverwaltung.
Fordern Sie Live-Demonstrationen von Anbietern mit Ihren schwierigsten Teiledateien an.
A: Abhängig von der Komplexität des Teils können die Rüstzeiten durch die automatisierte Achsenpositionierung und den Wegfall von Probebiegen um 50 bis 80 % reduziert werden.
A: Oft konstruieren viele Anbieter elektrische Maschinen so, dass sie Standard-Drop-in-Werkzeuge akzeptieren, aber Käufer müssen bei der Bewertung die genauen Chipmontagespezifikationen überprüfen.
A: Nein. Bediener müssen immer noch den Dorn, die Abstreifdüse und die Biegedüsen physisch austauschen, wenn sie den Rohrdurchmesser ändern. Die Maschine übernimmt jedoch alle Druck- und Positionierungseinstellungen automatisch.
A: Ja, die moderne Servotechnologie hat sich für Anwendungen mit hohem Drehmoment weiterentwickelt, obwohl Hybridmaschinen (elektrische Achsen + hydraulische Klemmung) nach wie vor eine gültige Option für Rohre mit extrem hoher Beanspruchung sind.


