


Просмотры: 0 Автор: Редактор сайта Время публикации: 27.09.2026 Происхождение: Сайт


Время наладки и переналадки представляют собой сегодня основные скрытые затраты в современном производстве труб. Они напрямую влияют на общую эффективность оборудования (OEE) и незаметно снижают рентабельность производства. Операторы часто теряют драгоценное время, переключаясь между профилями деталей. Традиционная калибровка методом проб и ошибок в значительной степени зависит от очистки трубок для ручного задания углов изгиба. Рабочие должны постоянно регулировать гидравлические клапаны, чтобы поддерживать точность при колебаниях температуры машины. Напротив, полностью электрические системы используют абсолютное позиционирование для устранения этих непредсказуемых переменных. Такое переключение обеспечивает мгновенную, повторяемую точность с самого первого изгиба.
Переход на полностью электрическую архитектуру представляет собой стратегический сдвиг в эксплуатации, а не простое обновление оборудования. Вы узнаете, как цифровой вызов рецептов существенно устраняет повторяющиеся тестовые изгибы. Мы рассмотрим, как составные конфигурации инструментов упрощают выполнение сложных работ. К концу вы поймете, как именно эти современные системы сокращают время простоя установки и повышают производительность вашего цеха.
Программная калибровка: цифровой вызов рецептов исключает ручную регулировку клапана и повторяющиеся испытательные изгибы.
Термическая стабильность: отсутствие гидравлической жидкости устраняет необходимость в периодах прогрева и сезонных сдвигах калибровки.
Объединение инструментов: сгруппированные конфигурации инструментов позволяют использовать несколько радиусов или профилей в одной установке.
Предсказуемая рентабельность инвестиций: несмотря на то, что первоначальные капитальные затраты выше, сокращение брака при настройке и простоев при переналадке обеспечивает измеримый период окупаемости.
Каждый руководитель цеха знает боль длительных переналадок. Они нарушают непрерывный производственный цикл. Вы теряете драгоценное время, разбирая предыдущие настройки. Операторы должны выполнить несколько сложных шагов для подготовки к следующей работе. Мы можем разбить этот стандартный процесс установки на четыре основных компонента:
Физическая замена оснастки, включая оправки, матрицы и зажимы.
Механическая регулировка осей станка и физические упоры.
Программирование программного обеспечения или обновление контроллера вручную.
Пробная гибка и последующее получение лома.
Отходы быстро снижают вашу прибыль. Для достижения точности операторы должны вручную настраивать гидравлические машины. Они сгибают трубу, измеряют углы и регулируют гидравлические клапаны. Затем они повторяют этот цикл. Этот цикл проб и ошибок приводит к потере дорогостоящего сырья. Это также неоправданно отнимает высокооплачиваемые рабочие часы.
Успешная модернизация оборудования требует четких критериев успеха. Мы должны определить, как на самом деле выглядит сокращение настроек. Идеальная цель превращает 45-минутный переход в 10-минутную задачу. Ваш цех должен постоянно добиваться производства «первой продукции». Вы полностью исключаете физический цикл испытаний и изгибов. Это достижение закладывает основу для прибыльности при большом ассортименте и небольших объемах.
Температура гидравлического масла колеблется в течение типичной производственной смены. Эти термические изменения напрямую влияют на углы изгиба. Холодное утреннее масло ведет себя иначе, чем жаркое дневное масло. Этот температурный дрейф требует постоянного вмешательства оператора. Им приходится постоянно корректировать давление в клапанах, чтобы поддерживать допуски.
А Полностью электрический гибочный станок с ЧПУ полностью исключает эту нестабильную переменную. Электродвигатели не полагаются на гидродинамику. Они обеспечивают постоянный крутящий момент независимо от температуры окружающей среды. Вы получаете непревзойденную термическую стабильность во всех сменах. Сезонные сдвиги калибровки уходят в прошлое.
Абсолютные энкодеры обеспечивают возможность мгновенной калибровки. Электродвигатели используют абсолютные энкодеры для регистрации точного положения вращения. Они знают свое точное местоположение в тот момент, когда вы подаете питание. Операторам больше не нужно выполнять длительные процедуры возврата машины в исходное положение. Система управления прекрасно запоминает положение инструмента.
Синхронизация осей еще больше упрощает этап настройки. Традиционные установки требовали ручных механических упоров для повторяемости движений. Программируемые оси теперь автоматически перемещаются в заранее определенные позиции. Каретка, гибочный рычаг, оправка и зачистная матрица безупречно синхронизируются. Они позиционируются без каких-либо физических рулеток или гаечных ключей.
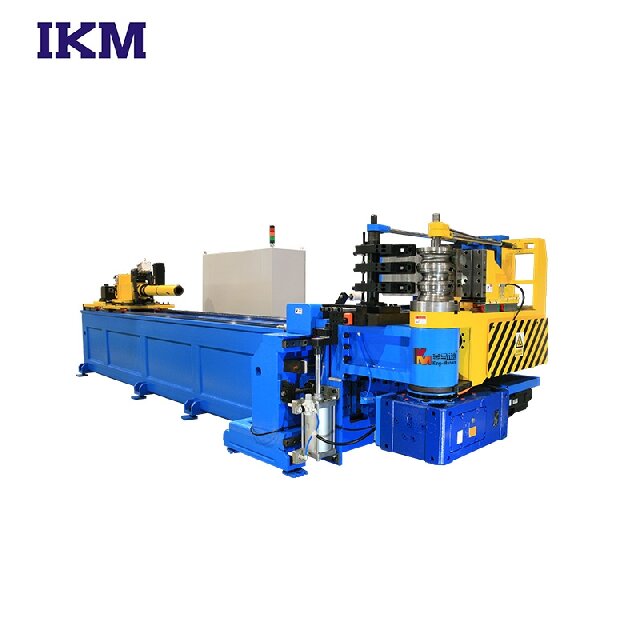
Цифровой вызов рецептов революционизирует современный процесс перехода. Раньше магазины полагались на замасленные листы ручной настройки. Операторы вручную вводили номера в устаревшие контроллеры. А Трубогибочный станок с ЧПУ с сервоприводом надежно централизует все эти данные.
Загрузка файла детали автоматически регулирует критические параметры станка. Программное обеспечение точно определяет давление зажима. Он мгновенно устанавливает точное время ожидания оправки. Скорость наддува регулируется в соответствии с конкретным материалом трубки. Вы полностью исключаете ошибки ввода данных, вызванные человеческим фактором.
Автономное 3D-моделирование экономит жизненно важное время. Инженеры могут проверить работоспособность детали, прежде чем прикасаться к машине. Программное обеспечение моделирует весь цикл гибки на компьютере. Он заранее обнаруживает потенциальные столкновения инструментов. Вы решаете вопросы оформления в офисе, а не в цеху.
Компенсация Springback представляет собой еще один важный шаг вперед. Различные металлы естественным образом возвращаются в исходное положение после ослабления изгибающей силы. Усовершенствованные средства управления ЧПУ рассчитывают эти поправки на пружинение в цифровом виде. Программное обеспечение мгновенно применяет сложные формулы материалов. Эта функция значительно сокращает физический цикл испытаний и изгибов.
Мы должны открыто признать определенные физические реальности. Замена оправки или матрицы зачистки по-прежнему требует ручного труда. Различные диаметры труб требуют разных наборов инструментов. Совершенно другой размер трубы вынуждает операторов хвататься за гаечные ключи. Никакое программное обеспечение не может волшебным образом изменить физическую стальную матрицу.
Однако составные конфигурации инструментов значительно сводят к минимуму эти физические вмешательства. Многоуровневые установки позволяют операторам одновременно устанавливать инструменты для разных радиусов. Вы можете настроить инструменты для составной гибки за один раз. А Многослойная трубогибочная машина легко справляется с этими сложными профилями.
Машина автоматически перемещается по вертикали между стопками штампов. Он выполняет эти переходы во время фактического цикла изгиба. Вы эффективно устраняете остановки наладки в середине партии для сложных деталей. Оператор загружает пробирку один раз и запускает программу. Эта возможность обеспечивает значительный прирост эффективности в средах с большим количеством смешанных продуктов.
Особенность |
Одноступенчатая оснастка |
Многослойная (комплексная) оснастка |
|---|---|---|
Пределы радиуса изгиба |
Один радиус на установку |
Несколько радиусов в одной установке |
Остановки в середине партии |
Требуются частые изменения вручную |
Устранено вертикальным смещением |
Возможности сложных деталей |
Требуются вторичные операции |
Завершено за один цикл |
Общее время установки |
Высокий (повторяющийся физический труд) |
Низкий (консолидированный физический труд) |
принятие прецизионная электрическая гибка труб требует тщательного планирования объекта. Для правильной работы этим машинам требуется чистая, стабильная электроэнергия. Скачки напряжения могут повредить чувствительные электронные приводы. Возможно, вам придется изменить планировку торгового зала. Электрические гибочные станки часто занимают меньшую площадь, но требуют другого падения мощности.
Принятие операторами остается решающим фактором успеха. Ваша команда должна перейти от устранения механических неполадок к управлению цифровыми интерфейсами. Высококвалифицированные операторы, «основанные на чувствах», могут поначалу сопротивляться этим изменениям. Они должны перейти к логике и аналитическому мышлению на основе ЧПУ. Комплексное обучение гарантирует, что они уверенно освоят новый цифровой рабочий процесс.
Профиль технического обслуживания кардинально меняется с появлением электрических систем. Вы полностью устраняете неприятные утечки масла. Механики больше не выполняют утомительные замены фильтров или сложные ремонты клапанов. Однако вы должны строго поддерживать чистоту рабочей среды. Пыль и мусор могут повредить открытые ходовые винты и сервоприводы.
Мы должны предоставить сбалансированное заявление относительно общей скорости машины. Электрические машины существенно не ускоряют фактический цикл гибки. Поворот занимает примерно одинаковое время на обеих платформах. Истинная отдача от инвестиций заключается в другом. Финансовая экономия практически полностью достигается на этапах настройки, переналадки и сокращения брака.
Этап процесса |
Традиционное гидравлическое время |
Полное электрическое время с ЧПУ |
|---|---|---|
Разогрев машины |
15-20 минут |
0 минут |
Позиционирование оси |
10-15 минут |
Менее 1 минуты |
Испытание на гибку/лом |
20-30 минут |
1–5 минут |
Общая расчетная установка |
45-65 минут |
2–6 минут |
Оценка удобства использования программного обеспечения поставщика должна быть вашим главным приоритетом. Неуклюжий интерфейс управления ЧПУ раздражает операторов и замедляет производство. Программное обеспечение должно плавно интегрироваться в существующие экосистемы CAD/CAM. Отдайте приоритет системам, поддерживающим прямой импорт файлов STEP. Такая интеграция легко устраняет разрыв между разработкой и производством.
Правильный подбор машины предотвращает ненужные капитальные затраты. Избегайте чрезмерной покупки машинных возможностей, которые вы никогда не будете использовать. Мы рекомендуем тщательно оценить необходимое количество осей. Некоторые машины предлагают до 12 и более программируемых осей. Основывайте это решение строго на фактической сложности детали.
Примите конкретные меры для проверки утверждений поставщиков перед покупкой. Следуйте этому простому контрольному списку оценки:
Отправьте файл самой сложной детали непосредственно поставщику оборудования.
Запросите подробное исследование времени с указанием точного прогнозируемого времени цикла.
Требуйте живую демонстрацию установки в их выставочном зале.
Измерьте точное время, прошедшее с момента включения питания до получения первой исправной детали.
Сравните эти результаты непосредственно с текущими историческими данными настройки.
Полностью электрическая машина фундаментально меняет процесс установки. Он выводит гибку труб из ручного механического искусства. Это становится высоко повторяемой наукой, управляемой программным обеспечением. Операторы становятся менеджерами процессов, а не специалистами по устранению механических неполадок. Вы получаете беспрецедентный контроль над производственным графиком и выходом материалов.
Для производственных сред с большим количеством смешанных продуктов и небольшими объемами окончательный вердикт очевиден. Значительное сокращение времени настройки оправдывает преимущество перед гидравлическими альтернативами. Вы окупаете первоначальные затраты за счет минимизации брака и максимального увеличения времени безотказной работы оборудования. Воспользуйтесь этой цифровой трансформацией, чтобы обеспечить долгосрочное конкурентное преимущество в цехах.
Сосредоточьтесь на цифровом вызове рецептов, чтобы исключить изгибы при испытаниях.
Используйте автономное 3D-моделирование для раннего решения проблем с оформлением.
Используйте многослойные инструменты, чтобы уменьшить количество физических замен штампа.
Обучите своих операторов освоить управление интерфейсом ЧПУ.
Требуйте живых демонстраций от поставщиков с использованием файлов самых сложных деталей.
О: В зависимости от сложности детали время наладки может быть сокращено на 50–80 % за счет автоматического позиционирования осей и исключения испытательного изгиба.
Ответ: Да, часто многие поставщики проектируют электрические машины с возможностью установки стандартных вставных инструментов, но покупатели должны проверить точные характеристики монтажа матрицы во время оценки.
О: Нет. Операторы по-прежнему должны физически менять оправку, зачистную матрицу и гибочную матрицу при изменении диаметра трубы. Однако машина автоматически обрабатывает все настройки давления и позиционирования.
Ответ: Да, современные сервотехнологии продвинулись вперед для работы с приложениями с высоким крутящим моментом, хотя гибридные машины (электрические оси + гидравлический зажим) остаются приемлемым вариантом для трубопроводов, работающих в тяжелых условиях.


