


Visualizações: 0 Autor: Editor do site Horário de publicação: 27/09/2026 Origem: Site


O tempo de configuração e as trocas representam hoje o principal custo oculto na fabricação moderna de tubos. Eles impactam diretamente a Eficácia Geral do Equipamento (OEE) e drenam silenciosamente as margens de produção. Os operadores frequentemente perdem horas valiosas alternando entre perfis de peças. A calibração tradicional por tentativa e erro depende muito da raspagem de tubos para marcar manualmente os ângulos de curvatura. Os trabalhadores devem ajustar continuamente as válvulas hidráulicas para manter a precisão à medida que as temperaturas da máquina flutuam. Em contraste, os sistemas totalmente eléctricos utilizam posicionamento absoluto para eliminar estas variáveis imprevisíveis. Esta mudança proporciona precisão instantânea e repetível desde a primeira curva.
A transição para uma arquitetura totalmente elétrica representa uma mudança operacional estratégica, em vez de apenas uma simples atualização de hardware. Você aprenderá como a recuperação digital de receitas elimina fundamentalmente curvas de teste repetitivas. Exploraremos como as configurações de ferramentas empilhadas simplificam trabalhos complexos. Ao final, você entenderá exatamente como esses sistemas modernos reduzem o tempo de inatividade da configuração e aumentam a produtividade do chão de fábrica.
Calibração orientada por software: A recuperação digital da receita elimina ajustes manuais da válvula e testes repetitivos de flexão.
Estabilidade térmica: A ausência de fluido hidráulico elimina a necessidade de períodos de aquecimento e mudanças sazonais de calibração.
Consolidação de ferramentas: As configurações de ferramentas empilhadas permitem vários raios ou perfis em uma única configuração.
ROI previsível: embora as despesas de capital iniciais sejam maiores, a redução no desperdício de configuração e no tempo de inatividade para troca oferece um período de retorno mensurável.
Todo gerente de chão de fábrica conhece a dor de longas trocas. Eles interrompem a produção contínua. Você perde um tempo valioso quebrando configurações anteriores. Os operadores devem executar diversas etapas complexas para preparar o próximo trabalho. Podemos dividir esse processo de configuração padrão em quatro componentes principais:
Trocas físicas de ferramentas envolvendo mandris, matrizes e grampos.
Ajustes mecânicos nos eixos da máquina e paradas físicas.
Programação de software ou atualizações manuais do controlador.
Teste de dobra e posterior geração de sucata.
A sucata corrói rapidamente suas margens de lucro. Os operadores devem discar manualmente as máquinas hidráulicas para obter precisão. Eles dobram um tubo, medem os ângulos e ajustam as válvulas hidráulicas. Então, eles repetem esse ciclo. Este ciclo de tentativa e erro desperdiça matérias-primas caras. Também consome desnecessariamente horas de trabalho altamente remuneradas.
Uma atualização de equipamento bem-sucedida requer critérios de sucesso claros. Devemos definir como realmente é uma redução de setup. Uma meta ideal transforma uma mudança de 45 minutos em uma tarefa de 10 minutos. Sua oficina deve atingir uma produção “boa de primeira parte” de forma consistente. Você elimina completamente o loop de teste físico. Essa conquista estabelece a base para uma lucratividade de alto mix e baixo volume.
A temperatura do óleo hidráulico flutua durante um turno típico de produção. Essas mudanças térmicas afetam diretamente os ângulos de curvatura. O óleo frio da manhã se comporta de maneira diferente do óleo quente da tarde. Esta deriva térmica requer intervenção constante do operador. Eles devem ajustar continuamente as pressões das válvulas para manter as tolerâncias.
UM A máquina de dobra CNC totalmente elétrica elimina totalmente essa variável volátil. Os motores elétricos não dependem da dinâmica dos fluidos. Eles fornecem torque consistente independentemente da temperatura ambiente da oficina. Você ganha estabilidade térmica incomparável em todos os turnos. As mudanças sazonais de calibração tornam-se um problema do passado.
Encoders absolutos impulsionam esse recurso de calibração instantânea. Os motores elétricos usam codificadores absolutos para registrar sua posição rotacional exata. Eles sabem sua localização precisa no momento em que você aplica a energia. Os operadores não precisam mais realizar longas sequências de retorno à posição inicial da máquina. O sistema de controle lembra perfeitamente a posição da ferramenta.
A sincronização do eixo agiliza ainda mais a fase de configuração. As configurações tradicionais exigiam paradas mecânicas manuais para movimentos repetíveis. Os eixos programáveis agora se movem automaticamente para posições predefinidas. O carro, o braço dobrado, o mandril e a matriz do limpador sincronizam perfeitamente. Eles se posicionam sem quaisquer fitas métricas físicas ou chaves inglesas.
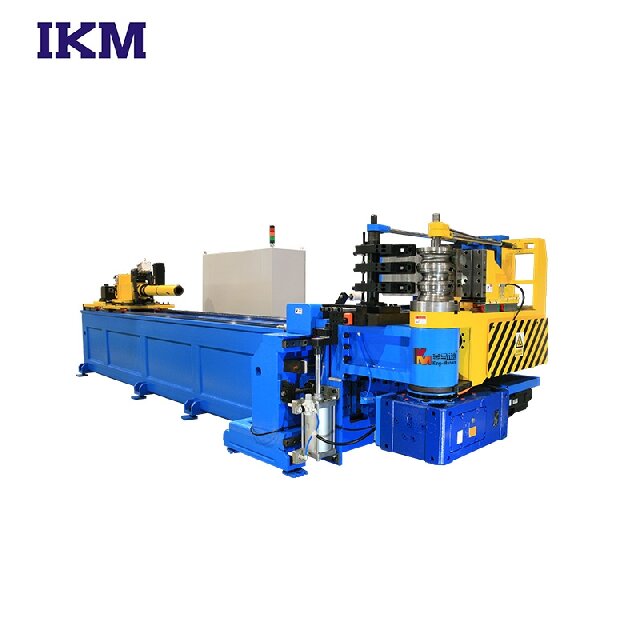
A recuperação digital de receitas revoluciona o processo moderno de troca. Anteriormente, as lojas dependiam de folhas de configuração manual manchadas de graxa. Os operadores digitavam números manualmente em controladores desatualizados. UM O dobrador de tubos servo CNC centraliza todos esses dados com segurança.
Carregar um arquivo de peça ajusta automaticamente parâmetros críticos da máquina. O software determina a pressão de fixação com precisão. Ele define o tempo exato de antecipação do mandril instantaneamente. As velocidades de aumento são ajustadas para corresponder ao material específico do tubo. Você elimina completamente os erros humanos de entrada de dados.
A simulação 3D offline economiza tempo vital. Os engenheiros podem verificar a viabilidade da peça antes de tocar na máquina. O software simula todo o ciclo de dobra em um computador. Ele detecta possíveis colisões de ferramentas de forma proativa. Você resolve problemas de liberação no escritório e não no chão de fábrica.
A compensação Springback representa outro grande avanço. Diferentes metais retornam naturalmente após a liberação da força de flexão. Controles CNC avançados calculam essas correções de retorno elástico digitalmente. O software aplica fórmulas complexas de materiais instantaneamente. Esse recurso reduz drasticamente o loop de curvatura de teste físico.
Devemos reconhecer certas realidades físicas de forma transparente. A troca de um mandril ou matriz alisadora ainda requer trabalho manual. Diferentes diâmetros de tubos exigem conjuntos de ferramentas físicas distintos. Um tamanho de tubo completamente diferente obriga os operadores a agarrar chaves. Nenhum software pode alterar magicamente uma matriz física de aço.
No entanto, as configurações de ferramentas empilhadas minimizam significativamente essas intervenções físicas. As configurações multi-stack permitem que os operadores montem ferramentas para diferentes raios simultaneamente. Você pode configurar ferramentas para dobra composta de uma só vez. UM A máquina dobradeira de tubo de molde multicamadas gerencia esses perfis complexos sem esforço.
A máquina muda verticalmente entre as pilhas de matrizes automaticamente. Ele executa essas transições durante o ciclo de dobra real. Você elimina efetivamente paradas de configuração no meio do lote para peças complexas. O operador carrega o tubo uma vez e deixa o programa ser executado. Esse recurso gera enormes ganhos de eficiência em ambientes de alta diversidade.
Recurso |
Ferramentas de pilha única |
Ferramentas multicamadas (empilhadas) |
|---|---|---|
Limites dos raios de curvatura |
Um raio por configuração |
Vários raios em uma configuração |
Paradas no meio do lote |
São necessárias alterações manuais frequentes |
Eliminado através de deslocamento vertical |
Capacidade de peças complexas |
Requer operações secundárias |
Concluído em um único ciclo |
Tempo geral de configuração |
Alto (trabalho físico repetitivo) |
Baixo (trabalho físico consolidado) |
Adotando dobrar tubos elétricos com precisão requer um planejamento cuidadoso das instalações. Essas máquinas exigem energia elétrica limpa e estável para funcionar corretamente. Picos de tensão podem danificar unidades eletrônicas sensíveis. Talvez seja necessário ajustar o layout do chão de fábrica. Os dobradores elétricos geralmente ocupam menos espaço, mas exigem diferentes quedas de energia.
A adoção dos operadores continua sendo um fator crítico de sucesso. Sua equipe deve passar da solução de problemas mecânicos para o gerenciamento de interface digital. Operadores altamente qualificados e “baseados no sentimento” poderão inicialmente resistir a esta mudança. Eles devem fazer a transição para a lógica e o pensamento analítico baseados em CNC. O treinamento abrangente garante que eles adotem o novo fluxo de trabalho digital com confiança.
O perfil de manutenção muda drasticamente com os sistemas elétricos. Você elimina totalmente os vazamentos de óleo complicados. Os mecânicos não realizam mais trocas tediosas de filtros ou reconstruções complexas de válvulas. No entanto, você deve manter estritamente os ambientes operacionais limpos. Poeira e detritos podem danificar parafusos de avanço e servoacionamentos expostos.
Devemos fornecer uma afirmação equilibrada em relação à velocidade geral da máquina. As máquinas elétricas não aceleram significativamente o ciclo de dobra real. Uma curva leva aproximadamente o mesmo tempo em ambas as plataformas. O verdadeiro retorno do investimento reside em outro lugar. Você encontra economia financeira quase inteiramente nas fases de configuração, troca e redução de refugo.
Estágio do Processo |
Tempo Hidráulico Tradicional |
Tempo CNC elétrico completo |
|---|---|---|
Aquecimento da Máquina |
15-20 minutos |
0 minutos |
Posicionamento do eixo |
10-15 minutos |
Menos de 1 minuto |
Teste de dobra/sucata |
20-30 minutos |
1-5 minutos |
Configuração total estimada |
45-65 minutos |
2-6 minutos |
Avaliar a usabilidade do software do fornecedor deve ser sua principal prioridade. Uma interface de controle CNC desajeitada frustra os operadores e retarda a produção. O software deve integrar-se perfeitamente aos seus ecossistemas CAD/CAM existentes. Priorize sistemas que suportem importações diretas de arquivos STEP. Essa integração preenche a lacuna entre engenharia e fabricação sem esforço.
O dimensionamento correto da máquina evita gastos de capital desnecessários. Evite comprar em excesso recursos de máquinas que você nunca usará. Recomendamos avaliar cuidadosamente a contagem de eixos necessária. Algumas máquinas oferecem até 12 ou mais eixos programáveis. Baseie esta decisão estritamente na complexidade real da sua peça.
Tome medidas concretas para validar as reivindicações do fornecedor antes de comprar. Siga esta lista de verificação de avaliação simples:
Envie seu arquivo de peça mais complexo diretamente ao fornecedor do equipamento.
Solicite um estudo de tempo detalhado descrevendo o tempo de ciclo exato projetado.
Exija uma demonstração de configuração ao vivo no showroom.
Meça o tempo preciso entre a inicialização e a primeira peça boa.
Compare esses resultados diretamente com seus dados históricos de configuração atuais.
Uma máquina totalmente elétrica transforma fundamentalmente o processo de configuração. Ele eleva a curvatura de tubos de uma forma de arte manual e mecânica. Torna-se uma ciência altamente repetível e orientada por software. Os operadores tornam-se gestores de processos em vez de solucionadores de problemas mecânicos. Você ganha controle sem precedentes sobre sua programação de produção e rendimento de materiais.
Para ambientes de produção de alto mix e baixo volume, o veredicto final é claro. A drástica redução do tempo de configuração justifica o prêmio em relação às alternativas hidráulicas. Você recupera o custo inicial minimizando o desperdício e maximizando o tempo de atividade da máquina. Abrace esta transformação digital para garantir uma vantagem competitiva duradoura no chão de fábrica.
Concentre-se na recuperação de receitas digitais para eliminar curvas de teste.
Aproveite a simulação 3D off-line para resolver problemas de liberação antecipadamente.
Utilize ferramentas multicamadas para reduzir mudanças físicas na matriz.
Treine seus operadores para dominar o gerenciamento de interface CNC.
Exija demonstrações ao vivo dos fornecedores usando seus arquivos de peças mais difíceis.
R: Dependendo da complexidade da peça, os tempos de configuração podem ser reduzidos em 50% a 80% devido ao posicionamento automatizado do eixo e à eliminação de testes de flexão.
R: Muitas vezes sim, muitos fornecedores projetam máquinas elétricas para aceitar ferramentas padrão, mas os compradores devem verificar as especificações exatas de montagem da matriz durante a avaliação.
R: Não. Os operadores ainda devem trocar fisicamente o mandril, a matriz alisadora e as matrizes de dobra ao alterar os diâmetros dos tubos. No entanto, a máquina lida automaticamente com todas as configurações de pressão e posicionamento.
R: Sim, a moderna tecnologia servo avançou para lidar com aplicações de alto torque, embora as máquinas híbridas (eixos elétricos + fixação hidráulica) continuem sendo uma opção válida para tubulações extremamente pesadas.


