


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-27 Origine : Site


Le temps de configuration et les changements représentent aujourd’hui le principal coût caché dans la fabrication moderne de tubes. Ils ont un impact direct sur l’efficacité globale des équipements (OEE) et drainent silencieusement les marges de production. Les opérateurs perdent souvent de précieuses heures à passer d’un profil de pièce à l’autre. L'étalonnage traditionnel par essais et erreurs repose en grande partie sur des tubes de raclage pour composer manuellement les angles de courbure. Les travailleurs doivent ajuster en permanence les vannes hydrauliques pour maintenir la précision à mesure que la température de la machine fluctue. En revanche, les systèmes entièrement électriques utilisent le positionnement absolu pour éliminer ces variables imprévisibles. Ce changement de vitesse offre une précision instantanée et reproductible dès le premier virage.
La transition vers une architecture entièrement électrique représente un changement opérationnel stratégique plutôt qu’une simple mise à niveau matérielle. Vous apprendrez comment le rappel numérique des recettes élimine fondamentalement les courbures de test répétitives. Nous explorerons comment les configurations d'outils empilés rationalisent les tâches complexes. À la fin, vous comprendrez exactement comment ces systèmes modernes réduisent les temps d'arrêt de l'installation et augmentent la productivité de votre atelier.
Calibrage piloté par logiciel : le rappel de recette numérique élimine les réglages manuels des vannes et les tests de pliage répétitifs.
Stabilité thermique : l'absence de fluide hydraulique élimine le besoin de périodes de préchauffage et de changements d'étalonnage saisonniers.
Consolidation des outils : les configurations d'outils empilées permettent plusieurs rayons ou profils dans une seule configuration.
Retour sur investissement prévisible : même si les dépenses d'investissement initiales sont plus élevées, la réduction des rebuts d'installation et des temps d'arrêt de transition offre une période de récupération mesurable.
Chaque responsable d'atelier connaît la douleur des longs changements de direction. Ils perturbent les cycles de production continus. Vous perdez un temps précieux à décomposer les configurations précédentes. Les opérateurs doivent effectuer plusieurs étapes complexes pour préparer le prochain travail. Nous pouvons décomposer ce processus de configuration standard en quatre composants principaux :
Changements d'outillage physique impliquant des mandrins, des matrices et des pinces.
Ajustements mécaniques des axes machine et arrêts physiques.
Programmation logicielle ou mises à jour manuelles du contrôleur.
Test de flexion et génération ultérieure de chutes.
Les déchets érodent rapidement vos marges bénéficiaires. Les opérateurs doivent composer manuellement les machines hydrauliques pour obtenir une précision. Ils plient un tube, mesurent les angles et ajustent les vannes hydrauliques. Ensuite, ils répètent ce cycle. Cette boucle d’essais et d’erreurs gaspille des matières premières coûteuses. Cela consomme également inutilement des heures de travail hautement rémunérées.
Une mise à niveau réussie d’un équipement nécessite des critères de réussite clairs. Nous devons définir à quoi ressemble réellement une réduction de configuration. Un objectif idéal transforme un changement de 45 minutes en une tâche de 10 minutes. Votre atelier doit atteindre une production « de première qualité » de manière cohérente. Vous éliminez complètement la boucle physique de test de pliage. Cette réalisation pose les bases d'une rentabilité diversifiée et à faible volume.
La température de l’huile hydraulique fluctue tout au long d’un quart de travail typique. Ces changements thermiques affectent directement les angles de courbure. L’huile froide du matin se comporte différemment de l’huile chaude de l’après-midi. Cette dérive thermique nécessite une intervention constante de l'opérateur. Ils doivent continuellement ajuster les pressions des vannes pour maintenir les tolérances.
UN La machine à cintrer CNC entièrement électrique élimine entièrement cette variable volatile. Les moteurs électriques ne reposent pas sur la dynamique des fluides. Ils fournissent un couple constant quelle que soit la température ambiante de l'atelier. Vous bénéficiez d’une stabilité thermique inégalée sur tous les quarts de travail. Les changements d'étalonnage saisonniers deviennent un problème du passé.
Les codeurs absolus pilotent cette capacité d’étalonnage instantané. Les moteurs électriques utilisent des codeurs absolus pour enregistrer leur position de rotation exacte. Ils connaissent leur emplacement précis au moment où vous mettez le courant. Les opérateurs n’ont plus besoin d’effectuer de longues séquences de référencement de la machine. Le système de contrôle mémorise parfaitement la position de l'outillage.
La synchronisation des axes rationalise davantage la phase de configuration. Les configurations traditionnelles nécessitaient des butées mécaniques manuelles pour des mouvements répétables. Les axes programmables se déplacent désormais automatiquement vers des positions prédéfinies. Le chariot, le bras de pliage, le mandrin et la matrice d'essuyage se synchronisent parfaitement. Ils se positionnent sans ruban à mesurer physique ni clé.
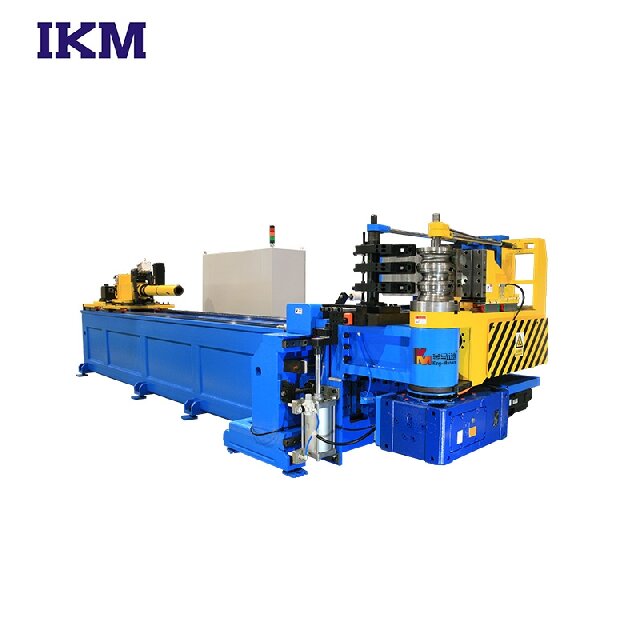
Le rappel numérique des recettes révolutionne le processus de changement moderne. Les magasins utilisaient auparavant des feuilles de configuration manuelles tachées de graisse. Les opérateurs saisissaient manuellement des numéros dans des contrôleurs obsolètes. UN La cintreuse de tubes CNC servo centralise toutes ces données en toute sécurité.
Le chargement d'un fichier pièce ajuste automatiquement les paramètres critiques de la machine. Le logiciel dicte la pression de serrage avec précision. Il définit instantanément le timing exact d’anticipation du mandrin. Les vitesses de suralimentation s'ajustent en fonction du matériau spécifique du tube. Vous éliminez complètement les erreurs humaines de saisie de données.
La simulation 3D hors ligne permet de gagner un temps vital au sol. Les ingénieurs peuvent vérifier la faisabilité d’une pièce avant de toucher la machine. Le logiciel simule l'intégralité du cycle de pliage sur un ordinateur. Il détecte de manière proactive les collisions potentielles avec les outils. Vous résolvez les problèmes de dédouanement au bureau plutôt que dans l'atelier.
La compensation du retour élastique représente un autre grand pas en avant. Différents métaux rebondissent naturellement après le relâchement de la force de flexion. Les commandes CNC avancées calculent numériquement ces corrections de retour élastique. Le logiciel applique instantanément des formules de matériaux complexes. Cette fonctionnalité réduit considérablement la boucle de test physique.
Nous devons reconnaître certaines réalités physiques de manière transparente. Le changement d'un mandrin ou d'une matrice d'essuyage nécessite toujours un travail manuel. Différents diamètres de tubes nécessitent des ensembles d'outils physiques distincts. Une taille de tuyau complètement différente oblige les opérateurs à saisir des clés. Aucun logiciel ne peut changer comme par magie une matrice physique en acier.
Cependant, les configurations d'outils empilés minimisent considérablement ces interventions physiques. Les configurations multi-stack permettent aux opérateurs de monter simultanément des outils pour différents rayons. Vous pouvez configurer des outils pour le pliage composé en une seule fois. UN La cintreuse de tubes de moules multicouches gère ces profils complexes sans effort.
La machine se déplace automatiquement verticalement entre les piles de matrices. Il effectue ces transitions pendant le cycle de pliage réel. Vous éliminez efficacement les arrêts de configuration en cours de lot pour les pièces complexes. L'opérateur charge le tube une fois et laisse le programme s'exécuter. Cette capacité génère des gains d’efficacité massifs dans les environnements à forte mixité.
Fonctionnalité |
Outillage à pile unique |
Outillage multicouche (empilé) |
|---|---|---|
Limites des rayons de courbure |
Un rayon par configuration |
Plusieurs rayons dans une seule configuration |
Arrêts en milieu de lot |
Modifications manuelles fréquentes requises |
Éliminé via le déplacement vertical |
Capacité de pièces complexes |
Nécessite des opérations secondaires |
Réalisé en un seul cycle |
Temps d'installation global |
Élevé (travail physique répétitif) |
Faible (travail physique consolidé) |
Adopter Le cintrage électrique de précision des tuyaux nécessite une planification minutieuse des installations. Ces machines nécessitent une alimentation électrique propre et stable pour fonctionner correctement. Les pics de tension peuvent endommager les disques électroniques sensibles. Vous devrez peut-être ajuster la disposition de votre atelier. Les cintreuses électriques ont souvent des empreintes plus petites mais nécessitent des chutes de puissance différentes.
L’adoption par les opérateurs reste un facteur critique de succès. Votre équipe doit passer du dépannage mécanique à la gestion des interfaces numériques. Des opérateurs hautement qualifiés et « axés sur les sensations » pourraient, dans un premier temps, résister à ce changement. Ils doivent passer à une logique et une pensée analytique basées sur la CNC. Une formation complète garantit qu’ils adoptent le nouveau flux de travail numérique en toute confiance.
Le profil de maintenance change radicalement avec les systèmes électriques. Vous éliminez entièrement les fuites d’huile salissantes. Les mécaniciens n'effectuent plus de changements de filtre fastidieux ni de reconstructions complexes de vannes. Cependant, vous devez strictement maintenir des environnements d’exploitation propres. La poussière et les débris peuvent endommager les vis mères et les servomoteurs exposés.
Nous devons fournir une affirmation équilibrée concernant la vitesse globale de la machine. Les machines électriques n’accélèrent pas de manière significative le cycle de pliage réel. Un virage prend à peu près le même temps sur les deux quais. Le véritable retour sur investissement réside ailleurs. Les économies financières sont presque entièrement réalisées dans les phases de configuration, de changement et de réduction des rebuts.
Étape du processus |
Temps hydraulique traditionnel |
Temps CNC entièrement électrique |
|---|---|---|
Échauffement de la machine |
15-20 minutes |
0 minute |
Positionnement de l'axe |
10-15 minutes |
Moins d'une minute |
Test de pliage/ferraille |
20-30 minutes |
1 à 5 minutes |
Configuration totale estimée |
45-65 minutes |
2 à 6 minutes |
L'évaluation de la convivialité des logiciels des fournisseurs devrait être votre priorité absolue. Une interface de commande CNC encombrante frustre les opérateurs et ralentit la production. Le logiciel doit s’intégrer facilement à vos écosystèmes CAO/FAO existants. Donnez la priorité aux systèmes prenant en charge les importations directes de fichiers STEP. Cette intégration comble sans effort le fossé entre l’ingénierie et la fabrication.
Un dimensionnement correct de la machine évite des dépenses d’investissement inutiles. Évitez d’acheter trop de capacités de machines que vous n’utiliserez jamais. Nous vous recommandons d'évaluer soigneusement le nombre d'axes requis. Certaines machines offrent jusqu'à 12 axes programmables ou plus. Basez cette décision strictement sur la complexité réelle de votre pièce.
Prenez des mesures concrètes pour valider les réclamations des fournisseurs avant d'acheter. Suivez cette simple liste de contrôle d’évaluation :
Envoyez votre dossier de pièce le plus complexe directement au fournisseur d’équipement.
Demandez une étude de temps détaillée décrivant la durée de cycle exacte projetée.
Exigez une démonstration d’installation en direct dans leur salle d’exposition.
Mesurez le temps précis écoulé entre la mise sous tension et la première bonne pièce.
Comparez ces résultats directement avec vos données de configuration historiques actuelles.
Une machine entièrement électrique transforme fondamentalement le processus de configuration. Il élève le cintrage des tubes au rang d’art manuel et mécanique. Cela devient une science hautement reproductible et pilotée par logiciel. Les opérateurs deviennent des gestionnaires de processus plutôt que des dépanneurs mécaniques. Vous bénéficiez d’un contrôle sans précédent sur votre planification de production et vos rendements en matériaux.
Pour les environnements de production à forte mixité et à faible volume, le verdict final est clair. La réduction drastique du temps de configuration justifie la prime par rapport aux alternatives hydrauliques. Vous récupérez le coût initial grâce à une réduction des rebuts et à une disponibilité maximale de la machine. Adoptez cette transformation numérique pour garantir un avantage concurrentiel durable dans l’atelier.
Concentrez-vous sur le rappel de recettes numériques pour éliminer les virages de test.
Tirez parti de la simulation 3D hors ligne pour résoudre rapidement les problèmes de dédouanement.
Utilisez des outils multicouches pour réduire les changements physiques de matrice.
Formez vos opérateurs à maîtriser la gestion des interfaces CNC.
Exigez des démonstrations en direct des fournisseurs en utilisant vos fichiers de pièces les plus difficiles.
R : En fonction de la complexité de la pièce, les temps de configuration peuvent être réduits de 50 à 80 % grâce au positionnement automatisé des axes et à l'élimination des tests de pliage.
R : Souvent, oui, de nombreux fournisseurs conçoivent des machines électriques pour accepter des outils standard, mais les acheteurs doivent vérifier les spécifications exactes de montage des matrices lors de l'évaluation.
R : Non. Les opérateurs doivent toujours échanger physiquement le mandrin, la matrice d'essuyage et les matrices de pliage lorsqu'ils modifient les diamètres des tubes. Cependant, la machine gère automatiquement tous les réglages de pression et de positionnement.
R : Oui, la technologie servo moderne a progressé pour gérer les applications à couple élevé, bien que les machines hybrides (axes électriques + serrage hydraulique) restent une option valable pour les tuyauteries extrêmement résistantes.


