


Visualizações: 0 Autor: Editor do site Horário de publicação: 22/09/2026 Origem: Site


Springback vai além da simples física; atua como um grave gargalo comercial na manufatura moderna. A recuperação elástica imprevisível aumenta as taxas de refugo, prejudica os fluxos de trabalho de controle de qualidade e estende significativamente os tempos de ciclo. Embora todos os metais retenham algum grau de memória elástica, as fábricas modernas não podem mais depender de ajustes desatualizados de tentativa e erro. A compensação manual desperdiça tempo valioso e materiais caros, enquanto o cenário competitivo atual exige resultados previsíveis e repetíveis. Dominar o retorno elástico significa compreender suas principais causas materiais e avaliar como os equipamentos modernos lidam com esse desafio físico. Investir em um produto de alta qualidade A máquina curvadora de tubos CNC automatiza essa compensação perfeitamente, transformando uma variável frustrante em um ponto de dados controlado. Neste guia, você descobrirá exatamente por que ocorre o retorno elástico, como diferentes variáveis o afetam e como o maquinário avançado mitiga efetivamente esses riscos de fabricação.
A causa raiz: O retorno elástico ocorre naturalmente devido à recuperação elástica do metal após a deformação plástica durante o ciclo de dobra.
Variabilidade do material: Ligas inconsistentes, espessuras de parede variáveis e resistência ao escoamento flutuante são os principais impulsionadores do retorno elástico imprevisível (e ocasionalmente do 'avanço elástico').
A tecnologia mitiga a física: Embora não seja possível eliminar completamente o retorno elástico, você pode prever e compensá-lo. A transição dos ajustes manuais para a remuneração orientada por software é essencial para maximizar o ROI.
A seleção do equipamento é importante: A escolha entre uma dobradeira de tubos hidráulica CNC e uma dobradeira de tubos CNC totalmente elétrica impacta diretamente a capacidade de sua instalação de automatizar a compensação de retorno elástico e manter tolerâncias rígidas.
Você não pode controlar efetivamente o retorno elástico sem primeiro compreender suas raízes mecânicas. Quando uma máquina dobra um tubo de metal, forças complexas atuam sobre o material. O raio externo se estende sob tensão, enquanto o raio interno se comprime. Este processo provoca deformação plástica, que altera permanentemente a forma do tubo. No entanto, nem todas as forças aplicadas se dissipam após a flexão.
Os metais possuem inerentemente uma tendência a retornar ao seu estado original. À medida que a matriz de curvatura libera o tubo, as tensões elásticas residuais permanecem presas dentro da parede do material. Essas tensões internas abrem ligeiramente o tubo. Esta recuperação elástica é precisamente o que definimos como retorno elástico. Por exemplo, se você programar uma curvatura perfeita de 90 graus, o tubo poderá relaxar em um ângulo de 88 graus ao ser liberado. A severidade desta abertura depende inteiramente da memória elástica e da resistência ao escoamento únicas do metal.
Embora a maioria dos operadores espere que os tubos se abram após uma curvatura, às vezes eles fazem exatamente o oposto. Chamamos isso de “springforward” ou retorno elástico negativo, onde o tubo realmente se dobra ao ser liberado. Esse fenômeno desconcertante geralmente decorre de configurações incorretas de ferramentas, como tensão axial excessiva ou arrasto extremo de uma matriz alisadora apertada. Anomalias específicas de materiais dentro da estrutura dos grãos de metal também podem desencadear o avanço da mola. Isso frustra muito os operadores porque aparentemente desafia a lógica padrão de compensação.
Uma variação angular de apenas 1-2 graus parece insignificante, mas na fabricação moderna, muitas vezes se mostra catastrófica. Pequenos desvios angulares se acumulam e se espalham por todo o comprimento do tubo. No final de um tubo de escape longo, um erro de 1 grau se traduz em uma lacuna enorme, causando graves falhas de alinhamento em operações secundárias. Consequentemente, as células de soldagem robótica são desligadas e as equipes de montagem lutam para encaixar peças incompatíveis. Em última análise, você perde receita com materiais descartados, desperdício de mão de obra e prazos de produção perdidos.
Os operadores e engenheiros de produção devem controlar ativamente diversas variáveis práticas. Você não pode culpar apenas a máquina por cada falha na curva; muitas vezes, a própria matéria-prima introduz o caos no processo. Aqui estão os quatro fatores críticos que impulsionam o desvio de tolerância.
Propriedades do material e consistência da liga: A matéria-prima raramente é perfeitamente uniforme. Variações na resistência ao escoamento e à tração ocorrem frequentemente, mesmo dentro do mesmo lote de tubos de um único fornecedor. Maior resistência ao escoamento geralmente equivale a maior memória elástica. Conseqüentemente, você pode executar cinquenta peças perfeitas pela manhã, apenas para descobrir que um novo conjunto de tubos à tarde apresenta comportamentos de retorno elástico completamente diferentes.
Raio da linha central (CLR) versus espessura da parede: A geometria do tubo determina fortemente o comportamento de flexão. A relação entre o raio de curvatura e a espessura da parede do tubo é extremamente importante. Raios de curvatura maiores em relação a espessuras de parede finas produzem maior retorno elástico, pois o material se estica mais suavemente ao longo de um arco mais amplo e retém mais energia elástica. Por outro lado, curvas apertadas em paredes espessas forçam uma deformação plástica agressiva, geralmente resultando em um retorno elástico menos dramático.
Configuração e desgaste de ferramentas: Sua pilha de ferramentas controla diretamente o fluxo de material. A matriz do limpador, o mandril e a matriz de pressão desempenham papéis vitais, aplicando o atrito e a pressão necessários. Ferramentas desgastadas agravam significativamente o desvio de tolerância. Uma matriz alisadora degradada não consegue suportar o raio interno adequadamente, enquanto um mandril mal lubrificado aumenta o arrasto. Essas inconsistências mecânicas muitas vezes se mascaram como retorno material imprevisível.
Rigidez da máquina: A flexibilidade da estrutura é um inimigo oculto na dobra de tubos. Equipamentos mais antigos muitas vezes enfrentam problemas de rigidez ao dobrar ligas resistentes, fazendo com que a própria estrutura dobre ligeiramente. Quando ocorre deflexão mecânica, os operadores freqüentemente diagnosticam erroneamente essa flexão como retorno elástico do material. Uma máquina rígida e bem construída garante que a força de flexão seja transferida inteiramente para o tubo, e não para a estrutura.
Variáveis Springback comuns e seus efeitos gerais
Fator Variável |
Mudança de condição |
Impacto esperado no Springback |
|---|---|---|
Resistência ao rendimento do material |
Aumenta (material mais duro) |
Springback aumenta significativamente. |
Raio da linha central (CLR) |
Aumentos (curvatura mais ampla) |
O retorno elástico aumenta. |
Espessura da Parede |
Aumenta (tubo mais grosso) |
Springback geralmente diminui. |
Arrasto/tensão do ferramental |
Aumenta (atrito excessivo) |
Pode causar um avanço imprevisível. |
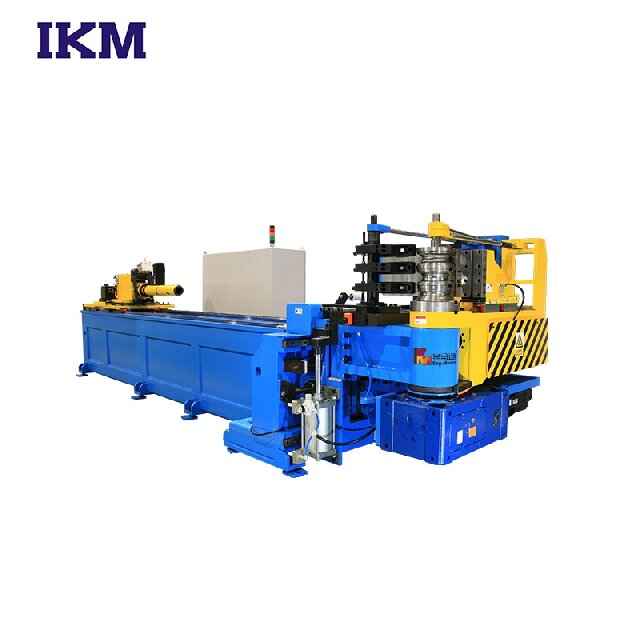
A escolha da arquitetura de máquina certa é fundamental para o sucesso da sua fabricação. Diferentes máquinas de dobra corrigem o retorno elástico usando métodos muito diferentes, tornando essencial adequar o equipamento às suas demandas específicas de produção.
As indústrias pesadas dependem fortemente da energia fluida. UM O dobrador de tubos hidráulico CNC se destaca aqui. É mais adequado para tubos de paredes pesadas, aplicações estruturais e requisitos de alta força. Estas máquinas robustas proporcionam um enorme torque de flexão. No entanto, eles carregam limitações inerentes aos microajustes.
Os sistemas hidráulicos dependem de válvulas analógicas e fluido pressurizado. À medida que a máquina funciona durante um turno, o óleo hidráulico aquece, alterando a viscosidade do fluido. Essas flutuações térmicas introduzem atrasos nas válvulas analógicas. Fazer ajustes exatos e repetíveis de um décimo de grau para retorno elástico torna-se difícil durante uma longa produção, exigindo que o operador monitore e ajuste constantemente os ângulos de compensação.
A fabricação moderna de precisão exige controle elétrico. UM O dobrador de tubos CNC totalmente elétrico representa o padrão ouro em precisão. É altamente recomendado para aplicações aeroespaciais, automotivas e de paredes finas que exigem repetibilidade rigorosa. Em vez de fluido hidráulico, essas máquinas avançadas utilizam servomotores precisos.
A vantagem é imediata e clara. Os eixos acionados por servo fornecem feedback de torque exato e instantâneo, oferecendo precisão posicional impecável com atraso mecânico zero. Quando o software calcula uma curvatura excessiva de 1,5 grau para compensar o retorno elástico, os servos executam-no perfeitamente todas as vezes. Além disso, as mudanças de temperatura não os afetam, garantindo que a primeira parte do dia corresponda exatamente à milésima parte.
Geometrias complexas introduzem naturalmente estresse cumulativo. As dobradeiras padrão lutam com tubos longos que exigem múltiplas dobras opostas. A dobra bidirecional de tubos CNC resolve esse desafio de forma eficaz. Essas máquinas avançadas apresentam cabeças de dobra rotativas capazes de dobrar para a esquerda e para a direita em um único ciclo contínuo.
Esta capacidade bidirecional minimiza significativamente o manuseio de peças. O operador nunca precisa deixar cair o tubo para virá-lo. Deixar o tubo preso continuamente reduz a queda de gravidade e limita o acúmulo de tensão cumulativa. Manter o material estável ajuda imensamente na previsão do retorno elástico em geometrias complexas de múltiplos raios, permitindo que a máquina mantenha um controle rigoroso sobre toda a peça de trabalho, do início ao fim.
Gráfico de comparação de arquitetura de máquina
Tipo de máquina |
Fonte de alimentação primária |
Melhores aplicativos |
Força de compensação Springback |
|---|---|---|---|
Hidráulico |
Óleo Pressurizado / Válvulas |
Tubos estruturais de paredes pesadas |
Bom para força bruta, mas suscetível à deriva térmica. |
Totalmente Elétrico |
Servomotores |
Aeroespacial, automotivo, paredes finas |
Excepcional. Feedback instantâneo, sem variação térmica. |
Bidirecional |
Elétrico / Híbrido |
Estruturas tubulares complexas e multicurvas |
Reduz o estresse de manuseio, estabilizando as tolerâncias gerais. |
A fabricação moderna está se afastando rapidamente das suposições manuais. Você não pode permitir que operadores gastem horas testando peças dobradas. Software de ponta agora transforma o springback de um mistério complexo em uma equação matemática simples e automatizada.
Os dias de adivinhar manualmente o ângulo correto de curvatura acabaram. Os controles CNC modernos utilizam extensas bibliotecas históricas de dados de materiais. O operador simplesmente insere o ângulo alvo e o software calcula e executa automaticamente o grau exato de curvatura excessiva necessário com base em dados de trabalhos anteriores. Por exemplo, se um aço inoxidável específico normalmente requer uma curvatura excessiva de 2,3 graus em um determinado raio, a máquina aplica-a automaticamente, economizando tempo e reduzindo drasticamente o desperdício de configuração.
As melhores máquinas não apenas adivinham; eles verificam. Configurações avançadas de dobra apresentam sistemas de medição em processo usando scanners a laser ou sondas táteis. Após a máquina executar a dobra inicial, ela segura o tubo enquanto o sensor mede o ângulo real após a dobra. Esses dados são enviados diretamente de volta ao controlador. Se o retorno elástico for pior do que o esperado, a máquina bate novamente no tubo automaticamente. Este feedback de circuito fechado garante que o ângulo final atinja a tolerância exata antes do desaperto.
O futuro da dobra de tubos envolve IA. Redes Neurais Artificiais (RNAs) representam uma tendência emergente da indústria onde algoritmos preditivos analisam milhares de ciclos de dobra anteriores, avaliando lotes de materiais, temperaturas e desgaste de ferramentas. A rede neural otimiza a compensação de retorno elástico dinamicamente em tempo real, aprendendo continuamente à medida que funciona. Essa tecnologia avançada visa reduzir o desperdício de configuração a quase zero, eliminando efetivamente o erro humano da equação.
Comprar uma nova máquina requer uma avaliação cuidadosa e estratégica. Você deve olhar além da folha de especificações básicas e focar nos recursos práticos do mundo real. As equipes de compras e engenharia precisam de uma estrutura sólida de seleção para garantir o sucesso a longo prazo.
Calcule seu ROI exato com base no desperdício de material. Acompanhe quantos metros de tubos caros você descarta durante as configurações diárias e adicione as horas de trabalho que os operadores gastam discando no retorno elástico. Quando você calcula o custo real da sucata, a atualização para máquinas de última geração faz claro sentido financeiro. Tempos de configuração mais rápidos significam mais peças faturáveis e a redução de refugos aumenta diretamente os resultados financeiros da sua empresa.
Mesmo uma máquina poderosa falha se a operação do software for confusa. Preste muita atenção à Interface Homem-Máquina (HMI). A interface de controle da máquina deve tornar incrivelmente fácil para os operadores inserir valores de retorno elástico, apresentando telas claras para salvar e carregar perfis de materiais. Se o software exigir um grau de programação para funcionar, seu chão de fábrica provavelmente irá rejeitá-lo. Sempre priorize interfaces visuais e intuitivas.
Nunca compre máquinas com base apenas em promessas; sempre exija provas. Realize rigorosos testes de aceitação de fábrica (FAT), enviando ao fornecedor seus materiais mais difíceis, como aço inoxidável de alta resistência ou alumínio de parede fina e complicado. Observe-os executando suas peças de produção reais e verificando pessoalmente os pedidos de compensação de suas máquinas. Se eles não conseguirem manter as tolerâncias exigidas durante o FAT, certamente não as manterão em sua movimentada área de produção.
Springback continua sendo uma realidade física inevitável, já que todos os metais possuem inerentemente memória elástica. No entanto, tolerâncias de flexão imprevisíveis são um problema de equipamento altamente solucionável. Você não precisa mais aceitar altas taxas de sucata como um custo normal para fazer negócios. A atualização para equipamentos CNC modernos e apoiados por software transforma totalmente o retorno elástico. Especialmente com modelos totalmente elétricos, o springback passa de um processo dispendioso de tentativa e erro para um ponto de dados automatizado e previsível.
Ao investir na tecnologia certa, você pode recuperar horas de produção perdidas e eliminar falhas de montagem secundária causadas por alinhamentos inadequados. Não deixe que máquinas obsoletas ditem seus padrões de qualidade de fabricação. Agende hoje mesmo uma consulta profissional, solicite uma análise detalhada do tempo de ciclo dos fornecedores de equipamentos e envie seu material de teste mais rigoroso para avaliar em primeira mão as capacidades de compensação de retorno elástico de uma máquina específica. Assuma agora o controle absoluto de suas tolerâncias de flexão.
R: Nenhuma máquina pode eliminar a física subjacente do retorno elástico, pois o metal sempre exibirá alguma recuperação elástica. No entanto, as máquinas CNC de alta qualidade calculam automaticamente a sobrecurvatura exata necessária para compensá-la perfeitamente. Eles dobram demais o tubo com precisão suficiente para que ele retorne ao ângulo alvo desejado, fornecendo consistentemente uma peça final perfeitamente tolerada.
R: Máquinas totalmente elétricas utilizam servomotores avançados em vez de fluidos hidráulicos. Isso elimina variáveis imprevisíveis como flutuação da temperatura do fluido, degradação do óleo e atraso da válvula analógica. Os sistemas servo fornecem torque exato e instantâneo, garantindo que a compensação precisa de curvatura excessiva seja absolutamente idêntica na primeira e na milésima parte.
R: Os operadores normalmente inserem o diâmetro externo (OD) do tubo, a espessura da parede, o tipo de material, o limite de escoamento e o raio da linha central escolhido (CLR). Controladores CNC avançados comparam esses dados específicos com bibliotecas de materiais históricos integradas para prever com precisão e aplicar de forma autônoma o ângulo de compensação necessário.


