


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-22 Origine : Site


Springback va au-delà de la simple physique ; cela constitue un grave goulot d’étranglement commercial dans le secteur manufacturier moderne. Une récupération élastique imprévisible augmente les taux de rebut, ruine les flux de travail de contrôle qualité et prolonge considérablement les temps de cycle. Même si tous les métaux conservent un certain degré de mémoire élastique, les ateliers de production modernes ne peuvent plus compter sur des ajustements obsolètes par essais et erreurs. La compensation manuelle fait perdre un temps précieux et du matériel coûteux, alors que le paysage concurrentiel actuel exige des résultats prévisibles et reproductibles. Maîtriser le retour élastique signifie comprendre ses principales causes matérielles et évaluer la manière dont les équipements modernes relèvent ce défi physique. Investir dans un produit de qualité La cintreuse de tubes CNC automatise cette compensation de manière transparente, transformant une variable frustrante en un point de données contrôlé. Dans ce guide, vous découvrirez exactement pourquoi le retour élastique se produit, comment différentes variables l'affectent et comment les machines avancées atténuent efficacement ces risques de fabrication.
La cause fondamentale : Le retour élastique se produit naturellement en raison de la récupération élastique du métal suite à une déformation plastique pendant le cycle de pliage.
Variabilité des matériaux : des alliages incohérents, des épaisseurs de paroi variables et des limites d'élasticité fluctuantes sont les principaux facteurs responsables d'un retour élastique imprévisible (et parfois d'un « avance ressort »).
La technologie atténue la physique : même si vous ne pouvez pas éliminer complètement le retour élastique, vous pouvez le prévoir et le compenser. La transition des ajustements manuels vers une compensation pilotée par logiciel est essentielle pour maximiser le retour sur investissement.
La sélection de l'équipement est importante : le choix entre une cintreuse de tubes hydraulique CNC et une cintreuse de tubes CNC entièrement électrique a un impact direct sur la capacité de votre installation à automatiser la compensation du retour élastique et à maintenir des tolérances serrées.
Vous ne pouvez pas contrôler efficacement le retour élastique sans d’abord comprendre ses racines mécaniques. Lorsqu’une machine plie un tube métallique, des forces complexes agissent sur le matériau. Le rayon extérieur s'étire sous tension, tandis que le rayon intérieur se comprime. Ce processus provoque une déformation plastique qui modifie définitivement la forme du tube. Cependant, toutes les forces appliquées ne se dissipent pas après le virage.
Les métaux ont intrinsèquement tendance à revenir à leur état droit d’origine. Lorsque la matrice de cintrage libère le tube, les contraintes élastiques résiduelles restent emprisonnées à l'intérieur de la paroi du matériau. Ces contraintes internes tirent légèrement le tube. Cette reprise élastique est précisément ce que nous définissons comme un retour élastique. Par exemple, si vous programmez une courbure parfaite à 90 degrés, le tube pourrait se détendre à un angle de 88 degrés lors du relâchement. La gravité de cette ouverture dépend entièrement de la mémoire élastique et de la limite d'élasticité uniques du métal.
Alors que la plupart des opérateurs s’attendent à ce que les tubes s’ouvrent après un virage, ils font parfois exactement le contraire. Nous appelons cela « ressort » ou retour élastique négatif, où le tube se plie excessivement lors de la libération. Ce phénomène déroutant provient généralement de configurations d'outillage incorrectes, telles qu'une tension axiale excessive ou une traînée extrême provenant d'une matrice de raclage serrée. Des anomalies matérielles spécifiques au sein de la structure des grains métalliques peuvent également déclencher un mouvement printanier. Cela frustre grandement les opérateurs car cela semble défier la logique standard de rémunération.
Une simple variation angulaire de 1 à 2 degrés semble mineure, mais dans la fabrication moderne, elle s'avère souvent catastrophique. De petites déviations angulaires se cumulent et se répercutent sur toute la longueur du tube. À l'extrémité d'un long tuyau d'échappement, une erreur de 1 degré se traduit par un écart massif, provoquant de graves problèmes d'alignement lors des opérations secondaires. Par conséquent, les cellules de soudage robotisées s’arrêtent et les équipes d’assemblage ont du mal à assembler les pièces dépareillées. En fin de compte, vous perdez des revenus en raison des matériaux mis au rebut, du gaspillage de main d’œuvre et du non-respect des délais de production.
Les opérateurs et les ingénieurs de fabrication doivent contrôler activement plusieurs variables pratiques. Vous ne pouvez pas blâmer uniquement la machine pour chaque virage raté ; souvent, la matière première elle-même introduit le chaos dans le processus. Voici les quatre facteurs critiques à l’origine de la dérive de tolérance.
Propriétés des matériaux et consistance de l'alliage : la matière première est rarement parfaitement uniforme. Des variations de limite d'élasticité et de résistance à la traction se produisent fréquemment, même au sein d'un même lot de tubes provenant d'un seul fournisseur. Une limite d'élasticité plus élevée équivaut généralement à une plus grande mémoire élastique. Par conséquent, vous pourriez faire fonctionner cinquante pièces parfaites le matin, pour ensuite constater qu'un nouveau faisceau de tubes dans l'après-midi présente des comportements de retour élastique complètement différents.
Rayon central (CLR) par rapport à l'épaisseur de paroi : la géométrie du tube dicte fortement le comportement en flexion. La relation entre votre rayon de courbure et l’épaisseur de la paroi du tube est extrêmement importante. Des rayons de courbure plus grands par rapport aux épaisseurs de paroi minces produisent un retour élastique plus élevé, car le matériau s'étire plus doucement sur un arc plus large et retient plus d'énergie élastique. À l’inverse, des courbures serrées sur des murs épais entraînent une déformation plastique agressive, ce qui entraîne généralement un retour élastique moins spectaculaire.
Configuration et usure des outils : votre pile d'outils contrôle directement le flux de matériaux. La matrice d'essuyage, le mandrin et la matrice de pression jouent tous un rôle essentiel en appliquant la friction et la pression nécessaires. Un outillage usé exacerbe considérablement la dérive de tolérance. Une matrice de racleur dégradée ne parvient pas à soutenir correctement le rayon intérieur, tandis qu'un mandrin mal lubrifié augmente la traînée. Ces incohérences mécaniques se masquent souvent sous la forme d’un retour élastique imprévisible du matériau.
Rigidité de la machine : la flexion du cadre est un ennemi caché dans le cintrage des tubes. Les équipements plus anciens ont souvent des problèmes de rigidité lors de la flexion d’alliages résistants, ce qui entraîne une légère flexion du cadre lui-même. Lorsqu'une déflexion mécanique se produit, les opérateurs diagnostiquent souvent à tort cette flexion comme un retour élastique du matériau. Une machine rigide et bien construite garantit que la force de flexion est entièrement transférée au tube plutôt qu'au cadre.
Variables de retour élastique courantes et leurs effets généraux
Facteur variable |
Changement de condition |
Impact attendu sur le retour élastique |
|---|---|---|
Limite d'élasticité du matériau |
Augmente (Matériau plus dur) |
Le retour élastique augmente considérablement. |
Rayon de la ligne centrale (CLR) |
Augmente (courbure plus large) |
Le retour élastique augmente. |
Épaisseur de paroi |
Augmente (tube plus épais) |
Le retour élastique diminue généralement. |
Traînée/Tension de l'outillage |
Augmente (friction excessive) |
Peut provoquer un rebond imprévisible. |
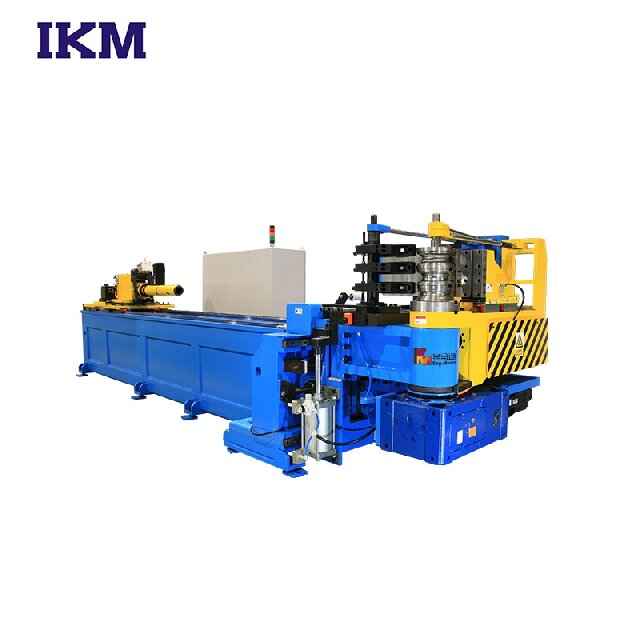
Le choix de la bonne architecture de machine est au cœur de votre réussite en matière de fabrication. Différentes cintreuses corrigent le retour élastique en utilisant des méthodes très différentes, ce qui rend essentiel l'adaptation de l'équipement à vos exigences de production spécifiques.
Les industries lourdes dépendent fortement de l’énergie fluidique. UN La cintreuse hydraulique CNC excelle ici. Il convient particulièrement aux tuyaux à paroi épaisse, aux applications structurelles et aux exigences de force élevée. Ces machines robustes délivrent un couple de flexion massif. Cependant, ils comportent des limites inhérentes en ce qui concerne les micro-ajustements.
Les systèmes hydrauliques reposent sur des vannes analogiques et un fluide sous pression. Au fur et à mesure que la machine fonctionne tout au long d'un quart de travail, l'huile hydraulique chauffe, modifiant la viscosité du fluide. Ces fluctuations thermiques introduisent des retards aux valves analogiques. Effectuer des réglages précis et reproductibles d'un dixième de degré pour le retour élastique devient difficile sur une longue série de production, obligeant l'opérateur à surveiller et à ajuster en permanence les angles de compensation.
La fabrication de précision moderne exige une commande électrique. UN La cintreuse de tubes CNC entièrement électrique représente la référence en matière de précision. Il est fortement recommandé pour les applications aérospatiales, automobiles et à parois minces nécessitant une répétabilité rigoureuse. Au lieu du fluide hydraulique, ces machines avancées utilisent des servomoteurs précis.
L’avantage est immédiat et clair. Les axes servomoteurs fournissent un retour de couple instantané et précis, offrant une précision de position impeccable avec un décalage mécanique nul. Lorsque le logiciel calcule une courbure excessive de 1,5 degré pour compenser le retour élastique, les servos l'exécutent parfaitement à chaque fois. De plus, les changements de température ne les affectent pas, garantissant que la première partie de la journée correspond exactement à la millième partie.
Les géométries complexes introduisent naturellement des contraintes cumulatives. Les machines à cintrer standard ont du mal avec les tubes longs qui nécessitent plusieurs cintrages opposés. Le cintrage bidirectionnel des tubes CNC résout efficacement ce défi. Ces machines avancées sont dotées de têtes de pliage rotatives capables de plier à gauche et à droite en un seul cycle continu.
Cette capacité bidirectionnelle minimise considérablement la manipulation des pièces. L'opérateur n'a jamais besoin de laisser tomber le tube pour le retourner. Laisser le tube serré en permanence réduit l’affaissement par gravité et limite l’accumulation de contraintes cumulatives. Maintenir la stabilité du matériau aide énormément à prédire le retour élastique sur des géométries complexes à plusieurs rayons, permettant à la machine de maintenir un contrôle strict sur l'ensemble de la pièce du début à la fin.
Tableau de comparaison de l'architecture des machines
Type de machine |
Source d'alimentation principale |
Meilleures applications |
Force de compensation du retour élastique |
|---|---|---|---|
Hydraulique |
Huile sous pression/vannes |
Tuyaux structurels à parois épaisses |
Bon pour la force brute, mais sensible à la dérive thermique. |
Entièrement électrique |
Servomoteurs |
Aérospatiale, automobile, parois minces |
Exceptionnel. Retour instantané, pas de variation thermique. |
Bidirectionnel |
Électrique / Hybride |
Cadres tubulaires complexes et multi-courbes |
Réduit le stress de manipulation, stabilisant les tolérances globales. |
La fabrication moderne s’éloigne rapidement des conjectures manuelles. Vous ne pouvez pas vous permettre que des opérateurs passent des heures à tester des pièces de pliage. Un logiciel de pointe transforme désormais le retour élastique d'un mystère complexe en une équation mathématique simple et automatisée.
L’époque où il fallait deviner manuellement l’angle de courbure excessif correct est révolue. Les commandes CNC modernes utilisent de vastes bibliothèques de données historiques sur les matériaux. L'opérateur saisit simplement l'angle cible et le logiciel calcule et exécute automatiquement le degré exact de cintrage excessif requis en fonction des données des travaux antérieurs. Par exemple, si un acier inoxydable spécifique nécessite généralement un cintrage excessif de 2,3 degrés à un rayon donné, la machine l'applique automatiquement, ce qui permet de gagner du temps et de réduire considérablement les rebuts de configuration.
Les meilleures machines ne se contentent pas de deviner ; ils vérifient. Les configurations de pliage avancées comportent des systèmes de mesure en cours de processus utilisant des scanners laser ou des sondes tactiles. Une fois que la machine a exécuté le cintrage initial, elle maintient le tube pendant que le capteur mesure l'angle réel après le cintrage. Ces données sont directement renvoyées au contrôleur. Si le retour élastique est pire que prévu, la machine frappe automatiquement à nouveau le tube. Ce retour en boucle fermée garantit que l'angle final atteint la tolérance exacte avant le desserrage.
L’avenir du cintrage de tubes passe par l’IA. Les réseaux de neurones artificiels (ANN) représentent une tendance émergente du secteur dans laquelle des algorithmes prédictifs analysent des milliers de cycles de pliage précédents, évaluant les lots de matériaux, les températures et l'usure des outils. Le réseau neuronal optimise la compensation du retour élastique de manière dynamique en temps réel, en apprenant continuellement au fur et à mesure de son exécution. Cette technologie avancée vise à réduire les rebuts de configuration à près de zéro, éliminant ainsi efficacement l’erreur humaine de l’équation.
L’achat d’une nouvelle machine nécessite une évaluation stratégique minutieuse. Vous devez dépasser la fiche technique de base et vous concentrer sur des fonctionnalités pratiques et réelles. Les équipes d’approvisionnement et d’ingénierie ont besoin d’un cadre de présélection solide pour garantir un succès à long terme.
Calculez votre retour sur investissement exact en fonction des déchets de matériaux. Suivez le nombre de pieds de tubes coûteux que vous mettez au rebut lors des configurations quotidiennes et ajoutez les heures de travail que les opérateurs passent à composer le ressort. Lorsque l’on calcule le coût réel de la ferraille, la mise à niveau vers des machines haut de gamme est tout à fait logique sur le plan financier. Des temps de configuration plus rapides signifient plus de pièces facturables, et la réduction des rebuts améliore directement les résultats de votre entreprise.
Même une machine puissante tombe en panne si le logiciel est difficile à utiliser. Portez une attention particulière à l'interface homme-machine (IHM). L'interface de commande de la machine doit permettre aux opérateurs de saisir incroyablement facilement les valeurs de retour élastique, avec des écrans clairs pour enregistrer et charger les profils de matériaux. Si le logiciel nécessite un diplôme en programmation pour fonctionner, votre atelier le rejettera probablement. Donnez toujours la priorité aux interfaces intuitives et visuelles.
N'achetez jamais de machines sur la seule base de promesses ; exigez toujours des preuves. Effectuez des tests d'acceptation en usine (FAT) rigoureux en envoyant au fournisseur vos matériaux les plus difficiles, tels que l'acier inoxydable à haute résistance ou l'aluminium à paroi mince. Regardez-les exécuter vos pièces de production réelles et vérifiez en personne les demandes d'indemnisation de leur machine. S'ils ne peuvent pas respecter vos tolérances requises pendant le FAT, ils ne les tiendront certainement pas dans votre atelier de production très fréquenté.
Le retour élastique reste une réalité physique inévitable, car tous les métaux possèdent intrinsèquement une mémoire élastique. Cependant, les tolérances de flexion imprévisibles constituent un problème d’équipement hautement résoluble. Vous n’êtes plus obligé d’accepter des taux de rebut élevés comme coût normal pour faire des affaires. La mise à niveau vers un équipement CNC moderne, soutenu par logiciel, transforme entièrement le retour élastique. En particulier avec les modèles entièrement électriques, le retour élastique passe d'un processus coûteux d'essais et d'erreurs à un point de données prévisible et automatisé.
En investissant dans la bonne technologie, vous pouvez récupérer les heures de production perdues et éliminer les défaillances d’assemblage secondaire causées par de mauvais alignements. Ne laissez pas des machines obsolètes dicter vos normes de qualité de fabrication. Planifiez une consultation professionnelle dès aujourd'hui, demandez une analyse détaillée du temps de cycle aux fournisseurs d'équipements et envoyez votre matériel de test le plus résistant pour évaluer par vous-même les capacités de compensation du retour élastique d'une machine spécifique. Prenez dès maintenant le contrôle absolu de vos tolérances de pliage.
R : Aucune machine ne peut éliminer la physique sous-jacente du retour élastique, car le métal présentera toujours une certaine récupération élastique. Cependant, les machines CNC de haute qualité calculent automatiquement la courbure exacte requise pour la compenser parfaitement. Ils courbent le tube avec suffisamment de précision pour qu'il revienne à l'angle cible souhaité, fournissant ainsi systématiquement une pièce finale parfaitement tolérée.
R : Les machines entièrement électriques utilisent des servomoteurs avancés plutôt que des fluides hydrauliques. Cela élimine les variables imprévisibles telles que la fluctuation de la température du fluide, la dégradation de l'huile et le décalage des soupapes analogiques. Les systèmes servo fournissent un couple instantané et précis, garantissant que la compensation précise du dépassement de courbure est absolument identique sur la première pièce et la millième pièce.
R : Les opérateurs saisissent généralement le diamètre extérieur (OD), l'épaisseur de paroi, le type de matériau, la limite d'élasticité et le rayon central (CLR) choisi du tube. Les contrôleurs CNC avancés comparent ensuite ces données spécifiques aux bibliothèques de matériaux historiques intégrées pour prédire avec précision et appliquer de manière autonome l'angle de compensation requis.


