


Просмотров: 0 Автор: Редактор сайта Время публикации: 22 сентября 2026 г. Происхождение: Сайт


Springback выходит за рамки простой физики; он действует как серьезное узкое место в современном производстве. Непредсказуемое эластичное восстановление увеличивает процент брака, разрушает рабочие процессы контроля качества и значительно увеличивает время цикла. Хотя все металлы сохраняют некоторую степень эластичной памяти, современные производственные цеха больше не могут полагаться на устаревшие настройки методом проб и ошибок. Ручная компенсация приводит к потере драгоценного времени и дорогостоящих материалов, тогда как сегодняшняя конкурентная среда требует предсказуемых и воспроизводимых результатов. Овладение пружинением означает понимание его основных материальных причин и оценку того, как современное оборудование справляется с этой физической задачей. Инвестиции в качественный Трубогибочный станок с ЧПУ легко автоматизирует эту компенсацию, превращая неприятную переменную в контролируемую точку данных. В этом руководстве вы узнаете, почему именно происходит пружинение, как на него влияют различные переменные и как современное оборудование эффективно снижает эти производственные риски.
Основная причина: пружинение естественным образом возникает из-за упругого восстановления металла после пластической деформации во время цикла изгиба.
Вариативность материалов. Неоднородные сплавы, разная толщина стенок и колеблющийся предел текучести являются основными причинами непредсказуемого пружинения (а иногда и «пружинения вперед»).
Технология смягчает физику: хотя вы не можете полностью устранить пружинение, вы можете предсказать и компенсировать его. Переход от ручной настройки к программной компенсации имеет важное значение для максимизации рентабельности инвестиций.
Выбор оборудования имеет значение: выбор между гидравлическим трубогибом с ЧПУ и полностью электрическим трубогибом с ЧПУ напрямую влияет на способность вашего предприятия автоматизировать компенсацию упругого возврата и поддерживать жесткие допуски.
Вы не сможете эффективно контролировать пружинение, не поняв его механические корни. Когда машина сгибает металлическую трубку, на материал действуют сложные силы. Внешний радиус растягивается при растяжении, а внутренний сжимается. Этот процесс вызывает пластическую деформацию, которая навсегда меняет форму трубки. Однако не все приложенные силы рассеиваются после изгиба.
Металлы по своей природе обладают тенденцией возвращаться в исходное прямолинейное состояние. Когда гибочная матрица освобождает трубу, остаточные упругие напряжения остаются внутри стенки материала. Эти внутренние напряжения слегка приоткрывают трубку. Это упругое восстановление – это именно то, что мы определяем как пружинение. Например, если вы запрограммируете идеальный изгиб на 90 градусов, после отпускания трубка может расслабиться до угла 88 градусов. Серьезность этого открытия полностью зависит от уникальной упругой памяти металла и предела текучести.
Хотя большинство операторов ожидают, что трубы раскроются после изгиба, иногда они делают прямо противоположное. Мы называем это «пружинным вперед» или отрицательным пружинящим возвратом, когда трубка фактически сильно изгибается при отпускании. Это загадочное явление обычно возникает из-за неправильной настройки инструмента, например, чрезмерного осевого натяжения или чрезмерного сопротивления тугой зачистной матрицы. Определенные аномалии материала в структуре зерен металла также могут вызвать скачок вперед. Это очень расстраивает операторов, поскольку, по-видимому, противоречит стандартной логике компенсации.
Угловое отклонение всего в 1-2 градуса звучит незначительно, но в современном производстве оно часто оказывается катастрофическим. Небольшие угловые отклонения накапливаются и ниспадают по всей длине трубки. К концу длинной выхлопной трубы ошибка в 1 градус приводит к огромному зазору, вызывающему серьезные нарушения соосности во второстепенных операциях. В результате роботизированные сварочные ячейки отключаются, а сборочные бригады с трудом соединяют неподходящие друг с другом детали. В конечном итоге вы теряете доход из-за бракованных материалов, напрасной рабочей силы и нарушения сроков производства.
Операторы и инженеры-технологи должны активно контролировать множество практических переменных. Вы не можете винить только машину в каждом неудачном повороте; часто само сырье вносит хаос в процесс. Вот четыре важнейших фактора, вызывающих дрейф толерантности.
Свойства материала и консистенция сплава: Сырьевой материал редко бывает идеально однородным. Изменения предела текучести и прочности на разрыв происходят часто, даже в пределах одной и той же партии труб от одного поставщика. Более высокий предел текучести обычно соответствует большей упругой памяти. Следовательно, вы можете запустить пятьдесят идеальных деталей утром, а днем обнаружить, что новый пучок трубок демонстрирует совершенно иное пружинящее поведение.
Радиус осевой линии (CLR) в зависимости от толщины стенки. Геометрия трубы в значительной степени определяет поведение при изгибе. Соотношение между радиусом изгиба и толщиной стенки трубы имеет огромное значение. Большие радиусы изгиба по сравнению с тонкими стенками обеспечивают более высокую упругость, поскольку материал более мягко растягивается по более широкой дуге и сохраняет больше упругой энергии. И наоборот, крутые изгибы толстых стенок вызывают агрессивную пластическую деформацию, обычно приводящую к менее резкому упругому отскоку.
Настройка и износ инструментов: набор инструментов напрямую контролирует поток материала. Зачистная матрица, оправка и нажимная матрица играют жизненно важную роль, оказывая необходимое трение и давление. Изношенный инструмент значительно усугубляет дрейф допуска. Изношенная матрица стеклоочистителя не может должным образом поддерживать внутренний радиус, а плохо смазанная оправка увеличивает сопротивление. Эти механические несоответствия часто маскируются под непредсказуемый возврат материала.
Жесткость станка. Гибкость рамы — скрытый враг при гибке труб. Старое оборудование часто испытывает проблемы с жесткостью при изгибе твердых сплавов, в результате чего сама рама слегка прогибается. Когда происходит механическое отклонение, операторы часто ошибочно принимают его за пружинение материала. Жесткая, хорошо сконструированная машина обеспечивает передачу изгибающего усилия полностью на трубу, а не на раму.
Распространенные переменные пружинистости и их общие эффекты
Переменный фактор |
Изменение состояния |
Ожидаемое влияние на Springback |
|---|---|---|
Предел текучести материала |
Увеличивается (более твердый материал) |
Упругость значительно увеличивается. |
Осевой радиус (CLR) |
Увеличивается (Более широкий изгиб) |
Упругость увеличивается. |
Толщина стены |
Увеличивается (более толстая трубка) |
Упругость обычно уменьшается. |
Инструментальное сопротивление / натяжение |
Увеличивается (чрезмерное трение) |
Может вызвать непредсказуемый скачок вперед. |
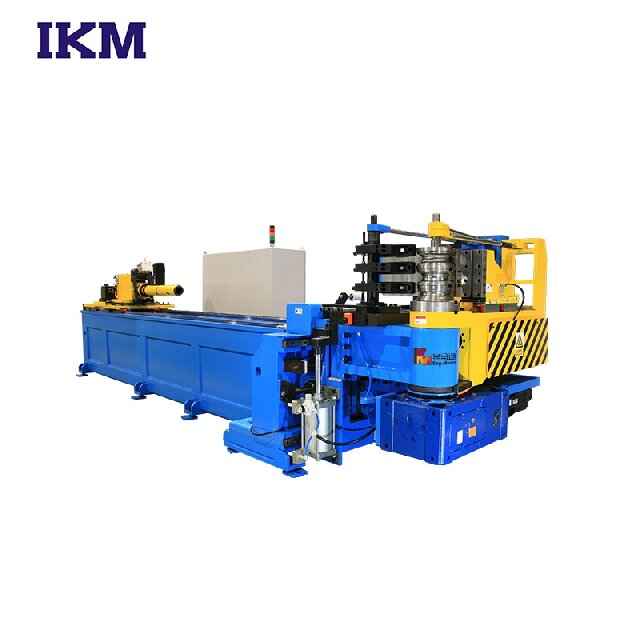
Выбор правильной архитектуры станка лежит в основе вашего производственного успеха. Различные гибочные станки корректируют пружинение разными методами, поэтому крайне важно подобрать оборудование в соответствии с вашими конкретными производственными требованиями.
Тяжелая промышленность в значительной степени зависит от гидроэнергетики. А Гидравлический трубогиб с ЧПУ здесь превосходен. Он лучше всего подходит для толстостенных труб, конструкций и требований к высоким усилиям. Эти надежные машины обеспечивают огромный изгибающий момент. Однако они несут в себе присущие ограничения в отношении микрокорректировок.
Гидравлические системы полагаются на аналоговые клапаны и жидкость под давлением. Во время работы машины в течение смены гидравлическое масло нагревается, изменяя вязкость жидкости. Эти температурные колебания приводят к возникновению аналоговых задержек клапанов. Выполнение точных, повторяемых регулировок пружинения с точностью до одной десятой градуса становится затруднительным в течение длительного производственного цикла, требуя от оператора постоянного контроля и настройки углов компенсации.
Современное точное производство требует электрического управления. А Полностью электрический трубогибочный станок с ЧПУ представляет собой золотой стандарт точности. Настоятельно рекомендуется для применения в аэрокосмической, автомобильной и тонкостенной промышленности, требующей строгой повторяемости. Вместо гидравлической жидкости в этих современных машинах используются точные серводвигатели.
Преимущество немедленное и очевидное. Оси с сервоприводом обеспечивают мгновенную и точную обратную связь по крутящему моменту, обеспечивая безупречную точность позиционирования с нулевой механической задержкой. Когда программное обеспечение рассчитывает перегиб на 1,5 градуса, чтобы компенсировать пружинение, сервоприводы каждый раз выполняют его идеально. Кроме того, на них не влияют изменения температуры, гарантируя, что первая часть суток точно соответствует тысячной части.
Сложная геометрия естественным образом создает кумулятивное напряжение. Стандартные гибочные машины с трудом справляются с длинными трубами, которые требуют многократного изгиба в противоположных направлениях. Двунаправленная гибка труб с ЧПУ эффективно решает эту задачу. Эти современные машины оснащены вращающимися гибочными головками, способными выполнять гибку влево и вправо за один непрерывный цикл.
Эта двунаправленная возможность значительно сводит к минимуму обработку деталей. Оператору никогда не придется ронять трубку, чтобы перевернуть ее. Постоянное зажатие трубки снижает гравитационное провисание и ограничивает накопление кумулятивного напряжения. Сохранение стабильности материала очень помогает в прогнозировании упругого возврата на сложных геометриях с несколькими радиусами, позволяя станку поддерживать строгий контроль над всей заготовкой от начала до конца.
Сравнительная таблица машинной архитектуры
Тип машины |
Первичный источник питания |
Лучшие приложения |
Сила компенсации упругого возврата |
|---|---|---|---|
Гидравлический |
Масло под давлением/клапаны |
Конструкционные толстостенные трубы |
Хорош для грубой силы, но подвержен тепловому дрейфу. |
Полностью электрический |
Серводвигатели |
Аэрокосмическая, автомобильная, тонкостенная |
Исключительный. Мгновенная обратная связь, отсутствие температурных отклонений. |
Двунаправленный |
Электрический/гибридный |
Сложные, многоизгибные трубчатые рамы. |
Снижает стресс при обращении, стабилизируя общие допуски. |
Современное производство стремительно уходит от ручного труда. Вы не можете позволить себе, чтобы операторы часами тестировали детали. Передовое программное обеспечение теперь превращает пружинение из сложной загадки в простое автоматизированное математическое уравнение.
Времена, когда приходилось вручную угадывать правильный угол перегиба, прошли. Современные системы ЧПУ используют обширные библиотеки исторических данных о материалах. Оператор просто вводит целевой угол, а программное обеспечение автоматически рассчитывает и выполняет точную необходимую степень перегиба на основе данных прошлых заданий. Например, если для конкретной нержавеющей стали обычно требуется перегиб на 2,3 градуса при заданном радиусе, машина применяет его автоматически, экономя время и значительно сокращая брак при настройке.
Лучшие машины не просто угадывают; они проверяют. Усовершенствованные установки для гибки включают в себя системы измерения в ходе процесса с использованием лазерных сканеров или тактильных датчиков. После того как машина выполняет начальный изгиб, она удерживает трубу, пока датчик измеряет фактический угол после изгиба. Эти данные поступают непосредственно обратно в контроллер. Если упругость хуже ожидаемой, машина автоматически повторно ударяет по трубке. Эта обратная связь с обратной связью гарантирует, что конечный угол будет соответствовать точному допуску перед разжимом.
Будущее гибки труб связано с искусственным интеллектом. Искусственные нейронные сети (ИНС) представляют собой новую отраслевую тенденцию, в которой алгоритмы прогнозирования анализируют тысячи предыдущих циклов изгиба, оценивая партии материалов, температуру и износ инструментов. Нейронная сеть динамически оптимизирует компенсацию упругого возврата в режиме реального времени, постоянно обучаясь во время работы. Эта передовая технология направлена на то, чтобы свести количество брака при настройке практически к нулю, эффективно исключая человеческие ошибки.
Покупка новой машины требует тщательной и стратегической оценки. Вам следует не ограничиваться базовыми техническими характеристиками и сосредоточиться на практических, реальных функциях. Для обеспечения долгосрочного успеха командам по закупкам и инженерам необходима надежная система отбора кандидатов.
Рассчитайте точную рентабельность инвестиций на основе отходов материала. Отслеживайте, сколько футов дорогих трубок вы выбрасываете во время ежедневных наладок, и прибавьте к этому количество рабочих часов, которые операторы тратят на набор номера в пружинном режиме. Когда вы подсчитаете истинную стоимость лома, переход на высококачественное оборудование станет очевидным с финансовой точки зрения. Более быстрое время установки означает, что вы получите больше оплачиваемых деталей, а сокращение брака напрямую повысит прибыль вашей компании.
Даже мощная машина выйдет из строя, если программное обеспечение будет сбивать с толку. Обратите особое внимание на человеко-машинный интерфейс (HMI). Интерфейс управления машиной должен максимально упростить для операторов ввод значений упругости, а также иметь четкие экраны для сохранения и загрузки профилей материалов. Если для работы программного обеспечения требуется степень программирования, ваш цех, скорее всего, откажется от него. Всегда отдавайте предпочтение интуитивно понятным визуальным интерфейсам.
Никогда не покупайте технику, основываясь исключительно на обещаниях; всегда требуйте доказательств. Проведите строгие заводские приемочные испытания (FAT), отправив поставщику самые сложные материалы, такие как высокопрочная нержавеющая сталь или сложный тонкостенный алюминий. Посмотрите, как они запускают ваши фактические производственные детали, и лично проверьте требования о компенсации за свою машину. Если они не смогут обеспечить требуемые допуски во время FAT, они, конечно же, не смогут обеспечить их на вашем загруженном производственном участке.
Упругое возвращение остается неизбежной физической реальностью, поскольку все металлы по своей природе обладают упругой памятью. Однако непредсказуемые допуски на изгиб являются легко решаемой проблемой оборудования. Вам больше не придется принимать высокие проценты брака как нормальные затраты на ведение бизнеса. Переход на современное оборудование с ЧПУ с программным обеспечением полностью меняет Springback. В частности, в полностью электрических моделях пружинный возврат превращается из дорогостоящего процесса проб и ошибок в предсказуемую, автоматизированную точку сбора данных.
Инвестируя в правильную технологию, вы можете компенсировать потерянные производственные часы и устранить сбои вторичной сборки, вызванные плохой центровкой. Не позволяйте устаревшему оборудованию диктовать вам стандарты качества производства. Запишитесь на профессиональную консультацию сегодня, запросите подробный анализ времени цикла у поставщиков оборудования и отправьте материалы для самых сложных испытаний, чтобы из первых рук оценить возможности компенсации упругого возврата конкретной машины. Возьмите под полный контроль свои допуски на изгиб прямо сейчас.
Ответ: Ни одна машина не может устранить основную физику пружинения, поскольку металл всегда будет демонстрировать некоторое упругое восстановление. Однако высококачественные станки с ЧПУ автоматически рассчитывают точный перегиб, необходимый для его идеальной компенсации. Они сгибают трубку достаточно точно, чтобы она возвращалась под желаемый целевой угол, неизменно обеспечивая идеальную конечную деталь.
Ответ: В полностью электрических машинах используются усовершенствованные серводвигатели, а не гидравлические жидкости. Это устраняет непредсказуемые переменные, такие как колебания температуры жидкости, деградация масла и задержка аналогового клапана. Сервосистемы обеспечивают мгновенный, точный крутящий момент, гарантируя, что точная компенсация перегиба абсолютно идентична на первой и тысячной долях.
Ответ: Операторы обычно вводят внешний диаметр трубы (OD), толщину стенки, тип материала, предел текучести и выбранный радиус центральной линии (CLR). Усовершенствованные контроллеры ЧПУ затем сравнивают эти конкретные данные со встроенными историческими библиотеками материалов, чтобы точно спрогнозировать и автономно применить необходимый угол компенсации.


