


Visualizações: 0 Autor: Editor do site Horário de publicação: 12/10/2026 Origem: Site


Selecionar o equipamento certo para moldagem de metal vai muito além de combinar um diâmetro básico de tubo. Você deve alinhar cuidadosamente o comportamento do material, o volume de produção e as geometrias precisas do formato final. A escolha da arquitetura de máquina errada geralmente leva a severos esforços no material. Você pode experimentar rachaduras frustrantes, enrugamentos severos e peças descartadas. Você também enfrentará tempos excessivos de troca de ferramentas e gargalos no tempo de ciclo. Essas falhas operacionais destroem a eficiência da produção e aumentam os prazos de fabricação.
Este guia fornece uma estrutura de engenharia rigorosa para avaliar e selecionar exatamente o equipamento que você precisa. Descrevemos como avaliar fabricações padrão juntamente com geometrias altamente personalizadas. Você aprenderá a mapear capacidades distintas de máquinas diretamente para as operações diárias de sua fábrica. Quer você busque um padrão formadora de extremidades de tubos ou uma célula totalmente automatizada, esse roteiro garante máxima confiabilidade de produção.
Formas complexas (por exemplo, expansão e flangeamento sequencial) normalmente exigem uma máquina formadora de extremidades com múltiplas estações para evitar gargalos no fluxo de trabalho.
A resistência ao escoamento do material e a espessura da parede determinam a tonelagem hidráulica necessária ou o torque servoelétrico, independente do formato desejado.
Uma máquina formadora de topo CNC maximiza o ROI apenas em cenários de alta mistura e baixo volume ou quando são necessárias formas assimétricas/interpoladas.
A compatibilidade de ferramentas e a ergonomia de troca são fatores de custo críticos e muitas vezes negligenciados em linhas de fabricação de vários produtos.
Comece sua avaliação trabalhando de trás para frente a partir da geometria final do projeto. Formas diferentes requerem aplicações de força mecânica fundamentalmente diferentes. Você deve entender a diferença entre a conformação linear de carneiro e a conformação rotativa. Cada método manipula o metal de maneira diferente. Compreender essas realidades mecânicas evita uma seleção inadequada de equipamentos.
Essas operações dependem fortemente dos requisitos padrão de formação de pilão linear. Um aríete hidráulico ou servo-acionado empurra uma matriz diretamente para dentro ou sobre o tubo. Esta ação força o metal a se expandir para fora ou comprimir para dentro. É um processo rápido e direto.
Você deve escolher entre ferramentas segmentadas e abordagens de matriz sólida. As ferramentas segmentadas usam dedos em expansão. Funciona incrivelmente rápido. No entanto, muitas vezes deixa pequenas marcas de testemunhas na superfície interior. As abordagens de matriz sólida proporcionam um acabamento superficial muito mais liso. Eles mantêm tolerâncias mais rígidas. No entanto, requerem mais força e tempos de extração ligeiramente mais longos.
A criação de cordões, ranhuras ou flanges normalmente introduz requisitos de conformação rotativa. A conformação rotativa gira o tubo ou a ferramenta para manipular o metal gradualmente. Este processo é excelente para manter a espessura uniforme da parede. O aríete formando um sulco profundo pode esmagar o tubo. A conformação rotativa lida com isso sem esforço.
Você deve avaliar os requisitos de acerto único versus múltiplos acertos para raios nítidos. Um raio gradual pode precisar apenas de uma única passagem. Um flange afiado de noventa graus geralmente requer vários golpes de formação. Empurrar o metal muito longe com um golpe causa rasgos. Os sistemas rotativos distribuem a tensão uniformemente por toda a circunferência.
Os designs de produtos modernos geralmente exigem formatos finais altamente personalizados. Talvez seja necessário fazer a transição da lógica de processo único para a formação em várias etapas. Nem sempre é possível obter geometrias complexas de uma só vez. Expandir um tubo e depois enrolar um cordão requer operações sequenciais.
Você deve identificar quando uma abordagem combinada rotativa e de aríete é necessária. Alguns perfis assimétricos personalizados exigem força linear e manipulação radial. Um versátil A máquina formadora de extremidades de tubos pode atender a esses requisitos híbridos. Ele move perfeitamente a peça entre estações de conformação distintas.
Não compare simplesmente as capacidades básicas. Você deve avaliar as categorias de soluções com base na escalabilidade e na eficiência do tempo de ciclo. Avalie como a máquina se adapta ao seu fluxo de trabalho de fábrica mais amplo. O equipamento deve estar alinhado com o seu volume de produção real.
Essas unidades representam o carro-chefe da fabricação padrão. Seu melhor caso de uso são execuções de alto volume e formato único. Por exemplo, as reduções de cobre HVAC padrão dependem fortemente de máquinas de estação única. Eles executam um trabalho perfeitamente.
No entanto, eles têm sérias limitações de flexibilidade. Se suas linhas de produtos girarem, essas máquinas apresentam o maior risco de obsolescência. Você não pode reconfigurá-los facilmente para processos de conformação totalmente diferentes. Eles não têm a versatilidade necessária para diversas oficinas.
Quando as operações exigem etapas sequenciais, você precisa de integração avançada. O mecanismo envolve mover o tubo linearmente ou através de uma cabeça de indexação através de múltiplas estações de ferramentas. Você pode expandir, formar um cordão e depois flangear o tubo em um ciclo contínuo. Isso acontece perfeitamente.
A justificativa do ROI é convincente. UM A máquina formadora de extremidades multiestações elimina os tempos de transferência de trabalho em andamento (WIP) entre máquinas dedicadas de estação única. Reduz drasticamente o número de operadores. O fluxo da sua fábrica melhora instantaneamente.
A automação programável muda o cenário da manufatura. Eixos programáveis tornam-se obrigatórios em ambientes de produção de alto mix. Se você precisar de trocas rápidas e repetíveis várias vezes ao dia, precisará de controle numérico. Os operadores carregam um programa e a máquina se ajusta.
No entanto, você deve aplicar uma lente cética. Evite investir demais em um Máquina formadora de extremidades CNC se sua instalação executa produção estática de alto volume. A indexação mecânica é facilmente suficiente para peças imutáveis. Compre recursos CNC somente quando a flexibilidade impulsionar ativamente sua lucratividade.
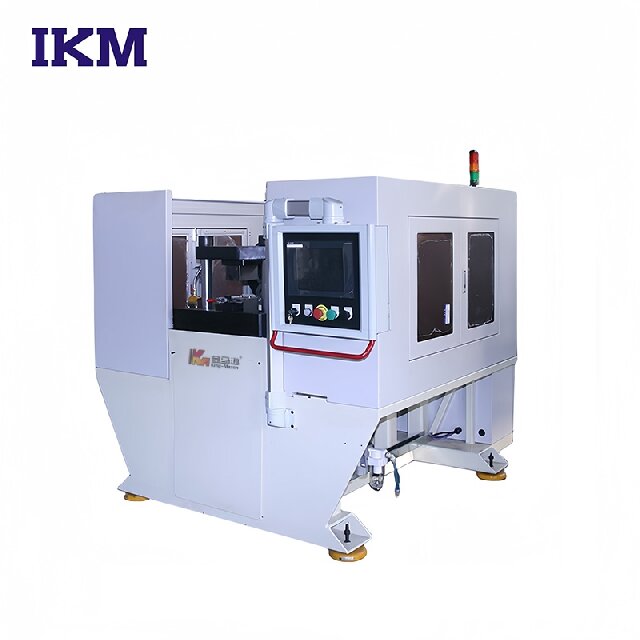
Você precisa de uma estrutura de avaliação rigorosa. Estabeleça as métricas concretas que os compradores devem exigir dos fabricantes antes de solicitar um orçamento formal. Depender de folhetos brilhantes leva a uma integração deficiente. Exija dados brutos e provas de engenharia.
As propriedades dos materiais determinam o dimensionamento da máquina. Você deve calcular a força de fixação necessária para evitar o deslizamento do tubo. A formação final de alta tonelagem cria imensa pressão axial. Se sua braçadeira escorregar, sua peça falhará. O comprimento da braçadeira e o design da mandíbula são muito importantes.
Você deve avaliar cuidadosamente o impacto dos materiais endurecedores. Ligas como o aço inoxidável 304 e o titânio resistem à medida que dobram. Eles se tornam mais duros durante o processo de formação. Esta reação aumenta drasticamente os requisitos de potência da máquina. Sempre dimensione seu equipamento para o material mais duro.
O rendimento determina sua lucratividade diária. Você deve avaliar os mecanismos específicos de carga e descarga. Carregar uma máquina manualmente funciona para volumes baixos. As execuções de alto volume exigem alimentações de tremonha ou integração de braço robótico. Certifique-se de que o controlador da máquina fale o mesmo protocolo da sua robótica.
Sempre revise as garantias de tempo de ciclo fornecidas pelo fabricante. Compare essas garantias com as velocidades de produção reais. As condições do laboratório raramente correspondem às do chão da fábrica. Peça ao fornecedor estudos de caso que correspondam exatamente ao seu material e geometria.
O design das ferramentas impacta seu tempo de atividade diário. Cuidado com o custo oculto das ferramentas proprietárias. Se você confiar apenas no fabricante original para cada matriz e punção, seus prazos de entrega serão prejudicados. Perfis de ferramentas de código aberto ou padronizados oferecem flexibilidade muito melhor.
Avalie projetos de ferramentas drop-in e recursos de troca sem ferramentas. As ferramentas de troca rápida reduzem uma configuração de duas horas para quinze minutos. Essa capacidade atua como uma enorme vantagem competitiva. Ele permite que os operadores troquem lotes rapidamente.
Matriz de Propriedades de Materiais e Capacidade de Processo
Tipo de material |
Força de rendimento (típica) |
Processo de formação recomendado |
Desafio Primário |
|---|---|---|---|
Alumínio (6061-T6) |
276 MPa |
Carneiro Rotativo ou Linear |
Escoriações em superfícies de ferramentas |
Cobre (C12200) |
100 MPa |
Aríete Linear (Alta Velocidade) |
Desbaste excessivo do material |
Aço inoxidável (304) |
215 MPa |
Multiestação segmentada |
Severo endurecimento pelo trabalho |
Titânio (Grau 2) |
345MPa |
Conformação Rotativa Aquecida |
Alto retorno elástico, risco de rachaduras |
A experiência prática revela muitos desafios pós-compra. Queremos destacar as armadilhas comuns para demonstrar conhecimentos reais de implementação. Antecipar esses riscos garante uma instalação tranquila e um tempo de lançamento no mercado mais rápido.
Os metais tentam naturalmente retornar à sua forma original após serem dobrados. A rigidez da máquina desempenha um papel crucial aqui. A deflexão da estrutura afeta diretamente sua capacidade de manter tolerâncias rígidas. Uma estrutura de máquina fraca flexiona sob carga. Este flex arruína suas dimensões finais.
Procure recursos avançados de compensação de software. Os lotes de matéria-prima variam em dureza. Os controladores inteligentes ajustam ligeiramente o curso para levar em conta essas variações. Eles compensam automaticamente o retorno elástico. Esta tecnologia reduz drasticamente a taxa de sucata.
Você não pode ignorar a segurança do operador. Certifique-se de que o equipamento possua componentes essenciais de segurança. Cortinas de luz e amarrações com as duas mãos mantêm as mãos fora da zona de perigo. Exija do fornecedor documentação completa de conformidade com CE ou OSHA.
Considere o impacto das alturas ergonômicas de carga. Curvar-se constantemente causa fadiga ao operador. A fadiga leva a erros e diminui seu rendimento diário. Uma máquina projetada para o conforto humano tem melhor desempenho em um turno de oito horas.
Você precisa das próximas etapas práticas para finalizar sua compra. Defina critérios rigorosos para a seleção final do fornecedor. Não pule essas fases de verificação. Eles separam parceiros de máquinas confiáveis de meros corretores de equipamentos.
Exija um Teste de Aceitação de Fábrica (FAT): Exija que o fornecedor execute suas matérias-primas específicas. Não aceite testes executados em estoque de demonstração genérico. Sua tubulação possui propriedades metalúrgicas únicas. O FAT prova que a máquina funciona no seu produto real.
Avalie o suporte de engenharia de aplicação: avalie a profundidade técnica do fornecedor. Eles ajudarão a projetar as ferramentas iniciais para seu formato personalizado? Um parceiro forte projeta o processo, não apenas a máquina. Eles devem fornecer projetos detalhados de matrizes e cálculos de força.
Avalie os recursos de software e calibração: Revise a arquitetura do sistema de controle. Avalie os diagnósticos integrados, os requisitos de calibração de rotina e as curvas de aprendizado do operador. Máquinas complexas requerem interfaces intuitivas para evitar longos períodos de inatividade durante mudanças de turno.
O equipamento final ideal alinha estritamente a arquitetura mecânica com as complexidades geométricas específicas do seu produto final. Máquinas adequadamente combinadas minimizam operações secundárias dispendiosas. Eles eliminam sucata e estabilizam seus cronogramas de produção. As máquinas padrão funcionam perfeitamente para execuções dedicadas, enquanto as plataformas avançadas lidam com operações complexas de várias etapas.
Você deve basear seu investimento em dados concretos. Avalie a resistência do material, avalie as garantias de tempo de ciclo e exija testes no mundo real. Incentivamos os compradores a compilar hoje mesmo seus desenhos CAD, especificações de materiais e tempos de ciclo alvo. Contrate imediatamente um engenheiro de aplicação para um estudo de capacidade personalizado. Não adivinhe; deixe os dados de engenharia orientarem sua decisão final.
R: Sim. No entanto, ferramentas como matrizes e punções devem ser trocadas para corresponder ao material. Os parâmetros de força requerem ajuste. É importante ressaltar que a tonelagem básica da máquina deve ser avaliada para o seu material mais resistente, que normalmente é a liga de aço.
R: Torna-se necessário quando um único formato final requer duas ou mais operações sequenciais. Por exemplo, realizar uma redução acentuada seguida de um alargamento severo requer vários passos. Tentar isso com um único golpe geralmente compromete a espessura da parede ou fratura o material.
R: Uma troca de ferramentas mecânicas geralmente leva apenas de 10 a 15 minutos se você utilizar configurações de troca rápida. O carregamento do programa leva apenas alguns segundos. A arquitetura CNC reduz drasticamente os tempos de configuração do software, tornando-o ideal para troca rápida de lotes.


