


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-12 Origine : Site


La sélection du bon équipement de façonnage des métaux va bien au-delà de la simple correspondance d'un diamètre de tube de base. Vous devez soigneusement aligner le comportement des matériaux, le volume de production et les géométries précises des formes finales. Le choix d’une mauvaise architecture de machine entraîne souvent de graves contraintes matérielles. Vous pourriez rencontrer des fissures frustrantes, des plis importants et des pièces mises au rebut. Vous serez également confronté à des temps de changement d’outillage excessifs et à des goulots d’étranglement en termes de temps de cycle. Ces défaillances opérationnelles détruisent l’efficacité de la production et gonflent les délais de fabrication.
Ce guide fournit un cadre d'ingénierie strict pour évaluer et présélectionner l'équipement exact dont vous avez besoin. Nous expliquons comment évaluer les fabrications standard aux côtés de géométries hautement personnalisées. Vous apprendrez à mapper les capacités distinctes des machines directement aux opérations quotidiennes de votre usine. Que vous recherchiez une norme machine de formage d'extrémités de tubes ou cellule entièrement automatisée, cette feuille de route garantit une fiabilité de production maximale.
Les formes complexes (par exemple, expansion et bridage séquentiels) nécessitent généralement une machine de formage d'extrémités multi-stations pour éviter les goulots d'étranglement du flux de travail.
La limite d'élasticité du matériau et l'épaisseur de la paroi déterminent le tonnage hydraulique ou le couple servo-électrique nécessaire, indépendamment de la forme souhaitée.
Une machine de formage d'extrémités CNC maximise le retour sur investissement uniquement dans des scénarios à forte mixité et à faible volume ou lorsque des formes asymétriques/interpolées sont requises.
La compatibilité des outils et l’ergonomie des changements sont des facteurs de coûts essentiels et souvent négligés dans les lignes de fabrication multi-produits.
Commencez votre évaluation en travaillant à rebours à partir de la géométrie finale de votre plan. Différentes formes nécessitent des applications de force mécanique fondamentalement différentes. Vous devez comprendre la différence entre le formage par vérin linéaire et le formage rotatif. Chaque méthode manipule le métal différemment. Comprendre ces réalités mécaniques évite une mauvaise sélection d’équipement.
Ces opérations s'appuient fortement sur les exigences standard de formation de vérins linéaires. Un vérin hydraulique ou servo-entraîné pousse une matrice directement dans ou sur le tube. Cette action force le métal à se dilater vers l’extérieur ou à se comprimer vers l’intérieur. Il s’agit d’un processus simple et rapide.
Vous devez choisir entre des approches d'outillage segmenté et de matrices solides. L'outillage segmenté utilise des doigts en expansion. Cela fonctionne incroyablement vite. Cependant, il laisse souvent de petites traces témoins sur la surface intérieure. Les approches à matrice solide offrent une finition de surface beaucoup plus lisse. Ils ont des tolérances plus strictes. Pourtant, ils nécessitent plus de force et des temps d’extraction légèrement plus longs.
La création de cordons, de rainures ou de brides introduit généralement des exigences de formage rotatif. Le formage rotatif fait tourner le tube ou l'outillage pour manipuler le métal progressivement. Ce processus excelle dans le maintien d’une épaisseur de paroi uniforme. Un bélier formant une rainure profonde pourrait écraser le tube. Le formage rotatif le gère sans effort.
Vous devez évaluer les exigences en matière de coups uniques et de coups multiples pour les rayons nets. Un rayon progressif peut nécessiter un seul passage. Une bride pointue à quatre-vingt-dix degrés nécessite souvent plusieurs coups de formage. Pousser le métal trop loin d’un seul coup provoque une déchirure. Les systèmes rotatifs répartissent la contrainte uniformément sur toute la circonférence.
Les conceptions de produits modernes exigent souvent des formes d’extrémité hautement personnalisées. Vous devrez peut-être passer d'une logique à processus unique à un formage en plusieurs étapes. Il n’est pas toujours possible de réaliser des géométries complexes d’un seul coup. L'expansion d'un tube puis l'enroulement d'une perle nécessitent des opérations séquentielles.
Vous devez identifier quand une approche combinée rotative et à vérin est nécessaire. Certains profils asymétriques personnalisés nécessitent à la fois une force linéaire et une manipulation radiale. Un polyvalent La machine de formage d'extrémités de tubes peut répondre à ces exigences hybrides. Il déplace la pièce de manière transparente entre des stations de formage distinctes.
Ne vous contentez pas de comparer les capacités de base. Vous devez évaluer les catégories de solutions en fonction de l'évolutivité et de l'efficacité du temps de cycle. Évaluez comment la machine s’intègre dans votre flux de travail d’usine plus large. L’équipement doit correspondre à votre volume de production réel.
Ces unités représentent les bêtes de somme de la fabrication standard. Leur meilleur cas d’utilisation concerne les tirages à volume élevé et à forme unique. Par exemple, les réductions de cuivre CVC standard reposent fortement sur des machines à station unique. Ils accomplissent parfaitement un travail.
Cependant, leur flexibilité est sérieusement limitée. Si vos gammes de produits évoluent, ces machines présentent le risque d'obsolescence le plus élevé. Vous ne pouvez pas facilement les reconfigurer pour des processus de formage totalement différents. Ils n’ont pas la polyvalence nécessaire pour des ateliers diversifiés.
Lorsque les opérations nécessitent des étapes séquentielles, vous avez besoin d’une intégration avancée. Le mécanisme consiste à déplacer le tube linéairement ou via une tête d'indexation sur plusieurs postes d'outillage. Vous pouvez élargir, perler, puis brider le tube en un cycle continu. Cela se produit de manière transparente.
La justification du retour sur investissement est convaincante. UN La machine de formage d'extrémités multistations élimine les temps de transfert des travaux en cours (WIP) entre les machines monopostes dédiées. Cela réduit considérablement les effectifs des opérateurs. Le flux de votre usine s’améliore instantanément.
L'automatisation programmable change le paysage manufacturier. Les axes programmables deviennent obligatoires dans les environnements de production à forte mixité. Si vous avez besoin de changements rapides et reproductibles plusieurs fois par jour, vous avez besoin d'une commande numérique. Les opérateurs chargent un programme et la machine s'ajuste d'elle-même.
Cependant, vous devez faire preuve de scepticisme. Évitez de surinvestir dans un Machine de formage d'extrémité CNC si votre installation exécute une production statique à grand volume. L'indexation mécanique suffit facilement pour des pièces immuables. Achetez des capacités CNC uniquement lorsque la flexibilité stimule activement votre rentabilité.
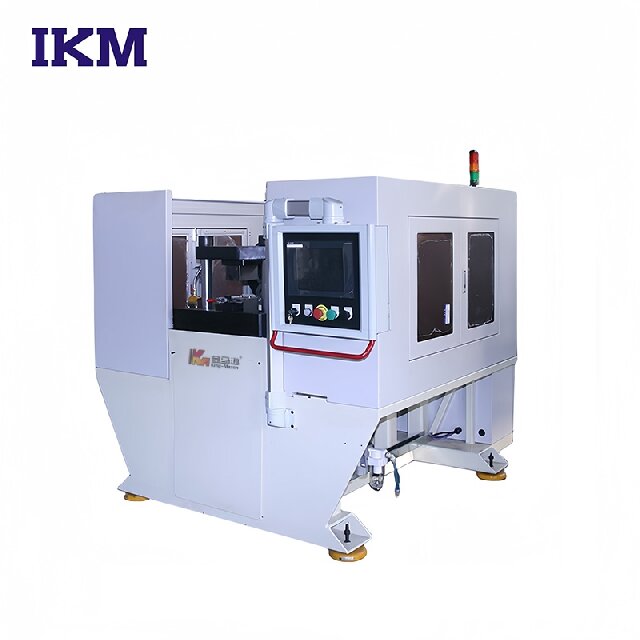
Vous avez besoin d’un cadre d’évaluation strict. Établissez les mesures concrètes que les acheteurs doivent exiger des fabricants avant de demander un devis formel. S'appuyer sur des brochures sur papier glacé conduit à une mauvaise intégration. Exigez des données brutes et des preuves techniques.
Les propriétés des matériaux dictent le dimensionnement de la machine. Vous devez calculer la force de serrage requise pour éviter le glissement du tube. Le formage des extrémités à fort tonnage crée une immense pression axiale. Si votre pince glisse, votre pièce échoue. La longueur de la pince et la conception de la mâchoire sont très importantes.
Vous devez évaluer soigneusement l’impact des matériaux durcissables. Les alliages comme l’acier inoxydable 304 et le titane ripostent lorsqu’ils se plient. Ils deviennent plus durs pendant le processus de formage. Cette réaction augmente considérablement les besoins en puissance de la machine. Dimensionnez toujours votre équipement en fonction de votre matériau le plus dur.
Le débit détermine votre rentabilité quotidienne. Vous devez évaluer les mécanismes spécifiques de chargement et de déchargement. Le chargement manuel d’une machine fonctionne pour de faibles volumes. Les volumes élevés nécessitent des alimentations par trémie ou l'intégration d'un bras robotique. Assurez-vous que le contrôleur de la machine parle le même protocole que votre robotique.
Vérifiez toujours les garanties de temps de cycle fournies par le fabricant. Comparez ces garanties aux vitesses de production réelles. Les conditions de laboratoire correspondent rarement à celles des usines. Demandez au fournisseur des études de cas correspondant exactement à votre matériau et à votre géométrie.
La conception des outils a un impact sur votre disponibilité quotidienne. Méfiez-vous du coût caché des outils propriétaires. Si vous comptez uniquement sur le fabricant d’origine pour chaque matrice et chaque poinçon, vos délais de livraison en souffriront. Les profils d'outillage open source ou standardisés offrent une bien meilleure flexibilité.
Évaluez les conceptions d’outillage instantanés et les fonctionnalités de changement sans outil. Les outils à changement rapide réduisent une configuration de deux heures à quinze minutes. Cette capacité constitue un énorme avantage concurrentiel. Il permet aux opérateurs de changer de lot rapidement.
Matrice des propriétés des matériaux et des capacités du processus
Type de matériau |
Limite d'élasticité (typique) |
Processus de formage recommandé |
Défi principal |
|---|---|---|---|
Aluminium (6061-T6) |
276 MPa |
Bélier rotatif ou linéaire |
Galling sur les surfaces des outils |
Cuivre (C12200) |
100 MPa |
Bélier linéaire (haute vitesse) |
Amincissement excessif du matériau |
Acier inoxydable (304) |
215 MPa |
Segmenté multi-stations |
Fort écrouissage |
Titane (Grade 2) |
345 MPa |
Formage rotatif chauffé |
Retour élastique élevé, risque de fissuration |
L’expérience pratique révèle de nombreux défis post-achat. Nous souhaitons mettre en évidence les pièges courants pour démontrer une réelle expertise en matière de mise en œuvre. Anticiper ces risques garantit une installation fluide et une mise sur le marché plus rapide.
Les métaux tentent naturellement de reprendre leur forme initiale après pliage. La rigidité de la machine joue ici un rôle crucial. La déviation du cadre a un impact direct sur votre capacité à respecter des tolérances strictes. Un châssis de machine faible fléchit sous la charge. Cette flexion ruine vos dimensions finales.
Recherchez des fonctionnalités avancées de compensation logicielle. Les lots de matières premières varient en dureté. Les contrôleurs intelligents ajustent légèrement la course pour tenir compte de ces variations. Ils compensent automatiquement le retour élastique. Cette technologie réduit considérablement votre taux de rebut.
Vous ne pouvez pas ignorer la sécurité des opérateurs. Assurez-vous que l’équipement comporte des composants de sécurité essentiels. Des barrières immatérielles et des dispositifs d'arrimage à deux mains maintiennent les mains hors de la zone dangereuse. Exigez du fournisseur une documentation complète de conformité CE ou OSHA.
Tenez compte de l’impact des hauteurs de chargement ergonomiques. Se pencher constamment provoque une fatigue de l'opérateur. La fatigue entraîne des erreurs et diminue votre productivité quotidienne. Une machine conçue pour le confort humain est plus performante sur un poste de travail de huit heures.
Vous avez besoin des prochaines étapes concrètes pour finaliser votre achat. Définir des critères stricts pour la sélection finale du fournisseur. Ne sautez pas ces phases de vérification. Ils distinguent les partenaires de machines fiables des simples courtiers en équipements.
Exigez un test d'acceptation en usine (FAT) : demandez au fournisseur d'exécuter vos matières premières spécifiques. N'acceptez pas les tests exécutés sur un stock de démonstration générique. Votre tube possède des propriétés métallurgiques uniques. Le FAT prouve que la machine fonctionne sur votre produit réel.
Évaluer le support technique des applications : évaluez la profondeur technique du fournisseur. Vont-ils vous aider à concevoir l’outillage initial pour votre forme personnalisée ? Un partenaire solide conçoit le processus, pas seulement la machine. Ils doivent fournir des plans de matrices détaillés et des calculs de force.
Évaluer les capacités du logiciel et de l'étalonnage : examiner l'architecture du système de contrôle. Évaluez les diagnostics embarqués, les exigences d’étalonnage de routine et les courbes d’apprentissage de l’opérateur. Les machines complexes nécessitent des interfaces intuitives pour éviter les temps d'arrêt prolongés lors des changements d'équipe.
L’équipement de formage final optimal aligne strictement l’architecture mécanique avec les complexités géométriques spécifiques de votre produit final. Des machines correctement adaptées minimisent les opérations secondaires coûteuses. Ils éliminent les rebuts et stabilisent vos calendriers de production. Les machines standard fonctionnent parfaitement pour les exécutions dédiées, tandis que les plates-formes avancées gèrent des opérations complexes en plusieurs étapes.
Vous devez baser votre investissement sur des données concrètes. Évaluez la résistance des matériaux, évaluez les garanties de temps de cycle et exigez des tests réels. Nous encourageons les acheteurs à compiler dès aujourd'hui leurs dessins CAO, leurs spécifications de matériaux et leurs temps de cycle cibles. Engagez immédiatement un ingénieur d’application pour une étude de capacité personnalisée. Ne devinez pas ; laissez les données d'ingénierie déterminer votre décision finale.
R : Oui. Cependant, les outils tels que les matrices et les poinçons doivent être échangés pour correspondre au matériau. Les paramètres de force nécessitent un ajustement. Il est important de noter que le tonnage de base de la machine doit être évalué pour votre matériau le plus résistant, qui est généralement l'alliage d'acier.
R : Cela devient nécessaire lorsqu'une forme d'extrémité unique nécessite deux opérations séquentielles ou plus. Par exemple, effectuer une réduction importante suivie d’un éclatement important nécessite plusieurs étapes. Tenter cela en un seul coup compromet souvent l’épaisseur de la paroi ou fracture le matériau.
R : Un changement d'outillage mécanique ne prend souvent que 10 à 15 minutes si vous utilisez des configurations à changement rapide. Le chargement du programme ne prend que quelques secondes. L'architecture CNC réduit considérablement les temps de configuration logicielle, ce qui la rend idéale pour une commutation rapide par lots.


