


Visualizações: 0 Autor: Editor do site Horário de publicação: 16/10/2026 Origem: Site


A atualização da produção de peças tubulares exige o equilíbrio entre despesas de capital iniciais e reduções de tempo de ciclo de longo prazo. Os fabricantes buscam constantemente maneiras confiáveis de maximizar a produção sem gastar demais em automação desnecessária. Para fabricantes que lidam com tubos estruturais, escapamentos automotivos ou linhas de transferência de fluidos, o gargalo geralmente está na formação das extremidades. A escolha do maquinário determina diretamente o layout do piso, o número de operadores e a capacidade geral de produtividade. Decidir entre sistemas de cabeçote único e cabeçote duplo envolve compensações complexas em relação ao espaço da instalação e variações de peças. Este guia detalha as realidades operacionais, os limites de capacidade e as estruturas de ROI para ajudar as equipes de engenharia e compras a fazer uma seleção baseada em evidências. Você aprenderá como avaliar com precisão suas restrições atuais de produção e escolher a arquitetura de máquina ideal.
Rendimento versus flexibilidade: Máquinas de cabeçote único priorizam flexibilidade de ferramentas e trocas frequentes; os sistemas de cabeça dupla reduzem drasticamente os tempos de ciclo, processando ambas as extremidades simultaneamente.
Limites de volume: Uma máquina formadora de extremidade dupla normalmente justifica seu CapEx mais alto ao produzir peças processadas de alto volume, simétricas ou de extremidade dupla.
Custos ocultos: Os sistemas de cabeçote duplo exigem tolerâncias de comprimento de material mais rígidas e protocolos de manutenção mais complexos para sistemas hidráulicos/servo duplos.
Escalabilidade: Ambos os tipos de máquinas podem ser integrados com ferramentas multiestações, mas a automatização da alimentação de material depende muito da configuração do cabeçote escolhida.
Antes de adquirir novos equipamentos, você deve diagnosticar com precisão as restrições do chão de fábrica. Atualizar o maquinário sem compreender a causa raiz dos atrasos muitas vezes desloca o gargalo ao longo da linha, em vez de resolvê-lo.
Identifique a restrição principal em seu fluxo de trabalho atual. Você precisa fazer perguntas operacionais específicas. O seu obstáculo atual é o tempo de ciclo bruto? Você está pagando muito pelo trabalho manual para inverter as peças? Você vê enormes pilhas de estoque de trabalho em andamento (WIP) se acumulando entre estações de conformação separadas? Responder a essas questões esclarece se você precisa de velocidade bruta ou flexibilidade de processo.
Atrasos no tempo de ciclo: A máquina simplesmente não consegue processar peças com rapidez suficiente para atender às demandas de montagem posteriores.
Ineficiências no custo de mão de obra: Os operadores gastam muito tempo manuseando materiais em vez de deixar a máquina trabalhar.
Acúmulo de inventário WIP: O processamento sequencial cria atrasos na preparação. As peças ficam em caixas aguardando a formação da segunda extremidade.
O manuseio manual de materiais introduz ineficiências ocultas. Girar um tubo pesado ou excessivamente longo para formar a segunda extremidade desperdiça segundos valiosos. Um operador pode levar de cinco a oito segundos apenas para virar um tubo de escape de dois metros. Esta inversão manual apresenta graves riscos ergonômicos. A fadiga do trabalhador leva a erros de alinhamento. Tubos desalinhados resultam em peças descartadas e emperramento da máquina. Ao longo de um turno de oito horas, esses segundos desperdiçados resultam em centenas de unidades de produção perdidas.
Estabeleça uma linha de base rigorosa antes de avaliar qualquer atualização da máquina. Determine seu custo atual por peça. Calcule o tempo exato do ciclo desde o momento em que um tubo bruto entra na célula até o momento em que a peça acabada sai. Depois de possuir essas métricas concretas, você poderá justificar matematicamente o gasto de capital de um novo sistema com base na economia projetada de mão de obra e no aumento da produtividade.
Muitas instalações começam com tecnologia de cabeça única. Esses sistemas fornecem uma abordagem confiável e direta para a manipulação tubular. Eles continuam sendo um produto básico em oficinas e instalações de fabricação terceirizada em todo o mundo.
As unidades com uma única cabeça requerem um gasto de capital inicial significativamente menor. Eles apresentam uma área compacta da máquina. Você pode integrá-los facilmente em células de produção lotadas. Além disso, o treinamento dos operadores permanece altamente simplificado. Novos técnicos podem aprender a operar e solucionar problemas de um padrão Máquina formadora de extremidade de tubo em questão de horas. O movimento de eixo único reduz a complexidade da interface de controle.
As trocas de ferramentas definem a agilidade das unidades de cabeçote único. Os operadores só precisam trocar um conjunto de pinças e um conjunto de punções de conformação. Essa troca rápida torna as unidades de cabeçote único ideais para ambientes de alta mistura e baixo volume (HMLV). Os fabricantes terceirizados que processam dezenas de números de peças diferentes por semana dependem muito dessa agilidade. Você pode fazer a transição da expansão de um tubo de 2 polegadas para a redução de um tubo de 1 polegada com tempo de inatividade mínimo.
A agilidade vem com uma penalidade de rendimento distinta. A formação de duas extremidades de um único tubo requer o dobro do tempo de manuseio. O operador forma o lado esquerdo, extrai o tubo, vira-o manualmente e insere o lado direito. Alternativamente, você pode preparar duas máquinas de cabeçote único em sequência. No entanto, esta abordagem duplica o espaço necessário. Também exige dois operadores ou um complexo sistema robótico de transferência entre as duas máquinas. O processamento sequencial aumenta inerentemente sua dependência de mão de obra e expande o espaço necessário para preparação de WIP.
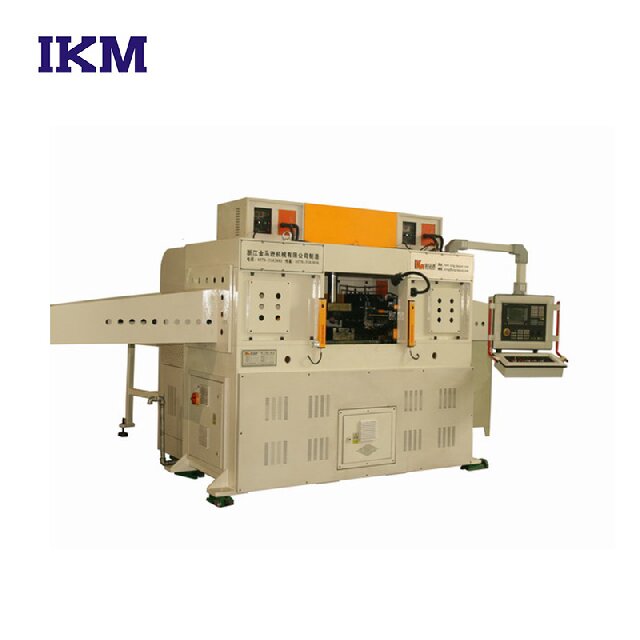
Quando os volumes de produção aumentam, o tempo de manuseio se torna o maior inimigo da lucratividade. Os sistemas de cabeça dupla eliminam a inversão parcial. Eles processam ambas as extremidades do componente tubular exatamente ao mesmo tempo.
O processamento simultâneo de ambas as extremidades do tubo reduz efetivamente pela metade o tempo real do ciclo de formação. A máquina coloca o tubo nas matrizes de fixação. As matrizes fixam a peça. As cabeças de conformação esquerda e direita avançam simultaneamente. Eles batem nas extremidades do tubo, retraem e as braçadeiras se abrem. A parte finalizada desaparece. Você elimina completamente o esforço ergonômico da inversão manual. Esta acção simultânea cria um aumento maciço na produção por turnos, justificando facilmente o investimento de capital inicial para projectos de elevada procura.
As configurações de cabeçote duplo são excelentes em setores de fabricação específicos. Eles são perfeitos para um Máquina formadora de extremidades de precisão de cabeça dupla para acessórios de tubos de alto volume . Você também os verá dominando a produção de amortecedores automotivos, vigas transversais e estruturas tubulares simétricas. Qualquer aplicação que exija centenas de milhares de peças idênticas anualmente se beneficia imensamente do processamento com cabeçote duplo. Os requisitos de conformação simétrica maximizam a utilidade dessas máquinas.
A formação sequencial enfrenta dificuldades com o empilhamento de tolerância. Ao virar uma peça, você estabelece um novo ponto de referência para o segundo golpe. Isto muitas vezes leva a variações no comprimento total (OAL) da peça acabada. As máquinas de cabeça dupla resolvem isso com elegância. Ao fixar o tubo exatamente uma vez e formar ambas as extremidades simultaneamente, a máquina mantém rigorosas tolerâncias OAL e de concentricidade. A ação de fixação única fixa perfeitamente o ponto de referência. Isso garante consistência incomparável em grandes execuções de produção.
As equipes de compras precisam de dados concretos para comparar essas arquiteturas. Você deve avaliar como cada sistema se integra ao seu ecossistema de produção mais amplo.
O cálculo do retorno requer o mapeamento das poupanças laborais em relação às despesas de capital. Você deve calcular a economia exata de mão de obra resultante da eliminação da inversão parcial. Se uma unidade de cabeçote duplo economizar seis segundos por peça e você produzir um milhão de peças anualmente, você economizará 1.666 horas de trabalho. Multiplique essas horas pela sua taxa de trabalho totalmente sobrecarregada. Compare esta economia anual com o custo inicial mais alto da unidade de cabeça dupla. Em cenários de alto volume, o período de retorno geralmente diminui para menos de dezoito meses.
As operações multi-ataques requerem uma consideração cuidadosa. Você deve comparar como um A configuração da máquina formadora de extremidades multiestação funciona em ambos os contextos. Uma máquina multiestação de cabeçote único desloca o tubo verticalmente ou horizontalmente para bater em uma extremidade várias vezes (por exemplo, expandir, depois formar um cordão e depois rosquear). Uma máquina de cabeça dupla também pode apresentar recursos de múltiplas estações, realizando ataques sequenciais em ambas as extremidades simultaneamente. No entanto, coordenar uma operação de múltiplas estações e múltiplos golpes em dois cabeçotes simultaneamente requer servocontroles altamente sofisticados e alinhamento perfeito das ferramentas.
Os imóveis no chão de fábrica têm um custo premium. Você deve comparar o tamanho de uma máquina de cabeçote duplo versus duas máquinas de cabeçote único. Duas unidades de cabeça única requerem uma grande área de preparação WIP entre elas. Os operadores precisam de espaço para empilhar tubos incompletos com segurança. Uma máquina de cabeçote duplo consome um pouco mais de espaço do que uma unidade única, mas elimina completamente a zona intermediária de preparação de WIP. Isso condensa significativamente a área ocupada pela célula necessária.
Comparação de capacidades: sistemas de cabeça única versus sistemas de cabeça dupla
Critérios de Avaliação |
Sistemas de cabeça única |
Sistemas de Cabeça Dupla |
|---|---|---|
Despesas de capital |
Menor investimento inicial. |
Custo inicial mais alto. |
Tempo de ciclo (duas extremidades) |
Mais lento (requer inversão manual). |
Rápido (processamento simultâneo). |
Velocidade de mudança |
Rápido (ideal para mixagem alta). |
Mais lento (requer calibração dupla). |
Controle de tolerância (OAL) |
Propenso ao empilhamento de tolerância. |
Controle de dados excepcional e rigoroso. |
Utilização do espaço físico |
Alto (se estiver preparando WIP entre duas unidades). |
Altamente eficiente (sem necessidade de teste WIP). |
A remoção completa do operador continua sendo o objetivo final para células de alto volume. As unidades de cabeça dupla combinam excepcionalmente bem com carregadores automatizados de materiais. Você pode integrar facilmente carregadores alimentados por gravidade ou sistemas de vigas móveis. A automação coloca um tubo bruto na máquina, ambas as extremidades se formam e a peça é ejetada automaticamente. Automatizar uma máquina de cabeçote único para um processo de duas extremidades requer um braço robótico altamente complexo de seis eixos para extrair, virar e reinserir a peça. Isso aumenta drasticamente o custo de integração e a complexidade da programação.
Nenhuma tecnologia de fabricação existe sem compensações operacionais distintas. Você deve antecipar os desafios ocultos da atualização de suas capacidades de conformação.
Máquinas de cabeçote duplo exigem controle rigoroso sobre as matérias-primas recebidas. As tolerâncias de comprimento de corte devem permanecer excepcionalmente rígidas. Se um tubo bruto entrar na máquina 3 mm muito curto, o golpe simultâneo poderá não conseguir encaixar totalmente o material em um dos lados. Isso causa formação irregular. Por outro lado, se o tubo for muito longo, a máquina poderá sofrer falhas de fixação ou colisões de ferramentas. Máquinas de cabeçote único toleram variações de comprimento mais facilmente porque você registra manualmente cada extremidade em uma parada física.
Os sistemas duplos exigem habilidades avançadas de solução de problemas. O gerenciamento de unidades de potência hidráulica dupla ou servoacionamentos duplos sincronizados introduz camadas de complexidade. Se a cabeça esquerda avançar milissegundos mais rápido que a cabeça direita, ela poderá empurrar o tubo para fora da braçadeira. As equipes de manutenção devem calibrar rotineiramente as velocidades de avanço e as pressões de fixação de ambos os lados. Isto requer treinamento técnico de nível superior em comparação com a manutenção de um sistema básico de eixo único.
Seus custos iniciais de estoque de ferramentas dobrarão. Você deve comprar matrizes de fixação esquerda e direita, juntamente com ferramentas de punção duplicadas. Além disso, as trocas de ferramentas tornam-se eventos altamente críticos. O desalinhamento entre os cabeçotes esquerdo e direito durante uma mudança de configuração pode levar a altas taxas de refugo imediatas. Os operadores devem calibrar sistematicamente as linhas centrais. Se as matrizes estiverem desviadas em uma fração de milímetro, a peça acabada sofrerá graves defeitos de concentricidade.
A escolha do equipamento correto requer uma estrutura lógica. Aplique estas regras simples para filtrar suas opções rapidamente.
Avalie o volume e o mix de peças: analise suas demandas anuais de produção. Observe o número de SKUs de peças exclusivas que você processa semanalmente.
Se o volume for baixo/alto mix: O padrão é uma máquina multiestação de cabeçote único. Isso preserva seu fluxo de caixa. Maximiza sua adaptabilidade. Você pode alterar as configurações rapidamente para acomodar pedidos de contratos menores.
Se o volume for alto/baixo mix: Priorize uma máquina de cabeçote duplo. Isso garante custos por peça excepcionalmente baixos. Ele permite automatizar totalmente a célula. Você ganhará contratos enormes com base na velocidade de produção.
Avalie a qualidade do material: Garanta que seus processos de corte anteriores possam manter as tolerâncias de comprimento rigorosas exigidas pelos sistemas de cabeçote duplo. Se suas serras cortam de maneira inconsistente, conserte esse processo primeiro.
Ação da próxima etapa: Solicite um estudo de tempo personalizado ao OEM. Forneça as impressões de suas peças específicas. Exija tempos de ciclo estimados e durações garantidas de troca de ferramentas. Baseie sua decisão final nessas métricas contratuais concretas.
A escolha entre estes sistemas raramente se centra em qual máquina é objetivamente melhor. Em vez disso, você deve determinar qual arquitetura se alinha perfeitamente com as demandas específicas de volume, disponibilidade de mão de obra e requisitos de tolerância de sua instalação. Ambientes de alta mistura prosperam com a agilidade de um único cabeçote. Linhas de produção padronizadas e de alto volume exigem a velocidade implacável do processamento simultâneo de cabeçote duplo. Garanta que a preparação da sua matéria-prima possa suportar as tolerâncias rígidas exigidas pelas máquinas de cabeçote duplo.
Antes de emitir um pedido de compra, incentive sua equipe de engenharia a realizar um teste piloto. Envie sua peça tubular mais difícil de moldar ao fabricante do equipamento para um estudo de viabilidade. Valide os tempos de ciclo, inspecione as tolerâncias gerais de comprimento e calcule a economia de mão de obra localizada para garantir uma implantação bem-sucedida.
R: Sim, a maioria dos sistemas modernos de cabeçote duplo apresentam controle de cabeçote independente. Os operadores podem usar o controlador lógico programável (PLC) para desabilitar totalmente um lado. Isso permite processar peças assimétricas ou executar trabalhos single-end de baixo volume sem remover as ferramentas inativas.
R: Depende muito do fabricante. Algumas marcas usam blocos de ferramentas padronizados que funcionam em toda a sua linha de máquinas. No entanto, muitos sistemas de cabeçote duplo usam configurações de blocos espelhados proprietários para garantir o alinhamento horizontal perfeito, o que significa que ferramentas padrão de cabeçote único não cabem.
R: As máquinas de cabeça dupla têm limites físicos de comprimento da cama. Você deve deslizar as cabeças ao longo da base da máquina para acomodar o tubo. Se suas peças forem excessivamente longas (por exemplo, 4 metros) ou excepcionalmente curtas (por exemplo, 50 mm), elas poderão exceder os limites máximos ou mínimos de distância do chassi de cabeça dupla.
R: As unidades de cabeça dupla exigem inspeções de alinhamento mais frequentes e rigorosas. Os técnicos devem verificar rotineiramente se ambos os cilindros formadores avançam exatamente na mesma velocidade e pressão. A calibração de eixo duplo é necessária para evitar que o tubo se desloque dentro da matriz de fixação durante golpes simultâneos.


