


Просмотры: 0 Автор: Редактор сайта Время публикации: 26.10.2026 Происхождение: Сайт


Непрямоугольные вырезы в алюминиевых профилях, таких как профили 2020 или 4040, вызывают серьезные производственные проблемы. Они приводят к компаундированию ошибок сборки и браку деталей. В конечном итоге эти неточности приводят к серьезной структурной слабости индивидуального каркаса. Достижение идеального разреза под углом 90 градусов требует абсолютной механической точности. Незначительные угловые отклонения приводят к серьезным проблемам с выравниванием во время окончательной сборки продукта. Это вынуждает производственные бригады тратить бесчисленные часы на ручное удаление заусенцев и корректирующее фрезерование.
Мы изучим механизм отклонения отреза и то, как его можно навсегда предотвратить. Вы узнаете, как оценивать различные режущие инструменты в зависимости от вашего конкретного производственного масштаба. Мы предоставляем полную техническую основу, которая поможет вам каждый раз добиваться равномерных, идеально перпендикулярных резов без заусенцев.
Достижение истинной прямоугольности в 90 градусов во многом зависит от синергии между жестким креплением материала и стабильностью лезвия, а не только режущего инструмента.
Для небольших и средних объемов пила для резки алюминия с лезвием Triple Chip Grind (TCG) и пластинами с нулевым зазором. базовым требованием является калиброванная
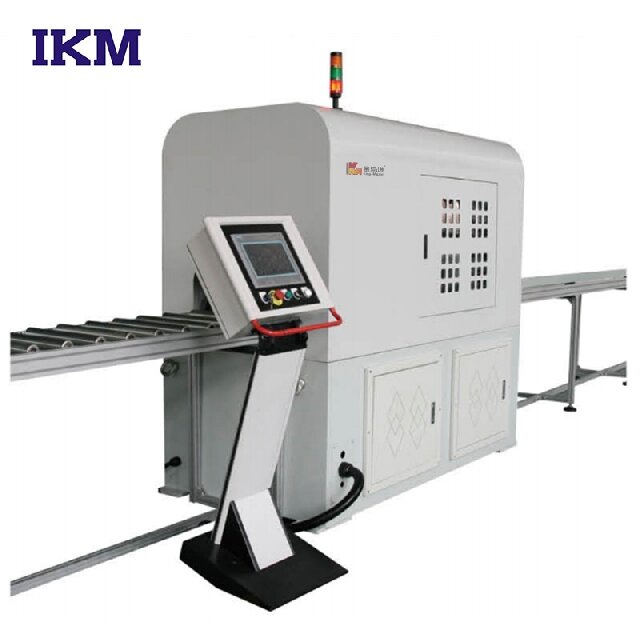
При крупносерийном промышленном производстве переход на автоматический станок для резки труб снижает утомляемость оператора и обеспечивает повторяемую точность.
Отклонение лезвия и неправильное давление зажима являются основными причинами углового отклонения; Модернизация оборудования эффективна только в том случае, если скорости подачи и смазки стандартизированы.
Понимание того, почему алюминиевые профили теряют прямоугольность, является первым шагом к решению этой проблемы. Угловое отклонение редко возникает из-за одной точки отказа. Вместо этого это обычно является результатом сочетания механических нестабильностей в процессе резки. Вы должны определить эти риски, прежде чем настраивать свое оборудование.
Отклонение лезвия происходит, когда режущее лезвие слегка отклоняется от намеченного вертикального пути. Высокие скорости подачи часто толкают лезвие сильнее, чем оно может резать. Это заставляет лезвие «идти» по пути наименьшего сопротивления. Неправильная толщина лезвия также способствует этой проблеме. Лезвия с тонким пропилом экономят материал, но им не хватает жесткости, необходимой для идеально ровных разрезов. Когда лезвие отклоняется, оно оставляет на экструзии отчетливый скошенный край.
Алюминиевые профили, особенно профили с Т-образными пазами и тонкостенные, уязвимы к сдавливанию. Чрезмерное усилие зажима временно деформирует экструзию. Затем пила разрезает эту искаженную форму совершенно прямо. Однако, как только вы отпустите зажим, алюминий вернется к своей первоначальной форме. Разрезанная грань сразу вырывается из квадрата. Неравномерное давление зажима создает точно такую же проблему.
Вибрация машины снижает точность резки. Недостаточная масса машины не позволяет поглотить кинетическую энергию, возникающую во время резки. Неправильные настройки частоты вращения создают гармонический резонанс. Эта болтовня транслируется непосредственно в материал.
Следы вибрации: видимые выступы, оставленные на поверхности среза из-за бокового движения лезвия.
Заусенцы: неровные алюминиевые края скорее выталкиваются, чем аккуратно срезаются.
Микроотклонения: крошечные угловые сдвиги на поверхности разреза, которые усугубляются при длинных сборках.
Вы должны согласовать выбор оборудования с конкретным объемом производства. Использование недостаточно мощного инструмента для промышленных партий приводит к быстрому выходу из строя. Чрезмерные инвестиции в массивное оборудование для любительских задач приводят к пустой трате капитала.
Многие производители начинают использовать методы «сделай сам». Они часто модифицируют стандартные торцовочные пилы по дереву, используя специальные полотна из цветных металлов. Этот подход работает для случайных сокращений прототипа. Однако эти установки начального уровня имеют серьезные ограничения. Им не хватает повторяемости, необходимой для пакетной обработки. Их двигатели быстро перегреваются при непрерывной работе. Вы не можете рассчитывать на то, что они обеспечат постоянную прямоугольность с высокими допусками.
При обновлении вам придется выбирать между различными специализированными архитектурами пил. Каждая конструкция предлагает уникальные механические преимущества.
Пилы с прямым вырезом: лезвие поднимается из-под стола. Это обеспечивает превосходную безопасность, поскольку лезвие остается практически скрытым. Конструкция Upcut обеспечивает превосходную стабильность скрытого лезвия. Они также позволяют гравитации способствовать эвакуации стружки вниз.
Падающие/отрезные пилы: лезвие опускается сверху. Они обеспечивают превосходную универсальность для разных углов. Обычно для них требуется меньшая площадь мастерской. Однако вы должны активно управлять удалением стружки, чтобы предотвратить повторную резку мусора.
Цапфа — это основной монтажный кронштейн, удерживающий оправку пилы. Вы должны оценить вес и конструкцию основания пилы. Чугунная конструкция поглощает вибрацию гораздо лучше, чем штампованная сталь. Тяжелая машинная база – это непреложный показатель. Это гарантирует долговременную точность. При оценке пила для резки алюминия , проверьте характеристики биения оправки. Прочные цапфы удерживают беседку идеально параллельно забору.
Сравнительная таблица типов машин
Тип оборудования |
Идеальный объем |
Контроль вибрации |
Прямоугольность Надежность |
|---|---|---|---|
Модифицированная торцовочная пила |
Низкий / Сделай сам |
Бедный |
непоследовательный |
Промышленная пила |
Середина |
Хороший |
Высокий (требуется ручное регулирование скорости) |
Закрытая распиловочная пила |
Высокий |
Отличный |
Очень высокий |
Ручная резка создает узкие места по мере увеличения объема производства. Люди-операторы естественным образом меняют скорость подачи в течение смены. Эта изменчивость напрямую влияет на качество резки.
Скорость подачи, зависящая от оператора, приводит к нестабильному отклонению лезвия. Слишком быстрое погружение лезвия приводит к его изгибу. Слишком медленное погружение приводит к перегреву и преждевременному износу инструмента. Автоматизированная система полностью устраняет эту человеческую ошибку. Он поддерживает постоянную оптимизированную скорость подачи от первого до последнего прохода.
Обновление до Высокоскоростная дисковая пила по алюминию с управлением ПЛК преобразует ваш рабочий процесс. Программируемые логические контроллеры (ПЛК) позволяют точно управлять скоростью подачи. Вы можете оптимизировать точную нагрузку стружки на зуб. Это предотвращает как застревание, так и чрезмерное нагревание.
Оптимизация подачи: ПЛК автоматически регулирует скорость опускания полотна в зависимости от сопротивления материала.
Стабильность зажима: автоматизированные последовательности пневматического зажима обеспечивают точное необходимое давление. Они предотвращают искажение профиля, часто встречающееся при ручной настройке.
Сокращение отходов: Толкатели материала с сервоприводом измеряют длину до долей миллиметра.
Многие учреждения задаются вопросом, соответствует ли стандарт Станок для резки труб может обрабатывать сложные экструзии. Стандартные машины обычно ориентированы на круглые или квадратные трубы. Однако их часто можно переоборудовать для выполнения сложных выдавливаний Т-образных пазов. Вы должны оценить, поддерживает ли машина нестандартные губки. Адаптация оборудования к архитектурным профилям требует специальной регулировки пневматических захватов.
Рекомендация: всегда заказывайте мягкие губки индивидуального изготовления при покупке Автоматический станок для резки труб с Т-образными пазами. Стандартные V-образные блоки разрушат хрупкие внутренние каналы.
Даже самая жесткая пила все равно будет давать ужасные порезы, если вы воспользуетесь неправильным полотном. Алюминий требует очень специфической геометрии зубьев. Лезвия для деревообработки захватывают, рвут и портят металл.
Triple Chip Grind (TCG) является абсолютным отраслевым стандартом резки цветных металлов. Лезвие TCG чередуется с зубом с плоской вершиной и зубом с чуть более высоким скошенным краем. Зуб со скошенной кромкой делает центр реза черновым. Плоский зуб очищает углы. Такая геометрия предотвращает захват и вырывание. Лезвия с альтернативным верхним скосом (ATB), обычно используемые для резки древесины, агрессивно режут. Они зацепятся за алюминий и нарушат прямоугольность среза.
Вы должны сбалансировать количество зубов и толщину стенки экструзии. Широко распространенное эмпирическое правило требует, чтобы в материале всегда оставалось 2–3 зуба. Это предотвращает попадание материала между зубьями и зацепление.
Тонкостенные трубы: для обеспечения непрерывного зацепления требуется лезвие с более высоким TPI (зубьев на дюйм).
Твердая экструзия: требуется лезвие с более низким TPI, чтобы обеспечить достаточное пространство для пищевода для эвакуации стружки.
Передний угол определяет, насколько агрессивно зуб воздействует на материал. Алюминиевые лезвия требуют отрицательного или нулевого переднего угла. Положительный передний угол обеспечивает агрессивную самоподачу полотна в алюминий. Это вызывает внезапную отдачу и сильное отклонение лезвия. Отрицательный наклон слегка толкает материал вниз, стабилизируя его относительно стола во время резки.
Распространенная ошибка: перепрофилирование деревянного полотна с 80 зубьями под алюминиевое. Даже если количество зубьев кажется достаточно большим, положительный передний угол приведет к немедленному захвату и угрозе безопасности.
Надежность процесса требует строгой стандартизации. Даже пила премиум-класса с ЧПУ полностью выйдет из строя, если неправильно закрепить заготовку. Никогда не думайте, что хороший станок компенсирует плохой зажим.
Алюминий создает сильное трение при резке. Без смазки алюминий нагревается и становится липким. Он быстро истирается и приваривается непосредственно к твердосплавным зубьям. Это нарушает баланс лезвия и сразу же нарушает прямоугольность среза. Постоянное охлаждение абсолютно обязательно. Система Micro-Drop Lubrication (MQL) наносит микроскопический туман масла непосредственно на режущую кромку. Это снижает нагрев, не оставляя на экструзии грязную охлаждающую жидкость.
Сложные профили имеют тенденцию скручиваться или скручиваться под давлением зажима. Стандартные плоские заборы не могут должным образом стабилизировать неправильную форму. Использование специальных приспособлений полностью решает эту проблему.
Мягкие губки: используйте мягкие губки, напечатанные или обработанные на станке, точно соответствующие профилю вашей экструзии. Они равномерно распределяют прижимную силу.
Заборы с нулевым зазором: прикрепите к забору жертвенную подкладочную доску. Прорежьте его один раз. Это обеспечивает жесткую поддержку непосредственно до кромки лезвия.
Верхний зажим: в дополнение к боковому давлению применяйте давление вниз. Это предотвращает подъем материала при выходе лезвия.
Эти этапы крепления предотвращают смещение материала вне оси. Они являются секретом достижения постоянной прямоугольности концов.
Достижение идеально прямоугольного разреза алюминиевых профилей требует систематического подхода. Вы должны устранить отклонение лезвия, стандартизировать усилие зажима и использовать соответствующий инструмент TCG. Окончательные инвестиции в оборудование основывайте исключительно на своих требованиях к объему и допускам.
Точность при небольших объемах требует тщательной ручной калибровки пил для тяжелых условий эксплуатации. Предсказуемость больших объемов требует полного исключения человеческого фактора с помощью автоматизированного оборудования. Автоматический зажим и скорость подачи, контролируемая ПЛК, гарантируют постоянство при тысячах резов.
Проверьте уровень брака: подсчитайте точное количество человеко-часов, которые ваша команда тратит на ручное удаление заусенцев или корректирующее фрезерование.
Стандартизируйте инструменты: убедитесь, что ваш цех использует исключительно полотна TCG с отрицательным передним углом для всех алюминиевых профилей.
Запросите пробную резку: перед покупкой отправьте нужные вам алюминиевые профили производителям оборудования. Проверьте торцевую прямоугольность самостоятельно.
А: Да. Используя очень жесткую пилу, полотно TCG с отрицательным передним углом и прецизионный зажим с мягкими губками для устранения прогиба, вы можете добиться прямоугольности фрезерного качества непосредственно на пиле.
Ответ: Обычно это указывает на отсутствие параллельности упора, изогнутую оправку лезвия или неравномерное давление зажима, из-за которого материал смещается от оси при контакте лезвия.
О: Число оборотов в минуту полностью зависит от диаметра лезвия и толщины материала, но, как правило, для алюминия рассчитана скорость резания от 10 000 до 12 000 SFM (поверхностных футов в минуту) в сочетании с контролируемой скоростью подачи, обеспечивающей надлежащую эвакуацию стружки.
О: Да, при условии, что зажимной механизм сможет надежно удерживать нецилиндрическую форму, не сдавливая хрупкие внутренние каналы. Настоятельно рекомендуется использовать специальные зажимные губки.


