


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-26 Origine : Site


Les coupes non carrées dans les extrusions d'aluminium comme les profilés 2020 ou 4040 provoquent d'importants problèmes de fabrication. Ils entraînent une accumulation d’erreurs d’assemblage et de pièces rejetées. En fin de compte, ces inexactitudes introduisent de graves faiblesses structurelles dans le cadrage personnalisé. Réaliser une coupe parfaite à 90 degrés nécessite une précision mécanique absolue. De légers écarts angulaires se traduisent par des problèmes d’alignement importants lors de l’assemblage final du produit. Cela oblige les équipes de fabrication à perdre d’innombrables heures en ébavurage manuel et en fraisage correctif.
Nous explorerons les mécanismes à l’origine des écarts de coupe et comment vous pouvez les éviter de manière permanente. Vous apprendrez à évaluer différents outils de coupe en fonction de votre échelle de production spécifique. Nous fournissons un cadre technique complet pour vous aider à réaliser à chaque fois des coupes constantes, sans bavures et parfaitement perpendiculaires.
L'obtention d'une véritable équerre à 90 degrés repose en grande partie sur la synergie entre le matériau rigide de fixation et la stabilité de la lame, et pas seulement sur l'outil de coupe.
Pour les volumes faibles à moyens, une scie à découper en aluminium calibrée avec une lame Triple Chip Grind (TCG) et des inserts sans jeu est l'exigence de base.
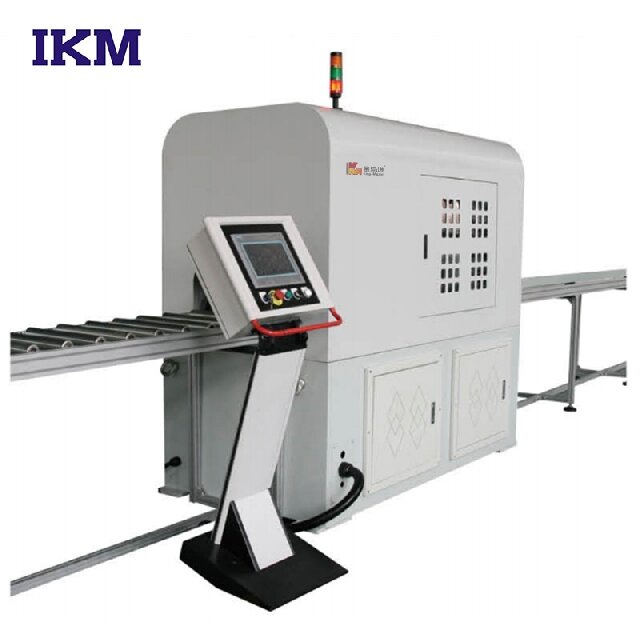
Pour la production industrielle à grand volume, la transition vers une machine de découpe de tubes automatique atténue la fatigue de l'opérateur et garantit une précision reproductible.
La déflexion de la lame et une pression de serrage inappropriée sont les principales causes de déviation angulaire ; la mise à niveau des machines n'est efficace que si les débits d'alimentation et la lubrification sont standardisés.
Comprendre pourquoi les profilés en aluminium perdent leur équerrage est la première étape vers la correction du problème. La déviation angulaire provient rarement d’un seul point de défaillance. Au lieu de cela, cela résulte généralement d’une combinaison d’instabilités mécaniques pendant le processus de découpe. Vous devez identifier ces risques avant de régler votre équipement.
La déviation de la lame se produit lorsque la lame de coupe se plie légèrement hors de sa trajectoire verticale prévue. Des vitesses d'avance élevées poussent souvent la lame plus fort qu'elle ne peut couper. Cela force la lame à « marcher » le long du chemin de moindre résistance. Une épaisseur de lame incorrecte contribue également à ce problème. Les lames à trait fin permettent d'économiser de la matière mais n'ont pas la rigidité nécessaire pour des coupes parfaitement carrées. Lorsqu'une lame dévie, elle laisse un bord biseauté distinct sur votre extrusion.
Les extrusions d'aluminium, en particulier les rainures en T et les profilés à parois minces, sont vulnérables à l'écrasement. Une force de serrage excessive déforme temporairement l’extrusion. La scie coupe ensuite cette forme déformée parfaitement droite. Cependant, une fois que vous relâchez la pince, l’aluminium reprend sa forme originale. La face coupée se détache immédiatement du carré. Une pression de serrage inégale crée exactement le même problème.
Les vibrations de la machine détruisent la précision de coupe. Une masse inadéquate de la machine ne parvient pas à absorber l’énergie cinétique générée lors d’une coupe. Des réglages de régime inappropriés créent une résonance harmonique. Ce bavardage se traduit directement dans le matériel.
Marques de broutage : crêtes visibles laissées sur la surface coupée en raison du mouvement latéral de la lame.
Bavures : bords déchiquetés en aluminium repoussés plutôt que cisaillés proprement.
Micro-déviations : minuscules décalages angulaires dans la face coupée, qui s'aggravent sur de longs assemblages.
Vous devez aligner vos choix d’équipements sur votre volume de production spécifique. L’utilisation d’un outil sous-puissant pour les lots industriels entraîne une défaillance rapide. Surinvestir dans des machines massives pour les tâches des amateurs gaspille du capital.
De nombreux fabricants commencent à utiliser des méthodes de bricolage. Ils modifient souvent les scies à onglets standard pour le travail du bois à l'aide de lames non ferreuses spécialisées. Cette approche fonctionne pour des coupes de prototypes occasionnelles. Cependant, ces configurations d’entrée de gamme présentent de sérieuses limites. Ils n’ont pas la répétabilité requise pour le traitement par lots. Leurs moteurs surchauffent rapidement sous des cycles de service continus. Vous ne pouvez pas compter sur eux pour une équerre constante et à haute tolérance.
Lors de la mise à niveau, vous devez choisir entre différentes architectures de scies dédiées. Chaque conception offre des avantages mécaniques uniques.
Scies à coupe ascendante : La lame s'élève sous la table. Cela offre une sécurité supérieure car la lame reste en grande partie cachée. Les conceptions Upcut offrent une excellente stabilité de la lame cachée. Ils permettent également à la gravité de faciliter l'évacuation des copeaux vers le bas.
Scies à chute/couper : La lame descend d’en haut. Ils offrent une excellente polyvalence sous différents angles. Ils nécessitent généralement un encombrement d’atelier plus petit. Cependant, vous devez gérer activement l’extraction des copeaux pour éviter de recouper les débris.
Le tourillon est le support de montage central qui maintient l'arbre de la scie. Vous devez évaluer le poids et la construction de la base de la scie. La construction en fonte absorbe bien mieux les vibrations que l’acier estampé. Un parc de machines lourdes est une mesure non négociable. Il garantit une précision à long terme. Lors de l'évaluation d'un scie à découper en aluminium , vérifiez les spécifications de faux-rond de l'arbre. Les tourillons robustes maintiennent la tonnelle parfaitement parallèle à la clôture.
Tableau de comparaison des types de machines
Type d'équipement |
Volume idéal |
Contrôle des vibrations |
Fiabilité de l'équerrage |
|---|---|---|---|
Scie à onglets modifiée |
Faible / DIY |
Pauvre |
Incompatible |
Scie à chute industrielle |
Moyen |
Bien |
Élevé (nécessite une stimulation manuelle) |
Scie à coupe fermée |
Haut |
Excellent |
Très élevé |
La découpe manuelle crée des goulots d'étranglement à mesure que votre volume de production augmente. Les opérateurs humains varient naturellement leurs taux d'alimentation tout au long d'un quart de travail. Cette variabilité affecte directement la qualité de coupe.
Les vitesses d'avance dépendant de l'opérateur conduisent à une déviation incohérente de la lame. Plonger la lame trop rapidement la fait se plier. Une plongée trop lente provoque une accumulation de chaleur et une usure prématurée de l'outil. Un système automatisé supprime entièrement cette erreur humaine. Il maintient une avance constante et optimisée de la première coupe à la dernière.
Mise à niveau vers un La scie à disque en aluminium à grande vitesse avec contrôle PLC transforme votre flux de travail. Les contrôleurs logiques programmables (PLC) permettent une gestion précise de la vitesse d'avance. Vous pouvez optimiser la charge exacte de copeaux par dent. Cela évite à la fois l’enlisement et la chaleur excessive.
Optimisation de l'alimentation : le PLC ajuste automatiquement la vitesse de descente de la lame en fonction de la résistance du matériau.
Cohérence du serrage : les séquences de serrage pneumatiques automatisées appliquent la pression exacte requise. Ils empêchent la distorsion du profil courante dans les configurations manuelles.
Réduction des déchets : les pousseurs de matériaux servomoteurs mesurent des longueurs jusqu'à une fraction de millimètre.
De nombreuses installations se demandent si une norme La machine de découpe de tubes peut gérer des extrusions complexes. Les machines standards se concentrent généralement sur les tubes ronds ou carrés. Cependant, vous pouvez souvent les rééquiper pour des extrusions complexes à rainure en T. Vous devez évaluer si la machine accepte les mâchoires personnalisées. L'adaptation de l'équipement aux profils architecturaux nécessite des réglages spécialisés de la poignée pneumatique.
Meilleure pratique : demandez toujours des mâchoires souples personnalisées lors de l'achat d'un Machine de découpe automatique de tubes pour rainures en T. Les blocs en V standard écraseront les canaux internes délicats.
La scie la plus rigide produira toujours des coupes terribles si vous utilisez la mauvaise lame. L'aluminium nécessite une géométrie de dent très spécifique. Les lames de menuiserie saisiront, déchireront et abîmeront le métal.
Le Triple Chip Grind (TCG) est la norme industrielle absolue pour la coupe des métaux non ferreux. Une lame TCG alterne entre une dent plate et une dent chanfreinée légèrement plus haute. La dent chanfreinée ébauche le centre de la coupe. La dent plate dégage les coins. Cette géométrie empêche l'accrochage et l'arrachement. Les lames ATB (Alternate Top Bevel), couramment utilisées pour le bois, tranchent de manière agressive. Ils s'accrocheront à l'aluminium et détruiront l'équerrage de la coupe.
Vous devez équilibrer le nombre de dents par rapport à l'épaisseur de la paroi d'extrusion. Une règle empirique largement acceptée impose de conserver à tout moment 2 à 3 dents dans le matériau. Cela empêche le matériau de tomber entre les dents et de s'accrocher.
Tubes à paroi mince : nécessitent une lame TPI (dents par pouce) plus élevée pour maintenir un engagement continu.
Extrusions solides : nécessitent une lame TPI inférieure pour laisser un espace suffisant dans l'œsophage pour l'évacuation des copeaux.
L'angle de coupe détermine l'agressivité avec laquelle la dent attaque le matériau. Les lames en aluminium nécessitent un angle de coupe négatif ou nul. Un angle de coupe positif entraîne la lame de manière agressive dans l'aluminium. Cela provoque un rebond soudain et une déviation massive de la lame. Un râteau négatif pousse légèrement le matériau vers le bas, le stabilisant contre la table pendant la coupe.
Erreur courante : réutiliser une lame de bois à 80 dents pour de l'aluminium. Même si le nombre de dents semble suffisamment élevé, l'angle de coupe positif entraînera une saisie immédiate et des risques pour la sécurité.
La fiabilité des processus exige une standardisation stricte. Même une scie à commande CNC haut de gamme échouera complètement si vous fixez mal la pièce. Ne présumez jamais qu’une bonne machine compense un mauvais serrage.
L'aluminium génère une friction intense lorsqu'il est coupé. Sans lubrification, l’aluminium chauffe et devient gommeux. Il va rapidement se gripper et se souder directement aux dents en carbure. Cela ruine l’équilibre de la lame et détruit immédiatement l’équerrage de la coupe. Un refroidissement continu est absolument obligatoire. La lubrification par micro-gouttes (MQL) applique un brouillard microscopique d'huile directement sur le tranchant. Cela réduit la chaleur sans laisser l'extrusion couler dans un liquide de refroidissement salissant.
Les profils complexes ont tendance à rouler ou à se tordre sous la pression de serrage. Les clôtures plates standard ne peuvent pas stabiliser correctement une forme irrégulière. L'utilisation de gabarits personnalisés résout complètement ce problème.
Mâchoires souples : utilisez des mâchoires souples imprimées en 3D ou usinées adaptées au profil exact de votre extrusion. Ceux-ci répartissent uniformément la force de serrage.
Clôtures à dégagement zéro : fixez une planche d'appui sacrificielle à la clôture. Coupez-le une fois. Cela fournit un support rigide directement jusqu'au bord de la lame.
Serrage aérien : appliquez une pression vers le bas en plus de la pression latérale. Cela empêche le matériau de se soulever lorsque la lame sort.
Ces étapes de fixation empêchent le matériau de se déplacer hors de l'axe. Ils sont le secret pour obtenir une équerrage constante des extrémités.
Réaliser des coupes parfaitement carrées dans les extrusions d'aluminium nécessite une approche systématique. Vous devez éliminer la déflexion de la lame, normaliser votre force de serrage et utiliser l'outillage TCG approprié. Basez votre investissement final en équipement strictement sur vos exigences de volume et de tolérance.
La précision des petits volumes nécessite un calibrage manuel méticuleux des scies robustes. La prévisibilité des volumes élevés nécessite de supprimer entièrement l’élément humain via des machines automatisées. Le serrage automatisé et les vitesses d'avance contrôlées par PLC garantissent la cohérence sur des milliers de coupes.
Vérifiez vos taux de rejet : calculez les heures de travail exactes que votre équipe consacre à l'ébavurage manuel ou au fraisage correctif.
Standardisez l'outillage : vérifiez que votre atelier utilise exclusivement des lames TCG à râteau négatif pour tous les profilés en aluminium.
Demandez des coupes d'essai : Envoyez vos profilés en aluminium spécifiques aux fabricants de machines avant de les acheter. Inspectez vous-même l’équerrage des extrémités.
R : Oui. En utilisant une scie très rigide, une lame TCG à râteau négatif et un serrage de précision à mâchoires souples pour éliminer la déflexion, vous pouvez obtenir une équerrage de qualité usine directement à partir de la scie.
R : Cela indique généralement un manque de parallélisme dans le guide, un arbre de lame plié ou une pression de serrage inégale provoquant le déplacement du matériau hors de l'axe lorsque la lame entre en contact.
R : Le régime dépend entièrement du diamètre de la lame et de l'épaisseur du matériau, mais généralement, des vitesses de surface de 10 000 à 12 000 SFM (Surface Feet per Minute) sont ciblées pour l'aluminium, combinées à une vitesse d'avance contrôlée pour assurer une bonne évacuation des copeaux.
R : Oui, à condition que le mécanisme de serrage puisse maintenir solidement la forme non cylindrique sans écraser les canaux internes délicats. Des mâchoires de serrage personnalisées sont fortement recommandées.


