


Visualizações: 0 Autor: Editor do site Tempo de publicação: 26/10/2026 Origem: Site


Cortes não quadrados em extrusões de alumínio, como perfis 2020 ou 4040, causam grandes dores de cabeça na fabricação. Eles levam a erros de montagem complexos e peças rejeitadas. Em última análise, essas imprecisões introduzem graves fraquezas estruturais na estrutura personalizada. Conseguir um corte perfeito de 90 graus requer precisão mecânica absoluta. Pequenos desvios angulares resultam em problemas significativos de alinhamento durante a montagem do produto final. Isso força as equipes de fabricação a perder inúmeras horas em rebarbação manual e fresamento corretivo.
Exploraremos a mecânica por trás do desvio de corte e como você pode evitá-lo permanentemente. Você aprenderá como avaliar diferentes ferramentas de corte com base em sua escala de produção específica. Fornecemos uma estrutura técnica completa para ajudá-lo a obter sempre cortes consistentes, sem rebarbas e perfeitamente perpendiculares.
Alcançar uma verdadeira quadratura de 90 graus depende muito da sinergia entre a fixação rígida do material e a estabilidade da lâmina, e não apenas da ferramenta de corte.
Para volumes baixos a médios, uma serra de corte de alumínio calibrada com uma lâmina Triple Chip Grind (TCG) e pastilhas com folga zero é o requisito básico.
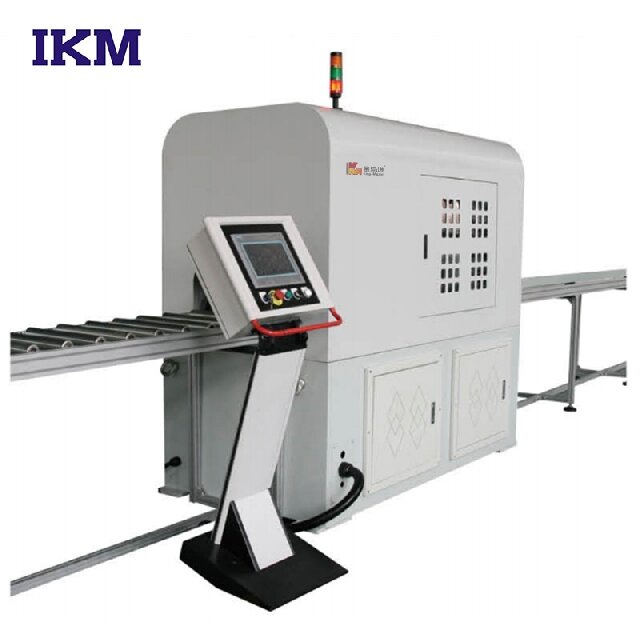
Para produção industrial de alto volume, a transição para uma máquina automática de corte de tubos reduz a fadiga do operador e garante precisão repetível.
A deflexão da lâmina e a pressão de fixação inadequada são as principais causas do desvio angular; atualizar o maquinário só é eficaz se as taxas de alimentação e a lubrificação forem padronizadas.
Compreender por que os perfis de alumínio perdem a esquadria é o primeiro passo para corrigir o problema. O desvio angular raramente resulta de um único ponto de falha. Em vez disso, geralmente resulta de uma combinação de instabilidades mecânicas durante o processo de corte. Você deve identificar esses riscos antes de ajustar seu equipamento.
A deflexão da lâmina ocorre quando a lâmina de corte se curva ligeiramente fora do caminho vertical pretendido. Altas taxas de avanço muitas vezes empurram a lâmina com mais força do que ela pode cortar. Isso força a lâmina a “caminhar” pelo caminho de menor resistência. A espessura incorreta da lâmina também contribui para este problema. Lâminas de corte fino economizam material, mas não possuem a rigidez necessária para cortes perfeitamente quadrados. Quando uma lâmina desvia, ela deixa uma borda chanfrada distinta em sua extrusão.
Extrusões de alumínio, especialmente ranhuras em T e perfis de paredes finas, são vulneráveis ao esmagamento. A força de fixação excessiva deforma temporariamente a extrusão. A serra então corta essa forma distorcida perfeitamente reta. No entanto, depois de soltar a braçadeira, o alumínio volta ao seu formato original. A face cortada sai imediatamente do quadrado. A pressão de fixação irregular cria exatamente o mesmo problema.
A vibração da máquina destrói a precisão do corte. A massa inadequada da máquina não consegue absorver a energia cinética gerada durante um corte. Configurações inadequadas de RPM criam ressonância harmônica. Essa conversa se traduz diretamente no material.
Marcas de vibração: Sulcos visíveis deixados na superfície de corte devido ao movimento lateral da lâmina.
Rebarbas: Bordas irregulares de alumínio empurradas para fora em vez de cortadas de maneira limpa.
Microdesvios: Pequenas mudanças angulares na face de corte, agravadas em montagens longas.
Você deve alinhar suas escolhas de equipamentos ao seu volume de produção específico. Usar uma ferramenta de baixa potência para lotes industriais leva a falhas rápidas. Investir excessivamente em máquinas enormes para tarefas amadoras desperdiça capital.
Muitos fabricantes começam a usar métodos DIY. Eles freqüentemente modificam serras de esquadria padrão para marcenaria usando lâminas não ferrosas especializadas. Essa abordagem funciona para cortes ocasionais de protótipos. No entanto, essas configurações básicas têm limitações severas. Eles não possuem a repetibilidade necessária para processamento em lote. Seus motores superaquecem rapidamente sob ciclos de trabalho contínuos. Você não pode confiar neles para obter esquadria consistente e de alta tolerância.
Ao atualizar, você deve escolher entre diferentes arquiteturas de serra dedicadas. Cada projeto oferece vantagens mecânicas exclusivas.
Serras Upcut: A lâmina sobe debaixo da mesa. Isso proporciona segurança superior porque a lâmina permanece quase toda escondida. Os designs upcut oferecem excelente estabilidade da lâmina oculta. Eles também permitem que a gravidade ajude no escoamento dos cavacos para baixo.
Serras Drop/Chop: A lâmina desce de cima. Eles oferecem excelente versatilidade para diferentes ângulos. Eles geralmente exigem uma área de oficina menor. No entanto, você deve gerenciar ativamente a extração de cavacos para evitar o novo corte de detritos.
O munhão é o suporte de montagem central que segura o eixo da serra. Você deve avaliar o peso e a construção da base da serra. A construção em ferro fundido absorve vibrações muito melhor do que o aço estampado. Uma base de máquinas pesadas é uma métrica inegociável. Garante precisão a longo prazo. Ao avaliar um serra de corte de alumínio , verifique as especificações de excentricidade da árvore. Munhões resistentes mantêm o caramanchão perfeitamente paralelo à cerca.
Tabela de comparação de tipos de máquinas
Tipo de equipamento |
Volume ideal |
Controle de vibração |
Confiabilidade de quadratura |
|---|---|---|---|
Serra de esquadria modificada |
Baixo / faça você mesmo |
Pobre |
Inconsistente |
Serra industrial |
Médio |
Bom |
Alto (requer estimulação manual) |
Serra de corte ascendente fechada |
Alto |
Excelente |
Muito alto |
O corte manual cria gargalos à medida que o volume de produção aumenta. Os operadores humanos variam naturalmente as suas taxas de alimentação ao longo de um turno. Essa variabilidade afeta diretamente a qualidade do corte.
As taxas de avanço dependentes do operador levam a uma deflexão inconsistente da lâmina. Mergulhar a lâmina muito rápido faz com que ela dobre. Mergulhar muito lentamente causa acúmulo de calor e desgaste prematuro da ferramenta. Um sistema automatizado elimina totalmente esse erro humano. Mantém uma taxa de avanço constante e otimizada do primeiro ao último corte.
Atualizando para um A máquina de serra circular de alumínio de alta velocidade com controle PLC transforma seu fluxo de trabalho. Os controladores lógicos programáveis (CLP) permitem o gerenciamento exato da taxa de alimentação. Você pode otimizar a carga exata de cavacos por dente. Isso evita atolamento e calor excessivo.
Otimização de alimentação: O PLC ajusta automaticamente a velocidade de descida da lâmina com base na resistência do material.
Consistência de fixação: As sequências de fixação pneumáticas automatizadas aplicam a pressão exata necessária. Eles evitam a distorção do perfil comum em configurações manuais.
Redução de sucata: Os empurradores de material acionados por servo medem comprimentos até uma fração de milímetro.
Muitas instalações se perguntam se um padrão A máquina de corte de tubos pode lidar com extrusões complexas. As máquinas padrão geralmente se concentram em tubos redondos ou quadrados. No entanto, muitas vezes você pode reequipá-los para extrusões complexas de ranhuras em T. Você deve avaliar se a máquina aceita mandíbulas customizadas. A adaptação do equipamento aos perfis arquitetônicos exige ajustes especializados nas garras pneumáticas.
Melhor Prática: Sempre solicite mandíbulas macias personalizadas ao comprar um Máquina automática de corte de tubos para ranhuras em T. Os blocos V padrão esmagarão os delicados canais internos.
A serra mais rígida ainda produzirá cortes terríveis se você usar a lâmina errada. O alumínio requer uma geometria dentária muito específica. As lâminas de marcenaria agarram, rasgam e estragam o metal.
O Triple Chip Grind (TCG) é o padrão absoluto da indústria para corte de metais não ferrosos. Uma lâmina TCG alterna entre um dente superior plano e um dente chanfrado ligeiramente mais alto. O dente chanfrado desbasta o centro do corte. O dente plano limpa os cantos. Esta geometria evita agarramentos e rasgos. As lâminas Alternate Top Bevel (ATB), comumente usadas para madeira, cortam agressivamente. Eles ficarão presos no alumínio e destruirão a quadratura do corte.
Você deve equilibrar a contagem de dentes em relação à espessura da parede de extrusão. Uma regra prática amplamente aceita determina manter 2 a 3 dentes no material o tempo todo. Isso evita que o material caia entre os dentes e fique preso.
Tubos de paredes finas: exigem uma lâmina de TPI (dentes por polegada) mais alta para manter o engate contínuo.
Extrusões Sólidas: Requerem uma lâmina TPI inferior para permitir espaço adequado na garganta para evacuação de cavacos.
O ângulo de inclinação determina a agressividade com que o dente ataca o material. As lâminas de alumínio requerem um ângulo de inclinação negativo ou zero. Um ângulo de inclinação positivo puxa a lâmina para se autoalimentar agressivamente no alumínio. Isto causa um recuo repentino e uma deflexão maciça da lâmina. Um ancinho negativo empurra o material ligeiramente para baixo, estabilizando-o contra a mesa durante o corte.
Erro comum: reaproveitar uma lâmina de madeira de 80 dentes para alumínio. Mesmo que a contagem de dentes pareça alta o suficiente, o ângulo de inclinação positivo causará agarramento imediato e riscos à segurança.
A confiabilidade do processo exige padronização rigorosa. Mesmo uma serra premium controlada por CNC irá falhar completamente se você fixar a peça de trabalho incorretamente. Nunca presuma que uma boa máquina compensa uma fixação ruim.
O alumínio gera intenso atrito quando cortado. Sem lubrificação, o alumínio aquece e fica pegajoso. Ele irá rapidamente irritar e se soldar diretamente aos dentes de metal duro. Isso prejudica o equilíbrio da lâmina e destrói imediatamente a esquadria do corte. O resfriamento contínuo é absolutamente obrigatório. A Lubrificação Micro-Drop (MQL) aplica uma névoa microscópica de óleo diretamente na aresta de corte. Isso reduz o calor sem deixar a extrusão pingando líquido refrigerante bagunçado.
Perfis complexos tendem a rolar ou torcer sob pressão de fixação. Cercas planas padrão não conseguem estabilizar adequadamente uma forma irregular. Utilizar gabaritos personalizados resolve isso completamente.
Mordentes macios: Use mordentes macios impressos em 3D ou usinados que correspondam ao perfil exato de sua extrusão. Eles distribuem a força de fixação uniformemente.
Cercas de folga zero: Anexe uma placa de apoio sacrificial à cerca. Corte uma vez. Isso fornece suporte rígido diretamente até a borda da lâmina.
Fixação suspensa: Aplique pressão descendente além da pressão lateral. Isso evita que o material se levante à medida que a lâmina sai.
Estas etapas de fixação evitam que o material se desloque para fora do eixo. Eles são o segredo para alcançar uma esquadria final consistente.
Conseguir cortes perfeitamente quadrados em extrusões de alumínio requer uma abordagem sistemática. Você deve eliminar a deflexão da lâmina, padronizar sua força de fixação e utilizar ferramentas TCG adequadas. Baseie seu investimento final em equipamento estritamente em seus requisitos de volume e tolerância.
A precisão de baixo volume requer calibração manual meticulosa de serras para serviços pesados. A previsibilidade de grandes volumes exige a remoção total do elemento humano por meio de máquinas automatizadas. A fixação automatizada e as taxas de avanço controladas por PLC garantem consistência em milhares de cortes.
Audite suas taxas de rejeição: calcule as horas exatas de mão de obra que sua equipe gasta em rebarbação manual ou fresamento corretivo.
Padronize as ferramentas: verifique se sua oficina usa exclusivamente lâminas TCG com inclinação negativa para todos os perfis de alumínio.
Solicite cortes de teste: Envie seus perfis de alumínio específicos aos fabricantes de máquinas antes de comprar. Inspecione você mesmo a esquadria final.
R: Sim. Ao utilizar uma serra altamente rígida, uma lâmina TCG com inclinação negativa e fixação precisa de mandíbula macia para eliminar a deflexão, você pode obter esquadria com qualidade de fresagem diretamente da serra.
R: Isso normalmente indica falta de paralelismo na cerca, mandril da lâmina torto ou pressão de fixação irregular, fazendo com que o material se desloque para fora do eixo conforme a lâmina faz contato.
R: As RPM dependem inteiramente do diâmetro da lâmina e da espessura do material, mas geralmente, velocidades de superfície de 10.000 a 12.000 SFM (pés de superfície por minuto) são direcionadas para alumínio, combinadas com uma taxa de avanço controlada para garantir a evacuação adequada dos cavacos.
R: Sim, desde que o mecanismo de fixação possa segurar com segurança a forma não cilíndrica sem esmagar os delicados canais internos. Mandíbulas de fixação personalizadas são altamente recomendadas.


