


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 26/10/2026 Origine: Sito


I tagli non squadrati negli estrusi di alluminio come i profili 2020 o 4040 causano grossi problemi di produzione. Portano ad ulteriori errori di assemblaggio e parti scartate. In definitiva, queste imprecisioni introducono una grave debolezza strutturale nell’inquadratura personalizzata. Ottenere un taglio perfetto a 90 gradi richiede una precisione meccanica assoluta. Lievi deviazioni angolari si traducono in significativi problemi di allineamento durante l'assemblaggio del prodotto finale. Ciò costringe i team di produzione a sprecare innumerevoli ore nella sbavatura manuale e nella fresatura correttiva.
Esploreremo i meccanismi alla base della deviazione del taglio e come prevenirla in modo permanente. Imparerai come valutare diversi utensili da taglio in base alla tua specifica scala di produzione. Forniamo un quadro tecnico completo per aiutarti a ottenere ogni volta tagli uniformi, senza bave e perfettamente perpendicolari.
Il raggiungimento dell'ortogonalità reale di 90 gradi dipende in gran parte dalla sinergia tra il fissaggio del materiale rigido e la stabilità della lama, non solo dall'utensile da taglio.
Per volumi medio-bassi, il requisito di base è una sega da taglio in alluminio calibrata con lama Triple Chip Grind (TCG) e inserti a gioco zero.
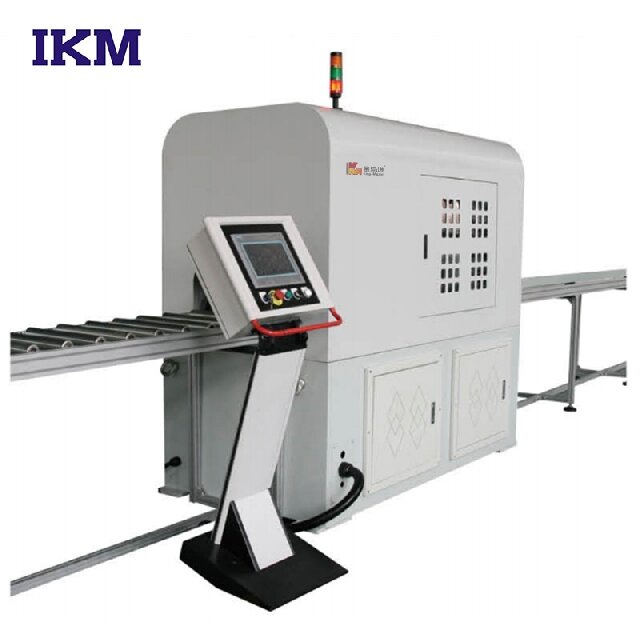
Per la produzione industriale di volumi elevati, il passaggio a una macchina per il taglio automatico dei tubi riduce l'affaticamento dell'operatore e garantisce una precisione ripetibile.
La flessione della lama e una pressione di serraggio inadeguata sono le principali cause di deviazione angolare; il miglioramento dei macchinari è efficace solo se le velocità di avanzamento e la lubrificazione sono standardizzate.
Capire perché i profili in alluminio perdono l’ortogonalità è il primo passo per correggere il problema. La deviazione angolare raramente deriva da un singolo punto di rottura. Di solito, invece, deriva da una combinazione di instabilità meccaniche durante il processo di taglio. È necessario identificare questi rischi prima di regolare l'attrezzatura.
La deflessione della lama si verifica quando la lama di taglio si piega leggermente fuori dal percorso verticale previsto. Velocità di avanzamento elevate spesso spingono la lama più forte di quanto possa tagliare. Ciò costringe la lama a 'camminare' lungo il percorso di minor resistenza. Anche lo spessore errato della lama contribuisce a questo problema. Le lame dal taglio sottile consentono di risparmiare materiale ma non hanno la rigidità necessaria per tagli perfettamente squadrati. Quando una lama si devia, lascia un bordo smussato distinto sull'estrusione.
Gli estrusi di alluminio, in particolare le scanalature a T e i profili a pareti sottili, sono vulnerabili allo schiacciamento. Una forza di serraggio eccessiva deforma temporaneamente l'estrusione. La sega taglia quindi questa forma distorta perfettamente diritta. Tuttavia, una volta rilasciato il morsetto, l'alluminio ritorna alla sua forma originale. La faccia tagliata esce immediatamente dal quadrato. Una pressione di serraggio irregolare crea esattamente lo stesso problema.
Le vibrazioni della macchina compromettono la precisione del taglio. Una massa macchina inadeguata non riesce ad assorbire l'energia cinetica generata durante il taglio. Impostazioni RPM errate creano risonanza armonica. Queste chiacchiere si traducono direttamente nel materiale.
Segni di vibrazione: creste visibili lasciate sulla superficie tagliata a causa del movimento laterale della lama.
Sbavature: bordi frastagliati in alluminio spinti verso l'esterno anziché tagliati in modo netto.
Micro-deviazioni: piccoli spostamenti angolari nella faccia tagliata, che si aggravano su assemblaggi lunghi.
È necessario allineare le scelte relative alle attrezzature al volume di produzione specifico. L'utilizzo di uno strumento sottodimensionato per lotti industriali porta a rapidi guasti. Investire eccessivamente in enormi macchinari per attività hobbistiche spreca capitale.
Molti produttori iniziano a utilizzare metodi fai-da-te. Spesso modificano le troncatrici standard per la lavorazione del legno utilizzando lame specializzate non ferrose. Questo approccio funziona per tagli occasionali di prototipi. Tuttavia, queste configurazioni entry-level presentano gravi limitazioni. Non hanno la ripetibilità richiesta per l'elaborazione batch. I loro motori si surriscaldano rapidamente in caso di cicli di lavoro continui. Non è possibile fare affidamento su di essi per ottenere un'ortogonalità coerente e ad alta tolleranza.
In fase di aggiornamento è necessario scegliere tra diverse architetture di sega dedicate. Ogni design offre vantaggi meccanici unici.
Seghe per taglio: la lama si solleva da sotto il tavolo. Ciò garantisce una sicurezza superiore perché la lama rimane per lo più nascosta. I design Upcut offrono un'eccellente stabilità della lama nascosta. Consentono inoltre alla gravità di favorire l'evacuazione dei trucioli verso il basso.
Seghe a caduta/troncatrice: la lama scende dall'alto. Forniscono un'eccellente versatilità per diverse angolazioni. Generalmente richiedono un ingombro ridotto in officina. Tuttavia, è necessario gestire attivamente l'estrazione dei trucioli per evitare il ritaglio dei detriti.
Il perno è la staffa di montaggio del nucleo che sostiene l'albero della sega. È necessario valutare il peso e la costruzione della base della sega. La struttura in ghisa assorbe le vibrazioni molto meglio dell'acciaio stampato. La base di una macchina pesante è una metrica non negoziabile. Garantisce precisione a lungo termine. Quando si valuta un sega da taglio per alluminio , controllare le specifiche di eccentricità dell'albero. I perni per carichi pesanti mantengono il pergolato perfettamente parallelo alla recinzione.
Tabella comparativa dei tipi di macchina
Tipo di attrezzatura |
Volume ideale |
Controllo delle vibrazioni |
Affidabilità dell'ortogonalità |
|---|---|---|---|
Troncatrice modificata |
Basso/fai da te |
Povero |
Incoerente |
Sega a caduta industriale |
Medio |
Bene |
Alto (richiede stimolazione manuale) |
Sega per taglio chiusa |
Alto |
Eccellente |
Molto alto |
Il taglio manuale crea colli di bottiglia man mano che il volume di produzione aumenta. Gli operatori umani variano naturalmente le loro velocità di alimentazione durante un turno. Questa variabilità influisce direttamente sulla qualità del taglio.
Le velocità di avanzamento dipendenti dall'operatore portano a una deflessione incoerente della lama. Immergere la lama troppo velocemente la fa piegare. L'immersione troppo lenta provoca un accumulo di calore e un'usura prematura dell'utensile. Un sistema automatizzato rimuove completamente questo errore umano. Mantiene una velocità di avanzamento costante e ottimizzata dal primo all'ultimo taglio.
L'aggiornamento a a La sega a disco in alluminio ad alta velocità con controllo PLC trasforma il tuo flusso di lavoro. I controllori logici programmabili (PLC) consentono la gestione precisa della velocità di avanzamento. È possibile ottimizzare l'esatto carico di truciolo per dente. Ciò impedisce sia l'impantanamento che il calore eccessivo.
Ottimizzazione dell'avanzamento: Il PLC regola automaticamente la velocità di discesa della lama in base alla resistenza del materiale.
Coerenza del bloccaggio: le sequenze di bloccaggio pneumatico automatizzato applicano l'esatta pressione richiesta. Prevengono la distorsione del profilo comune nelle configurazioni manuali.
Riduzione degli scarti: gli spintori del materiale servoazionati misurano lunghezze fino a una frazione di millimetro.
Molte strutture si chiedono se sia uno standard La tagliatubi può gestire estrusioni complesse. Le macchine standard generalmente si concentrano su tubi tondi o quadrati. Tuttavia, è spesso possibile riorganizzarli per complesse estrusioni con scanalature a T. È necessario valutare se la macchina accetta ganasce personalizzate. L'adattamento dell'attrezzatura ai profili architettonici richiede regolazioni specializzate della presa pneumatica.
Migliore pratica: richiedere sempre ganasce morbide personalizzate quando si acquista un Tagliatubi automatica per scanalature a T. I blocchi a V standard schiacceranno i delicati canali interni.
La sega più rigida produrrà comunque tagli terribili se usi la lama sbagliata. L'alluminio richiede una geometria dei denti molto specifica. Le lame per la lavorazione del legno afferreranno, strapperanno e rovineranno il metallo.
Il Triple Chip Grind (TCG) è lo standard industriale assoluto per il taglio dei metalli non ferrosi. Una lama TCG alterna un dente superiore piatto e un dente smussato leggermente più alto. Il dente smussato sgrossa il centro del taglio. Il dente piatto libera gli angoli. Questa geometria impedisce la presa e lo strappo. Le lame ATB (Alternate Top Bevel), comunemente utilizzate per il legno, tagliano in modo aggressivo. Si impiglieranno nell'alluminio e distruggeranno l'ortogonalità del taglio.
È necessario bilanciare il numero dei denti rispetto allo spessore della parete di estrusione. Una regola pratica ampiamente accettata impone di mantenere sempre 2 o 3 denti nel materiale. Ciò impedisce al materiale di cadere tra i denti e di impigliarsi.
Tubi a parete sottile: richiedono una lama TPI (denti per pollice) più elevata per mantenere un impegno continuo.
Estrusioni solide: richiedono una lama TPI inferiore per consentire uno spazio adeguato nella gola per l'evacuazione dei trucioli.
L'angolo di spoglia determina l'aggressività con cui il dente attacca il materiale. Le pale in alluminio richiedono un angolo di spoglia negativo o pari a zero. Un angolo di spoglia positivo spinge la lama ad autoalimentarsi in modo aggressivo nell'alluminio. Ciò provoca un improvviso contraccolpo e una massiccia deflessione della lama. Un rastrello negativo spinge il materiale leggermente verso il basso, stabilizzandolo contro il tavolo durante il taglio.
Errore comune: riutilizzare una lama di legno da 80 denti per l'alluminio. Anche se il numero dei denti sembra sufficientemente elevato, l'angolo di spoglia positivo causerà rischi immediati per la sicurezza e la presa.
L'affidabilità del processo richiede una rigorosa standardizzazione. Anche una sega premium controllata da CNC fallirà completamente se si fissa il pezzo in modo errato. Non dare mai per scontato che una buona macchina compensi un bloccaggio errato.
L'alluminio genera un intenso attrito durante il taglio. Senza lubrificazione, l'alluminio si riscalda e diventa gommoso. Si sfalderà rapidamente e si salderà direttamente sui denti in carburo. Ciò rovina l'equilibrio della lama e distrugge immediatamente l'ortogonalità del taglio. Il raffreddamento continuo è assolutamente obbligatorio. La lubrificazione Micro-Drop (MQL) applica una microscopica nebbia d'olio direttamente sul tagliente. Ciò riduce il calore senza lasciare l'estrusione gocciolare nel refrigerante disordinato.
I profili complessi tendono a rotolare o torcersi sotto la pressione di serraggio. Le recinzioni piatte standard non possono stabilizzare correttamente una forma irregolare. L'utilizzo di maschere personalizzate risolve completamente questo problema.
Ganasce morbide: utilizza ganasce morbide stampate in 3D o lavorate a macchina adatte al profilo esatto della tua estrusione. Questi distribuiscono la forza di serraggio in modo uniforme.
Recinzioni a spazio zero: collega un pannello di supporto sacrificale alla recinzione. Taglialo una volta. Ciò fornisce un supporto rigido direttamente fino al bordo della lama.
Bloccaggio sopra la testa: applicare una pressione verso il basso oltre alla pressione laterale. Ciò impedisce al materiale di sollevarsi all'uscita della lama.
Queste fasi di fissaggio impediscono al materiale di spostarsi fuori asse. Sono il segreto per ottenere una squadratura finale coerente.
Per ottenere tagli perfettamente squadrati negli estrusi di alluminio è necessario un approccio sistematico. È necessario eliminare la deflessione della lama, standardizzare la forza di serraggio e utilizzare strumenti TCG adeguati. Basate il vostro investimento nell'attrezzatura finale rigorosamente sui vostri requisiti di volume e tolleranza.
La precisione a basso volume richiede una meticolosa calibrazione manuale delle seghe pesanti. La prevedibilità di grandi volumi richiede la rimozione dell’elemento umano interamente tramite macchinari automatizzati. Il bloccaggio automatizzato e le velocità di avanzamento controllate da PLC garantiscono coerenza su migliaia di tagli.
Controlla i tassi di scarto: calcola le ore esatte di manodopera impiegate dal tuo team per la sbavatura manuale o la fresatura correttiva.
Standardizzazione degli utensili: verifica che la tua officina utilizzi esclusivamente lame TCG a spoglia negativa per tutti i profili in alluminio.
Richiedi tagli di prova: invia i tuoi profili in alluminio specifici ai produttori di macchinari prima dell'acquisto. Ispeziona tu stesso l'ortogonalità delle estremità.
R: Sì. Utilizzando una sega altamente rigida, una lama TCG con angolo negativo e un bloccaggio di precisione a ganascia morbida per eliminare la deflessione, è possibile ottenere un'ortogonalità di qualità professionale direttamente dalla sega.
R: Ciò indica in genere una mancanza di parallelismo nella guida, un albero della lama piegato o una pressione di bloccaggio irregolare che causa lo spostamento del materiale fuori asse quando la lama entra in contatto.
R: Il numero di giri dipende interamente dal diametro della lama e dallo spessore del materiale, ma generalmente per l'alluminio sono previste velocità superficiali comprese tra 10.000 e 12.000 SFM (piedi di superficie al minuto), combinate con una velocità di avanzamento controllata per garantire un'adeguata evacuazione del truciolo.
R: Sì, a condizione che il meccanismo di bloccaggio possa trattenere saldamente la forma non cilindrica senza schiacciare i delicati canali interni. Si consiglia vivamente di utilizzare ganasce di serraggio personalizzate.


