


Просмотры: 0 Автор: Редактор сайта Время публикации: 16.10.2026 Происхождение: Сайт


Модернизация производства трубных деталей требует балансирования первоначальных капитальных затрат и долгосрочного сокращения времени цикла. Производители постоянно ищут надежные способы максимизировать производительность без перерасхода средств на ненужную автоматизацию. Для производителей, работающих с конструкционными трубами, автомобильными выхлопами или линиями передачи жидкости, узким местом часто является формовка концов. Выбор оборудования напрямую влияет на планировку помещения, численность операторов и общую пропускную способность. Выбор между системами с одной или двумя головками предполагает сложный компромисс в отношении занимаемого пространства и вариаций деталей. В этом руководстве подробно описаны операционные реалии, ограничения возможностей и рамки рентабельности инвестиций, чтобы помочь командам разработчиков и закупщиков сделать выбор, основанный на фактических данных. Вы узнаете, как точно оценить текущие производственные ограничения и выбрать идеальную архитектуру станка.
Пропускная способность против гибкости. На станках с одной головкой приоритет отдается гибкости инструментов и частой замене; системы с двумя головками значительно сокращают время цикла, обрабатывая оба конца одновременно.
Пороговые значения объема: формовочная машина с двумя головками обычно оправдывает свои более высокие капитальные затраты при производстве больших объемов, симметричных или обработанных с двух сторон деталей.
Скрытые затраты: системы с двойной головкой требуют более жестких допусков по длине материала и более сложных протоколов обслуживания для сдвоенных гидравлических/сервосистем.
Масштабируемость: оба типа станков могут интегрироваться с многостанционным оборудованием, но автоматизация подачи материала во многом зависит от выбранной конфигурации головки.
Прежде чем приобретать новое оборудование, вы должны точно диагностировать ограничения вашего производственного цеха. Модернизация оборудования без понимания основной причины задержек часто приводит к смещению узкого места в линии, а не к его устранению.
Определите основное ограничение в вашем текущем рабочем процессе. Вам нужно задавать конкретные оперативные вопросы. Является ли ваше текущее препятствие необработанным временем цикла? Вы платите слишком много за ручной труд по переворачиванию деталей? Вы видите огромные кучи незавершенного производства (НЗП), скапливающиеся между отдельными формовочными станциями? Ответ на эти вопросы поможет понять, нужна ли вам высокая скорость или гибкость процесса.
Задержки во времени цикла: станок просто не может обрабатывать детали достаточно быстро, чтобы удовлетворить требования последующей сборки.
Неэффективность затрат на рабочую силу: операторы тратят слишком много времени на обработку материалов вместо того, чтобы позволить машине работать.
Наращивание запасов незавершенного производства. Последовательная обработка приводит к задержкам в подготовке. Детали лежат в контейнерах и ждут формирования второго конца.
Ручная обработка материалов приводит к скрытой неэффективности. Поворот тяжелой или слишком длинной трубки для формирования второго конца приводит к потере драгоценных секунд. Оператору может потребоваться пять-восемь секунд, чтобы просто перевернуть двухметровую выхлопную трубу. Такое ручное переворачивание сопряжено с серьезными эргономическими рисками. Усталость рабочего приводит к ошибкам центровки. Несоосность трубок приводит к браку деталей и застреванию машины. За восьмичасовую смену эти потерянные секунды превращаются в сотни потерянных производственных единиц.
Прежде чем оценивать какие-либо обновления машины, установите строгие базовые показатели. Определите текущую стоимость одной детали. Рассчитайте точное время цикла от момента поступления необработанной трубы в ячейку до момента выхода готовой детали. Обладая этими точными показателями, вы сможете математически обосновать капитальные затраты на новую систему на основе прогнозируемой экономии труда и увеличения производительности.
Многие предприятия начинаются с одноголовочной технологии. Эти системы обеспечивают надежный и простой подход к манипуляциям с трубками. Они остаются основным продуктом в мастерских и на контрактных производственных предприятиях по всему миру.
Установки с одной головкой требуют значительно меньших первоначальных капитальных затрат. Они имеют компактную площадь. Вы можете легко интегрировать их в переполненные производственные ячейки. Кроме того, обучение операторов остается сильно упрощенным. Новые технические специалисты могут научиться управлять стандартным оборудованием и устранять неполадки. Станок для формирования концов труб за считанные часы. Одноосное движение снижает сложность интерфейса управления.
Смена инструментов определяет гибкость одноголовочных агрегатов. Операторам необходимо заменить только один комплект зажимов и один комплект формовочных пуансонов. Такая быстрая смена делает устройства с одной головкой идеальными для сред с большим количеством смешанных продуктов и небольшими объемами (HMLV). Контрактные производители, которые обрабатывают десятки различных номеров деталей в неделю, во многом полагаются на эту гибкость. Вы можете перейти от расширения 2-дюймовой трубы к уменьшению 1-дюймовой трубы с минимальным временем простоя.
Гибкость имеет явное снижение пропускной способности. Формирование двух концов одной трубки требует удвоенного времени обработки. Оператор формирует левую сторону, извлекает трубку, вручную переворачивает ее и вставляет правую сторону. В качестве альтернативы вы можете последовательно запустить две машины с одной головкой. Однако такой подход удваивает необходимую площадь. Для этого также требуются либо два оператора, либо сложная роботизированная система перемещения между двумя машинами. Последовательная обработка по своей сути увеличивает вашу зависимость от рабочей силы и расширяет необходимую промежуточную площадь незавершенного производства.
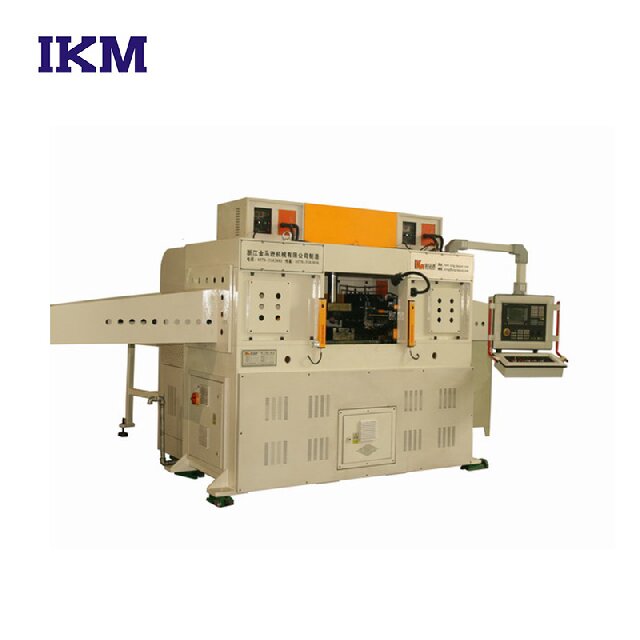
Когда объемы производства увеличиваются, время обработки становится главным врагом прибыльности. Системы с двойной головкой исключают переворот детали. Они обрабатывают оба конца трубчатой детали одновременно.
Одновременная обработка обоих концов трубы эффективно сокращает фактическое время цикла формовки вдвое. Машина опускает трубку в зажимные матрицы. Плашки фиксируют деталь. Левая и правая формовочные головки продвигаются одновременно. Они ударяются о концы трубок, втягиваются, и зажимы открываются. Готовая деталь выпадает. Вы полностью устраняете эргономическую нагрузку, связанную с переворачиванием вручную. Это одновременное действие приводит к значительному увеличению производительности смены, что легко оправдывает первоначальные капиталовложения в проекты с высоким спросом.
Конфигурации с двумя головками превосходно подходят для конкретных производственных отраслей. Они идеально подходят для Прецизионная машина для формовки концов труб с двумя головками для крупносерийных трубных фитингов . Вы также увидите, что они доминируют в производстве автомобильных амортизаторов, поперечных балок и симметричных трубчатых рам. Любое приложение, требующее ежегодно сотни тысяч одинаковых деталей, получает огромную выгоду от обработки с двумя головками. Требования к симметричной формовке максимизируют полезность этих машин.
При последовательном формовании возникают проблемы с наложением допусков. Когда вы переворачиваете деталь, вы устанавливаете новую точку отсчета для второго удара. Это часто приводит к изменениям общей длины (OAL) готовой детали. Машины с двумя головками решают эту проблему элегантно. Зажимая трубу ровно один раз и одновременно формируя оба конца, машина обеспечивает строгие допуски OAL и концентричности. Однократное зажимное действие идеально фиксирует исходную точку. Это гарантирует непревзойденную стабильность при больших объемах производства.
Отделам закупок нужны точные данные для сравнения этих архитектур. Вы должны оценить, как каждая система интегрируется в вашу более широкую производственную экосистему.
Для расчета окупаемости необходимо сопоставить экономию труда с капитальными затратами. Вы должны рассчитать точную экономию труда при устранении переворота детали. Если установка с двумя головками экономит шесть секунд на деталь, а вы производите один миллион деталей ежегодно, вы экономите 1666 человеко-часов. Умножьте эти часы на норму вашего полностью загруженного труда. Сравните эту годовую экономию с более высокой первоначальной стоимостью устройства с двумя головками. В сценариях с большими объемами срок окупаемости часто сокращается до менее чем восемнадцати месяцев.
Операции с несколькими ударами требуют тщательного рассмотрения. Вы должны сравнить, как Установка многостанционной машины для формовки концов работает в обоих контекстах. Многопозиционная машина с одной головкой перемещает трубку по вертикали или горизонтали, чтобы ударить по одному концу несколько раз (например, расширять, затем загибать, затем нарезать). Машина с двумя головками также может работать с несколькими станциями, выполняя последовательные удары по обоим концам одновременно. Однако координация работы нескольких станций с несколькими ударами одновременно на двух головках требует очень сложного сервопривода и безупречного выравнивания инструментов.
Недвижимость в цехах завода стоит дороже. Вы должны сравнить занимаемую площадь одной машины с двумя головками и двух машин с одной головкой. Два одноголовочных агрегата требуют большой площади подготовки незавершенного производства между ними. Операторам необходимо пространство для безопасного штабелирования заготовок туб. Одна машина с двумя головками занимает немного больше места, чем одиночная, но она полностью исключает промежуточную зону незавершенного производства. Это значительно сокращает необходимое количество ячеек.
Сравнение возможностей: системы с одной и двумя головками
Критерии оценки |
Одноголовочные системы |
Двухголовочные системы |
|---|---|---|
Капитальные затраты |
Меньшие первоначальные инвестиции. |
Более высокая первоначальная стоимость. |
Время цикла (два конца) |
Медленнее (требуется ручной переворот). |
Быстрая (одновременная обработка). |
Скорость переключения |
Rapid (идеально подходит для высоких миксов). |
Медленнее (требуется двойная калибровка). |
Контроль допуска (OAL) |
Склонен к накоплению толерантности. |
Исключительно строгий контроль данных. |
Использование площади пола |
Высокий (при организации незавершенного производства между двумя блоками). |
Высокая эффективность (не требуется подготовка WIP). |
Полное удаление оператора остается конечной целью для ячеек большого объема. Агрегаты с двойной головкой исключительно хорошо сочетаются с автоматическими загрузчиками материалов. Вы можете легко интегрировать магазины с гравитационной подачей или системы шагающих балок. Автоматика опускает необработанную трубку в машину, формируют оба конца и деталь автоматически выбрасывается. Автоматизация станка с одной головкой для двухстороннего процесса требует очень сложной шестиосной роботизированной руки для извлечения, переворачивания и повторной установки детали. Это резко увеличивает стоимость интеграции и сложность программирования.
Ни одна производственная технология не существует без определенных эксплуатационных компромиссов. Вы должны предвидеть скрытые проблемы, связанные с модернизацией ваших возможностей формования.
Двухголовочные машины требуют строгого контроля за поступающим сырьем. Допуски на длину обрезки должны оставаться исключительно жесткими. Если необработанная труба входит в машину на 3 мм короче, одновременный удар может не полностью зацепить материал с одной стороны. Это приводит к неравномерному формованию. И наоборот, если трубка слишком длинная, на станке могут возникнуть проблемы с зажимом или столкновения инструментов. Машины с одной головкой легче допускают изменения длины, поскольку вы вручную регистрируете каждый конец по физическому упору.
Двойные системы требуют продвинутых навыков устранения неполадок. Управление двойными гидравлическими силовыми агрегатами или синхронизированными двойными сервоприводами усложняет задачу. Если левая головка продвигается на миллисекунды быстрее, чем правая, она может вытолкнуть трубку из зажима. Бригады технического обслуживания должны регулярно калибровать скорость подачи и давление зажима с обеих сторон. Это требует более высокого уровня технической подготовки по сравнению с обслуживанием базовой одноосной системы.
Ваши первоначальные затраты на инвентарь удвоятся. Вам необходимо приобрести левые и правые зажимные матрицы, а также дубликаты пробойников. Более того, смена оснастки становится крайне важным событием. Несоосность левой и правой головок во время смены настройки может привести к немедленному увеличению количества брака. Операторы должны систематически калибровать осевые линии. Если штампы отклоняются на долю миллиметра, готовая деталь будет иметь серьезные дефекты концентричности.
Выбор правильного оборудования требует логической основы. Примените эти простые правила, чтобы быстро отфильтровать варианты.
Оцените объем и состав деталей: проанализируйте свои годовые производственные потребности. Посмотрите, сколько уникальных артикулов деталей вы обрабатываете еженедельно.
Если громкость низкая/высокая-микс: по умолчанию используется многостанционная машина с одной головкой. Это сохранит ваш денежный поток. Это максимизирует вашу адаптивность. Вы можете быстро изменить настройки для выполнения небольших контрактных заказов.
Если объем высокий / низкий уровень смешивания: отдайте предпочтение машине с двумя головками. Это обеспечивает исключительно низкие затраты на деталь. Это позволяет полностью автоматизировать ячейку. Вы выиграете крупные контракты благодаря исключительной скорости вывода.
Оцените качество материала: убедитесь, что ваши предшествующие процессы резки обеспечивают жесткие допуски по длине, необходимые для систем с двумя головками. Если ваши пилы режут непоследовательно, сначала исправьте этот процесс.
Следующее действие: запросите у OEM-производителя индивидуальное исследование времени. Предоставьте отпечатки ваших конкретных деталей. Требуйте расчетного времени цикла и гарантированной продолжительности замены инструмента. Основывайте свое окончательное решение на этих конкретных договорных показателях.
Выбор между этими системами редко сосредотачивается на том, какая машина объективно лучше. Вместо этого вы должны определить, какая архитектура идеально соответствует конкретным требованиям вашего предприятия к объему, доступности рабочей силы и допускам. Среды с большим количеством смешанных объектов процветают благодаря гибкости одной головки. Крупносерийные стандартизированные производственные линии требуют непревзойденной скорости одновременной обработки двумя головками. Убедитесь, что подготовка сырья обеспечивает жесткие допуски, необходимые для машин с двумя головками.
Прежде чем оформить заказ на поставку, предложите своей команде инженеров провести пилотное тестирование. Отправьте самую сложную в формовке трубчатую деталь производителю оборудования для технико-экономического обоснования. Проверьте время цикла, проверьте общие допуски по длине и рассчитайте локальную экономию труда, чтобы гарантировать успешное развертывание.
О: Да, большинство современных систем с двумя головками имеют независимое управление головками. Операторы могут использовать программируемый логический контроллер (ПЛК) для полного отключения одной стороны. Это позволяет обрабатывать асимметричные детали или выполнять небольшие объемы односторонних работ, не удаляя неактивный инструмент.
О: Это сильно зависит от производителя. Некоторые бренды используют стандартизированные сменные инструментальные блоки, которые работают на всей линейке их станков. Однако во многих системах с двумя головками используются запатентованные зеркальные блоки для обеспечения идеального горизонтального выравнивания, а это означает, что стандартные инструменты с одной головкой не подходят.
О: Машины с двумя головками имеют физические ограничения по длине станины. Вам необходимо сдвинуть головки вдоль основания машины, чтобы разместить трубку. Если ваши детали слишком длинные (например, 4 метра) или необычно короткие (например, 50 мм), они могут превышать максимальное или минимальное расстояние, установленное для шасси с двумя головками.
Ответ: Установки с двойной головкой требуют более частых и тщательных проверок центровки. Техники должны регулярно проверять, что оба формовочных цилиндра продвигаются с одинаковой скоростью и давлением. Калибровка по двум осям необходима для предотвращения смещения трубы внутри зажимной матрицы при одновременных ударах.


