


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 26.10.2026 Herkunft: Website


Nicht rechtwinklige Schnitte in Aluminiumstrangpressprofilen wie 2020- oder 4040-Profilen verursachen große Probleme bei der Herstellung. Sie führen zu Montagefehlern und Ausschussteilen. Letztendlich führen diese Ungenauigkeiten zu schwerwiegenden strukturellen Schwächen bei maßgefertigten Rahmen. Um einen perfekten 90-Grad-Schnitt zu erzielen, ist absolute mechanische Präzision erforderlich. Leichte Winkelabweichungen führen bei der Endmontage des Produkts zu erheblichen Ausrichtungsproblemen. Dies zwingt Fertigungsteams dazu, unzählige Stunden mit manuellem Entgraten und Korrekturfräsen zu verschwenden.
Wir erforschen die Mechanismen hinter Schnittabweichungen und wie Sie diese dauerhaft verhindern können. Sie erfahren, wie Sie verschiedene Schneidwerkzeuge basierend auf Ihrem spezifischen Produktionsmaßstab bewerten. Wir bieten einen vollständigen technischen Rahmen, der Ihnen dabei hilft, jedes Mal gleichmäßige, gratfreie und perfekt rechtwinklige Schnitte zu erzielen.
Das Erreichen einer echten 90-Grad-Rechtwinkligkeit hängt stark von der Synergie zwischen starrer Materialbefestigung und Klingenstabilität ab, nicht nur vom Schneidwerkzeug.
Für geringe bis mittlere Stückzahlen ist eine kalibrierte Aluminium-Trennsäge mit einem Triple Chip Grind (TCG)-Sägeblatt und spielfreien Einsätzen die Grundvoraussetzung.
Bei der industriellen Massenproduktion verringert der Umstieg auf eine automatische Rohrschneidemaschine die Ermüdung des Bedieners und sorgt für wiederholbare Präzision.
Durchbiegung der Klinge und falscher Klemmdruck sind die Hauptursachen für Winkelabweichungen. Die Modernisierung von Maschinen ist nur dann effektiv, wenn Vorschubgeschwindigkeiten und Schmierung standardisiert sind.
Der erste Schritt zur Behebung des Problems besteht darin, zu verstehen, warum Aluminiumprofile an Rechtwinkligkeit verlieren. Winkelabweichungen sind selten auf einen einzelnen Fehlerpunkt zurückzuführen. Stattdessen ist es meist auf eine Kombination mechanischer Instabilitäten während des Schneidvorgangs zurückzuführen. Sie müssen diese Risiken erkennen, bevor Sie Ihre Ausrüstung anpassen.
Eine Klingenablenkung tritt auf, wenn sich die Schneidklinge leicht aus ihrer beabsichtigten vertikalen Bahn herausbiegt. Hohe Vorschubgeschwindigkeiten belasten die Klinge oft stärker, als sie schneiden kann. Dadurch wird die Klinge gezwungen, den Weg des geringsten Widerstands zu „beschreiten“. Auch eine falsche Klingenstärke trägt zu diesem Problem bei. Klingen mit dünner Schnittfuge sparen Material, haben aber nicht die erforderliche Stabilität für perfekt rechtwinklige Schnitte. Wenn sich eine Klinge verbiegt, hinterlässt sie eine deutlich abgeschrägte Kante an Ihrem Profil.
Aluminiumstrangpressteile, insbesondere T-Nuten und dünnwandige Profile, sind anfällig für Quetschungen. Eine zu hohe Klemmkraft verformt das Profil vorübergehend. Die Säge schneidet diese verzerrte Form dann perfekt gerade. Sobald Sie jedoch die Klemme lösen, springt das Aluminium wieder in seine ursprüngliche Form zurück. Die Schnittfläche weicht sofort aus dem Quadrat. Ein ungleichmäßiger Klemmdruck verursacht genau das gleiche Problem.
Maschinenvibrationen zerstören die Schnittgenauigkeit. Eine unzureichende Maschinenmasse kann die beim Schnitt entstehende kinetische Energie nicht absorbieren. Falsche Drehzahleinstellungen erzeugen harmonische Resonanz. Dieses Geschwätz überträgt sich direkt auf das Material.
Rattermarken: Sichtbare Grate auf der Schnittfläche, die durch seitliche Messerbewegungen entstehen.
Grate: Gezackte Aluminiumkanten werden herausgedrückt, anstatt sauber abgeschert zu werden.
Mikroabweichungen: Winzige Winkelverschiebungen in der Schnittfläche, die sich über lange Baugruppen hinweg verstärken.
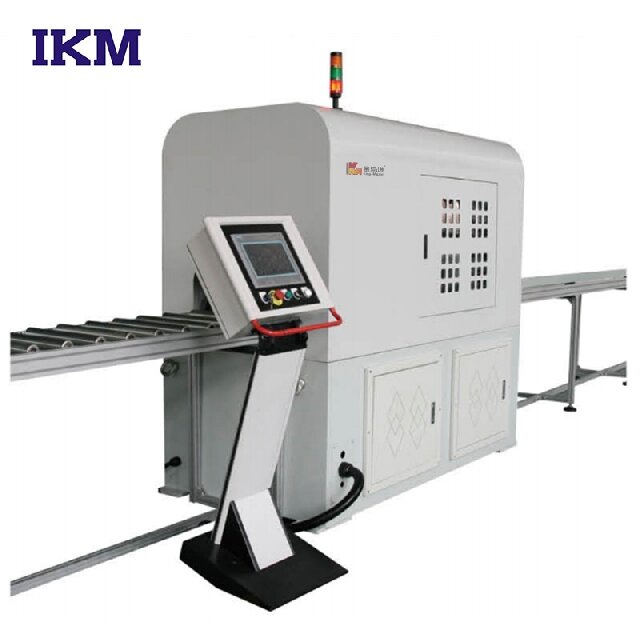
Sie müssen Ihre Ausrüstungsauswahl an Ihr spezifisches Produktionsvolumen anpassen. Der Einsatz eines leistungsschwachen Werkzeugs für industrielle Chargen führt zu schnellem Ausfall. Übermäßige Investitionen in riesige Maschinen für Hobbyarbeiten verschwenden Kapital.
Viele Hersteller beginnen mit DIY-Methoden. Sie modifizieren häufig Standard-Gehrungssägen für die Holzbearbeitung mit speziellen Nichteisen-Sägeblättern. Dieser Ansatz eignet sich für gelegentliche Prototypenschnitte. Allerdings weisen diese Einsteiger-Setups erhebliche Einschränkungen auf. Ihnen fehlt die für die Stapelverarbeitung erforderliche Wiederholgenauigkeit. Ihre Motoren überhitzen bei Dauerbetrieb schnell. Sie können sich nicht darauf verlassen, dass sie eine gleichbleibende Rechtwinkligkeit mit hohen Toleranzen gewährleisten.
Beim Upgrade müssen Sie zwischen verschiedenen dedizierten Sägearchitekturen wählen. Jedes Design bietet einzigartige mechanische Vorteile.
Upcut-Sägen: Das Sägeblatt ragt unter dem Tisch hervor. Dies bietet höchste Sicherheit, da die Klinge größtenteils verborgen bleibt. Upcut-Designs bieten eine hervorragende Stabilität der versteckten Klinge. Sie sorgen auch dafür, dass die Schwerkraft die Spanabfuhr nach unten unterstützt.
Stich-/Kappsägen: Das Sägeblatt wird von oben herabgeführt. Sie bieten eine hervorragende Vielseitigkeit für verschiedene Winkel. Sie erfordern im Allgemeinen eine kleinere Werkstattfläche. Sie müssen die Spanabsaugung jedoch aktiv steuern, um ein Nachschneiden von Abfällen zu verhindern.
Der Zapfen ist die zentrale Montagehalterung, die den Sägedorn hält. Sie müssen das Gewicht und die Konstruktion der Sägebasis bewerten. Die Gusseisenkonstruktion absorbiert Vibrationen weitaus besser als gestanzter Stahl. Eine schwere Maschinenbasis ist eine nicht verhandelbare Größe. Es garantiert langfristige Präzision. Bei der Bewertung eines Überprüfen Sie beim Schneiden einer Aluminiumsäge die Spezifikationen für den Wellenrundlauf. Hochleistungszapfen halten die Laube perfekt parallel zum Zaun.
Vergleichstabelle der Maschinentypen
Gerätetyp |
Ideales Volumen |
Vibrationskontrolle |
Zuverlässigkeit der Rechtwinkligkeit |
|---|---|---|---|
Modifizierte Gehrungssäge |
Niedrig / DIY |
Arm |
Inkonsistent |
Industrielle Tropfensäge |
Medium |
Gut |
Hoch (manuelles Tempo erforderlich) |
Geschlossene Upcut-Säge |
Hoch |
Exzellent |
Sehr hoch |
Manuelles Schneiden führt zu Engpässen, wenn Ihr Produktionsvolumen steigt. Menschliche Bediener variieren natürlich ihre Vorschubgeschwindigkeiten während einer Schicht. Diese Variabilität wirkt sich direkt auf die Schnittqualität aus.
Bedienerabhängige Vorschubgeschwindigkeiten führen zu einer inkonsistenten Klingenauslenkung. Ein zu schnelles Eintauchen der Klinge führt dazu, dass sie sich verbiegt. Zu langsames Eintauchen führt zu Hitzestau und vorzeitigem Werkzeugverschleiß. Ein automatisiertes System eliminiert dieses menschliche Versagen vollständig. Es sorgt vom ersten bis zum letzten Schnitt für eine konstante, optimierte Vorschubgeschwindigkeit.
Upgrade auf a Die Hochgeschwindigkeits-Aluminium-Scheibensägemaschine mit SPS-Steuerung verändert Ihren Arbeitsablauf. Speicherprogrammierbare Steuerungen (SPS) ermöglichen eine exakte Vorschubsteuerung. Sie können die genaue Spanbelastung pro Zahn optimieren. Dies verhindert sowohl ein Festfahren als auch eine übermäßige Hitze.
Vorschuboptimierung: Die SPS passt die Absenkgeschwindigkeit der Klinge automatisch an den Materialwiderstand an.
Spannkonsistenz: Automatisierte pneumatische Spannsequenzen üben genau den erforderlichen Druck aus. Sie verhindern die bei manuellen Einstellungen übliche Profilverzerrung.
Ausschussreduzierung: Servoangetriebene Materialschieber messen Längen bis auf den Bruchteil eines Millimeters.
Viele Einrichtungen fragen sich, ob ein Standard vorliegt Die Rohrschneidemaschine kann komplexe Extrusionen verarbeiten. Standardmaschinen konzentrieren sich im Allgemeinen auf Rund- oder Vierkantrohre. Sie können sie jedoch häufig für komplexe T-Nuten-Profile umrüsten. Sie müssen beurteilen, ob die Maschine kundenspezifische Backen akzeptiert. Die Anpassung der Ausrüstung an Architekturprofile erfordert spezielle pneumatische Griffeinstellungen.
Best Practice: Fordern Sie beim Kauf immer maßgeschneiderte weiche Backen an Automatische Rohrschneidemaschine für T-Nuten. Standard-V-Blöcke zerstören die empfindlichen Innenkanäle.
Auch die steifste Säge verursacht schreckliche Schnitte, wenn Sie das falsche Sägeblatt verwenden. Aluminium erfordert eine sehr spezielle Zahngeometrie. Sägeblätter für die Holzbearbeitung greifen, zerreißen und zerstören das Metall.
Der Triple Chip Grind (TCG) ist der absolute Industriestandard zum Schneiden von Nichteisenmetallen. Eine TCG-Klinge wechselt zwischen einem flachen oberen Zahn und einem etwas höheren, abgeschrägten Zahn. Der abgeschrägte Zahn schruppt die Schnittmitte auf. Der flache Zahn räumt die Ecken frei. Diese Geometrie verhindert ein Einklemmen und Ausreißen. ATB-Klingen (Alternate Top Bevel), die üblicherweise für Holz verwendet werden, schneiden aggressiv. Sie bleiben am Aluminium hängen und zerstören die Rechtwinkligkeit des Schnitts.
Sie müssen die Anzahl Ihrer Zähne gegen die Wandstärke des Profils abwägen. Eine allgemein anerkannte Faustregel besagt, dass immer zwei bis drei Zähne im Material verbleiben müssen. Dadurch wird verhindert, dass das Material zwischen die Zähne fällt und hängenbleibt.
Dünnwandige Rohre: Erfordern eine Klinge mit höherem TPI (Zähne pro Zoll), um einen kontinuierlichen Eingriff aufrechtzuerhalten.
Massive Extrusionen: Erfordern eine Klinge mit niedrigerem TPI, um ausreichend Raum für die Spanabfuhr zu schaffen.
Der Spanwinkel bestimmt, wie aggressiv der Zahn das Material angreift. Aluminiumblätter erfordern einen negativen Spanwinkel oder einen Spanwinkel von Null. Ein positiver Spanwinkel zieht die Klinge selbsttätig aggressiv in das Aluminium. Dies führt zu einem plötzlichen Rückschlag und einer massiven Blattauslenkung. Ein negativer Neigungswinkel drückt das Material leicht nach unten und stabilisiert es während des Schnitts am Tisch.
Häufiger Fehler: Umnutzung einer 80-Zahn-Holzklinge für Aluminium. Auch wenn die Zähnezahl hoch genug erscheint, führt der positive Spanwinkel zu unmittelbaren Greif- und Sicherheitsrisiken.
Prozesssicherheit erfordert eine strenge Standardisierung. Auch eine hochwertige CNC-gesteuerte Säge versagt komplett, wenn man das Werkstück falsch aufspannt. Gehen Sie niemals davon aus, dass eine gute Maschine eine schlechte Aufspannung ausgleicht.
Aluminium erzeugt beim Schneiden starke Reibung. Ohne Schmierung erhitzt sich das Aluminium und wird klebrig. Es verschleißt schnell und verschweißt sich direkt mit den Hartmetallzähnen. Dies beeinträchtigt die Balance der Klinge und zerstört sofort die Rechtwinkligkeit des Schnitts. Eine kontinuierliche Kühlung ist unbedingt erforderlich. Bei der Micro-Drop-Schmierung (MQL) wird ein mikroskopisch kleiner Ölnebel direkt auf die Schneidkante aufgetragen. Dadurch wird die Hitze reduziert, ohne dass schmutziges Kühlmittel aus dem Extrudat tropft.
Komplexe Profile neigen unter dem Klemmdruck zum Rollen oder Verdrehen. Standard-Flachzäune können eine unregelmäßige Form nicht richtig stabilisieren. Durch die Verwendung maßgeschneiderter Vorrichtungen lässt sich dieses Problem vollständig lösen.
Weiche Backen: Verwenden Sie 3D-gedruckte oder bearbeitete weiche Backen, die genau auf das Profil Ihrer Extrusion abgestimmt sind. Diese verteilen die Spannkraft gleichmäßig.
Freiraumzäune: Befestigen Sie ein Opferbrett am Zaun. Einmal durchschneiden. Dies sorgt für einen stabilen Halt bis direkt an die Klingenkante.
Überkopfklemmung: Üben Sie zusätzlich zum seitlichen Druck auch Abwärtsdruck aus. Dadurch wird verhindert, dass sich das Material beim Austritt der Klinge anhebt.
Diese Befestigungsschritte verhindern, dass sich das Material außeraxial verschiebt. Sie sind das Geheimnis für eine gleichmäßige Endrechtwinkligkeit.
Um perfekt rechtwinklige Schnitte in Aluminium-Strangpressprofilen zu erzielen, ist ein systematischer Ansatz erforderlich. Sie müssen die Durchbiegung der Klinge verhindern, Ihre Spannkraft standardisieren und geeignete TCG-Werkzeuge verwenden. Richten Sie Ihre endgültige Ausrüstungsinvestition streng nach Ihren Volumen- und Toleranzanforderungen aus.
Die Präzision bei kleinen Stückzahlen erfordert eine sorgfältige manuelle Kalibrierung von Hochleistungssägen. Um große Mengen vorhersehbar zu machen, muss der menschliche Faktor vollständig durch automatisierte Maschinen entfernt werden. Automatisierte Klemmung und SPS-gesteuerte Vorschubgeschwindigkeiten garantieren Konsistenz über Tausende von Schnitten hinweg.
Überprüfen Sie Ihre Ausschussquoten: Berechnen Sie die genauen Arbeitsstunden, die Ihr Team für manuelles Entgraten oder Korrekturfräsen aufwendet.
Standardisierung der Werkzeuge: Stellen Sie sicher, dass Ihre Werkstatt ausschließlich TCG-Sägeblätter mit negativem Spanwinkel für alle Aluminiumprofile verwendet.
Testschnitte anfordern: Senden Sie Ihre spezifischen Aluminiumprofile vor dem Kauf an Maschinenhersteller. Überprüfen Sie selbst die Endrechtwinkligkeit.
A: Ja. Durch die Verwendung einer äußerst steifen Säge, eines TCG-Sägeblatts mit negativem Spanwinkel und einer präzisen Klemmung mit weichen Backen zur Vermeidung von Durchbiegungen können Sie direkt mit der Säge eine Rechtwinkligkeit in Fräsqualität erzielen.
A: Dies weist typischerweise auf eine mangelnde Parallelität des Anschlags, einen verbogenen Sägeblattdorn oder einen ungleichmäßigen Klemmdruck hin, der dazu führt, dass sich das Material bei Kontakt mit dem Sägeblatt aus der Achse verschiebt.
A: Die Drehzahl hängt vollständig vom Klingendurchmesser und der Materialstärke ab. Im Allgemeinen werden für Aluminium jedoch Oberflächengeschwindigkeiten von 10.000 bis 12.000 SFM (Surface Feet per Minute) angestrebt, kombiniert mit einer kontrollierten Vorschubgeschwindigkeit, um eine ordnungsgemäße Spanabfuhr zu gewährleisten.
A: Ja, vorausgesetzt, der Klemmmechanismus kann die nichtzylindrische Form sicher halten, ohne die empfindlichen Innenkanäle zu zerdrücken. Kundenspezifische Spannbacken werden dringend empfohlen.


