


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-16 Origine : Site


La mise à niveau de la production de pièces tubulaires nécessite d'équilibrer les dépenses d'investissement initiales et les réductions des temps de cycle à long terme. Les fabricants recherchent constamment des moyens fiables d’optimiser leur production sans dépenser trop d’argent en automatisation inutile. Pour les fabricants manipulant des tubes structurels, des pots d’échappement automobiles ou des conduites de transfert de fluides, le goulot d’étranglement réside souvent dans le formage des extrémités. Le choix des machines dicte directement la disposition de votre étage, le nombre d’opérateurs et les capacités globales de débit. Le choix entre des systèmes à une ou deux têtes implique des compromis complexes en termes d'espace dans l'installation et de variations des pièces. Ce guide détaille les réalités opérationnelles, les limites de capacités et les cadres de retour sur investissement pour aider les équipes d'ingénierie et d'approvisionnement à faire une sélection fondée sur des preuves. Vous apprendrez à évaluer avec précision vos contraintes de production actuelles et à choisir l'architecture de machine idéale.
Débit vs flexibilité : les machines à tête unique donnent la priorité à la flexibilité des outils et aux changements fréquents ; les systèmes à double tête réduisent considérablement les temps de cycle en traitant les deux extrémités simultanément.
Seuils de volume : une machine de formage d'extrémités à double tête justifie généralement ses dépenses d'investissement plus élevées lors de la production de pièces traitées en grand volume, symétriques ou à double extrémité.
Coûts cachés : les systèmes à double tête nécessitent des tolérances de longueur de matériau plus strictes et des protocoles de maintenance plus complexes pour les systèmes hydrauliques/servos doubles.
Évolutivité : les deux types de machines peuvent s'intégrer à un outillage multiposte, mais l'automatisation de l'alimentation en matériau dépend fortement de la configuration de la tête choisie.
Avant d’acheter un nouvel équipement, vous devez diagnostiquer avec précision les contraintes de votre usine. La mise à niveau des machines sans comprendre la cause profonde des retards déplace souvent le goulot d’étranglement sur toute la ligne plutôt que de le résoudre.
Identifiez la principale contrainte de votre flux de travail actuel. Vous devez poser des questions opérationnelles spécifiques. Votre temps de cycle actuel est-il brut ? Payez-vous trop cher le travail manuel pour retourner les pièces ? Voyez-vous d’énormes piles de stocks de travaux en cours (WIP) s’accumuler entre des stations de formage distinctes ? Répondre à ces questions permet de déterminer si vous avez besoin de rapidité brute ou de flexibilité de processus.
Délais de cycle : la machine ne peut tout simplement pas traiter les pièces assez rapidement pour répondre aux demandes d'assemblage en aval.
Inefficacités en matière de coûts de main-d'œuvre : les opérateurs passent trop de temps à manipuler les matériaux au lieu de laisser la machine fonctionner.
Constitution de l'inventaire WIP : le traitement séquentiel crée des retards de préparation. Les pièces restent dans des bacs en attendant que la deuxième extrémité soit formée.
La manutention manuelle des matériaux introduit des inefficacités cachées. Tourner un tube lourd ou excessivement long pour former la deuxième extrémité fait perdre de précieuses secondes. Un opérateur peut mettre cinq à huit secondes simplement pour retourner un tuyau d'échappement de deux mètres. Ce retournement manuel présente de graves risques ergonomiques. La fatigue des travailleurs entraîne des erreurs d’alignement. Des tubes mal alignés entraînent des pièces rebutées et des bourrages de machine. Sur une période de travail de huit heures, ces secondes perdues se traduisent par des centaines d'unités de production perdues.
Établissez une base de référence stricte avant d’évaluer toute mise à niveau de la machine. Déterminez votre coût actuel par pièce. Calculez le temps de cycle exact à partir du moment où un tube brut entre dans la cellule jusqu'au moment où la pièce finie en sort. Une fois que vous possédez ces mesures concrètes, vous pouvez justifier mathématiquement les dépenses en capital d'un nouveau système en fonction des économies de main-d'œuvre projetées et de l'augmentation du débit.
De nombreuses installations démarrent avec une technologie à tête unique. Ces systèmes offrent une approche fiable et simple de la manipulation tubulaire. Ils restent un incontournable dans les ateliers de travail et les usines de fabrication sous contrat du monde entier.
Les unités à tête unique nécessitent une dépense d’investissement initiale nettement inférieure. Ils présentent un encombrement compact. Vous pouvez facilement les intégrer dans des cellules de production surpeuplées. De plus, la formation des opérateurs reste très simplifiée. Les nouveaux techniciens peuvent apprendre à utiliser et à dépanner une norme Machine de formage d'extrémité de tube en quelques heures. Le mouvement sur un seul axe réduit la complexité de l'interface de contrôle.
Les échanges d’outillage définissent l’agilité des unités à tête unique. Les opérateurs n'ont besoin de changer qu'un seul jeu de pinces et un jeu de poinçons de formage. Ce changement rapide rend les unités à tête unique idéales pour les environnements à forte mixité et faible volume (HMLV). Les fabricants sous contrat qui traitent des dizaines de références différentes par semaine s'appuient largement sur cette agilité. Vous pouvez passer de l’expansion d’un tuyau de 2 pouces à la réduction d’un tuyau de 1 pouce avec un temps d’arrêt minimal.
L'agilité s'accompagne d'une pénalité de débit distincte. Former deux extrémités d’un seul tube nécessite le double du temps de manipulation. L'opérateur forme le côté gauche, extrait le tube, le retourne manuellement et insère le côté droit. Alternativement, vous pouvez mettre en scène deux machines à une seule tête en séquence. Cependant, cette approche double votre espace au sol requis. Cela nécessite également soit deux opérateurs, soit un système de transfert robotique complexe entre les deux machines. Le traitement séquentiel augmente intrinsèquement votre dépendance en matière de main-d'œuvre et étend l'empreinte de préparation des en-cours requise.
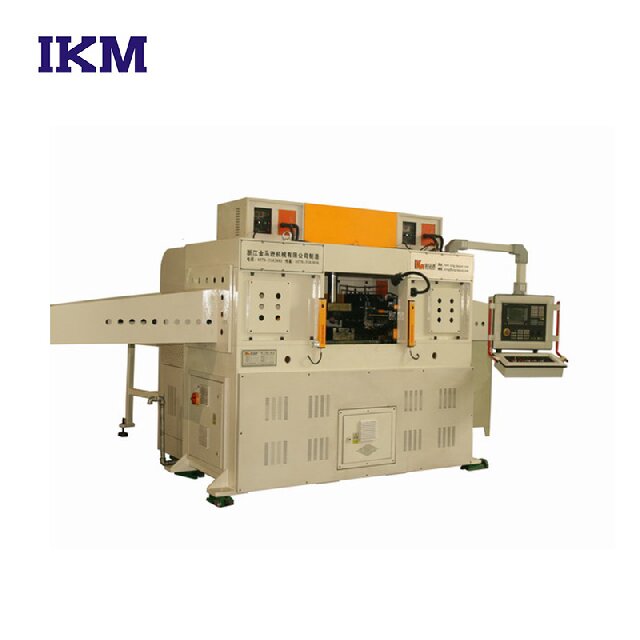
Lorsque les volumes de production augmentent, le temps de manutention devient l’ennemi ultime de la rentabilité. Les systèmes à double tête éliminent le retournement partiel. Ils traitent les deux extrémités du composant tubulaire exactement en même temps.
Le traitement simultané des deux extrémités du tube réduit efficacement de moitié le temps de cycle de formage réel. La machine dépose le tube dans les matrices de serrage. Les matrices sécurisent la pièce. Les têtes de formage gauche et droite avancent simultanément. Ils frappent les extrémités du tube, se rétractent et les pinces s'ouvrent. La pièce finie tombe. Vous éliminez complètement la contrainte ergonomique liée au retournement manuel. Cette action simultanée crée une augmentation massive de la production par équipes, justifiant facilement l'investissement initial en capital pour des projets à forte demande.
Les configurations à double tête excellent dans des secteurs de fabrication spécifiques. Ils sont parfaits pour un Machine de formage d'extrémité de précision à double tête pour raccords de tuyauterie à grand volume . Vous les verrez également dominer la production d’amortisseurs automobiles, de poutres transversales et de cadres tubulaires symétriques. Toute application exigeant des centaines de milliers de pièces identiques chaque année bénéficie énormément du traitement à double tête. Les exigences de formage symétrique maximisent l’utilité de ces machines.
Le formage séquentiel a du mal avec l’empilement des tolérances. Lorsque vous retournez une pièce, vous établissez un nouveau point de référence pour la deuxième frappe. Cela entraîne souvent des variations dans la longueur totale (OAL) de la pièce finie. Les machines à double tête résolvent ce problème avec élégance. En serrant le tube exactement une fois et en formant les deux extrémités simultanément, la machine maintient des tolérances strictes de OAL et de concentricité. L'action de serrage unique fixe parfaitement le point de référence. Cela garantit une cohérence inégalée sur les séries de production massives.
Les équipes achats ont besoin de données concrètes pour comparer ces architectures. Vous devez évaluer la manière dont chaque système s'intègre dans votre écosystème de fabrication plus large.
Le calcul du retour sur investissement nécessite de comparer les économies de main-d’œuvre aux dépenses d’investissement. Vous devez calculer les économies de main-d'œuvre exactes liées à l'élimination du retournement partiel. Si une unité à double tête permet de gagner six secondes par pièce et que vous produisez un million de pièces par an, vous économisez 1 666 heures de travail. Multipliez ces heures par votre taux de travail entièrement chargé. Comparez ces économies annuelles au coût initial plus élevé de l’unité à double tête. Dans les scénarios à volume élevé, la période de récupération est souvent réduite à moins de dix-huit mois.
Les opérations à frappes multiples nécessitent un examen attentif. Vous devez comparer comment un La configuration de la machine de formage d'extrémités multi-stations fonctionne dans les deux contextes. Une machine multiposte à tête unique déplace le tube verticalement ou horizontalement pour frapper une extrémité plusieurs fois (par exemple, s'étendre, puis perler, puis enfiler). Une machine à double tête peut également comporter des capacités multi-stations, effectuant des frappes séquentielles aux deux extrémités simultanément. Cependant, la coordination simultanée d'une opération multi-stations et multi-frappes sur deux têtes nécessite des servocommandes très sophistiquées et un alignement parfait des outils.
L’immobilier dans l’usine entraîne un coût élevé. Vous devez comparer l’encombrement d’une machine à double tête par rapport à deux machines à une tête. Deux unités à tête unique nécessitent une grande zone de préparation WIP entre elles. Les opérateurs ont besoin d’espace pour empiler les tubes semi-finis en toute sécurité. Une machine à double tête consomme légèrement plus d'espace qu'une seule unité, mais elle élimine complètement la zone de préparation intermédiaire WIP. Cela condense considérablement l’empreinte cellulaire requise.
Comparaison des capacités : systèmes à une tête ou à double tête
Critères d'évaluation |
Systèmes à tête unique |
Systèmes à double tête |
|---|---|---|
Dépenses en capital |
Investissement initial réduit. |
Coût initial plus élevé. |
Temps de cycle (deux extrémités) |
Plus lent (nécessite un retournement manuel). |
Rapide (traitement simultané). |
Vitesse de changement |
Rapide (idéal pour les mix élevés). |
Plus lent (nécessite un double étalonnage). |
Contrôle de tolérance (OAL) |
Sujet à l’empilement des tolérances. |
Contrôle des données strict et exceptionnel. |
Utilisation de l'espace au sol |
Élevé (si préparation des en-cours entre deux unités). |
Très efficace (aucune préparation WIP nécessaire). |
La suppression complète de l’opérateur reste l’objectif ultime pour les cellules à grand volume. Les unités à double tête se marient exceptionnellement bien avec les chargeurs de matériaux automatisés. Vous pouvez facilement intégrer des magasins alimentés par gravité ou des systèmes à balancier. L'automatisation dépose un tube brut dans la machine, les deux extrémités se forment et la pièce est éjectée automatiquement. L'automatisation d'une machine à tête unique pour un processus à deux extrémités nécessite un bras robotique à six axes très complexe pour extraire, retourner et réinsérer la pièce. Cela augmente considérablement le coût d’intégration et la complexité de la programmation.
Aucune technologie de fabrication n’existe sans des compromis opérationnels distincts. Vous devez anticiper les défis cachés liés à la mise à niveau de vos capacités de formage.
Les machines à double tête exigent un contrôle strict des matières premières entrantes. Les tolérances de longueur de coupe doivent rester exceptionnellement serrées. Si un tube brut entre dans la machine 3 mm trop court, la frappe simultanée risque de ne pas parvenir à engager complètement le matériau d'un côté. Cela provoque une formation inégale. À l’inverse, si le tube est trop long, la machine risque de subir des défauts de serrage ou des collisions d’outils. Les machines à tête unique tolèrent plus facilement les variations de longueur car vous enregistrez manuellement chaque extrémité par rapport à une butée physique.
Les systèmes doubles nécessitent des compétences avancées en matière de dépannage. La gestion de deux unités de puissance hydrauliques ou de doubles servomoteurs synchronisés introduit des niveaux de complexité. Si la tête gauche avance quelques millisecondes plus vite que la tête droite, elle peut pousser le tube hors de la pince. Les équipes de maintenance doivent régulièrement calibrer les vitesses d'avance et les pressions de serrage des deux côtés. Cela nécessite une formation technique de niveau supérieur par rapport à la maintenance d’un système de base à axe unique.
Vos coûts initiaux d’inventaire d’outillage doubleront. Vous devez acheter des matrices de serrage gauche et droite, ainsi que des outils de poinçonnage en double. De plus, les changements d’outillage deviennent des événements hautement critiques. Un mauvais alignement entre les têtes gauche et droite lors d'un changement de configuration peut entraîner des taux de rebut immédiats et élevés. Les opérateurs doivent systématiquement calibrer les lignes médianes. Si les matrices sont décalées d’une fraction de millimètre, la pièce finie souffrira de graves défauts de concentricité.
Choisir le bon équipement nécessite un cadre logique. Appliquez ces règles simples pour filtrer rapidement vos options.
Évaluez le volume et la composition des pièces : analysez vos demandes de production annuelles. Examinez le nombre de SKU de pièces uniques que vous traitez chaque semaine.
Si le volume est faible/haut-mélange : par défaut, une machine multi-stations à une seule tête. Cela préserve votre trésorerie. Cela maximise votre adaptabilité. Vous pouvez modifier rapidement les configurations pour répondre aux commandes contractuelles plus petites.
Si le volume est élevé/faible : donnez la priorité à une machine à double tête. Cela garantit des coûts par pièce exceptionnellement bas. Il permet d'automatiser entièrement la cellule. Vous remporterez des contrats massifs basés sur la seule vitesse de production.
Évaluez la qualité des matériaux : assurez-vous que vos processus de coupe en amont peuvent respecter les tolérances de longueur serrées requises par les systèmes à double tête. Si vos scies coupent de manière incohérente, corrigez d’abord ce processus.
Action suivante : demandez une étude de temps personnalisée auprès du fabricant OEM. Fournissez vos impressions de pièces spécifiques. Exigez des temps de cycle estimés et des durées garanties de changement d’outillage. Basez votre décision finale sur ces mesures concrètes et contractuelles.
Le choix entre ces systèmes se concentre rarement sur quelle machine est objectivement la meilleure. Au lieu de cela, vous devez déterminer quelle architecture correspond parfaitement aux demandes de volume spécifiques, à la disponibilité de la main-d'œuvre et aux exigences de tolérance de votre installation. Les environnements à forte mixité prospèrent grâce à l’agilité d’une seule tête. Les lignes de production standardisées et à grand volume exigent la vitesse implacable d’un traitement simultané à deux têtes. Assurez-vous que la préparation de vos matières premières peut prendre en charge les tolérances strictes requises par les machines à double tête.
Avant d'émettre un bon de commande, encouragez votre équipe d'ingénierie à effectuer un test pilote. Envoyez votre pièce tubulaire la plus difficile à mettre en forme à l'équipementier pour une étude de faisabilité. Validez les temps de cycle, inspectez les tolérances de longueur globale et calculez vos économies de main-d'œuvre localisées pour garantir un déploiement réussi.
R : Oui, la plupart des systèmes modernes à double tête disposent d’un contrôle de tête indépendant. Les opérateurs peuvent utiliser l'automate programmable (PLC) pour désactiver complètement un côté. Cela vous permet de traiter des pièces asymétriques ou d'exécuter des travaux mono-extrémité à faible volume sans retirer l'outillage inactif.
R : Cela dépend fortement du fabricant. Certaines marques utilisent des blocs d'outils standardisés qui fonctionnent sur l'ensemble de leur gamme de machines. Cependant, de nombreux systèmes à double tête utilisent des configurations de blocs en miroir exclusives pour garantir un alignement horizontal parfait, ce qui signifie que les outils standard à tête unique ne conviennent pas.
R : Les machines à double tête ont des limites physiques en matière de longueur de lit. Vous devez faire glisser les têtes le long de la base de la machine pour accueillir le tube. Si vos pièces sont excessivement longues (par exemple 4 mètres) ou inhabituellement courtes (par exemple 50 mm), elles peuvent dépasser les limites de distance maximale ou minimale du châssis à double tête.
R : Les unités à double tête nécessitent des inspections d’alignement plus fréquentes et plus rigoureuses. Les techniciens doivent régulièrement vérifier que les deux cylindres de formage avancent exactement à la même vitesse et à la même pression. Un calibrage sur deux axes est nécessaire pour empêcher le tube de se déplacer à l'intérieur de la matrice de serrage lors de frappes simultanées.


