


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 16/10/2026 Origine: Sito


Il miglioramento della produzione di parti tubolari richiede il bilanciamento delle spese in conto capitale iniziali con le riduzioni dei tempi di ciclo a lungo termine. I produttori cercano costantemente modi affidabili per massimizzare la produzione senza spendere troppo in automazioni non necessarie. Per i produttori che gestiscono tubi strutturali, scarichi automobilistici o linee di trasferimento di fluidi, il collo di bottiglia spesso risiede nella formatura delle estremità. La scelta del macchinario determina direttamente la disposizione del pavimento, il numero degli operatori e le capacità di produttività complessive. La decisione tra sistemi a testa singola e a doppia testa comporta compromessi complessi riguardanti lo spazio della struttura e le variazioni delle parti. Questa guida analizza le realtà operative, i limiti di capacità e le strutture del ROI per aiutare i team di progettazione e approvvigionamento a effettuare una selezione basata sull'evidenza. Imparerai come valutare con precisione i tuoi attuali vincoli di produzione e scegliere l'architettura della macchina ideale.
Produttività vs flessibilità: le macchine a testa singola danno priorità alla flessibilità degli utensili e ai frequenti cambi; i sistemi a doppia testa riducono drasticamente i tempi ciclo lavorando entrambe le estremità contemporaneamente.
Soglie di volume: una macchina per la formatura di estremità a doppia testa in genere giustifica il suo CapEx più elevato quando produce parti lavorate ad alto volume, simmetriche o a doppia estremità.
Costi nascosti: i sistemi a doppia testa richiedono tolleranze più strette sulla lunghezza del materiale e protocolli di manutenzione più complessi per i sistemi idraulici/servoa doppia.
Scalabilità: entrambi i tipi di macchina possono integrarsi con utensili multistazione, ma l'automazione dell'alimentazione del materiale dipende in larga misura dalla configurazione della testa scelta.
Prima di acquistare nuove apparecchiature, è necessario diagnosticare accuratamente i vincoli della fabbrica. Aggiornare i macchinari senza comprendere la causa principale dei ritardi spesso sposta il collo di bottiglia sulla linea anziché risolverlo.
Identifica il vincolo principale nel tuo flusso di lavoro attuale. È necessario porre domande operative specifiche. Il tuo attuale ostacolo è il tempo di ciclo grezzo? Stai pagando troppo per il lavoro manuale per capovolgere le parti? Vedete enormi pile di inventario work-in-progress (WIP) che si accumulano tra stazioni di formatura separate? Rispondere a queste domande chiarisce se è necessaria la velocità pura o la flessibilità del processo.
Ritardi nel tempo del ciclo: la macchina semplicemente non è in grado di elaborare le parti abbastanza velocemente da soddisfare le richieste di assemblaggio a valle.
Inefficienze nel costo della manodopera: gli operatori trascorrono troppo tempo nella movimentazione dei materiali invece di lasciare che la macchina funzioni.
Accumulo di inventario WIP: l'elaborazione sequenziale crea ritardi di allestimento. Le parti si trovano nei contenitori in attesa che si formi la seconda estremità.
La movimentazione manuale dei materiali introduce inefficienze nascoste. Girare un tubo pesante o eccessivamente lungo per formare la seconda estremità fa perdere secondi preziosi. Un operatore potrebbe impiegare dai cinque agli otto secondi solo per capovolgere un tubo di scarico di due metri. Questo ribaltamento manuale introduce gravi rischi ergonomici. L'affaticamento del lavoratore porta a errori di allineamento. I tubi disallineati provocano pezzi scartati e inceppamenti della macchina. Nel corso di un turno di otto ore, quei secondi sprecati si sommano a centinaia di unità di produzione perse.
Stabilire una linea di base rigorosa prima di valutare eventuali aggiornamenti della macchina. Determina il costo attuale per parte. Calcola il tempo ciclo esatto dal momento in cui un tubo grezzo entra nella cella al momento in cui esce il pezzo finito. Una volta in possesso di questi parametri concreti, è possibile giustificare matematicamente la spesa in conto capitale di un nuovo sistema in base al risparmio di manodopera previsto e all'aumento della produttività.
Molte strutture iniziano con la tecnologia a testa singola. Questi sistemi forniscono un approccio affidabile e diretto alla manipolazione tubolare. Rimangono un punto fermo nelle officine e negli impianti di produzione a contratto in tutto il mondo.
Le unità monotesta richiedono una spesa in conto capitale iniziale notevolmente inferiore. Presentano un ingombro macchina compatto. Puoi integrarli facilmente in celle di produzione affollate. Inoltre, la formazione degli operatori rimane altamente semplificata. I nuovi tecnici possono imparare a utilizzare e risolvere i problemi di uno standard Macchina per la formatura delle estremità dei tubi in poche ore. Il movimento ad asse singolo riduce la complessità dell'interfaccia di controllo.
Gli scambi di attrezzature definiscono l'agilità delle unità a testa singola. Gli operatori devono cambiare solo un set di pinze e un set di punzoni di formatura. Questa rapida sostituzione rende le unità a testa singola ideali per ambienti ad alto mix e basso volume (HMLV). I produttori a contratto che elaborano decine di codici diversi ogni settimana fanno molto affidamento su questa agilità. È possibile passare dall'espansione di un tubo da 2 pollici alla riduzione di un tubo da 1 pollice con tempi di inattività minimi.
L’agilità comporta una netta penalità in termini di throughput. La formazione di due estremità di un singolo tubo richiede il doppio del tempo di gestione. L'operatore forma il lato sinistro, estrae il tubo, lo capovolge manualmente e inserisce il lato destro. In alternativa è possibile allestire due macchine monotesta in sequenza. Tuttavia, questo approccio raddoppia lo spazio richiesto. Richiede inoltre due operatori o un complesso sistema di trasferimento robotizzato tra le due macchine. L'elaborazione sequenziale aumenta intrinsecamente la dipendenza della manodopera ed espande l'impronta di gestione temporanea WIP richiesta.
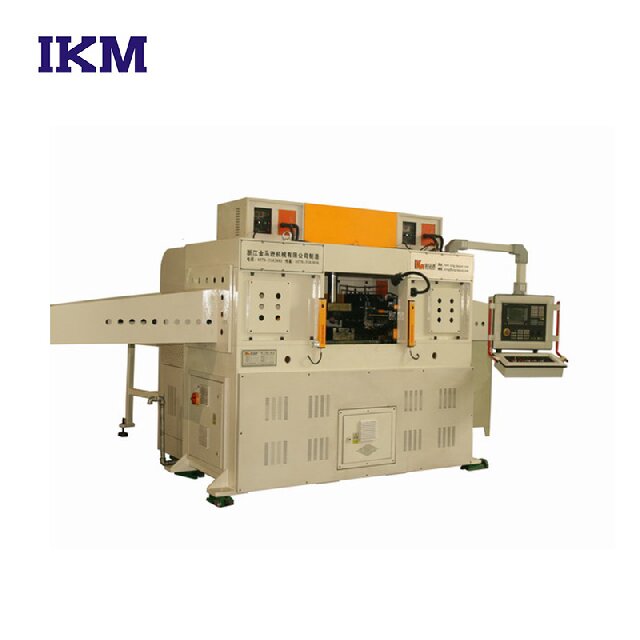
Quando i volumi di produzione aumentano, il tempo di gestione diventa il nemico finale della redditività. I sistemi a doppia testa eliminano il ribaltamento delle parti. Lavorano contemporaneamente entrambe le estremità del componente tubolare.
La lavorazione simultanea di entrambe le estremità del tubo dimezza effettivamente il tempo effettivo del ciclo di formatura. La macchina lascia cadere il tubo nelle matrici di serraggio. Gli stampi fissano la parte. Entrambe le teste di formatura sinistra e destra avanzano simultaneamente. Colpiscono le estremità del tubo, si ritraggono e i morsetti si aprono. La parte finita cade. Elimini completamente lo sforzo ergonomico del lancio manuale. Questa azione simultanea crea un massiccio aumento della produzione dei turni, giustificando facilmente l’investimento di capitale iniziale per progetti ad alta richiesta.
Le configurazioni a doppia testa eccellono in specifici settori produttivi verticali. Sono perfetti per a Macchina per la formatura di estremità di precisione a doppia testa per raccordi per tubi di volume elevato . Li vedrete anche dominare la produzione di ammortizzatori automobilistici, traverse per auto e telai tubolari simmetrici. Qualsiasi applicazione che richieda centinaia di migliaia di parti identiche ogni anno trae enormi vantaggi dall'elaborazione a doppia testa. I requisiti di formatura simmetrica massimizzano l'utilità di queste macchine.
La formazione sequenziale lotta con l'impilamento delle tolleranze. Quando si capovolge una parte, si stabilisce un nuovo punto di riferimento per il secondo colpo. Ciò spesso porta a variazioni nella lunghezza complessiva (OAL) della parte finita. Le macchine a doppia testa risolvono questo problema in modo elegante. Bloccando il tubo esattamente una volta e formando entrambe le estremità simultaneamente, la macchina mantiene rigorose tolleranze di OAL e concentricità. La singola azione di bloccaggio fissa perfettamente il punto di riferimento. Ciò garantisce una coerenza senza pari in cicli di produzione di massa.
I team di procurement hanno bisogno di dati concreti per confrontare queste architetture. È necessario valutare in che modo ciascun sistema si integra nel vostro ecosistema di produzione più ampio.
Per calcolare il rimborso è necessario mappare il risparmio di manodopera rispetto alla spesa in conto capitale. È necessario calcolare l'esatto risparmio di manodopera derivante dall'eliminazione del ribaltamento parziale. Se un'unità a doppia testa risparmia sei secondi per parte e produci un milione di parti all'anno, risparmierai 1.666 ore di manodopera. Moltiplicate quelle ore per la vostra tariffa di manodopera completamente gravata. Confronta questo risparmio annuale con il costo iniziale più elevato dell'unità a doppia testa. Negli scenari con volumi elevati, il periodo di rimborso spesso si riduce a meno di diciotto mesi.
Le operazioni multi-strike richiedono un'attenta considerazione. È necessario confrontare come a La configurazione della macchina per la formatura delle estremità multistazione funziona in entrambi i contesti. Una macchina multistazione a testa singola sposta il tubo verticalmente o orizzontalmente per colpire un'estremità più volte (ad esempio, espandere, quindi bordare, quindi filettare). Una macchina a doppia testa può anche essere dotata di funzionalità multistazione, eseguendo colpi sequenziali su entrambe le estremità contemporaneamente. Tuttavia, il coordinamento di un'operazione multi-stazione e multi-strike su due teste contemporaneamente richiede servocomandi altamente sofisticati e un allineamento impeccabile degli utensili.
Gli immobili all'interno della fabbrica comportano un costo aggiuntivo. È necessario confrontare l'ingombro di una macchina a doppia testa con quello di due macchine a testa singola. Due unità a testa singola richiedono un'ampia area di allestimento WIP tra di loro. Gli operatori hanno bisogno di spazio per impilare in sicurezza i tubi semilavorati. Una macchina a doppia testa consuma leggermente più spazio di una singola unità, ma elimina completamente la zona di staging WIP intermedia. Ciò riduce in modo significativo l'impronta della cella richiesta.
Confronto delle capacità: sistemi a testa singola e sistemi a doppia testa
Criteri di valutazione |
Sistemi a testa singola |
Sistemi a doppia testa |
|---|---|---|
Spese in conto capitale |
Investimento iniziale inferiore. |
Costo iniziale più elevato. |
Tempo di ciclo (due estremità) |
Più lento (richiede il ribaltamento manuale). |
Veloce (elaborazione simultanea). |
Velocità di cambio |
Rapido (ideale per alti mix). |
Più lento (richiede doppia calibrazione). |
Controllo della tolleranza (OAL) |
Incline all'accumulo di tolleranza. |
Eccezionale controllo rigoroso dei dati. |
Utilizzo dello spazio sul pavimento |
Alto (se si organizza il WIP tra due unità). |
Altamente efficiente (non è necessaria la gestione temporanea WIP). |
La rimozione completa dell’operatore rimane l’obiettivo finale per le celle ad alto volume. Le unità a doppia testa si abbinano eccezionalmente bene con i caricatori di materiale automatizzati. È possibile integrare facilmente caricatori alimentati per gravità o sistemi a trave mobile. L'automazione rilascia un tubo grezzo nella macchina, si formano entrambe le estremità e la parte viene espulsa automaticamente. L'automazione di una macchina a testa singola per un processo a due estremità richiede un braccio robotico a sei assi altamente complesso per estrarre, capovolgere e reinserire la parte. Ciò aumenta drasticamente i costi di integrazione e la complessità della programmazione.
Non esiste tecnologia di produzione senza distinti compromessi operativi. È necessario anticipare le sfide nascoste legate al miglioramento delle proprie capacità di formatura.
Le macchine a doppia testa richiedono un controllo rigoroso sulle materie prime in entrata. Le tolleranze sulla lunghezza di taglio devono rimanere eccezionalmente strette. Se un tubo grezzo entra nella macchina per 3 mm troppo corto, il colpo simultaneo potrebbe non riuscire a impegnare completamente il materiale su un lato. Ciò provoca una formazione irregolare. Al contrario, se il tubo è troppo lungo, la macchina potrebbe subire guasti di bloccaggio o collisioni degli utensili. Le macchine a testa singola perdonano più facilmente le variazioni di lunghezza perché si registra manualmente ciascuna estremità rispetto a un arresto fisico.
I sistemi doppi richiedono competenze avanzate di risoluzione dei problemi. La gestione di doppie unità di potenza idrauliche o di doppi servoazionamenti sincronizzati introduce livelli di complessità. Se la testa sinistra avanza qualche millisecondo più velocemente della testa destra, può spingere il tubo fuori dal morsetto. Le squadre di manutenzione devono calibrare regolarmente le velocità di avanzamento e le pressioni di bloccaggio di entrambi i lati. Ciò richiede una formazione tecnica di livello superiore rispetto al mantenimento di un sistema di base ad asse singolo.
I costi iniziali di inventario degli utensili raddoppieranno. È necessario acquistare matrici di serraggio per mano sinistra e destra, insieme a strumenti di punzonatura duplicati. Inoltre, i cambi di attrezzature diventano eventi altamente critici. Il disallineamento tra le teste sinistra e destra durante un cambio di impostazione può portare a tassi di scarto elevati e immediati. Gli operatori devono calibrare sistematicamente le linee centrali. Se gli stampi sono spostati di una frazione di millimetro, il pezzo finito presenterà gravi difetti di concentricità.
La scelta dell'attrezzatura corretta richiede un quadro logico. Applica queste semplici regole per filtrare rapidamente le tue opzioni.
Valuta il volume e il mix di parti: analizza le tue esigenze di produzione annuali. Controlla il numero di SKU di parti univoche che elabori settimanalmente.
Se il volume è basso/mix alto: impostazione predefinita su una macchina multistazione a testa singola. Ciò preserva il tuo flusso di cassa. Massimizza la tua adattabilità. Puoi modificare rapidamente le impostazioni per soddisfare ordini contrattuali più piccoli.
Se il volume è alto/basso mix: dare priorità a una macchina a doppia testa. Ciò garantisce costi per pezzo eccezionalmente bassi. Ti consente di automatizzare completamente la cella. Vincerai enormi contratti basati sulla pura velocità di produzione.
Valuta la qualità del materiale: assicurati che i processi di taglio a monte possano mantenere le strette tolleranze di lunghezza richieste dai sistemi a doppia testa. Se le tue seghe tagliano in modo incoerente, correggi prima questo processo.
Azione del passaggio successivo: richiedere uno studio temporale personalizzato all'OEM. Fornisci le stampe delle tue parti specifiche. Richiedi tempi di ciclo stimati e durate garantite nel cambio degli utensili. Basa la tua decisione finale su questi parametri contrattuali concreti.
La scelta tra questi sistemi raramente si concentra su quale macchina sia oggettivamente migliore. È invece necessario determinare quale architettura si allinea perfettamente alle richieste di volume specifiche, alla disponibilità di manodopera e ai requisiti di tolleranza della vostra struttura. Gli ambienti ad alto mix prosperano grazie all'agilità di una sola testa. Le linee di produzione standardizzate e ad alto volume richiedono la velocità incessante della lavorazione simultanea a doppia testa. Assicurati che la preparazione della materia prima possa supportare le strette tolleranze richieste dalle macchine a doppia testa.
Prima di emettere un ordine di acquisto, incoraggia il tuo team di tecnici a eseguire un test pilota. Invia la parte tubolare più difficile da formare al produttore dell'attrezzatura per uno studio di fattibilità. Convalida i tempi di ciclo, controlla le tolleranze di lunghezza complessiva e calcola il risparmio di manodopera localizzato per garantire un'implementazione di successo.
R: Sì, la maggior parte dei moderni sistemi a doppia testa sono dotati di controllo della testa indipendente. Gli operatori possono utilizzare il controller logico programmabile (PLC) per disabilitare completamente un lato. Ciò consente di elaborare parti asimmetriche o eseguire lavori single-end a basso volume senza rimuovere gli strumenti inattivi.
R: Dipende molto dal produttore. Alcuni marchi utilizzano blocchi di utensili drop-in standardizzati che funzionano su tutta la gamma di macchine. Tuttavia, molti sistemi a doppia testa utilizzano configurazioni proprietarie di blocchi speculari per garantire un perfetto allineamento orizzontale, il che significa che gli utensili standard a testa singola non sono adatti.
R: Le macchine a doppia testa hanno limiti fisici di lunghezza del letto. È necessario far scorrere le testine lungo la base della macchina per accogliere il tubo. Se le parti sono eccessivamente lunghe (ad esempio 4 metri) o insolitamente corte (ad esempio 50 mm), potrebbero superare i limiti di distanza massima o minima del telaio a doppia testa.
R: Le unità a doppia testa richiedono ispezioni di allineamento più frequenti e rigorose. I tecnici devono verificare regolarmente che entrambi i cilindri formatori avanzino esattamente alla stessa velocità e pressione. La calibrazione a doppio asse è necessaria per evitare che il tubo si sposti all'interno della matrice di bloccaggio durante colpi simultanei.


