


Ogledi: 0 Avtor: Urednik mesta Čas objave: 2026-10-14 Izvor: Spletno mesto


Natančnost pri upogibanju cevi zahteva več kot samo silo. Za ohranitev strukturne celovitosti je potreben natančen, ponovljiv nadzor tlaka. Spremembe hidravličnega tlaka med upogibnim ciklom neposredno povzročijo najpogostejše proizvodne napake. Ti vključujejo gubanje, ovalnost in tanjšanje sten. Ko tlak niha, se material obnaša nepredvidljivo. Razumevanje, kako različni stroji nadzorujejo ta pritisk, je ključnega pomena. Morate oceniti a Previdno upogibajte hidravlične cevi . Želite zagotoviti, da ustreza vašim proizvodnim tolerancam. Pravilno vrednotenje zmanjša stopnjo odpadkov. Zagotavlja tudi visoko pozitivno donosnost naložbe. V tem članku boste odkrili, kako dinamika tekočin narekuje končno geometrijo. Raziskali bomo mehaniko za zavrnjenimi deli. Naučili se boste uskladiti zmogljivosti stroja s specifičnimi materialnimi zahtevami. Opisali bomo ocenjevalne dimenzije, potrebne za nabavo. To vas vodi do samozavestnega povečevanja kakovosti izdelave.
Tlak narekuje geometrijo: dosledna hidravlična sila na tlačni matrici preprečuje, da bi se intrados zmečkal, ekstrados pa pred pretirano stanjšanostjo.
Zmogljivosti stroja so različne: krmilni sistemi – od osnovnih ročnih ventilov do napredne proporcionalne hidravlike v dvoosnem CNC hidravličnem krivilnem stroju – določajo ponovljivost krivljenja.
Toplotna dinamika je pomembna: nihanja temperature hidravlične tekočine spremenijo viskoznost, kar lahko povzroči padce tlaka in nedosledno kakovost upogiba v dolgi proizvodni izmeni.
Potrebna je sinergija orodij: Tudi najbolj natančen hidravlični tlak ne more nadomestiti obrabljenih trnov ali nepravilnih brisalcev.
Proizvajalci uspešnost proizvodnje merijo z zelo strogimi parametri. Doseganje krivljenja brez napak je končni cilj. Želite, da deli zapustijo stroj pripravljeni za sestavljanje. Končno obdelavo po obdelavi morate čim bolj zmanjšati. Operaterji morajo dosledno vzdrževati določene debeline sten. Zahtevajo tudi strogo upoštevanje natančnih radijev upogiba. Ko hidravlični sistemi ne zagotavljajo enakomerne sile, se ti kriteriji uspeha hitro sesujejo.
Morate razumeti mehaniko odpadnega materiala. Nenadzorovana hidravlična sila uniči dober material. Vpenjalne matrice in tlačne matrice so v celoti odvisne od moči tekočine. Držijo cev ob rotacijski vlečni upogibni matrici. Če hidravlični tlak pade, cev zdrsne. Zdrs uniči kot krivine. Če pritisk močno skoči, orodje zdrobi cev. Oba scenarija vodita neposredno do zavrnjenih delov. Zapravljena kovina in izgubljene delovne ure uničijo vaše stopnje dobička.
Tabela: Matrica napak in hidravlični temeljni vzroki
Vrsta napake |
Fizični opis |
Hidravlični temeljni vzrok |
|---|---|---|
Gubanje |
Material na notranji strani zavoja (intrados) se zbere, namesto da bi se gladko stisnil. |
Nezadosten hidravlični tlak ne zadrži materiala ob matrici brisalca. |
Sploščenost/ovalnost |
Cev izgubi okroglo obliko, zlasti na zunanji krivini (extrados). |
Nestabilen tlak med postopkom rotacijskega vlečenja ne podpira naravne težnje cevi, da se zruši. |
Springback Variance |
Upognjena cev po sprostitvi nepredvidljivo sprosti svojo obliko in zgreši ciljni kot. |
Nekonsistenten pritisk vpenjanja spremeni spomin materiala in porazdelitev napetosti med upogibom. |
Vsaka proizvodna delavnica se sooča z različnimi materialnimi izzivi. Vseh težav ne morete rešiti z isto opremo. Proizvajalci upogibne stroje kategorizirajo glede na njihovo prefinjenost hidravličnega krmiljenja. Tip stroja morate neposredno prilagoditi vašim specifičnim proizvodnim zahtevam.
Začetne rešitve izpolnjujejo osnovne potrebe izdelave. Standard hidravlični stroj za upogibanje cevi temelji na preprostih smernih ventilih. Te enote najbolje delujejo pri nizkih količinah. Dobro prenašajo nizko zahtevne ovinke. Operaterji lahko enostavno izvedejo manjše ročne nastavitve. Te stroje izberete, ko vaš projekt dopušča višje tolerance dimenzij. Zagotavljajo surovo moč, vendar nimajo niansiranega nadzora.
Natančnost srednje ravni uvaja programsko doslednost. The TNC hidravlični upogib cevi odlično izpolnjuje to vlogo. TNC pomeni Numerično upravljanje z zaslonom na dotik. Ta sistem ponuja programabilne kote upogibanja. Zagotavlja zanesljivo, enakomerno uporabo hidravličnega tlaka. Operaterji digitalno shranijo nastavitve tlaka. To odpravlja ročno ugibanje med izmenami. Ti stroji so odlični v polavtomatiziranih okoljih. Obvladujejo enoosne proizvodne serije z visoko ponovljivostjo.
Vrhunska avtomatizacija se spopada z najtežjimi proizvodnimi izzivi. The dvoosni CNC hidravlični upogib predstavlja vrhunec nadzora tlaka. Uporablja napredne hidravlične sisteme z zaprto zanko. Uporablja zelo občutljive proporcionalne ventile. Te komponente dinamično prilagajajo pritisk v realnem času med ciklom upogibanja. Letalska in avtomobilska industrija potrebujeta to tehnologijo. To stopnjo nadzora potrebujete za upogibanje tankih sten. Dosledno vzdržuje najstrožje možne tolerance.
Tabela: Primerjava zmogljivosti upogibnega stroja
Kategorija stroja |
Tehnologija ventilov |
Nastavljivost tlaka |
Najboljša aplikacija |
|---|---|---|---|
Standardna hidravlika |
Vklop/izklop smeri |
Ročno / Statično |
Debelostenska cev, strukturni okvirji, majhna prostornina |
TNC hidravlika |
Digitalni solenoid |
Programabilno / Enotno |
Pohištvo, ograje, polavtomatske proge |
Dvoosni CNC |
Proporcionalno z zaprto zanko |
Dinamično v realnem času |
Letalstvo, avtomobilski izpušni plini, tankostenske cevi |
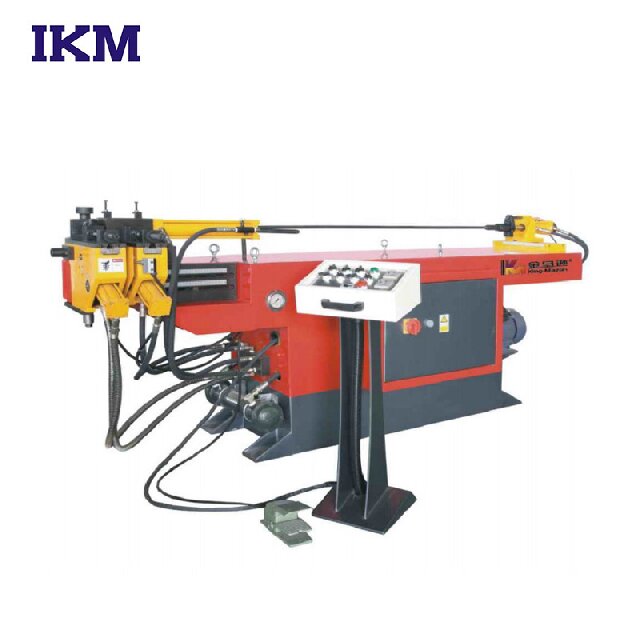
Ocenjevanje upogibnega stroja zahteva pogled mimo osnovnih tržnih specifikacij. Preučiti morate osnovni inženiring. Kakovost hidravličnih sistemov se zelo razlikuje. Osredotočanje na specifične tehnične dimenzije vam zagotavlja nakup zmogljive opreme. Priporočamo, da pred odločitvijo analizirate štiri kritična področja.
Tehnologija hidravličnih ventilov: iskati morate proporcionalne smerne regulacijske ventile. Izogibajte se strojem, ki uporabljajo standardne vklopne/izklopne ventile za natančno delo. Proporcionalni ventili omogočajo gladko pospeševanje. Prav tako nežno upočasnijo upogibno roko. Nenadni postanki in speljevanja povzročajo velike pritiske. Te konice se prenesejo neposredno v cev in povzročijo takojšnjo deformacijo.
Sistemska tonaža in višina: Nikoli ne kupujte stroja, ki komaj izpolnjuje vaše največje zahteve. Določiti morate stroj, ki deluje pri 70-80 % svoje največje hidravlične zmogljivosti. To zagotavlja stabilen, stalen pritisk. Nenehno delovanje s 100-odstotno zmogljivostjo privablja katastrofo. Tveganje krvavitve notranjega tlaka. Prav tako nevarno dvigne temperature tekočine. Prostor za glavo zagotavlja stabilnost delovanja.
Toplotno upravljanje: Toplota uniči hidravlično konsistenco. Natančno morate oceniti sistem za hlajenje olja stroja. Proizvajalci ponujajo možnosti z zračnim in vodnim hlajenjem. Stalna temperatura olja je enaka konstantni viskoznosti tekočine. Ko viskoznost ostane stabilna, ostaja dovod tlaka povsem predvidljiv. Če se olje pregreje, se razredči. Redko olje zdrsne mimo notranjih tesnil, zaradi česar se vaš upogibni tlak nepričakovano zmanjša.
Razmerje med materialom in tlakom: Različne kovine zahtevajo različno ravnanje. Zagotovite, da je nastavljivost tlaka stroja zelo občutljiva. Ravnati mora s tankostenskim aluminijem, ne da bi zdrobil dodatke. Kljub temu mora ostati dovolj robusten, da lahko upogiba nerjaveče jeklo s težkim razporedom. Hidravlični sistem mora brezhibno premostiti to vrzel. Poiščite sisteme, ki ponujajo natančno nastavljene mikroprilagoditve.
Nadgradnja vaše opreme za krivljenje prinaša nove operativne izzive. Mnogi proizvajalci dajejo nevarne predpostavke o hidravlični tehnologiji. Razumevanje teh implementacijskih realnosti preprečuje drage izpade. Opažamo več pogostih pasti v industriji.
Zmota o orodju: slabega orodja ne morete popraviti z dobro hidravliko. Mnogi menedžerji domnevajo, da nadgrajeni hidravlični tlak rešuje vsa vprašanja kakovosti. To je laž. Visoka hidravlična natančnost zahteva popolnoma usklajeno orodje. Vaši trni se morajo natančno prilegati. Matrice brisalcev morajo imeti pravilne nagnjene kote. Vpenjalne matrice potrebujejo optimalno dolžino oprijema. Hidravlična sila preprosto poveča kakovost vaše nastavitve orodja.
Nastavitev in kalibracija: napredni stroji zahtevajo napredne operaterje. Visokokakovostni CNC krivilci zahtevajo usposobljeno osebje. Operaterji morajo razumeti, kako programirati odmike tlaka. Različne toplote materiala se obnašajo različno. Izkoristek serije jekla iz ene mline je lahko drugačen kot iz druge. Operaterji nenehno umerjajo nastavitve tlaka, da upoštevajo ta metalurška odstopanja.
Vzdrževalna infrastruktura: Sodobna hidravlika zahteva klinično čistočo. Hidravlični sistemi zahtevajo stroge protokole za čistočo tekočin. Priporočamo, da upoštevate standarde ISO 4406. Kontaminirano olje takoj poškoduje proporcionalne ventile. Mikroskopski kovinski kosmiči povzročajo stiskanje zaklopke. To takoj poslabša kakovost upogiba. Vlagati morate v visokokakovostno filtracijo. Uveljaviti morate tudi redne urnike analiz tekočin.
Prehod od ocenjevanja k nabavi zahteva strukturiran pristop. Želite popolnoma odpraviti ugibanja. Odločitev o nakupu temelji na empiričnih podatkih. Sledite strogi logiki ožjega izbora, da zaščitite svojo naložbo.
Najprej opredelite svoje materialne skrajnosti. Preglejte vašo trenutno in prihodnjo čakalno vrsto proizvodnje. Določite najtanjše stene, ki jih obdelujete. Prepoznajte najtrdnejše zlitine, ki jih krivite. Uporabite točno te materiale kot osnovo za zahteve glede tlaka. Ne dimenzionirajte stroja za vaše povprečno delo. Izmerite ga za svoje najtežje dele.
Nato zahtevajte celovite študije zmogljivosti. Ne kupujte samo na podlagi specifikacij. Prodajne brošure redkokdaj povedo vso resnico. Od proizvajalca originalne opreme zahtevajte, da izvede preskusni upogib. Naredite jim uporabo vaših specifičnih surovin. Kasneje zahtevajte poročilo o destruktivnem testiranju. Analizirajte tanjšanje sten na ekstradosih. Izmerite ovalnost. Naj vas vodijo fizični dokazi.
Na koncu izvedite strog izračun ROI. Pretehtajte vnaprejšnje stroške naprednega hidravličnega nadzora glede na vaše trenutne izgube. Izračunajte letno ceno odpadne kovine. Izračunajte delovne ure, porabljene za ročno predelavo in dodelavo. Primerjajte te skupne odpadke z nakupno ceno stroja. Natančna hidravlika se pogosto hitro povrne že z odpravo dnevnih odpadkov.
Hidravlični tlak služi kot nevidna spremenljivka pri izdelavi. Narekuje fizični rezultat vsakega posameznega ovinka. Zanašanje na ročno oceno tlaka vodi do nedosledne kakovosti. Prehod na programsko krmiljenje z zaprto zanko je najzanesljivejša pot do povečanja vaše proizvodnje.
Izpopolnjenost vašega hidravličnega sistema morate uskladiti z vašimi najstrožjimi zahtevami skladnosti. Iskreno ocenite svoje trenutne stopnje odpadkov. Preglejte svoje tehnologije hidravličnega hlajenja in ventilov. Ukrepajte tako, da od prodajalcev zahtevate študije destruktivnih zmogljivosti. Zaključite nabavo šele, ko bodo empirični podatki dokazali, da stroj ustreza vašim standardom.
O: Dosleden vpenjalni in upogibni pritisk povzroči predvidljivo količino vzmeti. Ko ostane hidravlična sila popolnoma stabilna, se spomin materiala sprosti enakomerno. To omogoča operaterjem, da med fazo programiranja natančno prekrivijo material, pri čemer vedo, da se bo sprostil nazaj na natančen ciljni kot.
O: Medtem ko je naknadno opremljanje osnovnega stroja s proporcionalnimi ventili in sodobnimi PLC-ji možno, je le redko smiselno. Mehanski okvir pogosto nima dovolj togosti za takšne nadgradnje. Na splošno je stroškovno učinkovitejša naložba v sodoben TNC ali CNC enoto, ki zagotavlja sistemsko zanesljivost.
O: Tlačna matrica uporablja stransko hidravlično silo proti cevi. Med celotnim ciklom drži material tesno pritisnjen na rotacijsko upogibno matrico. Če hidravlični tlak pade, matrica zdrsne nazaj. To pomanjkanje podpore povzroči močno gubanje vzdolž notranjega polmera.


