


Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 14-10-2026 Asal: Lokasi


Ketepatan dalam pembengkokan pipa dan tabung membutuhkan lebih dari sekadar gaya. Hal ini memerlukan kontrol tekanan yang tepat dan berulang untuk menjaga integritas struktural. Variasi tekanan hidrolik selama siklus pembengkokan secara langsung menyebabkan cacat produksi yang paling umum. Ini termasuk kerutan, ovalitas, dan penipisan dinding. Ketika tekanan berfluktuasi, material berperilaku tidak terduga. Memahami bagaimana mesin yang berbeda mengendalikan tekanan ini sangatlah penting. Anda harus mengevaluasi a Penyok Tabung Hidraulik dengan hati-hati. Anda ingin memastikannya memenuhi toleransi produksi Anda. Evaluasi yang tepat mengurangi tingkat kerusakan. Hal ini juga memberikan laba atas investasi yang sangat positif. Dalam artikel ini, Anda akan mengetahui bagaimana dinamika fluida menentukan geometri akhir. Kami akan mengeksplorasi mekanisme di balik bagian yang ditolak. Anda akan belajar menyesuaikan kemampuan mesin dengan kebutuhan material tertentu. Kami akan menguraikan dimensi evaluasi yang diperlukan untuk pengadaan. Hal ini memandu Anda dalam meningkatkan kualitas produksi dengan percaya diri.
Tekanan menentukan geometri: Gaya hidraulik yang konsisten pada cetakan tekanan mencegah kerutan intrados dan penipisan ekstrados yang berlebihan.
Kemampuan alat berat bervariasi: Sistem kontrol—mulai dari katup manual dasar hingga hidraulik proporsional tingkat lanjut dalam penyok hidraulik CNC dua sumbu —menentukan pengulangan tikungan.
Dinamika termal penting: Fluktuasi suhu cairan hidraulik mengubah viskositas, yang dapat menyebabkan penurunan tekanan dan kualitas tikungan yang tidak konsisten selama shift produksi yang lama.
Sinergi perkakas diperlukan: Bahkan tekanan hidraulik yang paling presisi pun tidak dapat mengimbangi mandrel yang aus atau matinya wiper yang salah.
Produsen mengukur keberhasilan produksi melalui parameter yang sangat ketat. Mencapai pembengkokan tanpa cacat merupakan tujuan akhir. Anda ingin suku cadang keluar dari mesin siap untuk dirakit. Anda harus meminimalkan penyelesaian pasca proses. Operator perlu mempertahankan ketebalan dinding yang ditentukan secara konsisten. Mereka juga memerlukan kepatuhan yang ketat terhadap jari-jari tikungan yang tepat. Ketika sistem hidrolik gagal menghasilkan gaya yang stabil, kriteria keberhasilan ini akan runtuh dengan cepat.
Anda perlu memahami mekanisme scrap. Gaya hidrolik yang tidak terkendali akan merusak material yang baik. Penjepit mati dan tekanan mati bergantung sepenuhnya pada tenaga fluida. Mereka menahan tabung pada cetakan putar. Jika tekanan hidrolik turun, tabung akan tergelincir. Slippage merusak sudut tikungan. Jika tekanan melonjak secara agresif, perkakas akan menghancurkan tabung. Kedua skenario tersebut mengarah langsung ke bagian yang ditolak. Logam yang terbuang dan hilangnya jam kerja menghancurkan margin keuntungan Anda.
Tabel: Matriks Cacat dan Akar Penyebab Hidraulik
Jenis Cacat |
Deskripsi Fisik |
Akar Penyebab Hidraulik |
|---|---|---|
Kerutan |
Bahan di bagian dalam tikungan (intrados) menggumpal dan bukannya terkompresi secara halus. |
Tekanan hidraulik yang tidak mencukupi tidak mampu menahan material pada cetakan wiper. |
Perataan/Ovalitas |
Tabung kehilangan bentuk bulatnya, terutama pada lekukan luar (extrados). |
Tekanan yang tidak stabil selama proses penarikan putar gagal mendukung kecenderungan alami tabung untuk runtuh. |
Varians Musim Semi |
Tabung yang bengkok melepaskan bentuknya secara tidak terduga setelah dibuka penjepitnya, sehingga kehilangan sudut target. |
Tekanan penjepitan yang tidak konsisten mengubah memori material dan distribusi tegangan selama pembengkokan. |
Setiap toko fabrikasi menghadapi tantangan material yang berbeda. Anda tidak dapat menyelesaikan setiap masalah dengan menggunakan peralatan yang sama. Produsen mengkategorikan mesin bending berdasarkan kecanggihan kontrol hidroliknya. Anda harus mencocokkan jenis mesin secara langsung dengan permintaan produksi spesifik Anda.
Solusi tingkat awal melayani kebutuhan fabrikasi dasar. Sebuah standar mesin pembengkok pipa hidrolik mengandalkan katup pengarah yang sederhana. Unit-unit ini bekerja paling baik untuk pengoperasian bervolume rendah. Mereka menangani tikungan dengan kompleksitas rendah dengan baik. Operator dapat melakukan sedikit penyesuaian manual dengan mudah. Anda memilih mesin ini ketika proyek Anda memungkinkan toleransi dimensi yang lebih tinggi. Mereka memberikan kekuatan mentah tetapi tidak memiliki kontrol yang bernuansa.
Presisi tingkat menengah memperkenalkan konsistensi terprogram. Itu Penyok tabung hidrolik TNC memenuhi peran ini dengan sempurna. TNC adalah singkatan dari Kontrol Numerik Layar Sentuh. Sistem ini menawarkan sudut tikungan yang dapat diprogram. Ini memberikan penerapan tekanan hidrolik yang seragam dan andal. Operator menyimpan pengaturan tekanan secara digital. Hal ini menghilangkan dugaan manual antar shift. Mesin-mesin ini unggul dalam lingkungan semi-otomatis. Mereka menangani proses produksi sumbu tunggal dengan kemampuan pengulangan yang tinggi.
Otomatisasi kelas atas mengatasi tantangan manufaktur terberat. Itu penyok hidrolik CNC dua sumbu mewakili puncak kontrol tekanan. Ini menggunakan sistem hidrolik loop tertutup yang canggih. Ini menggunakan katup proporsional yang sangat sensitif. Komponen-komponen ini secara dinamis menyesuaikan tekanan secara real-time selama siklus pembengkokan. Industri dirgantara dan otomotif membutuhkan teknologi ini. Anda memerlukan tingkat kontrol ini untuk pembengkokan dinding tipis. Ia mempertahankan toleransi seketat mungkin secara konsisten.
Bagan: Perbandingan Kemampuan Mesin Bending
Kategori Mesin |
Teknologi Katup |
Penyesuaian Tekanan |
Aplikasi Terbaik |
|---|---|---|---|
Hidraulik Standar |
Arah Hidup/Mati |
Manual / Statis |
Pipa berdinding tebal, rangka struktural, volume rendah |
TNC Hidrolik |
Solenoida Digital |
Dapat diprogram / Seragam |
Furnitur, pegangan tangan, jalur semi-otomatis |
CNC Dua Sumbu |
Proporsional Loop Tertutup |
Dinamis Waktu Nyata |
Dirgantara, knalpot otomotif, tabung berdinding tipis |
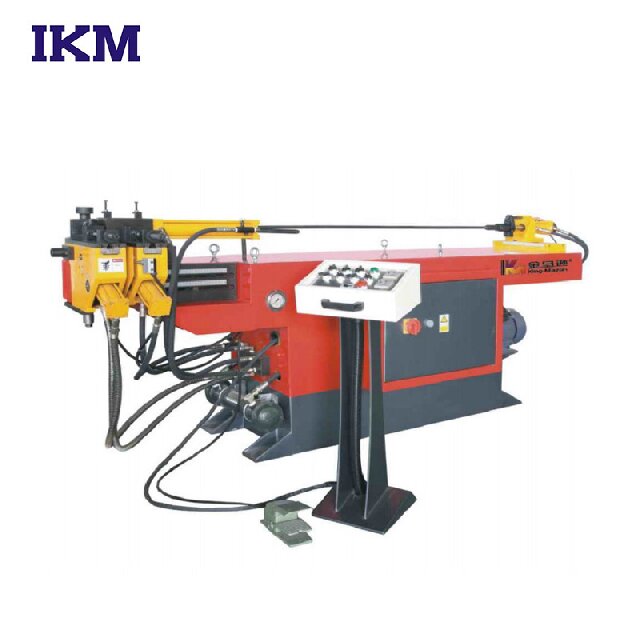
Mengevaluasi mesin pembengkok memerlukan melihat melampaui spesifikasi pemasaran dasar. Anda harus memeriksa teknik yang mendasarinya. Kualitas sistem hidrolik sangat bervariasi. Berfokus pada dimensi teknis tertentu memastikan Anda membeli peralatan yang mumpuni. Kami merekomendasikan menganalisis empat area penting sebelum mengambil keputusan.
Teknologi Katup Hidraulik: Anda harus mencari katup kontrol arah proporsional. Hindari mesin yang menggunakan katup on/off standar untuk pekerjaan presisi. Katup proporsional memungkinkan akselerasi yang mulus. Mereka juga memperlambat tikungan lengan dengan lembut. Berhenti dan mulai secara tiba-tiba menciptakan lonjakan tekanan yang besar. Paku-paku ini berpindah langsung ke dalam tabung, menyebabkan deformasi seketika.
Tonase Sistem dan Ruang Kepala: Jangan pernah membeli alat berat yang hampir tidak memenuhi kebutuhan maksimum Anda. Anda harus menentukan alat berat yang beroperasi pada 70-80% dari kapasitas hidrolik maksimumnya. Hal ini memastikan tekanan yang stabil dan terus menerus. Berjalan terus-menerus pada kapasitas 100% mengundang bencana. Ini berisiko menyebabkan tekanan internal berdarah. Hal ini juga mendorong suhu cairan menjadi sangat tinggi. Ruang kepala menjamin stabilitas operasional.
Manajemen Termal: Panas merusak konsistensi hidrolik. Anda harus mengevaluasi sistem pendingin oli mesin dengan hati-hati. Pabrikan menawarkan opsi berpendingin udara dan berpendingin air. Temperatur oli yang konsisten sama dengan viskositas fluida yang konsisten. Ketika viskositas tetap stabil, penyaluran tekanan tetap dapat diprediksi. Jika minyak terlalu panas, minyak akan menjadi encer. Oli tipis tergelincir melewati segel internal, sehingga menurunkan tekanan tekuk secara tidak terduga.
Rasio Bahan terhadap Tekanan: Logam yang berbeda memerlukan penanganan yang berbeda. Pastikan penyesuaian tekanan mesin sangat sensitif. Itu harus menangani aluminium berdinding tipis tanpa menghancurkan ekstradosnya. Namun, baja tersebut harus tetap cukup kuat untuk membengkokkan baja tahan karat yang berat. Sistem hidrolik harus menjembatani kesenjangan ini dengan mulus. Carilah sistem yang menawarkan penyesuaian mikro yang disempurnakan.
Meningkatkan peralatan pembengkokan Anda menghadirkan tantangan operasional baru. Banyak perakit yang membuat asumsi berbahaya mengenai teknologi hidrolik. Memahami realitas implementasi ini akan mencegah downtime yang mahal. Kami mengamati beberapa kendala umum dalam industri ini.
Kekeliruan Perkakas: Anda tidak dapat memperbaiki perkakas yang buruk dengan hidrolika yang baik. Banyak manajer berasumsi bahwa peningkatan tekanan hidrolik dapat menyelesaikan semua masalah kualitas. Ini salah. Presisi hidraulik yang tinggi memerlukan perkakas yang sangat cocok. Mandrel Anda harus pas. Wiper die harus memiliki sudut rake yang benar. Penjepit mati membutuhkan panjang pegangan yang optimal. Gaya hidraulik memperkuat kualitas pengaturan perkakas Anda.
Penyiapan dan Kalibrasi: Alat berat canggih memerlukan operator tingkat lanjut. Pembengkok CNC tingkat tinggi membutuhkan personel yang terampil. Operator harus memahami cara memprogram penyeimbangan tekanan. Panas material yang berbeda berperilaku berbeda. Sejumlah baja dari satu pabrik mungkin menghasilkan hasil yang berbeda dari pabrik lainnya. Operator mengkalibrasi pengaturan tekanan secara konstan untuk memperhitungkan varian metalurgi ini.
Infrastruktur Pemeliharaan: Hidraulik modern menuntut kebersihan klinis. Sistem hidrolik memerlukan protokol kebersihan cairan yang ketat. Kami merekomendasikan untuk mengikuti standar ISO 4406. Oli yang terkontaminasi akan segera merusak katup proporsional. Serpihan logam mikroskopis menyebabkan katup stiction. Hal ini segera menurunkan kualitas tikungan. Anda harus berinvestasi dalam penyaringan berkualitas tinggi. Anda juga harus menerapkan jadwal analisis cairan secara teratur.
Peralihan dari evaluasi ke pengadaan memerlukan pendekatan terstruktur. Anda ingin menghilangkan dugaan sepenuhnya. Dasarkan keputusan pembelian Anda pada data empiris. Ikuti logika pemilihan yang ketat untuk melindungi investasi Anda.
Pertama, tentukan ekstrem material Anda. Audit antrean produksi Anda saat ini dan di masa depan. Identifikasi dinding tertipis yang Anda proses. Identifikasi paduan terberat yang Anda tekuk. Gunakan bahan-bahan yang tepat ini sebagai dasar Anda untuk kebutuhan tekanan. Jangan mengukur mesin untuk pekerjaan rata-rata Anda. Ukurlah sesuai bagian tersulit Anda.
Selanjutnya, minta studi kemampuan yang komprehensif. Jangan membeli berdasarkan lembar spesifikasi saja. Brosur penjualan jarang mengungkapkan kebenaran secara keseluruhan. Mewajibkan OEM untuk melakukan uji tikungan. Buat mereka menggunakan bahan mentah spesifik Anda. Minta laporan pengujian yang merusak sesudahnya. Analisis penipisan dinding pada ekstrados. Ukur ovalitasnya. Biarkan bukti fisik memandu Anda.
Terakhir, lakukan perhitungan ROI yang ketat. Bandingkan biaya awal kontrol hidraulik tingkat lanjut dengan kerugian Anda saat ini. Hitung biaya tahunan besi tua. Hitung jam kerja yang dihabiskan untuk pengerjaan ulang dan penyelesaian manual. Bandingkan total limbah ini dengan harga beli mesin. Hidraulik presisi sering kali memberikan hasil yang cepat hanya dengan menghilangkan sisa harian.
Tekanan hidrolik berfungsi sebagai variabel tak kasat mata dalam fabrikasi. Ini menentukan hasil fisik dari setiap tikungan. Mengandalkan estimasi tekanan manual menyebabkan kualitas tidak konsisten. Beralih ke kontrol loop tertutup terprogram adalah cara paling pasti untuk meningkatkan skala produksi Anda.
Anda harus menyelaraskan kecanggihan sistem hidrolik Anda dengan persyaratan kepatuhan Anda yang paling ketat. Evaluasi tingkat scrap Anda saat ini dengan jujur. Audit teknologi pendingin dan katup hidraulik Anda. Ambil tindakan dengan meminta studi kemampuan destruktif dari vendor. Selesaikan pengadaan Anda hanya jika data empiris membuktikan bahwa alat berat tersebut memenuhi standar Anda.
J: Tekanan penjepitan dan tekukan yang konsisten menghasilkan jumlah pegas yang dapat diprediksi. Ketika gaya hidrolik tetap stabil sempurna, memori material dilepaskan secara seragam. Hal ini memungkinkan operator untuk secara akurat membengkokkan material secara berlebihan selama fase pemrograman, mengetahui material tersebut akan rileks kembali ke sudut target yang tepat.
J: Meskipun melakukan retrofit pada mesin dasar dengan katup proporsional dan PLC modern dapat dilakukan, hal tersebut jarang sekali masuk akal. Rangka mekanis sering kali tidak memiliki kekakuan untuk peningkatan tersebut. Umumnya lebih hemat biaya untuk berinvestasi pada unit TNC atau CNC modern untuk menjamin keandalan sistem.
A: Cetakan tekanan menerapkan gaya hidrolik lateral terhadap tabung. Ini membuat material tetap menempel erat pada cetakan tikungan putar sepanjang siklus. Jika tekanan hidrolik turun, cetakan akan tergelincir ke belakang. Kurangnya dukungan ini mengakibatkan kerutan parah di sepanjang radius bagian dalam.


