


مناظر: 0 مصنف: سائٹ ایڈیٹر اشاعت کا وقت: 2026-10-14 اصل: سائٹ


پائپ اور ٹیوب موڑنے میں درستگی کے لیے سراسر قوت سے زیادہ کی ضرورت ہوتی ہے۔ ساختی سالمیت کو برقرار رکھنے کے لیے اسے درست، دوبارہ قابل دباؤ کنٹرول کی ضرورت ہوتی ہے۔ موڑنے کے چکر کے دوران ہائیڈرولک پریشر میں تغیرات براہ راست سب سے عام مینوفیکچرنگ نقائص کا سبب بنتے ہیں۔ ان میں جھریاں پڑنا، بیضوی پن اور دیوار کا پتلا ہونا شامل ہیں۔ جب دباؤ میں اتار چڑھاؤ آتا ہے، تو مواد غیر متوقع طور پر برتاؤ کرتا ہے۔ یہ سمجھنا کہ مختلف مشینری اس دباؤ کو کس طرح کنٹرول کرتی ہے۔ آپ کو اندازہ لگانا چاہیے a ہائیڈرولک ٹیوب بینڈر احتیاط سے۔ آپ یہ یقینی بنانا چاہتے ہیں کہ یہ آپ کی پیداواری رواداری کو پورا کرتا ہے۔ مناسب تشخیص سکریپ کی شرح کو کم کر دیتا ہے. یہ سرمایہ کاری پر انتہائی مثبت منافع بھی فراہم کرتا ہے۔ اس مضمون میں، آپ دریافت کریں گے کہ سیال حرکیات حتمی جیومیٹری کو کس طرح حکم دیتی ہے۔ ہم مسترد شدہ حصوں کے پیچھے میکینکس کو تلاش کریں گے. آپ مشین کی صلاحیتوں کو مخصوص مادی ضروریات سے ملانا سیکھیں گے۔ ہم پروکیورمنٹ کے لیے ضروری تشخیصی جہتوں کا خاکہ پیش کریں گے۔ یہ آپ کی مینوفیکچرنگ کے معیار کو اعتماد کے ساتھ بڑھانے کی طرف رہنمائی کرتا ہے۔
پریشر جیومیٹری کا حکم دیتا ہے: پریشر ڈائی پر مستقل ہائیڈرولک فورس انٹراڈو کو جھریوں اور ایکسٹراڈو کو ضرورت سے زیادہ پتلا ہونے سے روکتی ہے۔
مشین کی صلاحیتیں مختلف ہوتی ہیں: میں بنیادی مینوئل والوز سے لے کر اعلیٰ متناسب ہائیڈرولکس تک کے کنٹرول سسٹمز - دو محور CNC ہائیڈرولک بینڈر موڑ کے دوبارہ ہونے کی صلاحیت کا تعین کرتے ہیں۔
تھرمل ڈائنامکس اہمیت رکھتا ہے: ہائیڈرولک سیال درجہ حرارت کے اتار چڑھاو viscosity کو تبدیل کرتے ہیں، جو طویل پیداواری تبدیلی کے دوران دباؤ میں کمی اور موڑ کے متضاد معیار کا باعث بن سکتے ہیں۔
ٹولنگ ہم آہنگی کی ضرورت ہے: یہاں تک کہ انتہائی درست ہائیڈرولک پریشر بھی پہنے ہوئے مینڈریل یا غلط وائپر کے مرنے کی تلافی نہیں کر سکتا۔
مینوفیکچررز بہت سخت پیرامیٹرز کے ذریعے پیداواری کامیابی کی پیمائش کرتے ہیں۔ صفر عیب موڑنے کا حصول حتمی مقصد کے طور پر کھڑا ہے۔ آپ چاہتے ہیں کہ پرزے اسمبلی کے لیے تیار مشین سے باہر نکلیں۔ آپ کو عمل کے بعد کی تکمیل کو کم سے کم کرنا چاہیے۔ آپریٹرز کو دیوار کی مخصوص موٹائی کو مسلسل برقرار رکھنے کی ضرورت ہے۔ انہیں عین موڑ والے ریڈیائی پر سختی سے عمل کرنے کی بھی ضرورت ہوتی ہے۔ جب ہائیڈرولک نظام مستحکم قوت فراہم کرنے میں ناکام رہتے ہیں، تو کامیابی کے یہ معیار تیزی سے گر جاتے ہیں۔
آپ کو سکریپ کے میکانکس کو سمجھنے کی ضرورت ہے۔ بے قابو ہائیڈرولک فورس اچھے مواد کو تباہ کر دیتی ہے۔ کلیمپ مر جاتا ہے اور دباؤ مکمل طور پر سیال طاقت پر انحصار کرتا ہے۔ وہ روٹری ڈرا موڑ ڈائی کے خلاف ٹیوب کو پکڑتے ہیں۔ اگر ہائیڈرولک پریشر گر جائے تو ٹیوب پھسل جاتی ہے۔ پھسلنا موڑ کے زاویہ کو برباد کر دیتا ہے۔ اگر دباؤ جارحانہ طور پر بڑھتا ہے تو ٹولنگ ٹیوب کو کچل دیتی ہے۔ دونوں منظرنامے براہ راست مسترد شدہ حصوں کی طرف لے جاتے ہیں۔ ضائع شدہ دھات اور ضائع شدہ مزدوری کے اوقات آپ کے منافع کے مارجن کو تباہ کر دیتے ہیں۔
ٹیبل: خرابی میٹرکس اور ہائیڈرولک جڑ وجوہات
خرابی کی قسم |
جسمانی تفصیل |
ہائیڈرولک روٹ کاز |
|---|---|---|
جھریاں پڑنا |
موڑ کے اندر کا مواد (انٹراڈو) آسانی سے کمپریس کرنے کے بجائے اوپر بنچ ہوتا ہے۔ |
ناکافی ہائیڈرولک پریشر وائپر ڈائی کے خلاف مواد کو رکھنے میں ناکام رہتا ہے۔ |
فلیٹننگ/اوولٹی |
ٹیوب اپنی گول شکل کھو دیتی ہے، خاص طور پر بیرونی وکر (ایکسٹراڈو) پر۔ |
روٹری ڈرا کے عمل کے دوران غیر مستحکم دباؤ ٹیوب کے گرنے کے قدرتی رجحان کو سہارا دینے میں ناکام رہتا ہے۔ |
اسپرنگ بیک ویریئنس |
مڑی ہوئی ٹیوب غیر متوقع طور پر اپنی شکل کو بغیر کلیمپنگ کے بعد جاری کرتی ہے، ہدف کا زاویہ غائب ہے۔ |
غیر مستقل کلیمپنگ پریشر موڑ کے دوران مواد کی یادداشت اور تناؤ کی تقسیم کو بدل دیتا ہے۔ |
ہر تانے بانے کی دکان کو مختلف مادی چیلنجوں کا سامنا ہے۔ آپ ایک ہی آلات کا استعمال کرتے ہوئے ہر مسئلہ کو حل نہیں کرسکتے ہیں۔ مینوفیکچررز موڑنے والی مشینوں کو ان کے ہائیڈرولک کنٹرول کی نفاست کی بنیاد پر درجہ بندی کرتے ہیں۔ آپ کو مشین کی قسم کو براہ راست اپنے مخصوص پیداواری مطالبات سے مماثل کرنا چاہیے۔
داخلے کی سطح کے حل بنیادی ساخت کی ضروریات کو پورا کرتے ہیں۔ ایک معیار ہائیڈرولک پائپ موڑنے والی مشین سادہ دشاتمک والوز پر انحصار کرتی ہے۔ یہ یونٹ کم والیوم رنز کے لیے بہترین کام کرتے ہیں۔ وہ کم پیچیدگی والے موڑ کو اچھی طرح سے سنبھالتے ہیں۔ آپریٹرز معمولی دستی ایڈجسٹمنٹ آسانی سے کر سکتے ہیں۔ جب آپ کا پروجیکٹ اعلی جہتی رواداری کی اجازت دیتا ہے تو آپ ان مشینوں کا انتخاب کرتے ہیں۔ وہ خام طاقت فراہم کرتے ہیں لیکن ان میں اہم کنٹرول کی کمی ہے۔
درمیانی درجے کی درستگی پروگرامی مستقل مزاجی کو متعارف کراتی ہے۔ دی TNC ہائیڈرولک ٹیوب بینڈر اس کردار کو پوری طرح سے بھرتا ہے۔ TNC کا مطلب ٹچ اسکرین عددی کنٹرول ہے۔ یہ نظام قابل پروگرام موڑنے والے زاویہ پیش کرتا ہے۔ یہ قابل اعتماد، یکساں ہائیڈرولک پریشر ایپلی کیشن فراہم کرتا ہے۔ آپریٹرز دباؤ کی ترتیبات کو ڈیجیٹل طور پر محفوظ کرتے ہیں۔ یہ شفٹوں کے درمیان دستی اندازے کو ختم کرتا ہے۔ یہ مشینیں نیم خودکار ماحول میں بہترین ہیں۔ وہ واحد محور کی پیداوار کو اعلی ریپیٹیبلٹی کے ساتھ ہینڈل کرتے ہیں۔
اعلی درجے کی آٹومیشن مینوفیکچرنگ کے مشکل ترین چیلنجوں سے نمٹتی ہے۔ دی دو محور CNC ہائیڈرولک بینڈر پریشر کنٹرول کی چوٹی کی نمائندگی کرتا ہے۔ یہ اعلی درجے کی بند لوپ ہائیڈرولک نظام کا استعمال کرتا ہے. یہ انتہائی حساس متناسب والوز کا استعمال کرتا ہے۔ یہ اجزاء موڑنے کے چکر کے دوران متحرک طور پر ریئل ٹائم میں دباؤ کو ایڈجسٹ کرتے ہیں۔ ایرو اسپیس اور آٹوموٹو صنعتوں کو اس ٹیکنالوجی کی ضرورت ہوتی ہے۔ آپ کو پتلی دیوار کے موڑنے کے لیے اس سطح کے کنٹرول کی ضرورت ہے۔ یہ مستقل طور پر سخت ترین ممکنہ رواداری کو برقرار رکھتا ہے۔
چارٹ: موڑنے والی مشین کی صلاحیتوں کا موازنہ
مشین کیٹیگری |
والو ٹیکنالوجی |
پریشر ایڈجسٹ ایبلٹی |
بہترین ایپلی کیشن |
|---|---|---|---|
معیاری ہائیڈرولک |
دشاتمک آن/آف |
دستی / جامد |
موٹی دیوار پائپ، ساختی فریم، کم حجم |
TNC ہائیڈرولک |
ڈیجیٹل سولینائڈ |
قابل پروگرام / یونیفارم |
فرنیچر، ہینڈریل، نیم خودکار رن |
دو محور CNC |
بند لوپ متناسب |
ریئل ٹائم ڈائنامک |
ایرو اسپیس، آٹوموٹو ایگزاسٹ، پتلی دیوار والی ٹیوبیں۔ |
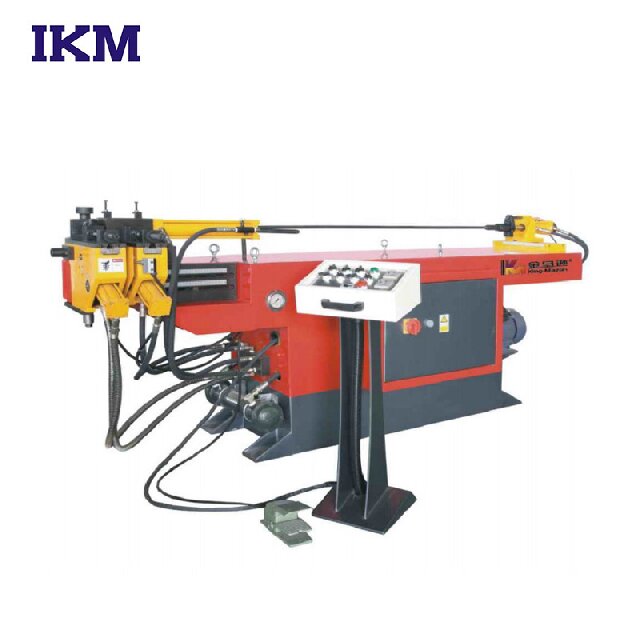
موڑنے والی مشین کا جائزہ لینے کے لیے ماضی کی بنیادی مارکیٹنگ کی وضاحتیں دیکھنے کی ضرورت ہوتی ہے۔ آپ کو بنیادی انجینئرنگ کی جانچ کرنی ہوگی۔ ہائیڈرولک نظام معیار کے لحاظ سے مختلف ہوتے ہیں۔ مخصوص تکنیکی جہتوں پر توجہ مرکوز کرنے سے آپ قابل سامان خریدتے ہیں۔ ہم فیصلہ کرنے سے پہلے چار اہم شعبوں کا تجزیہ کرنے کی تجویز کرتے ہیں۔
ہائیڈرولک والو ٹیکنالوجی: آپ کو متناسب دشاتمک کنٹرول والوز کی تلاش کرنی چاہیے۔ درست کام کے لیے معیاری آن/آف والوز استعمال کرنے والی مشینوں سے گریز کریں۔ متناسب والوز ہموار ایکسلریشن کی اجازت دیتے ہیں۔ وہ جھکنے والے بازو کو بھی آہستہ سے کم کرتے ہیں۔ اچانک رک جانا اور شروع ہونے سے بڑے پیمانے پر دباؤ پیدا ہوتا ہے۔ یہ اسپائکس براہ راست ٹیوب میں منتقل ہوتے ہیں، جس سے فوری طور پر خرابی ہوتی ہے۔
سسٹم ٹونیج اور ہیڈ روم: کبھی بھی ایسی مشین نہ خریدیں جو بمشکل آپ کی زیادہ سے زیادہ ضرورت کو پورا کرتی ہو۔ آپ کو اس کی زیادہ سے زیادہ ہائیڈرولک صلاحیت کے 70-80% پر چلنے والی مشین کی وضاحت کرنی چاہیے۔ یہ مستحکم، مسلسل دباؤ کو یقینی بناتا ہے. 100% صلاحیت پر مسلسل دوڑنا تباہی کو دعوت دیتا ہے۔ اس سے اندرونی دباؤ سے خون بہنے کا خطرہ ہوتا ہے۔ یہ سیال کے درجہ حرارت کو خطرناک حد تک بلند کرتا ہے۔ ہیڈ روم آپریشنل استحکام کی ضمانت دیتا ہے۔
تھرمل مینجمنٹ: حرارت ہائیڈرولک مستقل مزاجی کو تباہ کر دیتی ہے۔ آپ کو مشین کے آئل کولنگ سسٹم کا بغور جائزہ لینا چاہیے۔ مینوفیکچررز ایئر کولڈ اور واٹر کولڈ آپشنز پیش کرتے ہیں۔ مستقل تیل کا درجہ حرارت مستقل سیال واسکاسیٹی کے برابر ہوتا ہے۔ جب viscosity مستحکم رہتی ہے، دباؤ کی ترسیل مکمل طور پر قابل قیاس رہتی ہے۔ اگر تیل زیادہ گرم ہو جائے تو یہ پتلا ہو جاتا ہے۔ پتلا تیل آپ کے موڑنے کے دباؤ کو غیر متوقع طور پر گرا کر اندرونی مہروں سے گزر جاتا ہے۔
مواد سے دباؤ کا تناسب: مختلف دھاتیں مختلف ہینڈلنگ کا مطالبہ کرتی ہیں۔ اس بات کو یقینی بنائیں کہ مشین کا پریشر ایڈجسٹ ایبلٹی انتہائی حساس ہے۔ اسے ایکسٹراڈو کو کچلنے کے بغیر پتلی دیواروں والے ایلومینیم کو ہینڈل کرنا چاہئے۔ پھر بھی، بھاری شیڈول سٹینلیس سٹیل کو موڑنے کے لیے اسے کافی مضبوط رہنا چاہیے۔ ہائیڈرولک نظام کو بغیر کسی رکاوٹ کے اس خلا کو پُر کرنا چاہیے۔ ٹھیک ٹیونڈ مائیکرو ایڈجسٹمنٹ پیش کرنے والے سسٹمز کو تلاش کریں۔
اپنے موڑنے والے آلات کو اپ گریڈ کرنے سے نئے آپریشنل چیلنجز سامنے آتے ہیں۔ بہت سے من گھڑت ہائیڈرولک ٹیکنالوجی کے بارے میں خطرناک مفروضے کرتے ہیں۔ ان نفاذ کی حقیقتوں کو سمجھنا مہنگا وقت کو روکتا ہے۔ ہم صنعت میں کئی عام خرابیوں کا مشاہدہ کرتے ہیں۔
ٹولنگ کی غلطی: آپ اچھے ہائیڈرولکس کے ساتھ خراب ٹولنگ کو ٹھیک نہیں کر سکتے۔ بہت سے مینیجرز فرض کرتے ہیں کہ ہائیڈرولک پریشر کو اپ گریڈ کیا گیا ہے جو معیار کے تمام مسائل کو حل کرتا ہے۔ یہ جھوٹ ہے۔ ہائیڈرولک درستگی کے لیے بالکل مماثل ٹولنگ کی ضرورت ہوتی ہے۔ آپ کے مینڈریل بالکل فٹ ہونے چاہئیں۔ وائپر ڈائز میں ریک کے درست زاویوں کی خصوصیت ہونی چاہیے۔ کلیمپ ڈائی کو زیادہ سے زیادہ گرفت کی لمبائی کی ضرورت ہوتی ہے۔ ہائیڈرولک فورس آسانی سے آپ کے ٹولنگ سیٹ اپ کے معیار کو بڑھا دیتی ہے۔
سیٹ اپ اور انشانکن: اعلی درجے کی مشینیں جدید آپریٹرز کا مطالبہ کرتی ہیں۔ اعلی درجے کے CNC موڑنے والوں کو ہنر مند اہلکاروں کی ضرورت ہوتی ہے۔ آپریٹرز کو یہ سمجھنا چاہیے کہ پریشر آفسیٹس کو کس طرح پروگرام کرنا ہے۔ مختلف مادی حرارت مختلف طریقے سے برتاؤ کرتی ہیں۔ ایک مل سے سٹیل کی ایک کھیپ دوسری سے مختلف طریقے سے پیداوار دے سکتی ہے۔ آپریٹرز ان میٹالرجیکل تغیرات کو مدنظر رکھنے کے لیے دباؤ کی ترتیبات کو مسلسل کیلیبریٹ کرتے ہیں۔
دیکھ بھال کا بنیادی ڈھانچہ: جدید ہائیڈرولکس طبی صفائی کا مطالبہ کرتے ہیں۔ ہائیڈرولک نظاموں کو سیال کی صفائی کے سخت پروٹوکول کی ضرورت ہوتی ہے۔ ہم ISO 4406 معیارات پر عمل کرنے کی تجویز کرتے ہیں۔ آلودہ تیل متناسب والوز کو فوری طور پر نقصان پہنچاتا ہے۔ مائکروسکوپک دھات کے فلیکس والو کی چپکنے کا سبب بنتے ہیں۔ یہ فوری طور پر موڑ کے معیار کو گرا دیتا ہے۔ آپ کو اعلیٰ معیار کی فلٹریشن میں سرمایہ کاری کرنی چاہیے۔ آپ کو سیال تجزیہ کے باقاعدہ نظام الاوقات کو بھی نافذ کرنا چاہیے۔
تشخیص سے حصولی کی طرف جانے کے لیے ایک منظم انداز کی ضرورت ہوتی ہے۔ آپ قیاس آرائیوں کو مکمل طور پر ختم کرنا چاہتے ہیں۔ اپنے خریداری کے فیصلے کی بنیاد تجرباتی ڈیٹا پر رکھیں۔ اپنی سرمایہ کاری کے تحفظ کے لیے شارٹ لسٹنگ کی سخت منطق پر عمل کریں۔
سب سے پہلے، اپنی مادی انتہاؤں کی وضاحت کریں۔ اپنی موجودہ اور مستقبل کی پیداوار کی قطار کا آڈٹ کریں۔ سب سے پتلی دیواروں کی شناخت کریں جن پر آپ عمل کرتے ہیں۔ ان سب سے مشکل مرکبات کی شناخت کریں جنہیں آپ موڑتے ہیں۔ دباؤ کی ضروریات کے لیے ان عین مطابق مواد کو اپنی بنیاد کے طور پر استعمال کریں۔ اپنے اوسط کام کے لیے مشین کا سائز نہ بنائیں۔ اپنے سب سے مشکل حصوں کے لیے اس کا سائز بنائیں۔
اگلا، جامع صلاحیت کے مطالعے کی درخواست کریں۔ اکیلے تفصیلات کی چادروں کی بنیاد پر نہ خریدیں۔ سیلز بروشر شاذ و نادر ہی پوری سچائی بتاتے ہیں۔ OEM کو ٹیسٹ موڑ کرنے کی ضرورت ہے۔ انہیں اپنا مخصوص خام مال استعمال کرنے پر مجبور کریں۔ اس کے بعد تباہ کن ٹیسٹنگ رپورٹ طلب کریں۔ ایکسٹراڈو پر دیوار کی پتلی ہونے کا تجزیہ کریں۔ اوولٹی کی پیمائش کریں۔ جسمانی ثبوت آپ کی رہنمائی کریں۔
آخر میں، سخت ROI کا حساب لگائیں۔ اپنے موجودہ نقصانات کے مقابلے میں جدید ہائیڈرولک کنٹرول کی ابتدائی قیمت کا وزن کریں۔ سکریپ میٹل کی سالانہ لاگت کا حساب لگائیں۔ دستی دوبارہ کام اور تکمیل پر خرچ ہونے والے مزدوری کے اوقات کا حساب لگائیں۔ اس کل فضلے کا مشین کی قیمت خرید سے موازنہ کریں۔ صحت سے متعلق ہائیڈرولکس اکثر روزمرہ کے سکریپ کو ختم کر کے اپنے لیے تیزی سے ادائیگی کرتے ہیں۔
ہائیڈرولک پریشر ساخت میں پوشیدہ متغیر کے طور پر کام کرتا ہے۔ یہ ہر ایک موڑ کے جسمانی نتائج کا حکم دیتا ہے۔ دستی دباؤ کے تخمینے پر انحصار متضاد معیار کی طرف جاتا ہے۔ پروگرامیٹک، بند لوپ کنٹرول کی طرف بڑھنا آپ کی پیداوار کو بڑھانے کا یقینی راستہ ہے۔
آپ کو اپنے ہائیڈرولک نظام کی نفاست کو اپنی سخت ترین تعمیل کی ضروریات کے ساتھ سیدھ میں لانا چاہیے۔ اپنے موجودہ سکریپ کے نرخوں کا ایمانداری سے جائزہ لیں۔ اپنی ہائیڈرولک کولنگ اور والو ٹیکنالوجیز کا آڈٹ کریں۔ وینڈرز سے تباہ کن صلاحیت کے مطالعہ کی درخواست کرکے کارروائی کریں۔ اپنی خریداری کو صرف اس صورت میں حتمی شکل دیں جب تجرباتی اعداد و شمار ثابت کریں کہ مشین آپ کے معیار پر پورا اترتی ہے۔
A: مسلسل کلیمپنگ اور موڑنے والے دباؤ سے اسپرنگ بیک کی متوقع مقدار حاصل ہوتی ہے۔ جب ہائیڈرولک قوت بالکل مستحکم رہتی ہے، تو مواد کی یادداشت یکساں طور پر جاری ہوتی ہے۔ یہ آپریٹرز کو پروگرامنگ کے مرحلے کے دوران مواد کو درست طریقے سے زیادہ موڑنے کی اجازت دیتا ہے، یہ جانتے ہوئے کہ یہ درست ہدف کے زاویے پر واپس آ جائے گا۔
A: اگرچہ متناسب والوز اور جدید PLCs کے ساتھ بنیادی مشین کو دوبارہ تیار کرنا ممکن ہے، لیکن یہ شاذ و نادر ہی سمجھ میں آتا ہے۔ مکینیکل فریم میں اکثر اس طرح کے اپ گریڈ کے لیے سختی کی کمی ہوتی ہے۔ نظامی اعتبار کی ضمانت کے لیے جدید TNC یا CNC یونٹ میں سرمایہ کاری کرنا عام طور پر زیادہ سرمایہ کاری مؤثر ہے۔
A: پریشر ڈائی ٹیوب کے خلاف لیٹرل ہائیڈرولک فورس کا اطلاق کرتی ہے۔ یہ پورے چکر کے دوران روٹری موڑ کے خلاف مواد کو مضبوطی سے دبائے رکھتا ہے۔ اگر ہائیڈرولک پریشر گرتا ہے تو ڈائی پیچھے کی طرف کھسک جاتی ہے۔ سپورٹ کی کمی کے نتیجے میں اندرونی رداس کے ساتھ شدید جھریاں پڑتی ہیں۔


