


Zobrazenia: 0 Autor: Editor stránky Čas zverejnenia: 2026-10-14 Pôvod: stránky


Presnosť ohýbania rúr a rúr vyžaduje viac ako len silu. Vyžaduje presnú, opakovateľnú kontrolu tlaku, aby sa zachovala štrukturálna integrita. Zmeny hydraulického tlaku počas ohýbacieho cyklu priamo spôsobujú najčastejšie výrobné chyby. Patrí medzi ne zvrásnenie, oválnosť a stenčenie steny. Pri kolísaní tlaku sa materiál správa nepredvídateľne. Pochopenie toho, ako rôzne stroje riadia tento tlak, je rozhodujúce. Musíte vyhodnotiť a Hydraulický ohýbač rúrok opatrne. Chcete sa uistiť, že spĺňa vaše výrobné tolerancie. Správne vyhodnotenie znižuje mieru šrotu. Poskytuje tiež vysoko pozitívnu návratnosť investícií. V tomto článku zistíte, ako dynamika tekutín určuje konečnú geometriu. Preskúmame mechaniku odmietnutých častí. Naučíte sa prispôsobiť schopnosti stroja špecifickým požiadavkám na materiál. Načrtneme dimenzie hodnotenia potrebné pre obstarávanie. To vás vedie k sebavedomému zvyšovaniu kvality výroby.
Tlak určuje geometriu: Konzistentná hydraulická sila pôsobiaca na lisovnicu zabraňuje zvrásneniu intrados a extrados nadmernému stenčovaniu.
Možnosti stroja sa líšia: Riadiace systémy – od základných ručných ventilov až po pokročilú proporcionálnu hydrauliku v dvojosovej CNC hydraulickej ohýbačke – určujú opakovateľnosť ohybu.
Dôležitá je tepelná dynamika: Kolísanie teploty hydraulickej kvapaliny mení viskozitu, čo môže viesť k poklesu tlaku a nekonzistentnej kvalite ohybu počas dlhej výrobnej zmeny.
Je potrebná synergia nástrojov: Ani ten najpresnejší hydraulický tlak nedokáže kompenzovať opotrebované tŕne alebo nesprávne stieracie matrice.
Výrobcovia merajú úspešnosť výroby cez veľmi prísne parametre. Konečným cieľom je dosiahnuť ohýbanie s nulovými chybami. Chcete, aby diely vystupovali zo stroja pripravené na montáž. Dokončenie po spracovaní musíte minimalizovať. Operátori musia dôsledne udržiavať špecifikovanú hrúbku stien. Vyžadujú tiež prísne dodržiavanie presných polomerov ohybu. Keď hydraulické systémy nedokážu dodať stabilnú silu, tieto kritériá úspechu sa rýchlo zrútia.
Musíte pochopiť mechanizmus šrotu. Nekontrolovaná hydraulická sila ničí dobrý materiál. Upínacie a tlakové matrice sa spoliehajú výlučne na kvapalinovú energiu. Držia rúrku proti rotačnej ťažnej ohybovej matrici. Ak hydraulický tlak klesne, trubica skĺzne. Pošmyknutie ničí uhol ohybu. Ak tlak agresívne stúpa, nástroje rozdrvia rúrku. Oba scenáre vedú priamo k odmietnutým častiam. Premrhaný kov a stratený pracovný čas ničia vaše ziskové marže.
Tabuľka: Matica defektov a hydraulické koreňové príčiny
Typ defektu |
Fyzický popis |
Hydraulická koreňová príčina |
|---|---|---|
Vráskavosť |
Materiál na vnútornej strane ohybu (intrados) sa namiesto hladkého stláčania zhlukuje. |
Nedostatočný hydraulický tlak nedokáže udržať materiál proti stieracej matrici. |
Sploštenie/Ovalita |
Rúrka stráca svoj okrúhly tvar, najmä na vonkajšej krivke (extrados). |
Nestabilný tlak počas procesu rotačného ťahania nepodporuje prirodzenú tendenciu rúrky ku kolapsu. |
Odpruženie rozptylu |
Ohnutá trubica po odopnutí nepredvídateľne uvoľní svoj tvar, pričom chýba cieľový uhol. |
Nekonzistentný upínací tlak mení pamäť materiálu a rozloženie napätia počas ohybu. |
Každá dielňa čelí rôznym materiálnym výzvam. Nemôžete vyriešiť každý problém pomocou rovnakého zariadenia. Výrobcovia kategorizujú ohýbacie stroje na základe ich sofistikovanosti hydraulického ovládania. Typ stroja musíte priamo prispôsobiť vašim špecifickým výrobným požiadavkám.
Riešenia základnej úrovne slúžia základným výrobným potrebám. Štandard hydraulický stroj na ohýbanie rúrok sa spolieha na jednoduché smerové ventily. Tieto jednotky fungujú najlepšie pri nízkoobjemových behoch. Dobre zvládajú ohyby s nízkou zložitosťou. Operátori môžu ľahko vykonávať menšie manuálne úpravy. Tieto stroje si vyberiete, keď váš projekt umožňuje vyššie rozmerové tolerancie. Poskytujú surovú silu, ale chýba im jemné ovládanie.
Stredná presnosť zavádza programovú konzistentnosť. The TNC hydraulická ohýbačka rúr túto úlohu dokonale plní. TNC je skratka pre Touch Screen Numerical Control. Tento systém ponúka programovateľné uhly ohybu. Poskytuje spoľahlivú a rovnomernú aplikáciu hydraulického tlaku. Operátor ukladá nastavenia tlaku digitálne. Odpadá tak manuálne dohadovanie medzi zmenami. Tieto stroje vynikajú v poloautomatizovaných prostrediach. Zvládajú jednoosové výrobné procesy s vysokou opakovateľnosťou.
Špičková automatizácia rieši tie najnáročnejšie výrobné výzvy. The dvojosová CNC hydraulická ohýbačka predstavuje vrchol kontroly tlaku. Využíva pokročilé hydraulické systémy s uzavretým okruhom. Využíva vysoko citlivé proporcionálne ventily. Tieto komponenty dynamicky upravujú tlak v reálnom čase počas ohýbacieho cyklu. Letecký a automobilový priemysel vyžadujú túto technológiu. Túto úroveň ovládania potrebujete na ohýbanie tenkých stien. Dôsledne zachováva najprísnejšie možné tolerancie.
Tabuľka: Porovnanie schopností ohýbačky
Kategória stroja |
Technológia ventilov |
Nastaviteľnosť tlaku |
Najlepšia aplikácia |
|---|---|---|---|
Štandardná hydraulika |
Smerové zapnutie/vypnutie |
Manuálne / Statické |
Hrubostenné potrubie, konštrukčné rámy, malý objem |
TNC Hydraulické |
Digitálny solenoid |
Programovateľné / Jednotné |
Nábytok, zábradlia, poloautomatické pojazdy |
Dvojosové CNC |
Proporcionálne s uzavretou slučkou |
Dynamický v reálnom čase |
Letectvo, automobilový výfuk, tenkostenné rúrky |
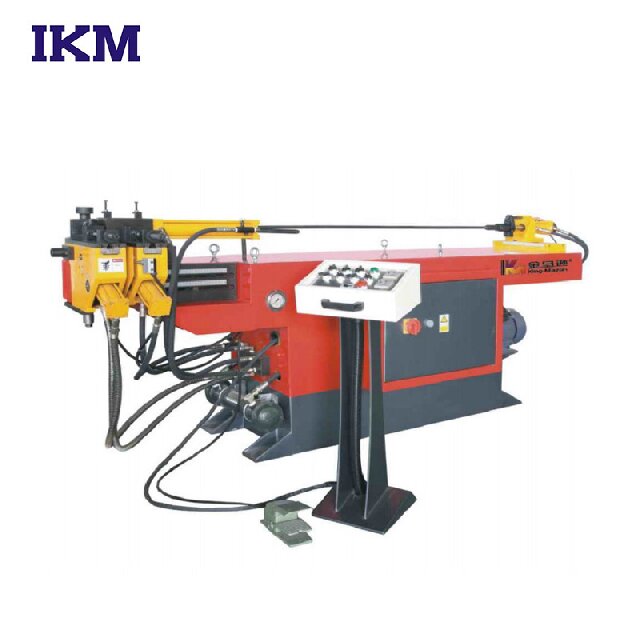
Hodnotenie ohýbacieho stroja si vyžaduje prezeranie základných marketingových špecifikácií. Musíte preskúmať základné inžinierstvo. Hydraulické systémy sa veľmi líšia v kvalite. Zameranie na konkrétne technické rozmery vám zaručí nákup schopného vybavenia. Pred rozhodnutím odporúčame analyzovať štyri kritické oblasti.
Technológia hydraulických ventilov: Musíte hľadať proporcionálne smerové regulačné ventily. Vyhnite sa strojom používajúcim štandardné zapínacie/vypínacie ventily na presnú prácu. Proporcionálne ventily umožňujú plynulé zrýchlenie. Tiež jemne spomaľujú ohýbané rameno. Náhle zastavenia a štarty vytvárajú masívne tlakové skoky. Tieto hroty sa prenášajú priamo do trubice a spôsobujú okamžitú deformáciu.
Tonáž systému a výška priestoru: Nikdy nekupujte stroj, ktorý sotva spĺňa vaše maximálne požiadavky. Mali by ste špecifikovať stroj pracujúci na 70 – 80 % svojej maximálnej hydraulickej kapacity. To zaisťuje stabilný, nepretržitý tlak. Nepretržitý chod na 100 % kapacity vyvoláva katastrofu. Hrozí vnútorné tlakové krvácanie. Tiež tlačí teploty tekutín nebezpečne vysoko. Svetlá výška zaručuje prevádzkovú stabilitu.
Tepelný manažment: Teplo ničí hydraulickú konzistenciu. Olejový chladiaci systém stroja musíte starostlivo vyhodnotiť. Výrobcovia ponúkajú možnosti chladenia vzduchom a vodou. Konzistentná teplota oleja sa rovná konzistentnej viskozite kvapaliny. Keď viskozita zostáva stabilná, dodávka tlaku zostáva úplne predvídateľná. Ak sa olej prehreje, redne. Riedky olej prekĺzne cez vnútorné tesnenia a neočakávane zníži váš ohybový tlak.
Pomery materiálu k tlaku: Rôzne kovy vyžadujú rôzne zaobchádzanie. Uistite sa, že nastavenie tlaku stroja je vysoko citlivé. Musí zvládnuť tenkostenný hliník bez drvenia extrados. Napriek tomu musí zostať dostatočne robustný, aby ohýbal ťažkú nehrdzavejúcu oceľ. Hydraulický systém musí túto medzeru bezproblémovo preklenúť. Hľadajte systémy ponúkajúce jemne vyladené mikroúpravy.
Modernizácia vášho ohýbacieho zariadenia prináša nové prevádzkové výzvy. Mnoho výrobcov robí nebezpečné predpoklady o hydraulickej technológii. Pochopenie týchto realít implementácie zabraňuje nákladným prestojom. V odvetví pozorujeme niekoľko bežných úskalí.
Chyba náradia: Zlé náradie neopravíte dobrou hydraulikou. Mnoho manažérov predpokladá, že vylepšený hydraulický tlak vyrieši všetky problémy s kvalitou. Toto je nepravda. Vysoká hydraulická presnosť vyžaduje dokonale zladené nástroje. Vaše tŕne musia presne sedieť. Stieracie matrice musia mať správny uhol sklonu. Upínacie matrice potrebujú optimálnu dĺžku uchopenia. Hydraulická sila jednoducho umocňuje kvalitu vášho nastavenia nástrojov.
Nastavenie a kalibrácia: Pokročilé stroje vyžadujú pokročilých operátorov. Vysokoúrovňové CNC ohýbačky vyžadujú kvalifikovaný personál. Operátori musia pochopiť, ako naprogramovať tlakové kompenzácie. Teploty rôznych materiálov sa správajú odlišne. Dávka ocele z jednej továrne môže vyťažiť inak ako z inej. Operátori neustále kalibrujú nastavenia tlaku, aby zohľadnili tieto metalurgické odchýlky.
Infraštruktúra údržby: Moderná hydraulika vyžaduje klinickú čistotu. Hydraulické systémy vyžadujú prísne protokoly o čistote tekutín. Odporúčame dodržiavať normy ISO 4406. Znečistený olej okamžite poškodí proporcionálne ventily. Mikroskopické kovové vločky spôsobujú škrípanie ventilu. To okamžite znižuje kvalitu ohybu. Musíte investovať do kvalitnej filtrácie. Musíte tiež dodržiavať pravidelné plány analýzy tekutín.
Prechod od hodnotenia k obstarávaniu si vyžaduje štruktúrovaný prístup. Chcete úplne eliminovať dohady. Založte svoje nákupné rozhodnutie na empirických údajoch. Dodržiavajte prísnu logiku užšieho výberu, aby ste ochránili svoju investíciu.
Najprv definujte svoje materiálové extrémy. Audit vašej súčasnej a budúcej produkčnej fronty. Identifikujte najtenšie steny, ktoré spracovávate. Identifikujte najtvrdšie zliatiny, ktoré ohýbate. Použite tieto presné materiály ako základ pre tlakové požiadavky. Nenastavujte veľkosť stroja pre vašu priemernú prácu. Veľkosť pre vaše najťažšie partie.
Ďalej požiadajte o komplexné štúdie spôsobilosti. Nekupujte len na základe špecifikácií. Predajné brožúry zriedka hovoria celú pravdu. Vyžadujte od výrobcu OEM vykonanie skúšobného ohybu. Nechajte ich použiť vašu špecifickú surovinu. Následne si vyžiadajte správu o deštruktívnom testovaní. Analyzujte stenčenie steny na extrados. Zmerajte oválnosť. Nechajte sa viesť fyzickými dôkazmi.
Nakoniec vykonajte prísny výpočet ROI. Zvážte počiatočné náklady na pokročilé hydraulické ovládanie voči vašim súčasným stratám. Vypočítajte ročné náklady na kovový šrot. Vypočítajte pracovný čas strávený ručným prepracovaním a dokončovaním. Porovnajte tento celkový odpad s nákupnou cenou stroja. Presná hydraulika sa často rýchlo vyplatí jednoducho elimináciou každodenného odpadu.
Hydraulický tlak slúži ako neviditeľná premenná pri výrobe. Určuje fyzický výsledok každého jedného ohybu. Spoliehanie sa na manuálny odhad tlaku vedie k nekonzistentnej kvalite. Prechod na programové riadenie s uzavretou slučkou je najistejšia cesta k škálovaniu vašej výroby.
Musíte zosúladiť sofistikovanosť vášho hydraulického systému s vašimi najprísnejšími požiadavkami na zhodu. Poctivo zhodnoťte svoju aktuálnu šrotovnosť. Skontrolujte svoje technológie hydraulického chladenia a ventilov. Podniknite kroky vyžiadaním si štúdií deštruktívnych schopností od dodávateľov. Dokončite obstarávanie až vtedy, keď empirické údaje preukážu, že stroj spĺňa vaše štandardy.
Odpoveď: Konzistentný tlak zovretia a ohybu prináša predvídateľné množstvo pruženia. Keď hydraulická sila zostane dokonale stabilná, pamäť materiálu sa rovnomerne uvoľní. To umožňuje operátorom presne prehnúť materiál počas fázy programovania s vedomím, že sa uvoľní späť do presného cieľového uhla.
Odpoveď: Dovybavenie základného stroja proporcionálnymi ventilmi a modernými PLC je síce možné, no len zriedka má zmysel. Mechanickému rámu často chýba tuhosť na takéto vylepšenia. Vo všeobecnosti je nákladovo efektívnejšie investovať do modernej jednotky TNC alebo CNC, aby sa zaručila systémová spoľahlivosť.
Odpoveď: Tlaková matrica pôsobí bočnou hydraulickou silou na rúrku. Udržuje materiál pevne pritlačený k rotačnej ohybovej matrici počas celého cyklu. Ak hydraulický tlak klesne, matrica skĺzne dozadu. Tento nedostatok podpory má za následok vážne zvrásnenie pozdĺž vnútorného polomeru.


