


Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-10-14 Походження: Сайт


Точність у згинанні труб вимагає не лише сили. Це вимагає точного, повторюваного контролю тиску для підтримки цілісності конструкції. Зміни гідравлічного тиску під час циклу згинання безпосередньо спричиняють найпоширеніші виробничі дефекти. До них відносяться зморшкуватість, овальність і витончення стінок. Коли тиск коливається, матеріал поводиться непередбачувано. Важливо розуміти, як різні машини контролюють цей тиск. Ви повинні оцінити a Обережно згинайте гідравлічні труби . Ви хочете переконатися, що він відповідає вашим виробничим допускам. Правильна оцінка зменшує кількість браку. Це також забезпечує високу рентабельність інвестицій. У цій статті ви дізнаєтесь, як динаміка рідини визначає остаточну геометрію. Ми досліджуватимемо механіку бракованих деталей. Ви навчитеся адаптувати можливості машини до конкретних вимог до матеріалів. Ми окреслимо параметри оцінки, необхідні для закупівлі. Це допоможе вам впевнено підвищити якість виробництва.
Тиск визначає геометрію: постійна гідравлічна сила, що діє на прес-форму, запобігає зморшкуванню внутрішньої частини та надмірному витонченню зовнішньої частини.
Можливості машини відрізняються: системи керування — від простих ручних клапанів до розширеної пропорційної гідравліки в двоосьовому гідравлічному згинальному верстаті з ЧПК — визначають повторюваність згинання.
Теплова динаміка має значення: коливання температури гідравлічної рідини змінюють в’язкість, що може призвести до перепадів тиску та нестабільної якості згину протягом тривалої виробничої зміни.
Потрібна синергія інструментів: навіть найточніший гідравлічний тиск не може компенсувати зношені оправки або неправильні склоочисники.
Виробники вимірюють успішність виробництва дуже суворими параметрами. Досягнення нульового дефекту згинання є кінцевою метою. Ви хочете, щоб деталі виходили з машини готовими до складання. Ви повинні звести до мінімуму обробку після обробки. Оператори повинні постійно підтримувати задану товщину стінок. Вони також вимагають суворого дотримання точних радіусів вигину. Коли гідравлічні системи не можуть забезпечити постійну силу, ці критерії успіху швидко руйнуються.
Ви повинні розуміти механіку брухту. Неконтрольована гідравлічна сила руйнує якісний матеріал. Затискні та натискні матриці повністю покладаються на потужність рідини. Вони тримають трубу проти поворотної матриці для згинання. Якщо гідравлічний тиск падає, трубка зісковзує. Ковзання псує кут вигину. Якщо тиск різко стрибає, інструмент розчавлює трубку. Обидва сценарії призводять безпосередньо до відхилених частин. Витрачений метал і втрачені робочі години знищують ваш прибуток.
Таблиця: Матриця дефектів і основні гідравлічні причини
Тип дефекту |
Фізичний опис |
Гідравлічна першопричина |
|---|---|---|
зморшкуватість |
Матеріал на внутрішній стороні вигину (intrados) збирається в пучки замість того, щоб плавно стискатися. |
Недостатній гідравлічний тиск не здатний утримувати матеріал на склоочисній головці. |
Сплощення/Овальність |
Трубка втрачає свою круглу форму, особливо на зовнішньому вигині (extrados). |
Нестабільний тиск під час обертального процесу витяжки не підтримує природну тенденцію труби до згортання. |
Спрингбек Варіація |
Зігнута труба непередбачувано змінює свою форму після розтискання, пропускаючи цільовий кут. |
Непостійний тиск затиску змінює пам'ять матеріалу та розподіл напруги під час згинання. |
Кожен виробничий цех стикається з різними матеріальними проблемами. Ви не можете вирішити всі проблеми, використовуючи одне і те ж обладнання. Виробники класифікують згинальні верстати на основі складності гідравлічного керування. Ви повинні відповідати типу машини безпосередньо вашим конкретним виробничим вимогам.
Рішення початкового рівня задовольняють основні потреби виробництва. Стандарт Гідравлічна трубогибочная машина спирається на прості напрямні клапани. Ці пристрої найкраще підходять для невеликих обсягів. Вони добре справляються з вигинами невеликої складності. Оператори можуть легко виконувати незначні налаштування вручну. Ви обираєте ці машини, коли ваш проект допускає вищі допуски на розміри. Вони забезпечують чисту потужність, але не мають тонкого контролю.
Точність середнього рівня забезпечує програмну послідовність. The гідравлічний трубогиб TNC . Цю роль ідеально виконує TNC означає цифрове керування сенсорним екраном. Ця система пропонує програмовані кути згину. Він забезпечує надійне рівномірне застосування гідравлічного тиску. Оператори зберігають налаштування тиску в цифровому вигляді. Це виключає вгадування вручну між змінами. Ці машини чудово працюють у напівавтоматизованому середовищі. Вони справляються з одноосьовими виробничими циклами з високою повторюваністю.
Сучасна автоматизація вирішує найскладніші виробничі завдання. The двоосьовий гідравлічний згинач з ЧПУ представляє пік контролю тиску. Він використовує вдосконалені гідравлічні системи із замкнутим циклом. Він використовує високочутливі пропорційні клапани. Ці компоненти динамічно регулюють тиск у режимі реального часу під час циклу згинання. Ця технологія потрібна аерокосмічній та автомобільній промисловості. Вам потрібен такий рівень контролю для тонкостінного згинання. Він постійно підтримує найжорсткіші можливі допуски.
Діаграма: Порівняння можливостей згинального верстата
Категорія машини |
Технологія клапанів |
Регулювання тиску |
Кращий додаток |
|---|---|---|---|
Стандартний гідравлічний |
Увімкнення/вимкнення спрямованості |
Посібник / Стат |
Труба товстостінна, каркасні конструкції, малий об'єм |
Гідравлічний TNC |
Цифровий соленоїд |
Програмований / Уніфікований |
Меблі, поручні, напівавтоматичні прогони |
Двоосьовий ЧПК |
Пропорційний замкнутий цикл |
Динаміка в реальному часі |
Аерокосмічні, автомобільні вихлопи, тонкостінні труби |
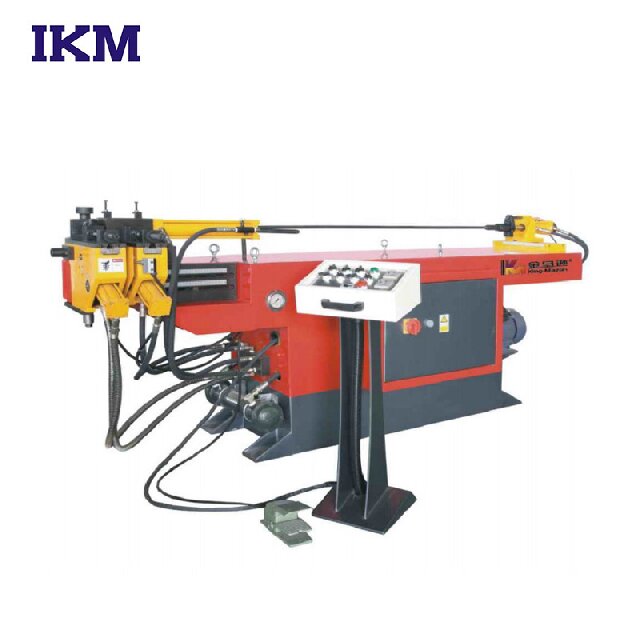
Оцінка згинального верстата вимагає вивчення основних маркетингових специфікацій. Ви повинні вивчити основну техніку. Гідравлічні системи сильно відрізняються за якістю. Зосередження на конкретних технічних розмірах гарантує придбання потужного обладнання. Перш ніж прийняти рішення, ми рекомендуємо проаналізувати чотири критичні аспекти.
Технологія гідравлічних клапанів: Ви повинні шукати пропорційні розподільні клапани. Уникайте машин, які використовують стандартні вимикаючі клапани для точної роботи. Пропорційні клапани забезпечують плавне прискорення. Вони також м’яко уповільнюють згинання. Раптові зупинки та старти створюють значні стрибки тиску. Ці шипи переходять безпосередньо в трубку, викликаючи миттєву деформацію.
Обсяг системи та запас: ніколи не купуйте машину, яка ледве відповідає вашим максимальним вимогам. Ви повинні вказати машину, яка працює на 70-80% від максимальної гідравлічної потужності. Це забезпечує стабільний постійний тиск. Постійна робота на 100% потужності викликає катастрофу. Це ризик внутрішнього тиску. Це також підвищує температуру рідини до небезпечно високого рівня. Запас гарантує стабільність роботи.
Керування температурою: тепло руйнує гідравлічну консистенцію. Ви повинні ретельно оцінити систему охолодження масла машини. Виробники пропонують варіанти з повітряним і водяним охолодженням. Постійна температура масла дорівнює стабільній в'язкості рідини. Коли в'язкість залишається стабільною, подача тиску залишається цілком передбачуваною. Якщо масло перегрівається, воно розріджується. Рідке масло прослизає повз внутрішні ущільнення, несподівано знижуючи тиск на вигин.
Відношення матеріалу до тиску: різні метали вимагають різного поводження. Переконайтеся, що регулювання тиску машини є дуже чутливим. Він повинен працювати з тонкостінним алюмінієм, не руйнуючи додаткові елементи. Проте він повинен залишатися достатньо міцним, щоб згинати важку нержавіючу сталь. Гідравлічна система повинна бездоганно подолати цю щілину. Шукайте системи, які пропонують тонкі мікрорегулювання.
Модернізація обладнання для згинання приносить нові робочі виклики. Багато виробників роблять небезпечні припущення щодо гідравлічної технології. Розуміння цих реалій впровадження запобігає дорогим простоям. Ми спостерігаємо кілька поширених пасток у галузі.
Помилка інструментів: Ви не можете виправити погані інструменти за допомогою хорошої гідравліки. Багато менеджерів вважають, що вдосконалений гідравлічний тиск вирішує всі проблеми якості. Це неправда. Висока гідравлічна точність вимагає ідеально підібраного інструменту. Ваші оправки повинні точно підходити. Плашки склоочисника повинні мати правильні передні кути. Зажимні плашки потребують оптимальної довжини захоплення. Гідравлічна сила просто підвищує якість налаштування вашого інструменту.
Налаштування та калібрування: для вдосконалених машин потрібні досвідчені оператори. Високоякісні верстати з ЧПК вимагають кваліфікованого персоналу. Оператори повинні розуміти, як програмувати зміщення тиску. Теплоти різних матеріалів поводяться по-різному. Вихід партії сталі з одного заводу може відрізнятися від виходу з іншого. Оператори постійно калібрують параметри тиску, щоб врахувати ці металургійні відхилення.
Інфраструктура технічного обслуговування: сучасна гідравліка вимагає клінічної чистоти. Гідравлічні системи вимагають суворих протоколів щодо чистоти рідин. Ми рекомендуємо дотримуватися стандартів ISO 4406. Забруднене масло негайно пошкоджує пропорційні клапани. Мікроскопічні металеві лусочки викликають зчеплення клапана. Це відразу погіршує якість вигину. Ви повинні інвестувати в якісну фільтрацію. Ви також повинні дотримуватися графіків регулярного аналізу рідини.
Перехід від оцінки до закупівель вимагає структурованого підходу. Ви хочете повністю позбутися здогадок. Прийміть рішення про покупку на основі емпіричних даних. Щоб захистити свої інвестиції, дотримуйтеся суворої логіки короткого списку.
По-перше, визначте свої матеріальні крайнощі. Аудит поточної та майбутньої виробничої черги. Визначте найтонші стінки, які ви обробляєте. Визначте найтвердіші сплави, які ви гнете. Використовуйте ці точні матеріали як базові вимоги до тиску. Не підбирайте розмір машини для вашої середньої роботи. Підберіть його для найскладніших частин.
Далі вимагайте комплексних досліджень можливостей. Не купуйте тільки на основі технічних характеристик. Рекламні брошури рідко розповідають всю правду. Вимагайте від OEM виконати тестовий згин. Змусьте їх використовувати вашу специфічну сировину. Після цього вимагайте звіт про руйнівну перевірку. Проаналізуйте потоншення стінки на екстрадосах. Виміряйте овал. Дозвольте речовим доказам керувати вами.
Нарешті, виконайте точний розрахунок ROI. Зважте початкову вартість розширеного гідравлічного керування з поточними втратами. Розрахувати річну вартість металобрухту. Розрахуйте робочі години, витрачені на ручну доопрацювання та доопрацювання. Порівняйте ці загальні відходи з ціною придбання машини. Прецизійна гідравліка часто швидко окупається просто за рахунок усунення щоденного брухту.
Гідравлічний тиск служить невидимою змінною у виготовленні. Це визначає фізичний результат кожного окремого вигину. Покладання на ручну оцінку тиску призводить до непостійної якості. Перехід до програмного керування із замкнутим циклом є найвірнішим шляхом до масштабування виробництва.
Ви повинні узгодити складність вашої гідравлічної системи з вашими найсуворішими вимогами відповідності. Чесно оцініть свої поточні показники браку. Перевірте свої технології гідравлічного охолодження та клапанів. Вживайте заходів, вимагаючи дослідження руйнівних можливостей від постачальників. Завершіть закупівлю лише тоді, коли емпіричні дані доведуть, що машина відповідає вашим стандартам.
В: Постійний тиск при затисканні та згинанні дає передбачувану величину пружності. Коли гідравлічна сила залишається ідеально стабільною, пам'ять матеріалу звільняється рівномірно. Це дозволяє операторам точно перегинати матеріал на етапі програмування, знаючи, що він повернеться до точного цільового кута.
A: Хоча модернізація базової машини з пропорційними клапанами та сучасними ПЛК можлива, це рідко має сенс. Механічній рамі часто не вистачає жорсткості для таких модернізацій. Як правило, рентабельніше інвестувати в сучасне ТНК або ЧПК, щоб гарантувати системну надійність.
A: Натискна матриця застосовує бічну гідравлічну силу до труби. Він тримає матеріал щільно притиснутим до поворотної згинальної матриці протягом усього циклу. Якщо гідравлічний тиск падає, матриця ковзає назад. Ця відсутність опори призводить до сильного зморщування вздовж внутрішнього радіуса.


