


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-14 Kaynak: Alan


Boru ve tüp bükmede hassasiyet, saf kuvvetten fazlasını gerektirir. Yapısal bütünlüğü korumak için kesin, tekrarlanabilir basınç kontrolü gerekir. Bükme döngüsü sırasında hidrolik basınçtaki değişiklikler doğrudan en yaygın üretim hatalarına neden olur. Bunlar arasında kırışma, ovallik ve duvar incelmesi yer alır. Basınç dalgalandığında malzeme öngörülemeyen şekilde davranır. Farklı makinelerin bu basıncı nasıl kontrol ettiğini anlamak kritik öneme sahiptir. Bir değerlendirme yapmalısınız Hidrolik Boru Bükücüyü dikkatli bir şekilde kullanın. Üretim toleranslarınızı karşıladığından emin olmak istiyorsunuz. Doğru değerlendirme hurda oranlarını azaltır. Aynı zamanda oldukça olumlu bir yatırım getirisi sağlar. Bu makalede akışkanlar dinamiğinin nihai geometriyi nasıl belirlediğini keşfedeceksiniz. Reddedilen parçaların ardındaki mekanizmaları keşfedeceğiz. Makine yeteneklerini belirli malzeme gereksinimleriyle eşleştirmeyi öğreneceksiniz. Satın alma için gerekli değerlendirme boyutlarını özetleyeceğiz. Bu, üretim kalitenizi güvenle ölçeklendirmenize yardımcı olur.
Basınç geometriyi belirler: Basınç kalıbı üzerindeki tutarlı hidrolik kuvvet, iç kısımların kırışmasını ve dış kısımların aşırı incelmesini önler.
Makine yetenekleri farklılık gösterir: Temel manuel valflerden iki eksenli CNC hidrolik bükücüdeki gelişmiş oransal hidroliklere kadar uzanan kontrol sistemleri, bükümün tekrarlanabilirliğini belirler.
Termal dinamikler önemlidir: Hidrolik sıvı sıcaklığı dalgalanmaları viskoziteyi değiştirir, bu da uzun bir üretim vardiyasında basınç düşüşlerine ve tutarsız bükme kalitesine yol açabilir.
Takım sinerjisi gereklidir: En hassas hidrolik basınç bile aşınmış mandrelleri veya hatalı silecek kalıplarını telafi edemez.
Üreticiler üretim başarısını çok katı parametrelerle ölçüyorlar. Sıfır hatalı bükmeye ulaşmak nihai hedeftir. Parçaların makineden montaja hazır şekilde çıkmasını istiyorsunuz. İşlem sonrası bitirmeyi en aza indirmelisiniz. Operatörlerin belirlenen duvar kalınlıklarını tutarlı bir şekilde koruması gerekir. Ayrıca tam bükülme yarıçaplarına sıkı sıkıya bağlı kalmayı gerektirirler. Hidrolik sistemler sabit kuvvet sağlayamadığında bu başarı kriterleri hızla çöker.
Hurdanın mekaniğini anlamalısınız. Kontrolsüz hidrolik kuvvet iyi malzemeyi tahrip eder. Kelepçe kalıpları ve basınç kalıpları tamamen akışkan gücüne dayanır. Boruyu döner çekme bükme kalıbına karşı tutarlar. Hidrolik basınç düşerse tüp kayar. Kayma bükülme açısını bozar. Basınç agresif bir şekilde yükselirse alet boruyu ezer. Her iki senaryo da doğrudan reddedilen parçalara yol açmaktadır. İsraf edilen metal ve kaybedilen işçilik saatleri kar marjlarınızı yok eder.
Tablo: Kusur Matrisi ve Hidrolik Kök Nedenler
Kusur Türü |
Fiziksel Açıklama |
Hidrolik Kök Nedeni |
|---|---|---|
Kırışma |
Bükümün iç kısmındaki malzeme (intrados) düzgün bir şekilde sıkışmak yerine toplanıyor. |
Yetersiz hidrolik basınç, malzemeyi silici kalıba karşı tutamaz. |
Düzleştirme/Ovallik |
Tüp, özellikle dış kıvrımda (ekstrados) yuvarlak şeklini kaybeder. |
Döner çekme işlemi sırasındaki dengesiz basınç, tüpün doğal çökme eğilimini desteklemez. |
Geri Yaylanma Varyansı |
Bükülmüş boru, kelepçeyi çözdükten sonra şeklini tahmin edilemeyecek şekilde serbest bırakıyor ve hedef açıyı kaçırıyor. |
Tutarsız sıkıştırma basıncı, bükme sırasında malzemenin hafızasını ve gerilim dağılımını değiştirir. |
Her imalat atölyesi farklı malzeme zorluklarıyla karşı karşıyadır. Her sorunu aynı ekipmanı kullanarak çözemezsiniz. Üreticiler bükme makinelerini hidrolik kontrol karmaşıklığına göre sınıflandırır. Makine tipini doğrudan özel üretim taleplerinizle eşleştirmelisiniz.
Giriş seviyesi çözümler temel imalat ihtiyaçlarına hizmet eder. Bir standart hidrolik boru bükme makinesi basit yön valflerine dayanır. Bu üniteler düşük hacimli çalışmalar için en iyi şekilde çalışır. Düşük karmaşıklıktaki virajları iyi idare ederler. Operatörler küçük manuel ayarlamaları kolaylıkla yapabilirler. Projeniz daha yüksek boyut toleranslarına izin verdiğinde bu makineleri seçersiniz. Ham güç sağlarlar ancak incelikli kontrolden yoksundurlar.
Orta düzey hassasiyet, programatik tutarlılık sağlar. TNC hidrolik boru bükme makinesi bu rolü mükemmel şekilde yerine getirir. TNC, Dokunmatik Ekran Sayısal Kontrolü anlamına gelir. Bu sistem programlanabilir bükme açıları sunar. Güvenilir, düzgün hidrolik basınç uygulaması sağlar. Operatörler basınç ayarlarını dijital olarak kaydeder. Bu, vardiyalar arasındaki manuel tahminleri ortadan kaldırır. Bu makineler yarı otomatik ortamlarda mükemmeldir. Tek eksenli üretim çalışmalarını yüksek tekrarlanabilirlikle gerçekleştirirler.
Üst düzey otomasyon, en zorlu üretim zorluklarının üstesinden gelir. iki eksenli CNC hidrolik bükücü, basınç kontrolünün zirvesini temsil eder. Gelişmiş kapalı devre hidrolik sistemlerden yararlanır. Son derece hassas oransal valfler kullanır. Bu bileşenler, bükme döngüsü sırasında basıncı gerçek zamanlı olarak dinamik olarak ayarlar. Havacılık ve otomotiv endüstrileri bu teknolojiye ihtiyaç duyuyor. İnce duvar bükme için bu düzeyde bir kontrole ihtiyacınız vardır. Sürekli olarak mümkün olan en sıkı toleransları korur.
Tablo: Bükme Makinası Yetenek Karşılaştırması
Makine Kategorisi |
Valf Teknolojisi |
Basınç Ayarlanabilirliği |
En İyi Uygulama |
|---|---|---|---|
Standart Hidrolik |
Açma/Kapama Yönlü |
Manuel / Statik |
Kalın duvarlı boru, yapısal çerçeveler, düşük hacimli |
TNC Hidrolik |
Dijital Solenoid |
Programlanabilir / Tekdüzen |
Mobilya, korkuluklar, yarı otomatik raylar |
İki Eksenli CNC |
Kapalı Döngü Oransal |
Gerçek Zamanlı Dinamik |
Havacılık, otomotiv egzozu, ince duvarlı tüpler |
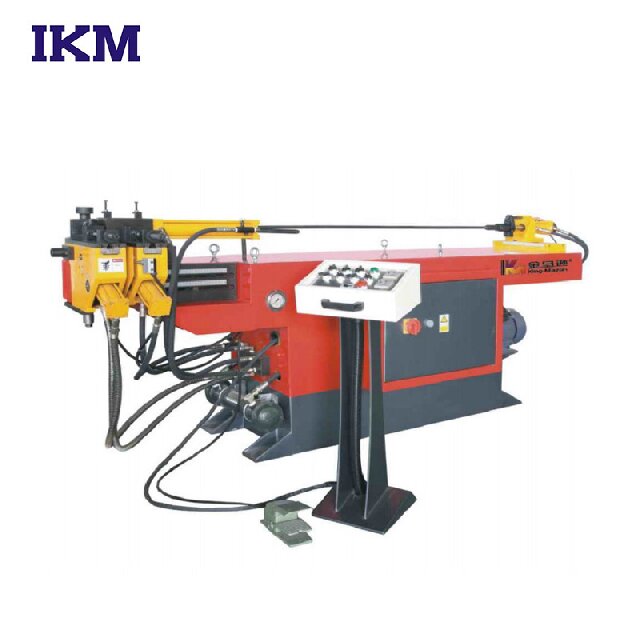
Bir bükme makinesini değerlendirmek, temel pazarlama spesifikasyonlarının ötesine bakmayı gerektirir. Altta yatan mühendisliği incelemelisiniz. Hidrolik sistemlerin kalitesi büyük ölçüde farklılık gösterir. Belirli teknik boyutlara odaklanmak, yetenekli ekipman satın almanızı sağlar. Karar vermeden önce dört kritik alanı analiz etmenizi öneririz.
Hidrolik Valf Teknolojisi: Oransal yön kontrol valflerini aramalısınız. Hassas işler için standart açma/kapama valfleri kullanan makinelerden kaçının. Oransal valfler düzgün hızlanma sağlar. Ayrıca bükme kolunu da yavaşça yavaşlatırlar. Ani duruşlar ve kalkışlar büyük basınç artışlarına neden olur. Bu sivri uçlar doğrudan tüpün içine aktarılarak anında deformasyona neden olur.
Sistem Tonajı ve Boşluk Boşluğu: Asla maksimum gereksinimlerinizi zar zor karşılayan bir makine satın almayın. Maksimum hidrolik kapasitesinin %70-80'i ile çalışan bir makine belirtmelisiniz. Bu, istikrarlı ve sürekli basınç sağlar. Sürekli %100 kapasiteyle çalışmak felakete davetiye çıkarır. İç basınç kanaması riski taşır. Ayrıca sıvı sıcaklıklarını tehlikeli derecede yükseğe çıkarır. Boşluk payı operasyonel istikrarı garanti eder.
Termal Yönetim: Isı, hidrolik tutarlılığı yok eder. Makinenin yağ soğutma sistemini dikkatli bir şekilde değerlendirmelisiniz. Üreticiler hava soğutmalı ve su soğutmalı seçenekler sunuyor. Tutarlı yağ sıcaklığı, tutarlı sıvı viskozitesine eşittir. Viskozite sabit kaldığında basınç dağıtımı tamamen öngörülebilir kalır. Yağ aşırı ısınırsa incelir. İnce yağ iç contalardan geçerek bükülme basıncınızı beklenmedik bir şekilde düşürür.
Malzeme-Basınç Oranları: Farklı metaller farklı kullanım gerektirir. Makinenin basınç ayarının son derece hassas olduğundan emin olun. Ekstraları kırmadan ince duvarlı alüminyumu taşımalıdır. Ancak ağır paslanmaz çeliği bükebilecek kadar sağlam kalması gerekir. Hidrolik sistemin bu boşluğu kusursuz bir şekilde kapatması gerekir. İnce ayarlı mikro ayarlamalar sunan sistemleri arayın.
Bükme ekipmanınızı yükseltmek yeni operasyonel zorluklar getirir. Birçok imalatçı hidrolik teknolojisi hakkında tehlikeli varsayımlarda bulunur. Bu uygulama gerçeklerini anlamak, maliyetli aksama sürelerini önler. Sektörde bazı yaygın tuzakları gözlemliyoruz.
Takım İşleme Yanılgısı: Kötü takımlamayı iyi hidrolikle düzeltemezsiniz. Birçok yönetici, yükseltilmiş hidrolik basıncın tüm kalite sorunlarını çözeceğini varsaymaktadır. Bu yanlış. Yüksek hidrolik hassasiyet, mükemmel şekilde uyumlu takımlar gerektirir. Mandrelleriniz tam olarak uymalıdır. Silecek kalıpları doğru eğim açılarına sahip olmalıdır. Kelepçe kalıpları optimum kavrama uzunluğuna ihtiyaç duyar. Hidrolik kuvvet, takım kurulumunuzun kalitesini basitçe artırır.
Kurulum ve Kalibrasyon: Gelişmiş makineler, gelişmiş operatörler gerektirir. Yüksek seviyeli CNC bükücüler vasıflı personel gerektirir. Operatörler basınç ofsetlerinin nasıl programlanacağını anlamalıdır. Farklı malzeme ısıları farklı davranır. Bir fabrikadan gelen bir çelik partisi diğerinden farklı şekilde verim verebilir. Operatörler, bu metalurjik farklılıkları hesaba katmak için basınç ayarlarını sürekli olarak kalibre eder.
Bakım Altyapısı: Modern hidrolikler klinik temizlik gerektirir. Hidrolik sistemler sıkı sıvı temizliği protokolleri gerektirir. ISO 4406 standartlarına uymanızı öneririz. Kirlenmiş yağ, oransal valflere anında zarar verir. Mikroskobik metal pullar valf sıkışmasına neden olur. Bu, bükülme kalitesini anında düşürür. Yüksek kaliteli filtrelemeye yatırım yapmalısınız. Ayrıca düzenli sıvı analizi programlarını da uygulamanız gerekir.
Değerlendirmeden satın almaya geçiş, yapılandırılmış bir yaklaşım gerektirir. Tahminleri tamamen ortadan kaldırmak istiyorsunuz. Satın alma kararınızı ampirik verilere dayandırın. Yatırımınızı korumak için sıkı bir kısa liste mantığı izleyin.
İlk önce maddi aşırılıklarınızı tanımlayın. Mevcut ve gelecekteki üretim kuyruğunuzu denetleyin. İşlediğiniz en ince duvarları belirleyin. Büktüğünüz en zorlu alaşımları belirleyin. Basınç gereksinimleriniz için temel olarak tam olarak bu malzemeleri kullanın. Makineyi ortalama işinize göre boyutlandırmayın. En zor parçalarınız için boyutlandırın.
Daha sonra kapsamlı yetenek çalışmaları talep edin. Yalnızca spesifikasyon sayfalarına dayanarak satın almayın. Satış broşürleri nadiren tüm gerçeği anlatır. OEM'in bir test bükümü gerçekleştirmesini isteyin. Özel hammaddenizi kullanmalarını sağlayın. Daha sonra yıkıcı bir test raporu talep edin. Ekstralardaki duvar incelmesini analiz edin. Ovalliği ölçün. Fiziksel kanıtların size rehberlik etmesine izin verin.
Son olarak sıkı bir yatırım getirisi hesaplaması yapın. Gelişmiş hidrolik kontrolün ön maliyetini mevcut kayıplarınıza göre tartın. Hurda metalin yıllık maliyetini hesaplayın. Manuel yeniden işleme ve bitirme için harcanan işçilik saatlerini hesaplayın. Bu toplam israfı makinenin satın alma fiyatıyla karşılaştırın. Hassas hidrolikler genellikle günlük hurdaları ortadan kaldırarak kendilerini hızla amorti ederler.
Hidrolik basınç, imalatta görünmez değişken görevi görür. Her virajın fiziksel sonucunu belirler. Manuel basınç tahminine güvenmek tutarsız kaliteye yol açar. Programatik, kapalı döngü kontrolüne geçmek, üretiminizi ölçeklendirmenin en emin yoludur.
Hidrolik sisteminizin gelişmişliğini en katı uyumluluk gereksinimlerinizle uyumlu hale getirmelisiniz. Mevcut hurda oranlarınızı dürüstçe değerlendirin. Hidrolik soğutma ve valf teknolojilerinizi denetleyin. Satıcılardan yıkıcı yetenek çalışmaları talep ederek harekete geçin. Tedarikinizi ancak ampirik veriler makinenin standartlarınızı karşıladığını kanıtladığında sonlandırın.
C: Tutarlı sıkıştırma ve bükme basıncı, öngörülebilir miktarda geri esneme sağlar. Hidrolik kuvvet tamamen sabit kaldığında malzemenin hafızası eşit şekilde serbest kalır. Bu, operatörlerin programlama aşamasında malzemeyi tam hedef açıya geri döneceğini bilerek doğru bir şekilde aşırı bükmelerine olanak tanır.
C: Temel bir makineyi oransal valfler ve modern PLC'lerle yenilemek mümkün olsa da, bu nadiren mantıklı olur. Mekanik çerçeve genellikle bu tür yükseltmeler için yeterli sağlamlığa sahip değildir. Sistemik güvenilirliği garanti etmek için modern bir TNC veya CNC ünitesine yatırım yapmak genellikle daha uygun maliyetlidir.
C: Basınç kalıbı boruya yanal hidrolik kuvvet uygular. Döngü boyunca malzemeyi döner bükme kalıbına sıkıca bastırılmış halde tutar. Hidrolik basınç düşerse kalıp geriye doğru kayar. Bu destek eksikliği, iç yarıçap boyunca ciddi kırışmaya neden olur.


