


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-01-20 الأصل: موقع


أ يعد جهاز ثني الأنبوب الهيدروليكي أمرًا ضروريًا لأي شخص يتطلع إلى عمل ثنيات أنبوبية دقيقة. سواء كنت تعمل على إطارات السيارات أو الأقفاص الدوارة أو الهياكل المعمارية، فهذه الأداة ضرورية. في هذا الدليل، سنغطي المكونات والخطوات الرئيسية لصنع آلة ثني الأنبوب الهيدروليكي الخاصة بك. ستتعلم كيفية بنائها من الصفر وستكتسب رؤى حول المواد والتصميم والتقنية.
تلعب وحدة الطاقة الهيدروليكية (HPU) دورًا حاسمًا في عمل آلة ثني الأنبوب الهيدروليكي. إنه يوفر القوة اللازمة لثني الأنبوب باستخدام مكبس هيدروليكي. يشتمل النظام على خزان السوائل والمضخة وصمامات التحكم التي تنظم الضغط والتدفق. بالمقارنة مع آلات الثني اليدوية، توفر آلات الثني الهيدروليكية تحكمًا أكبر وقدرة على ثني المواد الأكثر سمكًا والأقوى بسهولة. الميزة الرئيسية للنظام الهيدروليكي هي أنه يولد قدرًا كبيرًا من القوة بجهد منخفض نسبيًا للمشغل، مما يجعل العملية أكثر كفاءة.
الإطار هو العمود الفقري لثني الأنبوب الهيدروليكي. يجب أن تكون قوية وقادرة على التعامل مع القوى الهائلة المتولدة أثناء عملية الانحناء. للحصول على آلة موثوقة، ينبغي استخدام المواد الثقيلة مثل الفولاذ A36. يمكن تصميم الإطار إما في الاتجاه الرأسي أو الأفقي، ولكل منهما فوائده. توفر الإطارات العمودية المساحة، بينما توفر الإطارات الأفقية دعمًا أفضل للأنابيب الأطول. يعد التعزيز، مثل ألواح التقوية أو ألواح الشرائح 'على شكل حرف V'، أمرًا ضروريًا لمنع الإطار من الانثناء تحت الضغط.
تحدد القوالب الموجودة في آلة ثني الأنبوب الهيدروليكي نصف قطر الانحناء وشكله. يؤثر نوع قالب الثني المستخدم - السحب الدوار، أو المكبس/الضغط، أو ثني اللف - على دقة الماكينة وقدرتها على التعامل مع تكوينات الانحناء المختلفة. على سبيل المثال، تعتبر قوالب السحب الدوارة مثالية لإنشاء انحناءات نصف قطرها ضيقة بدقة عالية، خاصة بالنسبة للأنابيب ذات الجدران الرقيقة. يعد اختيار المواد للقوالب أمرًا بالغ الأهمية لضمان المتانة والتشغيل السلس. عادةً ما يتم استخدام الفولاذ المقسى في القوالب الاحترافية، مما يضمن تحملها للضغوط العالية التي ينطوي عليها الثني.
الخطوة الأولى في بناء آلة ثني الأنبوب الهيدروليكي هي جمع المواد اللازمة. بالنسبة للإطار، ستحتاج إلى ألواح فولاذية (يفضل فولاذ A36) وأنابيب. يجب أن تتمتع الأسطوانة الهيدروليكية بقدرة حمولة كافية لثني نوع المادة التي تعمل بها، مثل 10 أطنان للفولاذ الطري بقطر 1.5 بوصة. تشتمل المكونات الإضافية على المكبس الهيدروليكي، وخزان السوائل، والتجهيزات المختلفة مثل الصمامات والخراطيم. قد تكون هناك حاجة إلى آلة CNC أو مخرطة لتصنيع أجزاء مخصصة، بينما ستكون معدات اللحام ضرورية للتجميع.
بمجرد جمع المواد، فإن الخطوة التالية هي تصميم الإطار. إذا كنت لا تستخدم برنامج CAD، فستكفي الطرق اليدوية مثل قياس الألواح الفولاذية ووضع علامات عليها. من الضروري التأكد من وضع فتحات المسامير المحورية والمكبس الهيدروليكي بدقة. الدقة في هذه الخطوة ستمنع حدوث مشكلات في المحاذاة الخاطئة لاحقًا. بمجرد تصميم الإطار، يجب قطع الألواح ولحامها، مع وجود فواصل تضمن بقاء الألواح متوازية أثناء التجميع.
بعد بناء الإطار، سوف تقوم بتركيب المكبس الهيدروليكي وتوصيل وحدة الطاقة. تأكد من محاذاة ذاكرة الوصول العشوائي بشكل صحيح لتجنب التآكل غير الضروري على النظام. يجب أن تكون الخراطيم الهيدروليكية متصلة بشكل آمن بالخزان والصمامات. من المهم اتباع التصميم المناسب للدائرة الهيدروليكية، والتأكد من تركيب صمامات تخفيف الضغط لحماية الماكينة من التحميل الزائد. بمجرد أن يصبح كل شيء في مكانه، يجب ملء النظام بالسائل الهيدروليكي واختبار الضغط.
تعد الأدوات الجزء الأكثر أهمية في ثني الأنبوب الخاص بك لأنها تحدد جودة ودقة انحناءاتك. يجب اختيار قالب الثني بناءً على المادة ونصف قطر الانحناء المطلوب. يمكنك تصنيع القوالب بنفسك باستخدام مخرطة، أو شراء قوالب جاهزة. بمجرد أن تصبح الأدوات جاهزة، قم بتثبيتها على الإطار، مع التأكد من محاذاتها بشكل صحيح. يجب أن يكون قالب الضغط طويلًا بما يكفي لدعم الأنبوب بأكمله أثناء الانحناء، ويجب حساب طوله بناءً على نصف قطر وزاوية الانحناء.
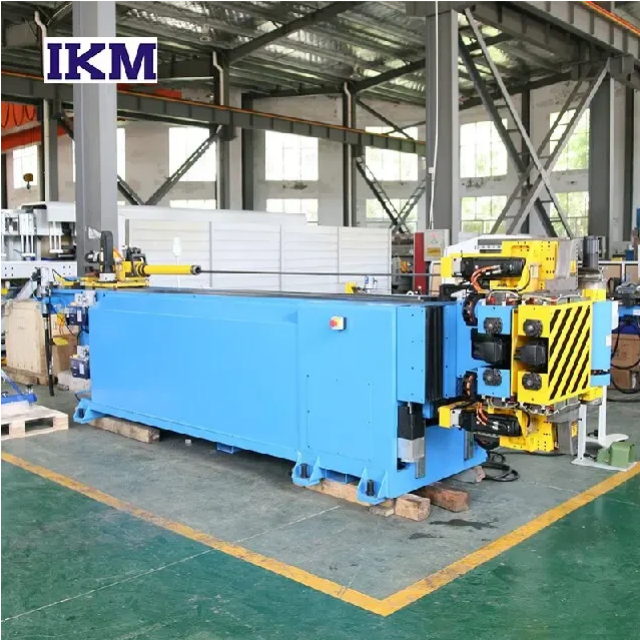
يعد ثني السحب الدوار مثاليًا للانحناءات ذات نصف القطر الضيق والتطبيقات التي تتطلب دقة عالية. يوجد أدناه جدول تفصيلي يوضح المواصفات الفنية وحالات الاستخدام والاعتبارات الخاصة بهذه الطريقة.
| الميزة الرئيسية | الوصف | التطبيقات | المزايا | الاعتبارات |
|---|---|---|---|---|
| شعاع الانحناء | صغيرة عادة، ضيقة مثل 1xD إلى 2xD لمعظم المواد | أقفاص لفة السيارات ومكونات الفضاء الجوي | دقة عالية، انحناءات ضيقة مع الحد الأدنى من الزنبرك | يتطلب أدوات دقيقة للانحناءات ذات نصف القطر الصغير |
| دقة | دقة عالية جدًا (في حدود ±1°) | أجزاء دقيقة، وهياكل عالية الأداء | مناسبة للهندسة المعقدة وأنصاف الأقطار الضيقة | هامش خطأ صغير؛ يجب معايرة يموت في كثير من الأحيان |
| ملاءمة المواد | الأفضل للمواد ذات الجدران الرقيقة والسبائك عالية القوة | الفولاذ المقاوم للصدأ والألومنيوم وسبائك الكرومولي | ممتاز للمواد التي يصعب ثنيها يدويًا | ليست مثالية للأنابيب ذات الجدران السميكة بدون شياق |
| متطلبات الأدوات | يتطلب قوالب و شياق متخصصة | تصنيع متطور، تطبيقات مخصصة | أدوات مصممة لأقطار وأنصاف أقطار محددة للأنبوب | ارتفاع تكلفة الأدوات ووقت الإعداد |
| سرعة الإنتاج | معتدلة إلى بطيئة | كميات إنتاج منخفضة إلى متوسطة | قابلة للتكرار بدرجة عالية مع الأنظمة الآلية | أبطأ لعمليات التشغيل ذات الحجم الكبير مقارنة بالطرق الأبسط |
نصيحة: يعتبر ثني السحب الدوار مثاليًا للتطبيقات الدقيقة مثل الأقفاص الملفوفة، حيث تكون الدقة العالية ضرورية. ومع ذلك، فهو يتطلب أدوات مخصصة وقد يكون أبطأ بالنسبة للإنتاج بكميات كبيرة.
تعد طريقة الكبس والثني طريقة أقدم وأبسط، حيث يتم دفع الأنبوب مقابل القوالب الثابتة بواسطة مكبس هيدروليكي. على الرغم من أنها أقل دقة من ثني السحب الدوار، إلا أنها مناسبة للأنابيب والمواد ذات القطر الأكبر حيث الدقة العالية ليست ضرورية. يُستخدم ثني الكبش بشكل شائع في البناء والتطبيقات الصناعية الأخرى التي تتطلب انحناءات ذات نصف قطر كبير، على الرغم من أنه يمكن أن يسبب عيوبًا داخلية مثل الشكل البيضاوي إذا لم يتم دعمه بشكل صحيح.
يتم استخدام الانحناء لتحقيق انحناءات ذات نصف قطر كبير جدًا، غالبًا للتطبيقات المعمارية أو الأثاث. وهي تنطوي على تمرير الأنبوب من خلال ثلاث بكرات مرتبة في تكوين هرمي، مع ثني الأنبوب تدريجيًا أثناء تحركه عبر البكرات. هذه الطريقة أبطأ من ثني السحب الدوار ولكنها توفر مرونة أكبر لإنتاج منحنيات كبيرة ومستمرة. يعد الانحناء باللف مثاليًا للحالات التي يتجاوز فيها نصف قطر الانحناء قدرات طرق الانحناء الأخرى.
يعد فهم آليات الارتداد والتعويض المادي أمرًا ضروريًا للانحناء الدقيق. يوضح الجدول أدناه كيفية تأثير المواد المختلفة على الزنبرك الخلفي وإجراءات التعويض المقابلة.
| نوع المادة، | مبلغ Springback، | طريقة التعويض، | السيناريوهات المطبقة | اعتبارات |
|---|---|---|---|---|
| سبائك الألومنيوم | صغير (عادة 1-3°) | زيادة طفيفة في الانحناء، تعديلات متعددة | هياكل خفيفة الوزن، تطبيقات السيارات | زنبرك خلفي صغير، ولكن يلزم التحكم الدقيق في زاوية الانحناء؛ غير مناسب لانحناءات نصف القطر الكبيرة |
| الفولاذ المقاوم للصدأ | متوسطة (عادة 3-6°) | الانحناء الزائد، والتعويض عن طريق ضبط الزاوية | الهياكل الدقيقة، صناعة الطيران | يجب أن تأخذ في الاعتبار سمك المادة وتأثير سمك الجدار على الزنبرك |
| الكربون الصلب | كبير (عادة 6-10°) | قم بالحساب المسبق وضبط زاوية الانحناء الزائد، واستخدم تعويض قوة رد الفعل | التطبيقات الثقيلة، صناعة البناء والتشييد | الأنابيب ذات القطر الكبير لها زنبرك كبير، وهناك حاجة إلى مزيد من التعويض |
| سبائك كرومولي | كبير جدًا (عادة 8-12 درجة) | استخدم الشياق، وقم بزيادة الدعم أثناء الانحناء | مكونات عالية القوة والدقة | يتطلب شياقًا إضافيًا أو دعمًا للأدوات لتقليل الارتداد الربيعي |
نصيحة: عند العمل مع المواد التي تحتوي على زنبرك خلفي كبير، يعد استخدام الشياق الداخلية أو دعم الأدوات طريقة فعالة لمنع الزنبرك وضمان الانحناءات الدقيقة.
لضمان الدقة العالية في انحناءاتك، تعد أدوات القياس الرقمية مثل أجهزة قياس الزوايا ومقاييس الدوران ضرورية. توفر هذه الأدوات تعليقات في الوقت الفعلي، مما يسهل تصحيح أي اختلال في المحاذاة أو زوايا انحناء غير صحيحة. يمكن لعجلة الدرجات المثبتة على الماكينة أيضًا أن تساعد المشغلين على تتبع زاوية الانحناء وضمان الاتساق في الانحناءات متعددة المستويات.
تضمن ماكينة ثني الأنبوب الهيدروليكي التي يتم صيانتها جيدًا الدقة والموثوقية على المدى الطويل. تعد المعايرة المنتظمة أمرًا ضروريًا للتأكد من أن الماكينة تنتج انحناءات دقيقة باستمرار. تشمل الصيانة التحقق من عدم وجود أي تآكل في النقاط المحورية، وفحص النظام الهيدروليكي بحثًا عن التسريبات، والتأكد من بقاء الأدوات حادة وخالية من التلف. ستعمل الصيانة المناسبة على إطالة عمر جهاز الثني الخاص بك والحفاظ عليه يعمل بأعلى أداء.
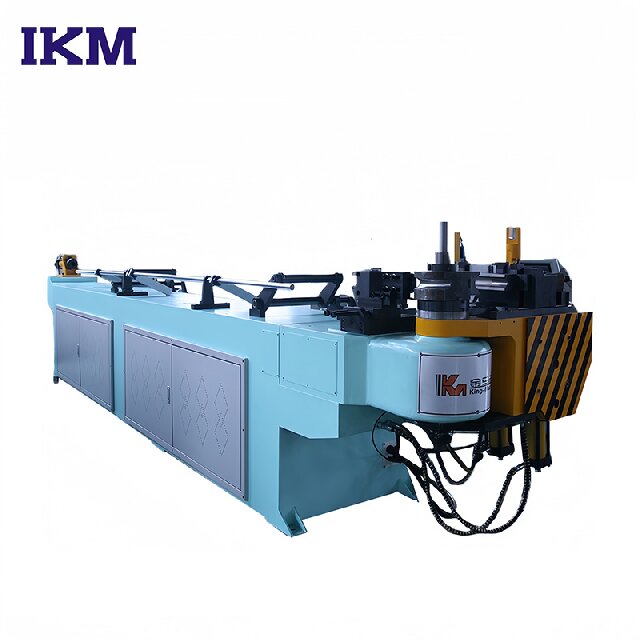
إن ثني الأنابيب ليس دائمًا عملية مباشرة. وتشمل العيوب الشائعة التجاعيد، والتواء، والبيضاوية. يحدث التجعد عندما لا يتم دعم نصف القطر الداخلي للأنبوب بشكل صحيح، بينما يحدث التواء عندما تنهار المادة بسبب الضغط الزائد. لمنع هذه المشكلات، يتم استخدام الشياق لدعم القطر الداخلي أثناء الانحناءات الضيقة. بالإضافة إلى ذلك، ضمان تطبيق قالب الضغط بالتساوي وبشكل صحيح يمكن أن يمنع العيوب الداخلية.
حتى مع أفضل المعدات، يمكن أن تنشأ مشاكل. يعد انزلاق المواد أمرًا شائعًا عندما لا يتم تثبيت الأنبوب بشكل آمن، مما يؤدي إلى انحناءات غير دقيقة. ولمنع ذلك، يجب أن يكون لقالب التثبيت اتصال كافٍ بالأنبوب، ويجب أن تكون الأسطح نظيفة وخالية من الملوثات. إذا كانت الانحناءات غير متناسقة، فقد يكون ذلك بسبب عدم محاذاة القوالب أو المعايرة غير الصحيحة. يمكن أن يؤدي فحص الماكينة بانتظام وضبطها حسب الحاجة إلى حل العديد من هذه المشكلات.
يتطلب تشغيل آلة ثني الأنبوب الهيدروليكي قوى عالية وضغطًا هيدروليكيًا، مما يجعل السلامة أولوية قصوى. قم دائمًا بارتداء معدات السلامة المناسبة، بما في ذلك القفازات وحماية العين وحماية السمع. تأكد من تأريض الماكينة بشكل صحيح وأن جميع التوصيلات الهيدروليكية آمنة قبل التشغيل. من المهم أيضًا العمل في منطقة جيدة التهوية لمنع تراكم الأبخرة أو الحرارة الهيدروليكية.
تعمل ماكينات ثني الأنابيب الهيدروليكية تحت ضغط كبير، وقد يؤدي التحميل الزائد على النظام إلى فشل كارثي. التزم دائمًا بحدود حمولة الماكينة، والتي يتم تحديدها بناءً على مادة الأنبوب وحجمه. تحقق بانتظام من مستويات السائل الهيدروليكي وافحص النظام بحثًا عن أي علامات تسرب. يمكن أن يؤدي التحميل الزائد على الماكينة إلى إتلاف الكبش والإطار والمكونات الهيدروليكية، لذلك من المهم فهم القيود المفروضة على آلة الثني الخاصة بك.
يمكن أن يكون بناء آلة ثني الأنبوب الهيدروليكي الخاصة بك طريقة فعالة من حيث التكلفة للحصول على آلة عالية الجودة. ستختلف تكاليف المواد اعتمادًا على حجم آلة الثني وتعقيدها، ولكن يمكنك أن تتوقع إنفاق ما بين 500 دولار و1500 دولار على المكونات الضرورية، باستثناء الأسطوانة الهيدروليكية والقوالب. تتمثل فائدة التصميم الذي تصنعه بنفسك في أنه يمكنك تخصيصه ليناسب احتياجاتك وموادك المحددة، مما يضمن حصولك على ما تحتاجه بالضبط.
في حين أن بناء آلة ثني الأنبوب الخاصة بك يوفر العديد من المزايا، فإن الآلات المعدة مسبقًا تأتي مع ميزات إضافية مثل الأنظمة الهيدروليكية المتقدمة وأدوات التحكم CNC. تم تصميم النماذج التجارية للإنتاج بكميات كبيرة، مع إمكانية التكرار والدقة المحسنة. بالنسبة للهواة أو أولئك الذين يحتاجون إلى حل سريع وجاهز للاستخدام، قد تكون الآلة المعدة مسبقًا أكثر عملية، على الرغم من أنها تأتي عادةً بتكلفة أعلى.
يوفر بناء ماكينة ثني الأنبوب الهيدروليكي حلاً عمليًا لإنشاء انحناءات دقيقة في المواد الصلبة مثل الفولاذ والألمنيوم. يغطي هذا الدليل المكونات الأساسية وخطوات التصميم والاعتبارات الأساسية لمساعدة عشاق الأعمال اليدوية والمهندسين والهواة في بناء آلة الثني الخاصة بهم. سواء للاستخدام المهني أو المشاريع الشخصية، فإن آلة ثني الأنبوب الهيدروليكي هي أداة لا تقدر بثمن. لأولئك الذين يبحثون عن حلول متقدمة، تقدم شركة Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. آلات ثني الأنابيب الهيدروليكية عالية الجودة التي توفر أداءً استثنائيًا وكفاءة وموثوقية طويلة المدى في التطبيقات المختلفة.
ج: إن آلة ثني الأنبوب الهيدروليكي هي آلة تستخدم الطاقة الهيدروليكية لثني الأنابيب أو الأنابيب بدقة. إنه مثالي لإنشاء انحناءات دقيقة وعالية القوة في مواد مثل الفولاذ والألومنيوم والكرومولي.
ج: يعمل جهاز ثني الأنبوب الهيدروليكي باستخدام مكبس هيدروليكي لتطبيق القوة على الأنبوب، وثنيه حول قالب. يتم التحكم في هذه العملية للتأكد من أن الانحناءات دقيقة وخالية من العيوب.
ج: توفر ماكينات ثني الأنبوب الهيدروليكي مزيدًا من التحكم والقوة والدقة مقارنة بالماكينات اليدوية. إنها أكثر ملاءمة لثني المواد السميكة وتحقيق أشكال أكثر تعقيدًا بسهولة.
ج: نعم، باستخدام المواد والأدوات المناسبة، يمكنك إنشاء جهاز ثني الأنبوب الهيدروليكي الخاص بك. تتضمن العملية تصميم الإطار، وتجميع النظام الهيدروليكي، وتركيب الأدوات والقوالب اللازمة.
ج: يمكن لآلات ثني الأنابيب الهيدروليكية ثني مجموعة متنوعة من المواد، بما في ذلك الفولاذ والألومنيوم والنحاس والكرومولي. سيحدد نوع المادة وسمكها قوة الماكينة ومتطلبات القالب.
ج: تعتمد تكلفة بناء ماكينة ثني الأنبوب الهيدروليكي على المواد والمكونات المستخدمة. عادةً، يتراوح سعر تصميمات DIY من 500 دولار إلى 1500 دولار، باستثناء الأسطوانة الهيدروليكية والقوالب.
ج: تشمل المشكلات الشائعة الارتداد الخلفي وانزلاق المواد وعدم المحاذاة. يمكن أن تساعد المعايرة المنتظمة واستخدام الأدوات المناسبة في منع هذه المشكلات وضمان الانحناءات المتسقة.


