


Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-01-20 Eredet: Telek


A A hidraulikus csőhajlító elengedhetetlen kelléke mindenkinek, aki precíz csőhajlítást szeretne végezni. Akár autóvázakon, bukóketreceken vagy építészeti szerkezeteken dolgozik, ez az eszköz elengedhetetlen. Ebben az útmutatóban bemutatjuk a saját hidraulikus csőhajlítójának elkészítésének legfontosabb összetevőit és lépéseit. Megtanulhatja, hogyan kell megépíteni a semmiből, és betekintést nyerhet az anyagokba, a tervezésbe és a technikába.
A hidraulikus tápegység (HPU) döntő szerepet játszik a hidraulikus csőhajlító működésében. Hidraulikus munkahenger segítségével biztosítja a cső hajlításához szükséges erőt. A rendszer tartalmaz egy folyadéktartályt, szivattyút és szabályozószelepeket, amelyek szabályozzák a nyomást és az áramlást. A kézi hajlítókhoz képest a hidraulikus hajlítók nagyobb irányítást és vastagabb és erősebb anyagok könnyű hajlítását kínálják. A hidraulikus rendszer fő előnye, hogy viszonylag kis kezelői erőkifejtéssel jelentős erőt hoz létre, ami hatékonyabbá teszi a folyamatot.
A keret a hidraulikus csőhajlító gerince. Erősnek kell lennie, és el kell viselnie a hajlítási folyamat során keletkező hatalmas erőket. A megbízható géphez nagy teherbírású anyagokat, például A36-os acélt kell használni. A keret függőleges vagy vízszintes irányban is megtervezhető, mindegyiknek megvannak a maga előnyei. A függőleges keretek helyet takarítanak meg, míg a vízszintes keretek jobb tartást tesznek lehetővé a hosszabb csövek számára. A merevítés, például a szegélyek vagy a 'V-alakú' sajtolólemezek elengedhetetlenek ahhoz, hogy megakadályozzák a keret nyomás alatti meghajlását.
A hidraulikus csőhajlítóban lévő szerszámok határozzák meg a hajlítási sugarat és alakot. A használt hajlítószerszám típusa – forgóhúzás, nyomó/prés vagy hengerhajlítás – befolyásolja a gép pontosságát és a különböző hajlítási konfigurációk kezelésére való képességét. A forgó húzószerszámok például ideálisak szűk sugarú ívek nagy pontosságú létrehozásához, különösen vékony falú csövek esetében. A szerszámok anyagának kiválasztása döntő fontosságú a tartósság és a zökkenőmentes működés szempontjából. Az edzett acélt általában professzionális minőségű szerszámokhoz használják, biztosítva, hogy ellenálljanak a hajlítás során jelentkező nagy nyomásnak.
A hidraulikus csőhajlító megépítésének első lépése a szükséges anyagok összegyűjtése. A kerethez acéllemezekre (lehetőleg A36-os acél) és csőre lesz szüksége. A hidraulikus hengernek elegendő űrtartalommal kell rendelkeznie ahhoz, hogy meghajlítsa az Ön által használt anyagtípust, például 10 tonnát a 1,5 hüvelyk átmérőjű lágyacél esetében. A további alkatrészek közé tartozik a hidraulikus munkahenger, a folyadéktartály és a különféle szerelvények, például szelepek és tömlők. Egyedi alkatrészek gyártásához szükség lehet CNC gépre vagy esztergagépre, míg az összeszereléshez hegesztőberendezésre lesz szükség.
Az anyagok összegyűjtése után a következő lépés a keret megtervezése. Ha nem használ CAD-szoftvert, elegendő a kézi módszerek, például az acéllemezek mérése és jelölése. Nagyon fontos annak biztosítása, hogy a forgócsapok és a hidraulikus munkahenger furatai pontosan legyenek elhelyezve. Ennek a lépésnek a pontossága megelőzi a későbbi eltolódási problémákat. A keret megtervezése után a lemezeket le kell vágni és hegeszteni kell, távtartókkal biztosítva, hogy a lemezek párhuzamosak legyenek az összeszerelés során.
A keret felépítése után fel kell szerelni a hidraulikus munkahengert és csatlakoztatni kell a tápegységet. Győződjön meg arról, hogy a nyomószár megfelelően van beállítva, hogy elkerülje a rendszer szükségtelen kopását. A hidraulika tömlőket biztonságosan kell csatlakoztatni a tartályhoz és a szelepekhez. Fontos a megfelelő hidraulikus kör kialakítása, biztosítva, hogy nyomáscsökkentő szelepek legyenek felszerelve a gép túlterhelés elleni védelmére. Ha minden a helyén van, a rendszert fel kell tölteni hidraulikafolyadékkal, és nyomáspróbát kell végezni.
A szerszámozás a csőhajlító legkritikusabb része, mivel ez határozza meg a hajlítások minőségét és pontosságát. A hajlítószerszámot az anyag és a kívánt hajlítási sugár alapján kell kiválasztani. A matricákat saját maga is elkészítheti eszterga segítségével, vagy vásárolhat előre elkészítetteket. Ha a szerszám készen áll, szerelje fel a keretre, ügyelve a megfelelő beállításra. A nyomószerszámnak elég hosszúnak kell lennie ahhoz, hogy a teljes csövet a hajlítás során megtartsa, hosszát pedig a hajlítási sugár és a szög alapján kell kiszámítani.
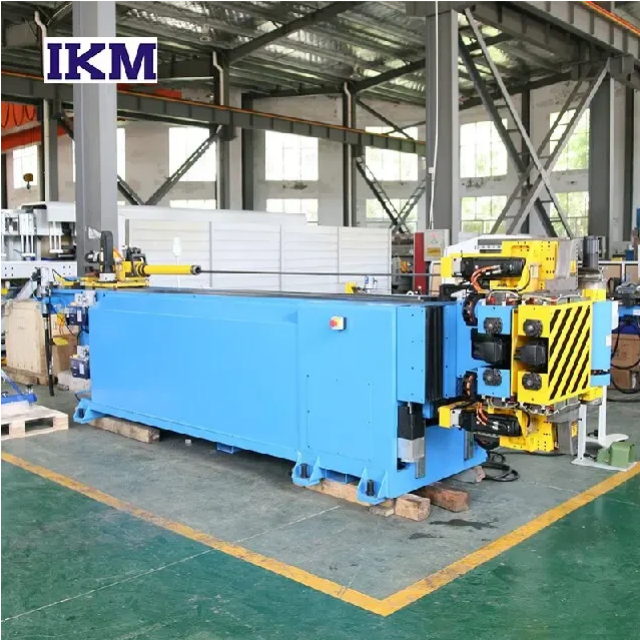
A forgóhúzású hajlítás ideális szűk sugarú hajlításokhoz és nagy pontosságot igénylő alkalmazásokhoz. Az alábbiakban egy részletes táblázat található, amely felvázolja a módszer műszaki jellemzőit, felhasználási eseteit és szempontjait.
| Főbb jellemzők | leírása | Alkalmazások | Előnyök | Megfontolások |
|---|---|---|---|---|
| Hajlítási sugár | Jellemzően kicsi, 1xD-től 2xD-ig szűk a legtöbb anyaghoz | Autóipari bukóketrecek, repülőgép-alkatrészek | Nagy pontosságú, szűk ívek minimális visszaugrással | Kis sugarú hajlításokhoz pontos szerszámozás szükséges |
| Pontosság | Nagyon nagy pontosság (±1°-on belül) | Precíziós alkatrészek, nagy teljesítményű szerkezetek | Alkalmas összetett geometriákhoz és szűk sugarakhoz | Kis hibahatár; gyakran kalibrálni kell |
| Anyagmegfelelőség | A legjobb vékony falú anyagokhoz és nagy szilárdságú ötvözetek számára | Rozsdamentes acél, alumínium, krómötvözetek | Kiválóan alkalmas olyan anyagokhoz, amelyeket nehéz kézzel hajlítani | Nem ideális vastag falú, tüskék nélküli csövekhez |
| Szerszámozási követelmények | Speciális szerszámokat és tüskéket igényel | Csúcskategóriás gyártás, egyedi alkalmazások | Meghatározott csőátmérőkre és -sugárra tervezett szerszámok | Magas szerszámköltség és beállítási idő |
| Gyártási sebesség | Mérsékelttől lassúig | Alacsony és közepes termelési mennyiségek | Automatizált rendszerekkel nagyon megismételhető | Lassabb nagy mennyiségű futtatáshoz az egyszerűbb módszerekhez képest |
Tipp: A forgó húzóhajlítás tökéletes precíziós alkalmazásokhoz, például bukóketrecekhez, ahol nagy pontosságra van szükség. Ez azonban egyedi szerszámokat igényel, és nagy volumenű gyártás esetén lassabb lehet.
A hengeres és nyomóhajlítás régebbi, egyszerűbb módszer, ahol a csövet egy hidraulikus munkahenger tolja az álló szerszámokhoz. Bár kevésbé precíz, mint a forgó húzóhajlítás, alkalmas nagyobb átmérőjű csövekhez és anyagokhoz, ahol a nagy pontosság nem kritikus. A hengerhajlítást általában az építőiparban és más ipari alkalmazásokban használják, amelyek nagy sugarú hajlításokat igényelnek, bár ha nincs megfelelően alátámasztva, belső hibákat, például oválisságot okozhat.
A görgős hajlítást nagyon nagy sugarú hajlítások eléréséhez használják, gyakran építészeti vagy bútoripari alkalmazásokhoz. Ez magában foglalja a csövet három, piramis alakú görgőn keresztül vezetve, miközben a csövet fokozatosan meghajlítják, ahogy áthalad a görgőkön. Ez a módszer lassabb, mint a forgó húzóhajlítás, de nagyobb rugalmasságot biztosít nagy, folytonos görbék előállításához. A görgős hajlítás ideális olyan helyzetekben, amikor a hajlítási sugár meghaladja a többi hajlítási módszer képességeit.
Az anyagrugózással és a kompenzációs mechanizmusokkal kapcsolatos ismerete elengedhetetlen a pontos hajlításhoz. Az alábbi táblázat bemutatja, hogy a különböző anyagok hogyan hatnak a rugózásra és a megfelelő kompenzációs intézkedésekre.
| Anyagtípus | Rugóvisszatérítési összeg | Kompenzációs módszer | Alkalmazható forgatókönyvek | Megfontolások |
|---|---|---|---|---|
| Alumínium ötvözet | Kicsi (általában 1-3°) | Enyhe túlhajlítás, többszöri beállítás | Könnyűszerkezetek, autóipari alkalmazások | Kis rugózás, de a hajlítási szög pontos szabályozása szükséges; nem alkalmas nagy sugarú kanyarokhoz |
| Rozsdamentes acél | Közepes (általában 3-6°) | Túlhajlítás, kompenzálás a szög beállításával | Precíziós szerkezetek, repülőgépipar | Figyelembe kell venni az anyagvastagság és a falvastagság hatását a visszarugózásra |
| Szénacél | Nagy (általában 6-10°) | Számítsa ki és állítsa be a túlhajlítási szöget, használja a reakcióerő-kompenzációt | Nagy teherbírású alkalmazások, építőipar | A nagy átmérőjű csövek jelentős rugózással rendelkeznek, több kompenzációra van szükség |
| Krómötvözet | Nagyon nagy (általában 8-12°) | Használjon tüskét, növelje a támaszt a hajlítás során | Nagy szilárdságú és precíziós alkatrészek | Kiegészítő tüske- vagy szerszámtámogatást igényel a visszarugaszkodás csökkentése érdekében |
Tipp: Ha olyan anyagokkal dolgozik, amelyeknek jelentős a visszarugása, a belső tüskék vagy a szerszámtámaszok használata hatékony módja a visszaugrás megelőzésének és a pontos hajlítások biztosításának.
A kanyarokban végzett nagy pontosság érdekében elengedhetetlenek a digitális mérőeszközök, például a szögmérők és az elfordulásmérők. Ezek az eszközök valós idejű visszacsatolást biztosítanak, megkönnyítve az esetleges eltolódások vagy helytelen hajlítási szögek kijavítását. A gépre szerelt fokos kerék szintén segíthet a kezelőknek a hajlítási szög nyomon követésében és a többsíkú kanyarokban a következetesség biztosításában.
A jól karbantartott hidraulikus csőhajlító hosszú távú pontosságot és megbízhatóságot biztosít. A rendszeres kalibrálás elengedhetetlen annak biztosításához, hogy a gép folyamatosan pontos íveket produkáljon. A karbantartás magában foglalja a forgáspontok kopásának ellenőrzését, a hidraulikus rendszer szivárgásának ellenőrzését, valamint annak biztosítását, hogy a szerszámok élesek és sérülésmentesek maradjanak. A megfelelő karbantartás meghosszabbítja a hajlító élettartamát, és biztosítja a csúcsteljesítményű működést.
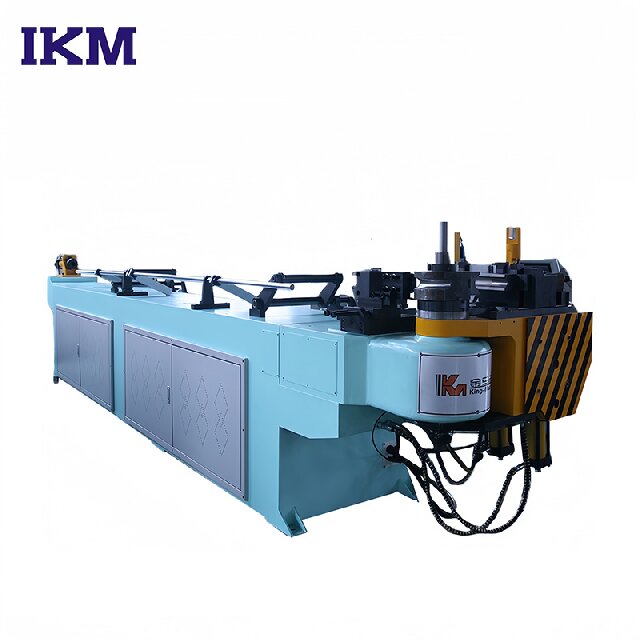
A csövek hajlítása nem mindig egyszerű folyamat. A gyakori hibák közé tartozik a ráncosodás, a kihajlás és az ovális. A gyűrődés akkor fordul elő, ha a cső belső sugara nincs megfelelően alátámasztva, míg a kihajlás akkor következik be, amikor az anyag a túlzott összenyomódás miatt összeesik. Ezeknek a problémáknak a megelőzése érdekében tüskéket használnak a belső átmérő megtámasztására szűk kanyarokban. Ezenkívül a nyomószerszám egyenletes és helyes alkalmazásának biztosítása megakadályozhatja a belső hibákat.
Még a legjobb felszereléssel is előfordulhatnak problémák. Az anyag megcsúszása gyakori, ha a cső nincs biztonságosan rögzítve, ami pontatlan hajlításokhoz vezet. Ennek elkerülése érdekében a szorítószerszámnak kellően érintkeznie kell a csővel, a felületeknek tisztának és szennyeződésektől mentesnek kell lenniük. Ha a hajlítások nem következetesek, annak oka lehet a matricák eltolódása vagy a helytelen kalibrálás. A gép rendszeres ellenőrzése és szükség szerinti beállítása sok ilyen problémát megoldhat.
A hidraulikus csőhajlító működtetése nagy erőkkel és hidraulikus nyomással jár, így a biztonság a legfontosabb. Mindig viseljen megfelelő védőfelszerelést, beleértve a kesztyűt, a szemvédőt és a hallásvédőt. Használat előtt győződjön meg arról, hogy a gép megfelelően földelve van, és minden hidraulikus csatlakozás biztonságos. Az is fontos, hogy jól szellőző helyen dolgozzon, hogy megakadályozza a hidraulikus gőzök vagy a hő felhalmozódását.
A hidraulikus csőhajlítók jelentős nyomás alatt működnek, és a rendszer túlterhelése katasztrofális meghibásodáshoz vezethet. Mindig tartsa be a gép tonnahatárait, amelyeket a cső anyaga és mérete alapján határoznak meg. Rendszeresen ellenőrizze a hidraulikafolyadék szintjét, és ellenőrizze, hogy a rendszerben nincs-e szivárgás. A gép túlterhelése károsíthatja a munkahengert, a keretet és a hidraulikus alkatrészeket, ezért fontos megérteni a hajlító korlátait.
A saját hidraulikus csőhajlító megépítése költséghatékony módja lehet egy jó minőségű gép beszerzésének. Az anyagköltségek a hajlító méretétől és összetettségétől függően változnak, de várhatóan 500 és 1500 dollár között kell költeni a szükséges alkatrészekre, kivéve a hidraulikus hengert és a szerszámokat. A barkácsépítés előnye, hogy személyre szabhatja saját igényeinek és anyagainak megfelelően, így biztosítva, hogy pontosan azt kapja, amire szüksége van.
Míg a saját csőhajlító megépítése számos előnnyel jár, az előre elkészített gépek további funkciókkal is rendelkeznek, például fejlett hidraulikus rendszerekkel és CNC-vezérléssel. A kereskedelmi modelleket nagy volumenű gyártásra tervezték, fokozott ismételhetőség és pontosság mellett. A hobbibarátok vagy azok számára, akiknek gyors, használatra kész megoldásra van szükségük, egy előre elkészített gép praktikusabb lehet, bár általában magasabb költséggel jár.
A hidraulikus csőhajlító megépítése gyakorlati megoldást kínál precíz hajlítások készítéséhez olyan kemény anyagokban, mint az acél és az alumínium. Ez az útmutató ismerteti az alapvető alkatrészeket, a tervezési lépéseket és a kulcsfontosságú szempontokat, amelyek segítenek a barkácsolás szerelmeseinek, mérnökeinek és amatőröknek megépíteni saját hajlítójukat. Legyen szó professzionális felhasználásról vagy személyes projektekről, a hidraulikus csőhajlító felbecsülhetetlen értékű eszköz. Azok számára, akik fejlett megoldásokat keresnek, A Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. kiváló minőségű hidraulikus csőhajlítókat kínál, amelyek kivételes teljesítményt, hatékonyságot és hosszú távú megbízhatóságot biztosítanak a különböző alkalmazásokban.
V: A hidraulikus csőhajlító olyan gép, amely hidraulikus energiát használ a csövek vagy csövek precíz hajlításához. Ideális nagy szilárdságú, pontos hajlítások létrehozására olyan anyagokban, mint acél, alumínium és kromól.
V: A hidraulikus csőhajlító úgy működik, hogy egy hidraulikus munkahenger segítségével erőt fejt ki a csőre, és egy szerszám köré hajlítja. Ezt a folyamatot úgy szabályozzák, hogy a hajlítások pontosak és hibáktól mentesek legyenek.
V: A hidraulikus csőhajlítók nagyobb irányítást, erőt és pontosságot biztosítanak, mint a kézi hajlítók. Alkalmasabbak vastagabb anyagok hajlítására és bonyolultabb formák könnyű elérésére.
V: Igen, a megfelelő anyagokkal és szerszámokkal elkészítheti saját hidraulikus csőhajlítóját. A folyamat magában foglalja a keret tervezését, a hidraulikus rendszer összeszerelését, valamint a szükséges szerszámok és matricák felszerelését.
V: A hidraulikus csőhajlítók különféle anyagok hajlítására képesek, beleértve az acélt, alumíniumot, rezet és kromolt. Az anyag típusa és vastagsága határozza meg a gép teljesítmény- és szerszámigényét.
V: A hidraulikus csőhajlító megépítésének költsége a felhasznált anyagoktól és alkatrészektől függ. A barkácsgyártás általában 500 és 1500 dollár között mozog, nem számítva a hidraulikus hengert és a szerszámokat.
V: A gyakori problémák közé tartozik a visszaugrás, az anyagcsúszás és az elmozdulás. A rendszeres kalibráció és a megfelelő szerszámok használata segíthet megelőzni ezeket a problémákat, és egyenletes hajlítást biztosít.


