


あ 油圧式チューブベンダーは 、正確にチューブを曲げたい人にとって必需品です。自動車のフレーム、ロールケージ、建築構造物のいずれを扱う場合でも、このツールは不可欠です。このガイドでは、独自の油圧チューブ ベンダーを作成するための主要なコンポーネントと手順について説明します。ゼロから構築する方法を学び、材料、デザイン、技術についての洞察を得ることができます。
油圧パワー ユニット (HPU) は、油圧チューブ ベンダーの機能において重要な役割を果たします。油圧ラムを使用してチューブを曲げるのに必要な力を提供します。このシステムには、流体リザーバ、ポンプ、圧力と流量を調整する制御バルブが含まれています。手動ベンダーと比較して、油圧ベンダーはより優れた制御を提供し、より厚くて強い材料を簡単に曲げることができます。油圧システムの主な利点は、比較的少ないオペレータの労力で大量の力を生成し、プロセスをより効率的にできることです。
フレームは油圧チューブ ベンダーのバックボーンです。頑丈で、曲げプロセス中に発生する巨大な力に耐えることができなければなりません。信頼性の高い機械を実現するには、A36 鋼などの頑丈な素材を使用する必要があります。フレームは縦置きでも横置きでもデザインでき、それぞれにメリットがあります。垂直フレームはスペースを節約し、水平フレームは長いチューブをより適切にサポートできます。圧力によるフレームの曲がりを防ぐには、ガセットや「V 字型」フィレット プレートなどの補強が不可欠です。
油圧チューブ ベンダーのダイは、曲げ半径と形状を定義します。使用する曲げダイのタイプ (回転絞り、ラム/プレス、またはロール曲げ) は、機械の精度とさまざまな曲げ構成を処理する能力に影響します。たとえば、回転絞りダイスは、特に薄肉チューブの場合に、高精度で狭い半径の曲げを作成するのに最適です。耐久性とスムーズな動作のためには、金型の材料の選択が重要です。プロ仕様の金型には通常、硬化鋼が使用されており、曲げに伴う高圧に耐えることができます。
油圧チューブ ベンダーを構築するための最初のステップは、必要な材料を集めることです。フレームには鋼板 (できれば A36 鋼) とチューブが必要です。油圧シリンダーには、直径 1.5 インチの軟鋼の場合 10 トンなど、作業する材料の種類を曲げるのに十分なトン数定格が必要です。追加のコンポーネントには、油圧ラム、流体リザーバー、バルブやホースなどのさまざまな付属品が含まれます。カスタム部品の製造には CNC 機械または旋盤が必要になる場合がありますが、組み立てには溶接装置が必要になります。
材料が揃ったら、次はフレームの設計です。 CAD ソフトウェアを使用していない場合は、鋼板の測定やマーキングなどの手動の方法で十分です。ピボット ピンと油圧ラム用の穴が正確に位置していることを確認することが重要です。このステップを正確に行うことで、後で位置ずれの問題が発生するのを防ぐことができます。フレームの設計が完了したら、プレートを切断して溶接し、組み立て中にプレートが平行に保たれるようにスペーサーを使用します。
フレームを組み立てた後、油圧ラムを取り付け、パワーユニットを接続します。システムの不必要な摩耗を避けるために、ラムが正しく位置合わせされていることを確認してください。油圧ホースはリザーバーとバルブにしっかりと接続する必要があります。適切な油圧回路設計に従い、機械を過負荷から保護するために圧力リリーフバルブが確実に取り付けられていることを確認することが重要です。すべてが所定の位置に配置されたら、システムに作動油を充填し、圧力テストを行う必要があります。
工具は曲げの品質と精度を決定するため、チューブ ベンダーの最も重要な部分です。曲げダイスは、材料と必要な曲げ半径に基づいて選択する必要があります。旋盤を使用して自分で金型を製作することも、既成の金型を購入することもできます。ツールの準備ができたら、フレームに取り付けて、正しく位置合わせされていることを確認します。加圧ダイは、曲げ中にチューブ全体をサポートするのに十分な長さである必要があり、その長さは曲げ半径と角度に基づいて計算する必要があります。
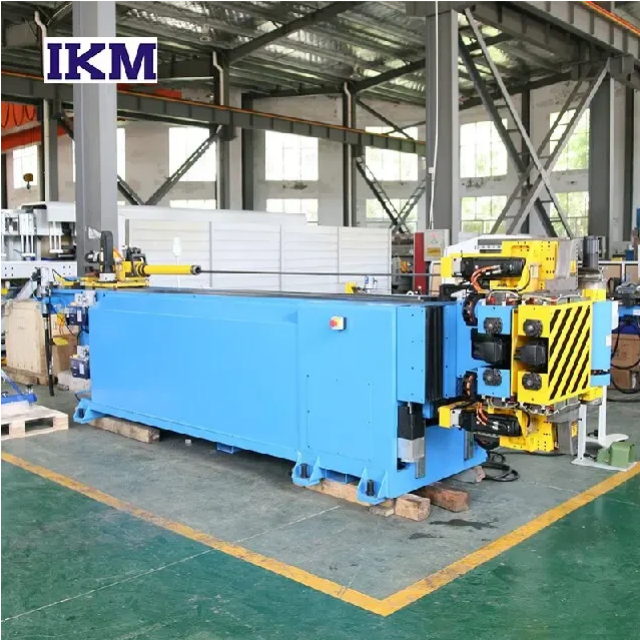
回転絞り曲げは、半径が狭い曲げや高精度が必要な用途に最適です。以下は、この方法の技術仕様、使用例、考慮事項を概説した詳細な表です。
| 主な機能の | 説明 | アプリケーション | 利点 | 考慮事項 |
|---|---|---|---|---|
| 曲げ半径 | 通常は小さく、ほとんどの材料で 1xD から 2xD 程度の狭さ | 自動車用ロールケージ、航空宇宙部品 | スプリングバックを最小限に抑えた高精度でタイトな曲げ | 小半径の曲げには正確な工具が必要 |
| 正確さ | 非常に高い精度(±1°以内) | 精密部品、高性能構造物 | 複雑な形状や狭い半径に適しています | 誤差はわずかです。金型を頻繁に校正する必要がある |
| 材料の適合性 | 薄肉材料および高強度合金に最適 | ステンレス鋼、アルミニウム、クロモリ合金 | 手で曲げるのが難しい素材に最適 | マンドレルのない厚肉チューブには最適ではありません |
| 工具の要件 | 特殊なダイとマンドレルが必要 | ハイエンド製造、カスタム アプリケーション | 特定のチューブの直径と半径に合わせて設計されたツール | 高い工具コストとセットアップ時間 |
| 生産速度 | 中程度から遅い | 低~中程度の生産量 | 自動化システムによる高い再現性 | 単純な方法と比較して、大量の実行の速度が遅くなる |
ヒント:回転絞り曲げは、高精度が必要なロールケージなどの精密用途に最適です。ただし、カスタム ツールが必要であり、大量生産の場合は時間がかかる可能性があります。
ラムとプレスによる曲げは、油圧ラムによってチューブを固定金型に押し付ける、古くて単純な方法です。回転絞り曲げよりも精度は劣りますが、高精度が重要ではない大口径のチューブや材料に適しています。ラム曲げは、大きな半径の曲げが必要な建設やその他の産業用途で一般的に使用されますが、適切にサポートされていない場合、楕円形などの内部欠陥が発生する可能性があります。
ロール曲げは、建築や家具の用途で非常に大きな半径の曲げを実現するために使用されます。ピラミッド型に配置された 3 つのローラーにチューブを通し、ローラーの中を移動するにつれてチューブが徐々に曲がります。この方法は回転絞り曲げよりも時間がかかりますが、大きな連続した曲線を作成するための柔軟性が高くなります。ロール曲げは、曲げ半径が他の曲げ方法の能力を超える状況に最適です。
材料のスプリングバックと補償メカニズムを理解することは、正確な曲げのために不可欠です。以下の表は、さまざまな材料がスプリングバックにどのような影響を与えるか、および対応する補償手段を示しています。
| 材料の種類 | スプリングバック量の | 補正方法 | 適用可能なシナリオ | 考慮事項 |
|---|---|---|---|---|
| アルミニウム合金 | 小さい (通常 1 ~ 3°) | わずかな過度の曲げ、複数回の調整 | 軽量構造、自動車用途 | スプリングバックは小さいですが、曲げ角度の正確な制御が必要です。大きな半径の曲げには適していません |
| ステンレス鋼 | 中 (通常 3 ~ 6°) | オーバーベンド、角度を調整して補正する | 精密構造物、航空宇宙産業 | 材料の厚さと壁の厚さがスプリングバックに与える影響を考慮する必要があります |
| 炭素鋼 | 大 (通常 6 ~ 10°) | オーバーベンド角度を事前計算して設定し、反力補正を使用 | ヘビーデューティ用途、建設産業 | 直径の大きなチューブには大きなスプリングバックがあり、より多くの補償が必要です |
| クロモリ合金 | 非常に大きい (通常 8 ~ 12°) | マンドレルを使用し、曲げ時のサポートを強化します | 高強度・高精度部品 | スプリングバックを軽減するには追加のマンドレルまたはツールのサポートが必要です |
ヒント:スプリングバックが大きい材料を扱う場合は、内部マンドレルまたはツールサポートを使用することがスプリングバックを防止し、正確な曲げを確保する効果的な方法です。
曲げの高精度を確保するには、角度ファインダーや回転ゲージなどのデジタル測定ツールが不可欠です。これらのツールはリアルタイムのフィードバックを提供するため、位置ずれや不正確な曲げ角度を簡単に修正できます。機械に取り付けられた度ホイールも、オペレータが曲げ角度を追跡し、複数面の曲げの一貫性を確保するのに役立ちます。
適切にメンテナンスされた油圧式チューブ ベンダーにより、長期にわたる精度と信頼性が保証されます。機械が常に正確な曲げを生成できるようにするには、定期的なキャリブレーションが不可欠です。メンテナンスには、ピボット ポイントの摩耗のチェック、油圧システムの漏れの検査、工具が鋭利で損傷がないことの確認が含まれます。適切なメンテナンスを行うと、ベンダーの寿命が延び、最高のパフォーマンスで機能し続けることができます。
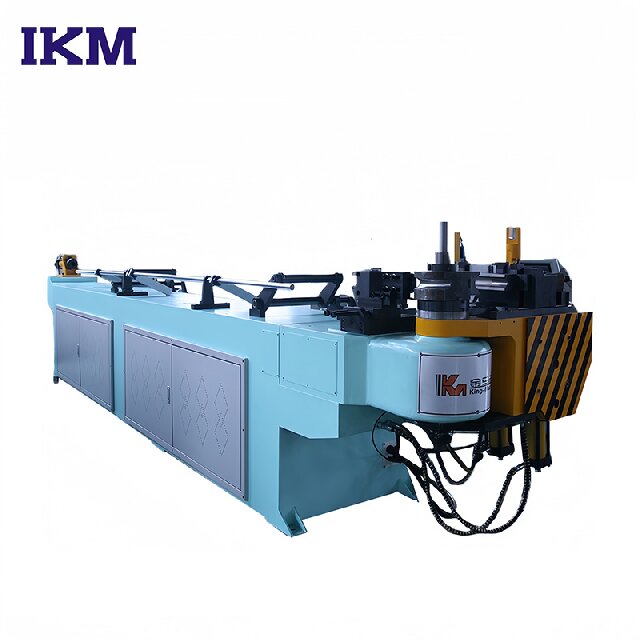
チューブの曲げは必ずしも簡単なプロセスではありません。一般的な欠陥には、しわ、座屈、楕円形などがあります。しわはチューブの内径が適切にサポートされていない場合に発生しますが、座屈は材料が過剰な圧縮によって潰れる場合に発生します。これらの問題を防ぐために、きつい曲げの際に内径をサポートするためにマンドレルが使用されます。さらに、加圧ダイが均一かつ正確に適用されることを保証することで、内部欠陥を防ぐことができます。
最高の機器を使用していても、問題が発生する可能性があります。チューブがしっかりとクランプされていない場合、材料の滑りがよく発生し、不正確な曲げにつながります。これを防ぐには、クランプ ダイがチューブと十分に接触し、表面が清潔で汚染物がない必要があります。曲げに一貫性がない場合は、ダイの位置ずれまたは不正確なキャリブレーションが原因である可能性があります。機械を定期的に検査し、必要に応じて調整することで、これらの問題の多くを解決できます。
油圧式チューブ ベンダーの操作には大きな力と油圧が必要となるため、安全性が最優先されます。手袋、目の保護具、聴覚保護具などの適切な安全具を常に着用してください。操作前に、機械が適切に接地され、すべての油圧接続がしっかりと固定されていることを確認してください。油圧ガスや熱の蓄積を防ぐために、換気の良い場所で作業することも重要です。
油圧式チューブ ベンダーは大きな圧力下で動作するため、システムに過負荷がかかると致命的な故障につながる可能性があります。チューブの材質とサイズに基づいて指定された機械のトン数制限を常に遵守してください。作動油レベルを定期的にチェックし、システムに漏れの兆候がないか検査してください。機械に過負荷がかかると、ラム、フレーム、油圧コンポーネントが損傷する可能性があるため、ベンダーの限界を理解することが重要です。
独自の油圧チューブ ベンダーを構築することは、高品質の機械を入手するための費用対効果の高い方法です。材料費はベンダーのサイズと複雑さによって異なりますが、油圧シリンダーとダイスを除く必要なコンポーネントに 500 ドルから 1500 ドルかかることが予想されます。 DIY ビルドの利点は、特定のニーズや材料に合わせてカスタマイズできるため、必要なものを確実に入手できることです。
独自のチューブ ベンダーを構築すると多くの利点が得られますが、既製の機械には高度な油圧システムや CNC 制御などの追加機能が備わっています。商用モデルは大量生産向けに設計されており、再現性と精度が強化されています。趣味の人や、すぐに使えるソリューションが必要な人にとっては、通常はコストが高くなりますが、既製のマシンの方が実用的かもしれません。
油圧式チューブ ベンダーを構築すると、スチールやアルミニウムなどの丈夫な材料に正確な曲げを作成するための実践的なソリューションが提供されます。このガイドでは、DIY 愛好家、エンジニア、愛好家が独自のベンダーを構築するのに役立つ重要なコンポーネント、設計手順、重要な考慮事項について説明します。プロの使用でも個人的なプロジェクトでも、油圧式チューブ ベンダーは非常に貴重なツールです。高度なソリューションをお探しの方には、 Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. は、さまざまな用途で優れた性能、効率、長期信頼性を実現する高品質の油圧式チューブ ベンダーを提供しています。
A: 油圧チューブ ベンダーは、油圧の力を利用してチューブやパイプを正確に曲げる機械です。スチール、アルミニウム、クロモリなどの材料に高強度で正確な曲げを作成するのに最適です。
A: 油圧チューブ ベンダーは、油圧ラムを使用してチューブに力を加え、ダイの周りでチューブを曲げることによって機能します。このプロセスは、曲げが正確で欠陥がないことを保証するために制御されます。
A: 油圧チューブ ベンダーは、手動ベンダーよりも高い制御力、力、精度を提供します。厚い材料を曲げたり、より複雑な形状を簡単に実現したりするのに適しています。
A: はい、適切な材料とツールがあれば、独自の油圧チューブ ベンダーを構築できます。このプロセスには、フレームの設計、油圧システムの組み立て、必要な工具と金型の取り付けが含まれます。
A: 油圧チューブ ベンダーは、スチール、アルミニウム、銅、クロモリなどのさまざまな材料を曲げることができます。材料の種類と厚さによって、機械の出力と金型の要件が決まります。
A: 油圧チューブ ベンダーの製作コストは、使用する材料とコンポーネントによって異なります。通常、DIY の製作費用は、油圧シリンダーと金型を除いて、500 ドルから 1500 ドルの範囲です。
A: 一般的な問題には、スプリングバック、材料の滑り、位置ずれなどがあります。定期的なキャリブレーションと適切な工具の使用は、これらの問題を防止し、一貫した曲げを保証するのに役立ちます。


