


Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 2026-01-20 Opprinnelse: nettsted


EN hydraulisk rørbøyer er et must for alle som ønsker å lage presise rørbøyninger. Enten du jobber med bilrammer, rullebur eller arkitektoniske strukturer, er dette verktøyet viktig. I denne veiledningen vil vi dekke nøkkelkomponentene og trinnene for å lage din egen hydrauliske rørbøyer. Du lærer hvordan du bygger den fra bunnen av og får innsikt i materialer, design og teknikk.
Den hydrauliske kraftenheten (HPU) spiller en avgjørende rolle i funksjonen til en hydraulisk rørbøyer. Den gir kraften som kreves for å bøye røret ved å bruke en hydraulisk sylinder. Systemet inkluderer et væskereservoar, pumpe og kontrollventiler som regulerer trykk og strømning. Sammenlignet med manuelle bøyere gir hydrauliske bøyere større kontroll og muligheten til å bøye tykkere og sterkere materialer med letthet. Den største fordelen med et hydraulisk system er at det genererer en betydelig mengde kraft med relativt lav operatørinnsats, noe som gjør prosessen mer effektiv.
Rammen er ryggraden i den hydrauliske rørbøyeren. Den må være solid og i stand til å håndtere de enorme kreftene som genereres under bøyeprosessen. For en pålitelig maskin bør det brukes kraftige materialer som A36 stål. Rammen kan utformes i enten vertikal eller horisontal orientering, hver med sine fordeler. Vertikale rammer sparer plass, mens horisontale rammer gir bedre støtte for lengre rør. Forsterkning, slik som kiler eller «V-formede» filetplater, er avgjørende for å forhindre at rammen bøyer seg under trykk.
Dysene i en hydraulisk rørbøyer definerer bøyeradius og form. Typen bøyedyse som brukes - roterende trekk, ram/presse eller rullebøying - påvirker maskinens presisjon og evne til å håndtere forskjellige bøyekonfigurasjoner. Roterende trekkdyser er for eksempel ideelle for å lage bøyninger med tett radius med høy presisjon, spesielt for tynnveggede rør. Materialvalg for formene er avgjørende for holdbarhet og jevn drift. Herdet stål brukes vanligvis til matriser av profesjonell kvalitet, for å sikre at de tåler det høye trykket som er involvert i bøying.
Det første trinnet i å bygge den hydrauliske rørbøyeren er å samle de nødvendige materialene. Til rammen trenger du stålplater (helst A36 stål) og rør. Den hydrauliske sylinderen bør ha en tilstrekkelig tonnasjerating for å bøye typen materiale du jobber med, for eksempel 10 tonn for 1,5-tommers diameter bløtt stål. Ytterligere komponenter inkluderer den hydrauliske sylinderen, væskereservoaret og forskjellige beslag som ventiler og slanger. En CNC-maskin eller dreiebenk kan være nødvendig for å fremstille tilpassede deler, mens sveiseutstyr vil være nødvendig for montering.
Når materialene er samlet, er neste trinn å designe rammen. Hvis du ikke bruker CAD-programvare, vil manuelle metoder som måling og merking av stålplatene være tilstrekkelig. Det er avgjørende å sørge for at hullene for dreietappene og den hydrauliske sylinderen er nøyaktig plassert. Presisjon i dette trinnet vil forhindre problemer med feiljustering senere. Når rammen er designet, bør platene kuttes og sveises, med avstandsstykker som sikrer at platene holder seg parallelle under montering.
Etter å ha konstruert rammen, monterer du den hydrauliske sylinderen og kobler til kraftenheten. Sørg for at stempelet er riktig justert for å unngå unødvendig slitasje på systemet. Hydraulikkslangene må være forsvarlig koblet til reservoaret og ventilene. Det er viktig å følge riktig utforming av den hydrauliske kretsen, og sikre at trykkavlastningsventiler er installert for å beskytte maskinen mot overbelastning. Når alt er på plass, skal systemet fylles med hydraulikkvæske og trykktestes.
Verktøy er den mest kritiske delen av rørbøyeren din, da den bestemmer kvaliteten og presisjonen til bøyningene dine. Bøyedysen bør velges basert på materialet og ønsket bøyeradius. Du kan lage dysene selv ved å bruke en dreiebenk, eller kjøpe ferdige. Når verktøyet er klart, installer det på rammen, og sørg for at det er riktig justert. Trykkdysen skal være lang nok til å støtte hele røret under bøyningen, og lengden bør beregnes basert på bøyeradius og vinkel.
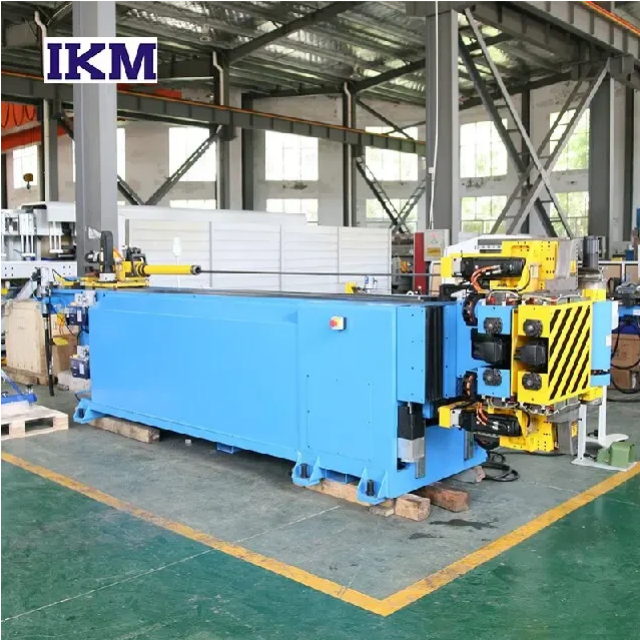
Roterende trekkbøying er ideell for bøyninger med tett radius og applikasjoner som krever høy presisjon. Nedenfor er en detaljert tabell som skisserer de tekniske spesifikasjonene, brukstilfellene og hensynene til denne metoden.
| Nøkkelfunksjon | Beskrivelse | Applikasjoner | Fordeler | Hensyn |
|---|---|---|---|---|
| Bøy radius | Vanligvis liten, så tett som 1xD til 2xD for de fleste materialer | Rollebur for biler, romfartskomponenter | Høy presisjon, trange bend med minimal tilbakefjæring | Krever nøyaktig verktøy for bøyninger med liten radius |
| Nøyaktighet | Svært høy presisjon (innen ±1°) | Presisjonsdeler, strukturer med høy ytelse | Egnet for komplekse geometrier og stramme radier | Liten feilmargin; må kalibrere dys ofte |
| Material egnethet | Best for tynnveggede materialer og høyfaste legeringer | Rustfritt stål, aluminium, kromolylegeringer | Utmerket for materialer som er vanskelige å bøye manuelt | Ikke ideell for tykkveggede rør uten dor |
| Verktøykrav | Krever spesialiserte dyser og dor | Eksklusiv produksjon, tilpassede applikasjoner | Verktøy designet for spesifikke rørdiametre og radier | Høye verktøykostnader og oppsettstid |
| Produksjonshastighet | Moderat til sakte | Lavt til middels produksjonsvolum | Svært repeterbar med automatiserte systemer | Langsommere for høyvolumkjøring sammenlignet med enklere metoder |
Tips: Roterende trekkbøying er perfekt for presisjonsapplikasjoner som rullebur, der høy nøyaktighet er nødvendig. Det krever imidlertid tilpasset verktøy og kan være tregere for høyvolumsproduksjon.
Ram- og pressbøying er en eldre, enklere metode, hvor røret skyves mot stasjonære dyser av en hydraulisk sylinder. Selv om den er mindre presis enn roterende trekkbøying, er den egnet for rør med større diameter og materialer der høy presisjon ikke er kritisk. Rambøying brukes ofte i konstruksjon og andre industrielle applikasjoner som krever bøyninger med store radier, selv om det kan forårsake interne defekter som ovalitet hvis det ikke støttes på riktig måte.
Rullbøying brukes for å oppnå bøyninger med meget stor radius, ofte for arkitektoniske eller møbelapplikasjoner. Det innebærer å føre røret gjennom tre ruller arrangert i en pyramidekonfigurasjon, med røret gradvis bøyd når det beveger seg gjennom rullene. Denne metoden er langsommere enn roterende trekkbøying, men gir mer fleksibilitet for å produsere store, kontinuerlige kurver. Rullbøying er ideell for situasjoner der bøyeradiusen overstiger mulighetene til andre bøyemetoder.
Å forstå materialets tilbakefjæring og kompensasjonsmekanismer er avgjørende for nøyaktig bøying. Tabellen nedenfor viser hvordan ulike materialer påvirker tilbakefjæring og tilsvarende kompensasjonstiltak.
| Materialtype | Springback Beløp | Kompensasjonsmetode | Gjeldende scenarier | Betraktninger |
|---|---|---|---|---|
| Aluminiumslegering | Liten (vanligvis 1-3°) | Litt overbøyning, flere justeringer | Lette strukturer, bilapplikasjoner | Liten tilbakefjæring, men presis kontroll av bøyningsvinkelen er nødvendig; ikke egnet for bøyninger med store radier |
| Rustfritt stål | Middels (vanligvis 3-6°) | Overbøy, kompenser ved å justere vinkelen | Presisjonsstrukturer, romfartsindustrien | Må vurdere materialtykkelse og veggtykkelse innvirkning på tilbakefjæring |
| Karbonstål | Stor (vanligvis 6-10°) | Forberegn og still inn overbøyningsvinkel, bruk reaksjonskraftkompensasjon | Kraftige applikasjoner, byggebransjen | Rør med stor diameter har betydelig tilbakefjæring, mer kompensasjon er nødvendig |
| Kromolylegering | Veldig stor (vanligvis 8-12°) | Bruk dor, øk støtten under bøying | Høystyrke og presisjonskomponenter | Krever ekstra dor eller verktøystøtte for å redusere tilbakefjæring |
Tips: Når du arbeider med materialer som har betydelig tilbakefjæring, er bruk av innvendige dorer eller verktøystøtte en effektiv måte å forhindre tilbakefjæring og sikre nøyaktige bøyninger.
For å sikre høy presisjon i bøyningene dine, er digitale måleverktøy som vinkelsøkere og rotasjonsmålere avgjørende. Disse verktøyene gir tilbakemelding i sanntid, noe som gjør det lettere å korrigere eventuelle feiljusteringer eller feil bøyningsvinkler. Et graders hjul, montert på maskinen, kan også hjelpe operatører med å spore bøyevinkelen og sikre konsistens i flerplansbøyer.
En godt vedlikeholdt hydraulisk rørbøyer sikrer langsiktig presisjon og pålitelighet. Regelmessig kalibrering er avgjørende for å sikre at maskinen konsekvent produserer nøyaktige bøyninger. Vedlikehold inkluderer å sjekke for eventuell slitasje på dreiepunktene, inspisere det hydrauliske systemet for lekkasjer, og sikre at verktøyet forblir skarpt og fri for skade. Riktig vedlikehold vil forlenge levetiden til bøyningsmaskinen og holde den i funksjon med topp ytelse.
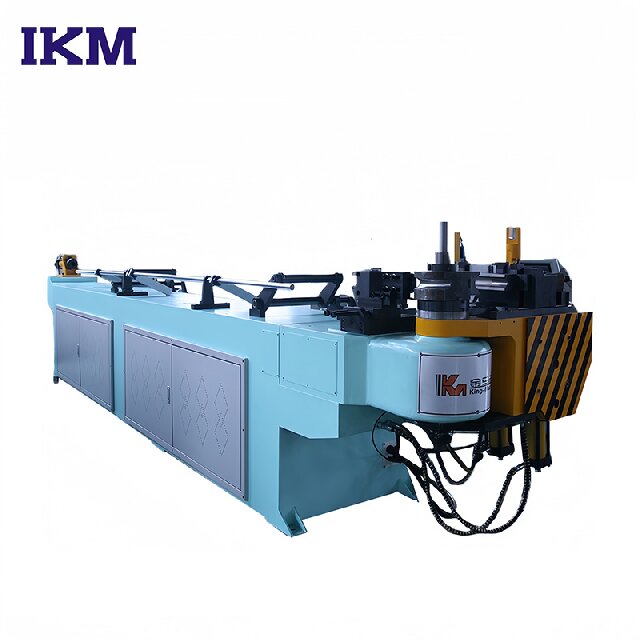
Å bøye rør er ikke alltid en enkel prosess. Vanlige defekter inkluderer rynker, knekking og ovalitet. Rynking oppstår når rørets indre radius ikke er ordentlig støttet, mens knekking skjer når materialet kollapser på grunn av overdreven kompresjon. For å forhindre disse problemene, brukes dorer for å støtte den indre diameteren under trange bøyninger. I tillegg kan det å sikre at trykkdysen påføres jevnt og riktig forhindre indre defekter.
Selv med det beste utstyret kan det oppstå problemer. Materialglidning er vanlig når røret ikke er sikkert fastklemt, noe som fører til unøyaktige bøyninger. For å forhindre dette bør klemmatrisen ha tilstrekkelig kontakt med røret, og overflatene bør være rene og fri for forurensninger. Hvis bøyningene er inkonsekvente, kan det skyldes feiljustering av dysene eller feil kalibrering. Regelmessig inspeksjon av maskinen og justering etter behov kan løse mange av disse problemene.
Å betjene en hydraulisk rørbøyer involverer høye krefter og hydraulisk trykk, noe som gjør sikkerhet til en toppprioritet. Bruk alltid passende verneutstyr, inkludert hansker, øyevern og hørselsvern. Sørg for at maskinen er ordentlig jordet og at alle hydrauliske koblinger er sikre før bruk. Det er også viktig å jobbe i et godt ventilert område for å forhindre oppbygging av hydrauliske røyk eller varme.
Hydrauliske rørbenders opererer under betydelig trykk, og overbelastning av systemet kan føre til katastrofal feil. Overhold alltid maskinens tonnasjegrenser, som er spesifisert basert på rørmaterialet og størrelsen. Kontroller regelmessig hydraulikkvæskenivåene og inspiser systemet for tegn på lekkasjer. Overbelastning av maskinen kan skade sylinderen, rammen og hydrauliske komponenter, så det er viktig å forstå begrensningene til bøyningsmaskinen.
Å bygge din egen hydrauliske rørbender kan være en kostnadseffektiv måte å få en maskin av høy kvalitet på. Materialkostnadene vil variere avhengig av bøyemaskinens størrelse og kompleksitet, men du kan forvente å bruke mellom $500 og $1500 for de nødvendige komponentene, unntatt den hydrauliske sylinderen og dysene. Fordelen med en gjør-det-selv-konstruksjon er at du kan tilpasse den for å passe dine spesifikke behov og materialer, og sikre at du får akkurat det du trenger.
Mens det å bygge din egen rørbøyer gir mange fordeler, kommer forhåndsbygde maskiner med tilleggsfunksjoner som avanserte hydrauliske systemer og CNC-kontroller. Kommersielle modeller er designet for høyvolumproduksjon, med forbedret repeterbarhet og nøyaktighet. For hobbyister eller de som trenger en rask, klar til bruk løsning, kan en forhåndsbygd maskin være mer praktisk, selv om den vanligvis koster høyere.
Å bygge en hydraulisk rørbøyer gir en praktisk løsning for å lage presise bøyer i tøffe materialer som stål og aluminium. Denne veiledningen dekker de essensielle komponentene, designtrinnene og viktige hensyn for å hjelpe gjør-det-selv-entusiaster, ingeniører og hobbyister med å bygge sin egen bender. Enten for profesjonell bruk eller personlige prosjekter, er en hydraulisk rørbøyer et uvurderlig verktøy. For de som leter etter avanserte løsninger, Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. tilbyr hydrauliske rørbøyere av høy kvalitet som gir eksepsjonell ytelse, effektivitet og langsiktig pålitelighet i ulike bruksområder.
A: En hydraulisk rørbender er en maskin som bruker hydraulisk kraft til å bøye rør eller rør med presisjon. Den er ideell for å lage nøyaktige bøyninger med høy styrke i materialer som stål, aluminium og kromoly.
A: En hydraulisk rørbøyer fungerer ved å bruke en hydraulisk sylinder for å påføre kraft på røret, bøye det rundt en dyse. Denne prosessen kontrolleres for å sikre at bøyningene er nøyaktige og fri for defekter.
Sv: Hydrauliske rørbøyere gir mer kontroll, kraft og presisjon enn manuelle bøyere. De er bedre egnet for å bøye tykkere materialer og oppnå mer komplekse former med letthet.
A: Ja, med de riktige materialene og verktøyene kan du bygge din egen hydrauliske rørbøyer. Prosessen innebærer å designe rammen, montere det hydrauliske systemet og installere nødvendig verktøy og matriser.
Sv: Hydrauliske rørbøyere kan bøye en rekke materialer, inkludert stål, aluminium, kobber og kromoly. Type materiale og tykkelse vil avgjøre maskinens kraft- og formkrav.
A: Kostnaden for å bygge en hydraulisk rørbender avhenger av materialene og komponentene som brukes. Vanligvis varierer DIY-bygg fra $500 til $1500, unntatt den hydrauliske sylinderen og diesene.
A: Vanlige problemer inkluderer tilbakespring, materialglidning og feiljustering. Regelmessig kalibrering og bruk av riktig verktøy kan bidra til å forhindre disse problemene og sikre konsistente bøyninger.


