


Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-01-20 Alkuperä: Sivusto


A hydraulinen putkentaivutin on pakollinen hankinta kaikille, jotka haluavat tehdä tarkkoja putkentaivutuksia. Työskenteletpä sitten autojen runkojen, turvahäkkien tai arkkitehtonisten rakenteiden parissa, tämä työkalu on välttämätön. Tässä oppaassa käsittelemme tärkeimmät komponentit ja vaiheet oman hydrauliputkien taivuttajan tekemiseen. Opit rakentamaan sen tyhjästä ja saat näkemyksiä materiaaleista, suunnittelusta ja tekniikasta.
Hydraulivoimayksiköllä (HPU) on ratkaiseva rooli hydrauliputkien taivuttimen toiminnassa. Se tarjoaa voiman, joka tarvitaan putken taivutukseen hydraulisylinterin avulla. Järjestelmä sisältää nestesäiliön, pumpun ja säätöventtiilit, jotka säätelevät painetta ja virtausta. Verrattuna manuaalisiin taivuttimiin, hydrauliset taivuttimet tarjoavat paremman hallinnan ja mahdollisuuden taivuttaa paksumpia ja vahvempia materiaaleja helposti. Hydraulijärjestelmän tärkein etu on, että se tuottaa huomattavan määrän voimaa suhteellisen pienellä käyttäjän vaivalla, mikä tekee prosessista tehokkaamman.
Runko on hydrauliputken taivuttimen selkäranka. Sen on oltava tukeva ja pystyttävä käsittelemään taivutusprosessin aikana syntyviä valtavia voimia. Luotettavan koneen saamiseksi tulisi käyttää raskaita materiaaleja, kuten A36-terästä. Kehys voidaan suunnitella joko pysty- tai vaakasuoraan, jokaisessa on omat etunsa. Pystysuuntaiset kehykset säästävät tilaa, kun taas vaakasuuntaiset kehykset tukevat paremmin pidempiä putkia. Vahvikkeet, kuten kulmat tai 'V:n muotoiset' fileelevyt, ovat välttämättömiä, jotta estetään rungon taipuminen paineen alaisena.
Hydraulisen putken taivuttimen meistit määrittävät taivutussäteen ja -muodon. Käytetyn taivutusmuotin tyyppi – pyörivä veto, painin/puristus tai rullataivutus – vaikuttaa koneen tarkkuuteen ja kykyyn käsitellä erilaisia taivutuskokoonpanoja. Esimerkiksi pyörivät vetomuotit ovat ihanteellisia tiukan säteen taivutukseen erittäin tarkasti, erityisesti ohutseinämäisiin putkiin. Suulakkeiden materiaalin valinta on keskeistä kestävyyden ja sujuvan toiminnan kannalta. Karkaistua terästä käytetään tyypillisesti ammattitason muotteihin, mikä varmistaa, että ne kestävät taivutukseen liittyvät korkeat paineet.
Ensimmäinen askel hydrauliputkien taivutuskoneen rakentamisessa on tarvittavien materiaalien kerääminen. Kehystä varten tarvitset teräslevyjä (mieluiten A36-teräs) ja putkia. Hydraulisylinterin vetoisuuden tulee olla riittävä taivuttaa käyttämääsi materiaalia, kuten 10 tonnia halkaisijaltaan 1,5 tuuman pehmeää terästä. Lisäkomponentteja ovat hydraulisylinteri, nestesäiliö ja erilaiset liittimet, kuten venttiilit ja letkut. CNC-konetta tai sorvia voidaan tarvita räätälöityjen osien valmistukseen, kun taas hitsauslaitteet ovat välttämättömiä kokoonpanoa varten.
Kun materiaalit on koottu, seuraava vaihe on kehyksen suunnittelu. Jos et käytä CAD-ohjelmistoa, manuaaliset menetelmät, kuten teräslevyjen mittaus ja merkintä, riittävät. On erittäin tärkeää varmistaa, että niveltappien ja hydraulisylinterin reiät ovat oikein paikoillaan. Tämän vaiheen tarkkuus estää virheelliset kohdistukset myöhemmin. Kun runko on suunniteltu, levyt on leikattava ja hitsattava välikappaleilla, jotka varmistavat, että levyt pysyvät samansuuntaisina kokoamisen aikana.
Rungon rakentamisen jälkeen asennat hydraulisylinterin ja kytket voimayksikön. Varmista, että painin on oikein suunnattu välttääksesi järjestelmän tarpeettoman kulumisen. Hydrauliletkut on liitettävä tiiviisti säiliöön ja venttiileihin. On tärkeää noudattaa oikeaa hydraulipiirin suunnittelua ja varmistaa, että paineenalennusventtiilit on asennettu suojaamaan konetta ylikuormitukselta. Kun kaikki on paikoillaan, järjestelmä on täytettävä hydraulinesteellä ja painetestattava.
Työkalu on putken taivuttimesi kriittisin osa, koska se määrää taivutustesi laadun ja tarkkuuden. Taivutussuutin tulee valita materiaalin ja halutun taivutussäteen perusteella. Voit valmistaa muotit itse sorvin avulla tai ostaa valmiita. Kun työkalu on valmis, asenna se runkoon varmistaen, että se on oikein kohdistettu. Puristussuuttimen tulee olla riittävän pitkä tukemaan koko putkea taivutuksen aikana, ja sen pituus tulee laskea taivutussäteen ja kulman perusteella.
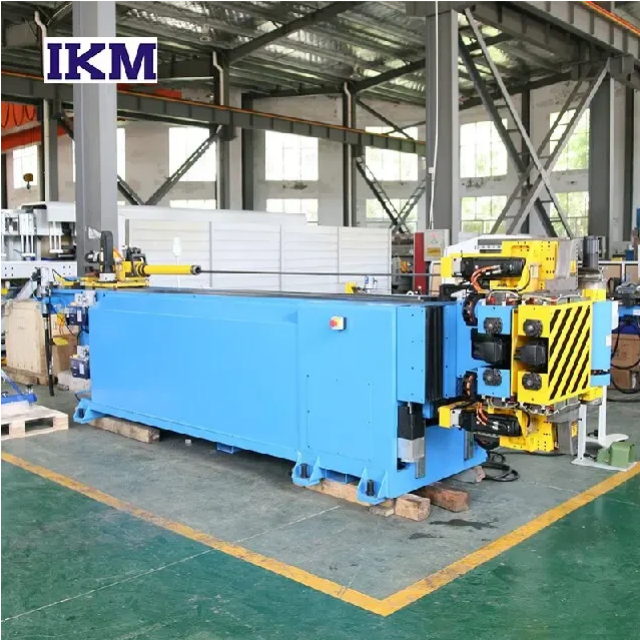
Pyörivä vetotaivutus on ihanteellinen tiukan säteen taivutuksiin ja sovelluksiin, jotka vaativat suurta tarkkuutta. Alla on yksityiskohtainen taulukko, jossa esitetään tämän menetelmän tekniset tiedot, käyttötapaukset ja huomiot.
| Avainominaisuus | Kuvaus | Sovellukset | Edut | Huomioitavaa |
|---|---|---|---|---|
| Taivutussäde | Tyypillisesti pieni, tiukka kuin 1xD - 2xD useimmille materiaaleille | Autojen turvahäkit, ilmailukomponentit | Erittäin tarkat, tiukat mutkat minimaalisella takajoustauksella | Vaatii tarkan työkalun pienisäteisille mutkille |
| Tarkkuus | Erittäin suuri tarkkuus (±1°:n sisällä) | Tarkkuusosat, korkean suorituskyvyn rakenteet | Sopii monimutkaisille geometrioille ja tiukoille säteille | Pieni virhemarginaali; on kalibroitava dies usein |
| Materiaalin soveltuvuus | Paras ohutseinäisille materiaaleille ja lujille metalliseoksille | Ruostumaton teräs, alumiini, kromilejeeringit | Erinomainen materiaaleille, joita on vaikea taivuttaa käsin | Ei ihanteellinen paksuseinäisille putkille, joissa ei ole karaa |
| Työkaluvaatimukset | Vaatii erikoissuulakkeet ja karat | Huippuluokan valmistus, räätälöidyt sovellukset | Työkaluja, jotka on suunniteltu tietyille putken halkaisijoille ja säteille | Korkeat työkalukustannukset ja asennusaika |
| Tuotantonopeus | Kohtalaista hitaaseen | Pienet tai keskisuuret tuotantomäärät | Erittäin toistettava automaattisilla järjestelmillä | Hitaampi suurille ajoille verrattuna yksinkertaisempiin menetelmiin |
Vinkki: Pyörivä vetotaivutus on täydellinen tarkkuussovelluksiin, kuten rullahäkkeihin, joissa tarvitaan suurta tarkkuutta. Se vaatii kuitenkin räätälöityjä työkaluja ja voi olla hitaampaa suuria määriä käytettäessä.
Mäntä- ja puristustaivutus on vanhempi, yksinkertaisempi menetelmä, jossa putki työnnetään kiinteitä muotteja vasten hydraulisylinterillä. Vaikka se on vähemmän tarkka kuin pyörivä vetotaivutus, se sopii halkaisijaltaan suurempiin putkiin ja materiaaleihin, joissa korkea tarkkuus ei ole kriittinen. Pussin taivutusta käytetään yleisesti rakentamisessa ja muissa teollisissa sovelluksissa, jotka vaativat suurisäteisiä taivutuksia, vaikka se voi aiheuttaa sisäisiä vikoja, kuten soikeaa, jos sitä ei tueta kunnolla.
Rullataivutus käytetään saavuttamaan erittäin suurisäteisiä taivutuksia, usein arkkitehtuuri- tai huonekalusovelluksissa. Siinä putki kuljetetaan kolmen pyramidimuotoon järjestetyn telan läpi, jolloin putki taivutetaan vähitellen liikkuessaan rullien läpi. Tämä menetelmä on hitaampi kuin pyörivä vetotaivutus, mutta tarjoaa enemmän joustavuutta suurten jatkuvien käyrien tuottamiseen. Rullataivutus on ihanteellinen tilanteisiin, joissa taivutussäde ylittää muiden taivutusmenetelmien mahdollisuudet.
Materiaalin takaisinjousto- ja kompensointimekanismien ymmärtäminen on välttämätöntä tarkan taivutuksen kannalta. Alla olevasta taulukosta näet kuinka eri materiaalit vaikuttavat takaisinjoustoon ja vastaavat kompensointitoimenpiteet.
| Materiaalityyppi | Joustomäärän | kompensointimenetelmä | Sovellettavat skenaariot | Huomioitavaa |
|---|---|---|---|---|
| Alumiiniseos | Pieni (yleensä 1-3°) | Pieni ylitaivutus, useita säätöjä | Kevyet rakenteet, autosovellukset | Pieni takaisinjousto, mutta vaaditaan tarkkaa taivutuskulmaa; ei sovellu suurisäteisille mutkille |
| Ruostumaton teräs | Keskitaso (yleensä 3-6°) | Ylitavuta, kompensoi kulmaa säätämällä | Tarkkuusrakenteet, ilmailuteollisuus | On otettava huomioon materiaalin paksuuden ja seinämän paksuuden vaikutus joustoon |
| Hiiliteräs | Suuri (yleensä 6-10°) | Laske etukäteen ja aseta ylitaivutuskulma, käytä reaktiovoiman kompensointia | Raskaat sovellukset, rakennusteollisuus | Halkaisijaltaan suurilla putkilla on huomattava jousijousi, joten tarvitaan enemmän kompensaatiota |
| Kromiseos | Erittäin suuri (yleensä 8-12°) | Käytä karaa, lisää tukea taivutuksen aikana | Erittäin lujat ja tarkkoja komponentteja | Vaatii ylimääräistä kara- tai työkalutukea takaisinjousituksen vähentämiseksi |
Vihje: Kun työskennellään materiaaleilla, joissa on huomattava jousto, sisäisten karojen tai työkalutuen käyttö on tehokas tapa estää takaisinjoustaminen ja varmistaa tarkat taivutukset.
Korkean tarkkuuden takaamiseksi mutkissasi digitaaliset mittaustyökalut, kuten kulmamittarit ja kiertomittarit, ovat välttämättömiä. Nämä työkalut tarjoavat reaaliaikaista palautetta, mikä helpottaa kohdistusvirheiden tai väärien taivutuskulmien korjaamista. Koneeseen asennettu astepyörä voi myös auttaa käyttäjää seuraamaan taivutuskulmaa ja varmistamaan tasaisuuden monitasoisissa mutkissa.
Hyvin huollettu hydrauliputkien taivutuskone takaa pitkän aikavälin tarkkuuden ja luotettavuuden. Säännöllinen kalibrointi on välttämätöntä sen varmistamiseksi, että kone tuottaa jatkuvasti tarkkoja kaarteita. Huolto sisältää nivelpisteiden kulumisen tarkistamisen, hydraulijärjestelmän vuotojen tarkastamisen ja sen varmistamisen, että työkalut pysyvät terävinä ja vaurioitumattomina. Asianmukainen huolto pidentää taivuttimen käyttöikää ja pitää sen toiminnassa huipputeholla.
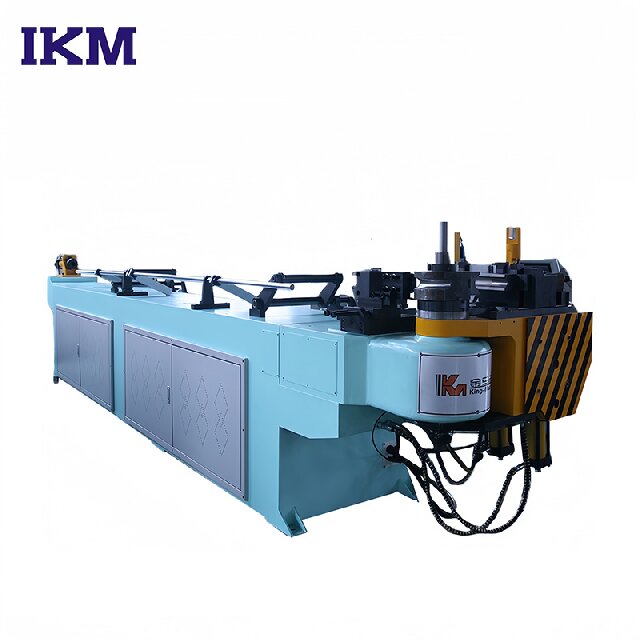
Putkien taivutus ei aina ole yksinkertainen prosessi. Yleisiä vikoja ovat rypistyminen, lommahdus ja ovaali. Rypistyminen tapahtuu, kun putken sisäsäde ei ole kunnolla tuettu, kun taas nurjahdus tapahtuu, kun materiaali romahtaa liiallisesta puristamisesta. Näiden ongelmien estämiseksi tuurnaa käytetään tukemaan sisähalkaisijaa tiukoissa mutkissa. Lisäksi varmistamalla, että painesuutin käytetään tasaisesti ja oikein, voidaan estää sisäisiä vikoja.
Parhaillakin laitteilla voi syntyä ongelmia. Materiaalin luistaminen on yleistä, kun putkea ei ole kiristetty kunnolla, mikä johtaa epätarkkoihin mutkoihin. Tämän estämiseksi kiristysmuotilla tulee olla riittävä kosketus putkeen ja pintojen tulee olla puhtaita ja epäpuhtauksia. Jos mutkat ovat epäjohdonmukaisia, se voi johtua meistien kohdistusvirheestä tai väärästä kalibroinnista. Koneen säännöllinen tarkastus ja tarvittaessa säätäminen voi ratkaista monet näistä ongelmista.
Hydraulisen putken taivuttimen käyttämiseen liittyy suuria voimia ja hydraulista painetta, joten turvallisuus on etusijalla. Käytä aina asianmukaisia suojavarusteita, mukaan lukien käsineet, silmäsuojaimet ja kuulosuojaimet. Varmista ennen käyttöä, että kone on kunnolla maadoitettu ja että kaikki hydrauliliitännät ovat kunnolla kiinni. On myös tärkeää työskennellä hyvin ilmastoidussa tilassa, jotta vältetään hydraulihöyryjen tai lämmön kertyminen.
Hydrauliset putkentaivuttimet toimivat huomattavan paineen alaisena, ja järjestelmän ylikuormitus voi johtaa katastrofaaliseen vikaan. Noudata aina koneen vetoisuusrajoja, jotka on määritelty putken materiaalin ja koon mukaan. Tarkista säännöllisesti hydraulinesteen tasot ja tarkasta järjestelmä mahdollisten vuotojen varalta. Koneen ylikuormitus voi vaurioittaa paininta, runkoa ja hydraulikomponentteja, joten on tärkeää ymmärtää taivutuskoneen rajoitukset.
Oman hydrauliputken taivuttajan rakentaminen voi olla kustannustehokas tapa hankkia laadukas kone. Materiaalikustannukset vaihtelevat taivuttimen koon ja monimutkaisuuden mukaan, mutta voit odottaa kuluttavan 500–1500 dollaria tarvittaviin komponentteihin, lukuun ottamatta hydraulisylinteriä ja muotteja. Tee-se-itse-rakennuksen etuna on, että voit mukauttaa sen vastaamaan erityisiä tarpeitasi ja materiaaleja ja varmistaa, että saat juuri sen, mitä tarvitset.
Vaikka oman putkentaivuttajan rakentaminen tarjoaa monia etuja, valmiiksi rakennetuissa koneissa on lisäominaisuuksia, kuten edistyneet hydraulijärjestelmät ja CNC-ohjaimet. Kaupalliset mallit on suunniteltu suuren volyymin tuotantoon parantaen toistettavuutta ja tarkkuutta. Harrastajille tai niille, jotka tarvitsevat nopean, käyttövalmiin ratkaisun, valmiiksi rakennettu kone voi olla käytännöllisempi, vaikka se yleensä maksaa enemmän.
Hydraulisen putken taivuttimen rakentaminen tarjoaa käytännön ratkaisun tarkan taivutuksen luomiseen koville materiaaleille, kuten teräkselle ja alumiinille. Tämä opas kattaa olennaiset komponentit, suunnitteluvaiheet ja keskeiset näkökohdat, jotka auttavat tee-se-itse-harrastajia, insinöörejä ja harrastajia rakentamaan oman taivuttajan. Olipa kyseessä ammattikäyttöön tai henkilökohtaisiin projekteihin, hydrauliputkien taivutin on korvaamaton työkalu. Kehittyneitä ratkaisuja etsiville, Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. tarjoaa korkealaatuisia hydrauliputkien taivuttimia, jotka tarjoavat poikkeuksellisen suorituskyvyn, tehokkuuden ja pitkän aikavälin luotettavuuden erilaisissa sovelluksissa.
V: Hydrauliputkien taivutuskone on kone, joka käyttää hydraulivoimaa putkien taivuttamiseen tarkasti. Se on ihanteellinen luomaan erittäin lujia ja tarkkoja taivutuksia sellaisista materiaaleista kuin teräs, alumiini ja kromi.
V: Hydrauliputken taivutin toimii hydraulisylinterillä kohdistaen voimaa putkeen taivuttamalla sitä muotin ympärille. Tätä prosessia ohjataan sen varmistamiseksi, että taivutukset ovat tarkkoja ja virheettömiä.
V: Hydrauliset putkentaivuttimet tarjoavat enemmän hallintaa, voimaa ja tarkkuutta kuin manuaaliset taivurit. Ne sopivat paremmin paksumpien materiaalien taivutukseen ja monimutkaisempien muotojen saavuttamiseen helposti.
V: Kyllä, oikeilla materiaaleilla ja työkaluilla voit rakentaa oman hydrauliputken taivuttimen. Prosessi sisältää rungon suunnittelun, hydraulijärjestelmän kokoamisen sekä tarvittavien työkalujen ja meistien asennuksen.
V: Hydrauliputkien taivuttajat voivat taivuttaa erilaisia materiaaleja, kuten terästä, alumiinia, kuparia ja kromolia. Materiaalin tyyppi ja paksuus määräävät koneen teho- ja suulakevaatimukset.
V: Hydraulisen putken taivuttimen rakentamiskustannukset riippuvat käytetyistä materiaaleista ja komponenteista. Tyypillisesti tee-se-itse-rakenteet vaihtelevat 500 dollarista 1500 dollariin ilman hydraulisylinteriä ja muotteja.
V: Yleisiä ongelmia ovat jousto, materiaalin luistaminen ja kohdistusvirhe. Säännöllinen kalibrointi ja asianmukaisten työkalujen käyttö voivat auttaa estämään nämä ongelmat ja varmistamaan tasaiset mutkat.


