


Visninger: 0 Forfatter: Site Editor Publiceringstidspunkt: 2026-01-20 Oprindelse: websted


EN hydraulisk rørbøjning er et must-have for alle, der ønsker at lave præcise rørbøjninger. Uanset om du arbejder på bilrammer, rullebure eller arkitektoniske strukturer, er dette værktøj essentielt. I denne vejledning dækker vi nøglekomponenterne og trinene til at lave din egen hydrauliske rørbukker. Du lærer, hvordan du bygger det fra bunden og får indsigt i materialer, design og teknik.
Den hydrauliske kraftenhed (HPU) spiller en afgørende rolle i funktionen af en hydraulisk rørbukker. Det giver den nødvendige kraft til at bøje røret ved at bruge en hydraulisk cylinder. Systemet inkluderer et væskereservoir, pumpe og kontrolventiler, der regulerer trykket og flowet. Sammenlignet med manuelle bukkere giver hydrauliske bukkere større kontrol og mulighed for nemt at bukke tykkere og stærkere materialer. Den største fordel ved et hydraulisk system er, at det genererer en betydelig mængde kraft med relativt lav operatørindsats, hvilket gør processen mere effektiv.
Rammen er rygraden i den hydrauliske rørbukker. Den skal være robust og i stand til at håndtere de enorme kræfter, der genereres under bøjningsprocessen. For en pålidelig maskine bør der anvendes kraftige materialer som A36 stål. Rammen kan designes i enten lodret eller vandret orientering, hver med sine fordele. Lodrette rammer sparer plads, mens vandrette rammer giver bedre støtte til længere rør. Forstærkning, såsom kiler eller 'V-formede' filetplader, er afgørende for at forhindre, at rammen bøjes under tryk.
Matricerne i en hydraulisk rørbukker definerer bøjningsradius og -form. Den anvendte type bukkematrice – roterende træk, ram/presse eller valsebukning – påvirker maskinens præcision og evne til at håndtere forskellige bøjningskonfigurationer. Roterende trækmatricer er for eksempel ideelle til at skabe bøjninger med snævre radier med høj præcision, især til tyndvæggede rør. Materialevalg til matricerne er afgørende for holdbarhed og jævn drift. Hærdet stål bruges typisk til matricer af professionel kvalitet, hvilket sikrer, at de modstår de høje tryk, der er involveret i bøjning.
Det første trin i at bygge din hydrauliske rørbukker er at samle de nødvendige materialer. Til rammen skal du bruge stålplader (helst A36 stål) og rør. Den hydrauliske cylinder skal have en tilstrækkelig mængde til at bøje den type materiale, du arbejder med, såsom 10 tons for blødt stål med en diameter på 1,5 tommer. Yderligere komponenter omfatter hydraulikcylinderen, væskebeholderen og forskellige fittings som ventiler og slanger. En CNC-maskine eller drejebænk kan være påkrævet for at fremstille brugerdefinerede dele, mens svejseudstyr vil være nødvendigt for montering.
Når materialerne er samlet, er næste trin at designe rammen. Hvis du ikke bruger CAD-software, vil manuelle metoder såsom måling og mærkning af stålpladerne være tilstrækkelige. Det er afgørende at sikre, at hullerne til drejetappene og den hydrauliske cylinder er præcist placeret. Præcision i dette trin vil forhindre problemer med fejljustering senere. Når rammen er designet, skal pladerne skæres og svejses, med afstandsstykker, der sikrer, at pladerne forbliver parallelle under samlingen.
Efter at have konstrueret rammen, monterer du den hydrauliske cylinder og tilslutter kraftenheden. Sørg for, at stemplet er korrekt justeret for at undgå unødvendigt slid på systemet. Hydraulikslangerne skal være forsvarligt forbundet til reservoiret og ventilerne. Det er vigtigt at følge korrekt hydraulisk kredsløbsdesign og sikre, at trykaflastningsventiler er installeret for at beskytte maskinen mod overbelastning. Når alt er på plads, skal systemet fyldes med hydraulikvæske og tryktestes.
Værktøj er den mest kritiske del af din rørbukker, da den bestemmer kvaliteten og præcisionen af dine bøjninger. Bukkematricen skal vælges ud fra materialet og den ønskede bøjningsradius. Du kan selv fremstille matricerne ved hjælp af en drejebænk eller købe færdiglavede. Når værktøjet er klar, skal du installere det på rammen og sikre, at det er korrekt justeret. Trykdysen skal være lang nok til at understøtte hele røret under bøjningen, og dens længde skal beregnes ud fra bøjningsradius og -vinkel.
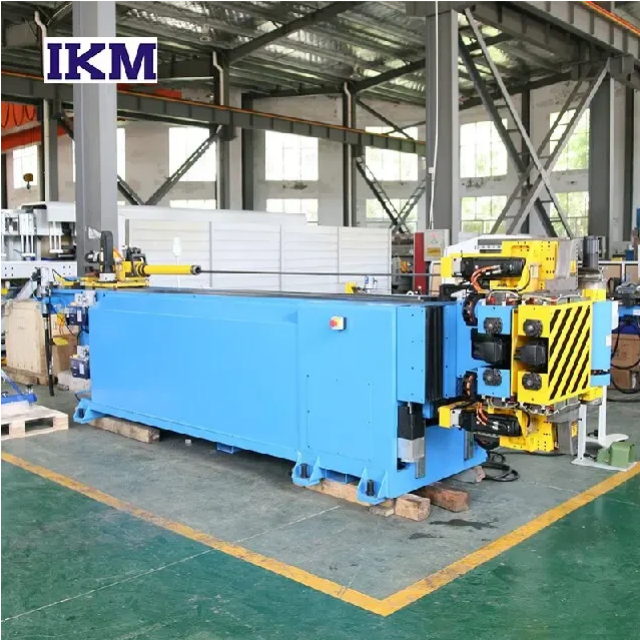
Roterende trækbøjning er ideel til bøjninger med snævre radier og applikationer, der kræver høj præcision. Nedenfor er en detaljeret tabel, der skitserer de tekniske specifikationer, use cases og overvejelser for denne metode.
| Nøglefunktion | Beskrivelse | Applikationer | Fordele | Overvejelser |
|---|---|---|---|---|
| Bøj radius | Typisk lille, så tæt som 1xD til 2xD for de fleste materialer | Rullebure til biler, rumfartskomponenter | Høj præcision, snævre bøjninger med minimalt tilbagespring | Kræver nøjagtigt værktøj til bøjninger med lille radius |
| Nøjagtighed | Meget høj præcision (inden for ±1°) | Præcisionsdele, højtydende strukturer | Velegnet til komplekse geometrier og snævre radier | Lille fejlmargin; skal kalibrere matricer ofte |
| Materiale egnethed | Bedst til tyndvæggede materialer og højstyrkelegeringer | Rustfrit stål, aluminium, kromolylegeringer | Fremragende til materialer, der er svære at bøje manuelt | Ikke ideel til tykvæggede rør uden dorne |
| Værktøjskrav | Kræver specialiserede matricer og dorne | Avanceret fremstilling, brugerdefinerede applikationer | Værktøj designet til specifikke rørdiametre og radier | Høje værktøjsomkostninger og opsætningstid |
| Produktionshastighed | Moderat til langsom | Lave til mellemstore produktionsmængder | Meget gentagelig med automatiserede systemer | Langsommere til kørsler med store mængder sammenlignet med enklere metoder |
Tip: Roterende trækbøjning er perfekt til præcisionsanvendelser som rullebure, hvor høj nøjagtighed er nødvendig. Det kræver dog brugerdefineret værktøj og kan være langsommere til højvolumenproduktion.
Ram- og presbøjning er en ældre, enklere metode, hvor røret skubbes mod stationære matricer af en hydraulisk cylinder. Selvom det er mindre præcist end roterende trækbøjning, er det velegnet til rør og materialer med større diameter, hvor høj præcision ikke er kritisk. Rambøjning er almindeligt anvendt i byggeri og andre industrielle applikationer, der kræver bøjninger med store radier, selvom det kan forårsage interne defekter såsom ovalitet, hvis det ikke understøttes korrekt.
Rullebøjning bruges til at opnå bøjninger med meget stor radius, ofte til arkitektoniske eller møbelapplikationer. Det involverer at føre røret gennem tre ruller arrangeret i en pyramidekonfiguration, hvor røret gradvist bøjes, når det bevæger sig gennem rullerne. Denne metode er langsommere end roterende trækbøjning, men giver mere fleksibilitet til at producere store, kontinuerlige kurver. Rullebøjning er ideel til situationer, hvor bøjningsradius overstiger mulighederne for andre bøjningsmetoder.
Forståelse af materialets tilbagespring og kompensationsmekanismer er afgørende for nøjagtig bøjning. Tabellen nedenfor viser, hvordan forskellige materialer påvirker tilbagefjedringen og de tilsvarende kompensationsforanstaltninger.
| Materiale Type | Springback Beløb | Kompensationsmetode | Gældende scenarier | Overvejelser |
|---|---|---|---|---|
| Aluminiumslegering | Lille (normalt 1-3°) | Let overbøjning, flere justeringer | Letvægtskonstruktioner, bilapplikationer | Lille tilbagespring, men præcis kontrol af bøjningsvinklen er påkrævet; ikke egnet til bøjninger med store radier |
| Rustfrit stål | Medium (normalt 3-6°) | Overbøj, kompenser ved at justere vinklen | Præcisionsstrukturer, rumfartsindustrien | Skal overveje materialetykkelse og vægtykkelses indvirkning på tilbagespring |
| Kulstofstål | Stor (normalt 6-10°) | Forberegn og indstil overbøjningsvinkel, brug reaktionskraftkompensation | Kraftige applikationer, byggeindustrien | Rør med stor diameter har betydelig tilbagespring, mere kompensation er nødvendig |
| Kromolylegering | Meget stor (normalt 8-12°) | Brug dorn, øg støtten under bøjning | Højstyrke og præcisionskomponenter | Kræver yderligere dorn eller værktøjsstøtte for at reducere tilbagefjedringen |
Tip: Når du arbejder med materialer, der har betydelig tilbagespring, er brug af indvendige dorne eller værktøjsstøtte en effektiv måde at forhindre tilbagespring og sikre nøjagtige bøjninger.
For at sikre høj præcision i dine bøjninger er digitale måleværktøjer såsom vinkelsøgere og rotationsmålere afgørende. Disse værktøjer giver feedback i realtid, hvilket gør det nemmere at korrigere eventuelle fejljusteringer eller forkerte bøjningsvinkler. Et gradhjul, monteret på maskinen, kan også hjælpe operatører med at spore bøjningsvinklen og sikre ensartethed i flerplansbøjninger.
En velholdt hydraulisk rørbukker sikrer langsigtet præcision og pålidelighed. Regelmæssig kalibrering er afgørende for at sikre, at maskinen konsekvent producerer nøjagtige bøjninger. Vedligeholdelse omfatter kontrol af slid på drejepunkterne, inspektion af hydrauliksystemet for lækager og sikring af, at værktøjet forbliver skarpt og fri for skader. Korrekt vedligeholdelse forlænger levetiden på din bøjle og holder den i funktion med maksimal ydeevne.
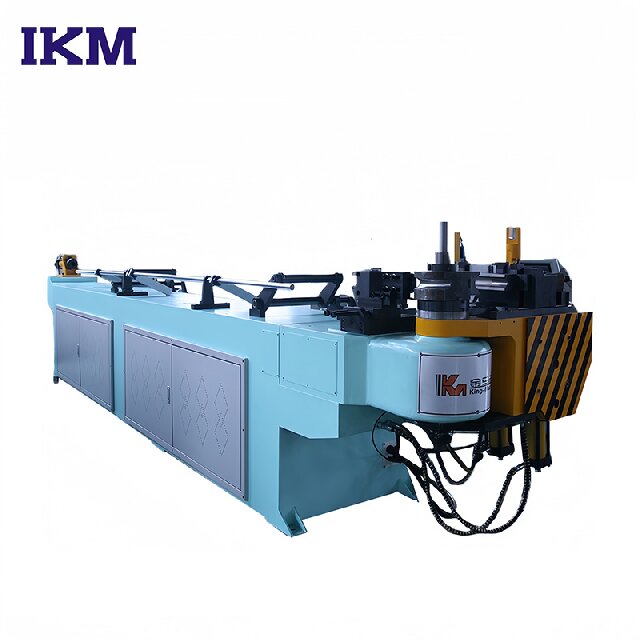
Bøjning af rør er ikke altid en ligetil proces. Almindelige defekter omfatter rynker, knæk og ovalitet. Rynkning opstår, når rørets indvendige radius ikke er ordentligt understøttet, mens bøjning sker, når materialet kollapser på grund af overdreven kompression. For at forhindre disse problemer bruges dorne til at understøtte den indvendige diameter under snævre bøjninger. Derudover kan det forhindre interne defekter ved at sikre, at trykmatricen påføres jævnt og korrekt.
Selv med det bedste udstyr kan der opstå problemer. Materialeglidning er almindelig, når røret ikke er sikkert fastspændt, hvilket fører til unøjagtige bøjninger. For at forhindre dette skal spændematricen have tilstrækkelig kontakt med røret, og overfladerne skal være rene og fri for urenheder. Hvis bøjningerne er inkonsistente, kan det skyldes fejljustering af matricerne eller forkert kalibrering. Regelmæssig inspektion af maskinen og justering efter behov kan løse mange af disse problemer.
Betjening af en hydraulisk rørbukker involverer høje kræfter og hydraulisk tryk, hvilket gør sikkerheden til en topprioritet. Bær altid passende sikkerhedsudstyr, herunder handsker, øjenværn og høreværn. Sørg for, at maskinen er korrekt jordet, og at alle hydrauliske forbindelser er sikret før brug. Det er også vigtigt at arbejde i et godt ventileret område for at forhindre enhver opbygning af hydrauliske dampe eller varme.
Hydrauliske rørbukkere arbejder under betydeligt tryk, og overbelastning af systemet kan føre til katastrofale fejl. Overhold altid maskinens tonnagegrænser, som er specificeret ud fra rørets materiale og størrelse. Kontroller regelmæssigt hydraulikvæskeniveauerne og inspicér systemet for tegn på utætheder. Overbelastning af maskinen kan beskadige støddæmperen, rammen og hydrauliske komponenter, så det er vigtigt at forstå begrænsningerne for din bukker.
At bygge din egen hydrauliske rørbukker kan være en omkostningseffektiv måde at få en maskine af høj kvalitet på. Materialeomkostningerne vil variere afhængigt af bøjningsmaskinens størrelse og kompleksitet, men du kan forvente at bruge mellem $500 og $1500 for de nødvendige komponenter, eksklusive den hydrauliske cylinder og matricer. Fordelen ved en gør-det-selv-bygning er, at du kan tilpasse den, så den passer til dine specifikke behov og materialer, hvilket sikrer, at du får præcis, hvad du har brug for.
Selvom det giver mange fordele at bygge din egen rørbukker, kommer præbyggede maskiner med yderligere funktioner såsom avancerede hydrauliske systemer og CNC-styringer. Kommercielle modeller er designet til produktion i store mængder med forbedret repeterbarhed og nøjagtighed. For hobbyfolk eller dem, der har brug for en hurtig, klar-til-brug løsning, kan en præbygget maskine være mere praktisk, selvom det typisk kommer til en højere pris.
At bygge en hydraulisk rørbukker giver en praktisk løsning til at skabe præcise bøjninger i hårde materialer som stål og aluminium. Denne vejledning dækker de væsentlige komponenter, designtrin og nøgleovervejelser for at hjælpe gør-det-selv-entusiaster, ingeniører og hobbyister med at bygge deres egen bøjle. Uanset om det er til professionelt brug eller personlige projekter, er en hydraulisk rørbukker et uvurderligt værktøj. For dem, der leder efter avancerede løsninger, Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. tilbyder hydrauliske rørbukkere af høj kvalitet, der leverer enestående ydeevne, effektivitet og langsigtet pålidelighed i forskellige applikationer.
A: En hydraulisk rørbukker er en maskine, der bruger hydraulisk kraft til at bukke rør eller rør med præcision. Den er ideel til at skabe højstyrke, nøjagtige bøjninger i materialer som stål, aluminium og kromoly.
A: En hydraulisk rørbøjningsmaskine fungerer ved at bruge en hydraulisk cylinder til at udøve kraft på røret og bøje det rundt om en matrice. Denne proces kontrolleres for at sikre, at bøjningerne er nøjagtige og fri for defekter.
A: Hydrauliske rørbukkere giver mere kontrol, kraft og præcision end manuelle bukkere. De er bedre egnet til at bøje tykkere materialer og let opnå mere komplekse former.
A: Ja, med de rigtige materialer og værktøjer kan du bygge din egen Hydraulic Tube Bender. Processen involverer at designe rammen, samle det hydrauliske system og installere det nødvendige værktøj og matricer.
A: Hydrauliske rørbøjningsmaskiner kan bøje en række forskellige materialer, herunder stål, aluminium, kobber og kromoly. Materialetypen og tykkelsen bestemmer maskinens kraft- og matricekrav.
A: Omkostningerne ved at bygge en Hydraulic Tube Bender afhænger af de anvendte materialer og komponenter. Typisk varierer gør-det-selv byggerier fra $500 til $1500, eksklusive hydraulikcylinderen og matricerne.
Sv.: Almindelige problemer omfatter tilbagespring, materialeglidning og fejljustering. Regelmæssig kalibrering og brug af korrekt værktøj kan hjælpe med at forhindre disse problemer og sikre ensartede bøjninger.


