


Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 20-01-2026 Asal: Lokasi


A penyok tabung hidrolik harus dimiliki oleh siapa pun yang ingin membuat tikungan tabung yang presisi. Baik Anda mengerjakan rangka otomotif, roll cage, atau struktur arsitektur, alat ini sangat penting. Dalam panduan ini, kami akan membahas komponen utama dan langkah-langkah membuat penyok tabung hidrolik Anda sendiri. Anda akan belajar cara membuatnya dari awal dan mendapatkan wawasan tentang bahan, desain, dan teknik.
Unit tenaga hidrolik (HPU) memainkan peran penting dalam berfungsinya penyok tabung hidrolik. Ini memberikan gaya yang diperlukan untuk membengkokkan tabung dengan menggunakan ram hidrolik. Sistem ini mencakup reservoir fluida, pompa, dan katup kontrol yang mengatur tekanan dan aliran. Dibandingkan dengan penyok manual, penyok hidrolik menawarkan kontrol yang lebih besar dan kemampuan untuk membengkokkan material yang lebih tebal dan kuat dengan mudah. Keuntungan utama sistem hidrolik adalah menghasilkan gaya yang besar dengan upaya operator yang relatif rendah, sehingga prosesnya lebih efisien.
Rangka merupakan tulang punggung penyok tabung hidrolik. Itu harus kokoh dan mampu menahan gaya besar yang dihasilkan selama proses pembengkokan. Untuk alat berat yang andal, sebaiknya digunakan material tugas berat seperti baja A36. Bingkai dapat dirancang dalam orientasi vertikal atau horizontal, masing-masing dengan kelebihannya. Bingkai vertikal menghemat ruang, sedangkan bingkai horizontal memungkinkan dukungan yang lebih baik untuk tabung yang lebih panjang. Penguatan, seperti gusset atau pelat fillet “berbentuk V”, sangat penting untuk mencegah rangka melentur karena tekanan.
Cetakan pada penyok tabung hidrolik menentukan radius dan bentuk tikungan. Jenis cetakan lentur yang digunakan—rotary draw, ram/press, atau roll bending—mempengaruhi presisi dan kemampuan alat berat untuk menangani konfigurasi tikungan yang berbeda. Rotary draw dies, misalnya, ideal untuk membuat tikungan dengan radius sempit dengan presisi tinggi, terutama untuk pipa berdinding tipis. Pemilihan material untuk cetakan sangat penting untuk ketahanan dan kelancaran pengoperasian. Baja yang diperkeras biasanya digunakan untuk cetakan kelas profesional, memastikan cetakan tersebut tahan terhadap tekanan tinggi yang terkait dengan pembengkokan.
Langkah pertama dalam membuat penyok tabung hidrolik adalah mengumpulkan bahan-bahan yang diperlukan. Untuk rangkanya, Anda memerlukan pelat baja (sebaiknya baja A36) dan pipa. Silinder hidrolik harus memiliki tingkat tonase yang cukup untuk membengkokkan jenis material yang Anda gunakan, misalnya 10 ton untuk baja ringan berdiameter 1,5 inci. Komponen tambahannya meliputi ram hidrolik, reservoir fluida, dan berbagai perlengkapan seperti katup dan selang. Mesin atau mesin bubut CNC mungkin diperlukan untuk membuat suku cadang khusus, sedangkan peralatan las diperlukan untuk perakitan.
Setelah bahan-bahan terkumpul, langkah selanjutnya adalah mendesain rangka. Jika Anda tidak menggunakan perangkat lunak CAD, metode manual seperti mengukur dan menandai pelat baja sudah cukup. Penting untuk memastikan bahwa lubang untuk pin pivot dan ram hidrolik berada pada posisi yang akurat. Ketepatan dalam langkah ini akan mencegah masalah ketidaksejajaran di kemudian hari. Setelah rangka dirancang, pelat harus dipotong dan dilas, dengan spacer memastikan pelat tetap sejajar selama perakitan.
Setelah membuat rangka, Anda akan memasang ram hidrolik dan menghubungkan unit daya. Pastikan ram disejajarkan dengan benar untuk menghindari keausan yang tidak perlu pada sistem. Selang hidrolik harus tersambung dengan aman ke reservoir dan katup. Penting untuk mengikuti desain sirkuit hidraulik yang benar, memastikan bahwa katup pelepas tekanan dipasang untuk melindungi alat berat dari beban berlebih. Setelah semuanya siap, sistem harus diisi dengan cairan hidrolik dan diuji tekanannya.
Perkakas adalah bagian paling penting dari penyok tabung Anda karena menentukan kualitas dan ketepatan tekukan Anda. Cetakan lentur harus dipilih berdasarkan bahan dan radius tikungan yang diinginkan. Anda dapat membuat cetakan sendiri menggunakan mesin bubut, atau membeli cetakan yang sudah jadi. Setelah perkakas siap, pasang ke rangka, pastikan sudah sejajar dengan benar. Cetakan tekanan harus cukup panjang untuk menopang seluruh tabung selama pembengkokan, dan panjangnya harus dihitung berdasarkan radius dan sudut pembengkokan.
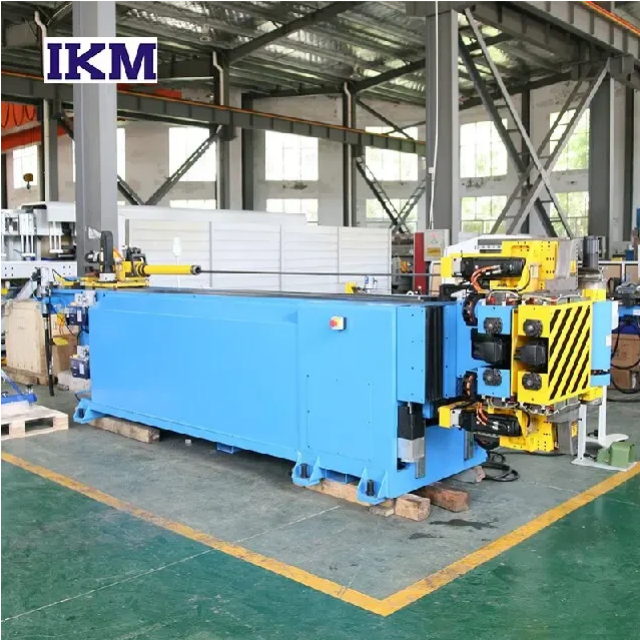
Pembengkokan tarik putar sangat ideal untuk tikungan dengan radius sempit dan aplikasi yang memerlukan presisi tinggi. Di bawah ini adalah tabel terperinci yang menguraikan spesifikasi teknis, kasus penggunaan, dan pertimbangan untuk metode ini.
| Fitur Utama | Deskripsi | Aplikasi | Keuntungan | Pertimbangan |
|---|---|---|---|---|
| Radius Tikungan | Biasanya berukuran kecil, seketat 1xD hingga 2xD untuk sebagian besar material | Roll cage otomotif, komponen luar angkasa | Presisi tinggi, tikungan tajam dengan springback minimal | Membutuhkan perkakas yang akurat untuk tikungan dengan radius kecil |
| Ketepatan | Presisi sangat tinggi (dalam ±1°) | Suku cadang presisi, struktur berkinerja tinggi | Cocok untuk geometri kompleks dan jari-jari sempit | Margin kesalahan kecil; harus mengkalibrasi mati sering |
| Kesesuaian Bahan | Terbaik untuk material berdinding tipis dan paduan berkekuatan tinggi | Baja tahan karat, aluminium, paduan kromoli | Sangat baik untuk material yang sulit ditekuk secara manual | Tidak ideal untuk tabung berdinding tebal tanpa mandrel |
| Persyaratan Perkakas | Membutuhkan cetakan dan mandrel khusus | Manufaktur kelas atas, aplikasi khusus | Alat yang dirancang untuk diameter dan jari-jari tabung tertentu | Biaya perkakas dan waktu penyiapan yang tinggi |
| Kecepatan Produksi | Sedang hingga lambat | Volume produksi rendah hingga sedang | Sangat dapat diulang dengan sistem otomatis | Lebih lambat untuk pengoperasian volume tinggi dibandingkan dengan metode yang lebih sederhana |
Tip:Pembengkokan tarik putar sangat cocok untuk aplikasi presisi seperti roll cage, yang memerlukan akurasi tinggi. Namun, hal ini memerlukan perkakas khusus dan mungkin lebih lambat untuk produksi bervolume tinggi.
Pembengkokan ram dan tekan adalah metode yang lebih tua dan sederhana, di mana tabung didorong ke cetakan stasioner oleh ram hidrolik. Meskipun kurang presisi dibandingkan pembengkokan tarik putar, ini cocok untuk tabung berdiameter lebih besar dan material yang tidak memerlukan presisi tinggi. Pembengkokan ram biasanya digunakan dalam konstruksi dan aplikasi industri lainnya yang memerlukan tikungan dengan radius besar, meskipun hal ini dapat menyebabkan cacat internal seperti ovalitas jika tidak ditopang dengan benar.
Pembengkokan gulungan digunakan untuk mencapai tikungan dengan radius sangat besar, sering kali untuk aplikasi arsitektur atau furnitur. Ini melibatkan melewatkan tabung melalui tiga rol yang disusun dalam konfigurasi piramida, dengan tabung secara bertahap ditekuk saat bergerak melalui rol. Metode ini lebih lambat daripada pembengkokan tarik putar tetapi menawarkan lebih banyak fleksibilitas untuk menghasilkan kurva yang besar dan kontinu. Pembengkokan gulungan sangat ideal untuk situasi di mana radius tikungan melebihi kemampuan metode pembengkokan lainnya.
Memahami mekanisme pegas dan kompensasi material sangat penting untuk pembengkokan yang akurat. Tabel di bawah ini menunjukkan pengaruh material yang berbeda terhadap springback dan tindakan kompensasi terkait.
| Jenis Bahan | Springback Jumlah | Metode Kompensasi | Skenario yang Berlaku | Pertimbangan |
|---|---|---|---|---|
| Paduan Aluminium | Kecil (biasanya 1-3°) | Sedikit membungkuk, banyak penyesuaian | Struktur ringan, aplikasi otomotif | Springback kecil, tetapi diperlukan kontrol sudut tikungan yang tepat; tidak cocok untuk tikungan radius besar |
| Baja Tahan Karat | Sedang (biasanya 3-6°) | Overbend, kompensasikan dengan menyesuaikan sudut | Struktur presisi, industri dirgantara | Harus mempertimbangkan ketebalan material dan dampak ketebalan dinding pada springback |
| Baja Karbon | Besar (biasanya 6-10°) | Pra-hitung dan atur sudut overbend, gunakan kompensasi gaya reaksi | Aplikasi tugas berat, industri konstruksi | Tabung berdiameter besar memiliki pegas yang signifikan, diperlukan lebih banyak kompensasi |
| Paduan Kromoli | Sangat Besar (biasanya 8-12°) | Gunakan mandrel, tingkatkan dukungan saat membungkuk | Komponen berkekuatan tinggi dan presisi | Membutuhkan dukungan mandrel atau perkakas tambahan untuk mengurangi springback |
Tip:Saat bekerja dengan material yang memiliki pegas balik yang signifikan, menggunakan mandrel internal atau penyangga perkakas adalah cara yang efektif untuk mencegah pegas kembali dan memastikan lengkungan yang akurat.
Untuk memastikan presisi tinggi pada tikungan Anda, alat pengukuran digital seperti pencari sudut dan pengukur rotasi sangat penting. Alat-alat ini memberikan umpan balik secara real-time, sehingga lebih mudah untuk memperbaiki ketidaksejajaran atau sudut tikungan yang salah. Roda derajat, yang dipasang pada alat berat, juga dapat membantu operator melacak sudut tekukan dan memastikan konsistensi pada tikungan multibidang.
Penyok tabung hidraulik yang dirawat dengan baik memastikan presisi dan keandalan jangka panjang. Kalibrasi rutin sangat penting untuk memastikan bahwa mesin secara konsisten menghasilkan tikungan yang akurat. Perawatan mencakup pemeriksaan keausan pada titik pivot, pemeriksaan kebocoran pada sistem hidrolik, dan memastikan perkakas tetap tajam dan bebas dari kerusakan. Perawatan yang tepat akan memperpanjang umur penyok Anda dan menjaganya tetap berfungsi pada kinerja puncak.
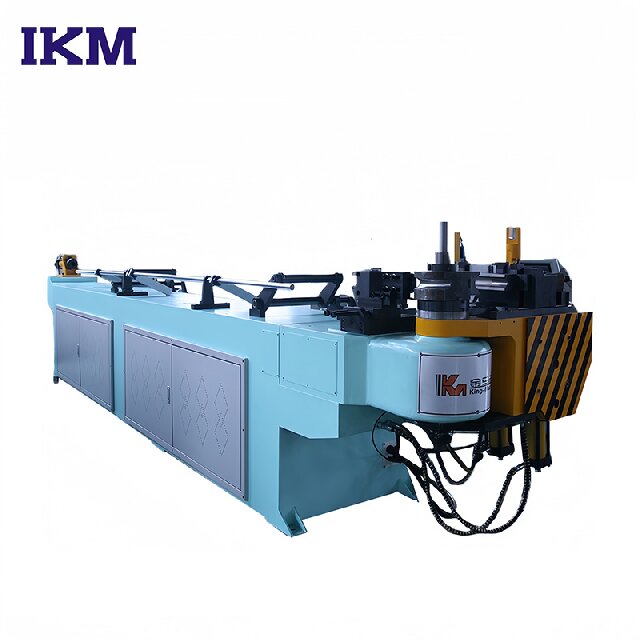
Membengkokkan tabung tidak selalu merupakan proses yang mudah. Cacat umum termasuk kerutan, tekuk, dan ovalitas. Kerutan terjadi ketika jari-jari bagian dalam tabung tidak ditopang dengan baik, sedangkan tekuk terjadi ketika material runtuh akibat kompresi yang berlebihan. Untuk mencegah masalah ini, mandrel digunakan untuk menopang diameter bagian dalam saat tikungan tajam. Selain itu, memastikan bahwa cetakan tekanan diterapkan secara merata dan benar dapat mencegah kerusakan internal.
Bahkan dengan peralatan terbaik pun, masalah bisa saja muncul. Slip material sering terjadi ketika tabung tidak dijepit dengan kuat, sehingga menyebabkan lengkungan yang tidak akurat. Untuk mencegah hal ini, cetakan penjepit harus mempunyai kontak yang cukup dengan tabung, dan permukaannya harus bersih dan bebas dari kontaminan. Jika lengkungan tidak konsisten, hal ini mungkin disebabkan oleh ketidaksejajaran cetakan atau kalibrasi yang salah. Memeriksa mesin secara teratur dan melakukan penyesuaian sesuai kebutuhan dapat mengatasi banyak masalah ini.
Mengoperasikan penyok tabung hidrolik melibatkan gaya dan tekanan hidrolik yang tinggi, sehingga keselamatan menjadi prioritas utama. Selalu kenakan perlengkapan keselamatan yang sesuai, termasuk sarung tangan, pelindung mata, dan pelindung pendengaran. Pastikan alat berat telah diarde dengan benar dan semua sambungan hidraulik aman sebelum dioperasikan. Penting juga untuk bekerja di area yang berventilasi baik untuk mencegah penumpukan asap atau panas hidrolik.
Penyok tabung hidrolik beroperasi di bawah tekanan yang signifikan, dan kelebihan beban pada sistem dapat menyebabkan kegagalan yang sangat besar. Selalu patuhi batas tonase alat berat, yang ditentukan berdasarkan bahan dan ukuran tabung. Periksa ketinggian cairan hidrolik secara teratur dan periksa sistem apakah ada tanda-tanda kebocoran. Kelebihan beban pada mesin dapat merusak ram, rangka, dan komponen hidrolik, jadi penting untuk memahami keterbatasan bender Anda.
Membuat penyok tabung hidrolik sendiri dapat menjadi cara hemat biaya untuk mendapatkan alat berat berkualitas tinggi. Biaya material akan bervariasi tergantung pada ukuran dan kompleksitas bender, namun Anda dapat menghabiskan antara $500 dan $1500 untuk komponen yang diperlukan, tidak termasuk silinder hidrolik dan cetakan. Keuntungan dari bangunan DIY adalah Anda dapat menyesuaikannya agar sesuai dengan kebutuhan dan bahan spesifik Anda, memastikan bahwa Anda mendapatkan apa yang Anda butuhkan.
Meskipun membuat penyok tabung sendiri menawarkan banyak keuntungan, mesin siap pakai dilengkapi dengan fitur tambahan seperti sistem hidraulik canggih dan kontrol CNC. Model komersial dirancang untuk produksi bervolume tinggi, dengan kemampuan pengulangan dan akurasi yang ditingkatkan. Bagi penghobi atau mereka yang membutuhkan solusi cepat dan siap pakai, mesin siap pakai mungkin lebih praktis, meski biasanya biayanya lebih tinggi.
Membuat penyok tabung hidraulik memberikan solusi praktis untuk membuat lengkungan yang presisi pada material keras seperti baja dan aluminium. Panduan ini mencakup komponen penting, langkah desain, dan pertimbangan utama untuk membantu penggemar, insinyur, dan penghobi DIY membuat penyok sendiri. Baik untuk penggunaan profesional atau proyek pribadi, penyok tabung hidrolik adalah alat yang sangat berharga. Bagi mereka yang mencari solusi tingkat lanjut, Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. menawarkan penyok tabung hidrolik berkualitas tinggi yang memberikan kinerja luar biasa, efisiensi, dan keandalan jangka panjang dalam berbagai aplikasi.
A: Alat pembengkok tabung hidrolik adalah mesin yang menggunakan tenaga hidrolik untuk membengkokkan tabung atau pipa dengan presisi. Ini ideal untuk membuat lengkungan yang akurat dan berkekuatan tinggi pada material seperti baja, aluminium, dan chromoly.
A: Penyok Tabung Hidraulik bekerja dengan menggunakan ram hidrolik untuk memberikan gaya pada tabung, membengkokkannya di sekitar cetakan. Proses ini dikontrol untuk memastikan tikungan akurat dan bebas dari cacat.
J: Penyok Tabung Hidraulik memberikan lebih banyak kontrol, gaya, dan presisi dibandingkan penyok manual. Mereka lebih cocok untuk membengkokkan material yang lebih tebal dan menghasilkan bentuk yang lebih kompleks dengan mudah.
A: Ya, dengan bahan dan alat yang tepat, Anda dapat membuat Penyok Tabung Hidraulik sendiri. Prosesnya melibatkan perancangan rangka, perakitan sistem hidrolik, dan pemasangan perkakas dan cetakan yang diperlukan.
A: Penyok Tabung Hidraulik dapat membengkokkan berbagai material, termasuk baja, aluminium, tembaga, dan chromoly. Jenis bahan dan ketebalan akan menentukan kekuatan mesin dan kebutuhan cetakan.
A: Biaya pembuatan Alat Penyok Tabung Hidrolik tergantung dari bahan dan komponen yang digunakan. Biasanya, pembuatan DIY berkisar antara $500 hingga $1500, tidak termasuk silinder hidrolik dan cetakan.
J: Masalah umum termasuk springback, selip material, dan ketidaksejajaran. Kalibrasi rutin dan penggunaan perkakas yang tepat dapat membantu mencegah masalah ini dan memastikan lengkungan yang konsisten.


