


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-01-20 Pochodzenie: Strona


A Hydrauliczna giętarka do rur to niezbędnik każdego, kto chce wykonywać precyzyjne gięcie rur. Niezależnie od tego, czy pracujesz nad ramami samochodów, klatkami bezpieczeństwa czy konstrukcjami architektonicznymi, to narzędzie jest niezbędne. W tym przewodniku omówimy najważniejsze komponenty i kroki potrzebne do wykonania własnej hydraulicznej giętarki do rur. Dowiesz się, jak zbudować go od podstaw i zyskasz wiedzę na temat materiałów, projektu i techniki.
Zasilacz hydrauliczny (HPU) odgrywa kluczową rolę w funkcjonowaniu hydraulicznej giętarki do rur. Zapewnia siłę potrzebną do zgięcia rury za pomocą siłownika hydraulicznego. System obejmuje zbiornik płynu, pompę i zawory sterujące regulujące ciśnienie i przepływ. W porównaniu do giętarek ręcznych, giętarki hydrauliczne zapewniają większą kontrolę i możliwość łatwego gięcia grubszych i mocniejszych materiałów. Główną zaletą układu hydraulicznego jest to, że generuje on znaczną siłę przy stosunkowo niewielkim wysiłku operatora, dzięki czemu proces jest bardziej wydajny.
Rama stanowi szkielet hydraulicznej giętarki do rur. Musi być wytrzymały i wytrzymywać ogromne siły powstające podczas procesu zginania. Aby maszyna była niezawodna, należy zastosować wytrzymałe materiały, takie jak stal A36. Rama może być zaprojektowana w orientacji pionowej lub poziomej, każda ma swoje zalety. Ramy pionowe oszczędzają miejsce, natomiast ramy poziome umożliwiają lepsze podparcie dłuższych rur. Wzmocnienia, takie jak wstawki lub blachy w kształcie litery V, są niezbędne, aby zapobiec zginaniu się ramy pod naciskiem.
Matryce w hydraulicznej giętarce do rur określają promień i kształt gięcia. Rodzaj zastosowanej matrycy do gięcia – rozciąganie obrotowe, gięcie tłokiem/prasą lub gięcie na rolkach – wpływa na precyzję maszyny i zdolność do obsługi różnych konfiguracji gięcia. Na przykład matryce obrotowe są idealne do tworzenia zagięć o małym promieniu z dużą precyzją, szczególnie w przypadku rur cienkościennych. Dobór materiału na matryce ma kluczowe znaczenie dla trwałości i płynnej pracy. Stal hartowana jest zwykle używana do produkcji matryc profesjonalnych, dzięki czemu wytrzymują one wysokie ciśnienia występujące podczas zginania.
Pierwszym krokiem w budowie hydraulicznej giętarki do rur jest zebranie niezbędnych materiałów. Do ramy potrzebne będą stalowe płyty (najlepiej stal A36) i rurki. Siłownik hydrauliczny powinien mieć wystarczający tonaż, aby zgiąć rodzaj materiału, z którym pracujesz, na przykład 10 ton w przypadku stali miękkiej o średnicy 1,5 cala. Dodatkowe komponenty obejmują siłownik hydrauliczny, zbiornik płynu i różne złączki, takie jak zawory i węże. Do wytworzenia niestandardowych części może być wymagana maszyna CNC lub tokarka, a do montażu niezbędny będzie sprzęt spawalniczy.
Po zebraniu materiałów kolejnym krokiem jest zaprojektowanie ramy. Jeśli nie korzystasz z oprogramowania CAD, wystarczą metody ręczne, takie jak mierzenie i znakowanie blach stalowych. Bardzo ważne jest, aby otwory na sworznie obrotowe i siłownik hydrauliczny były dokładnie ustawione. Precyzja na tym etapie zapobiegnie późniejszym problemom z niewspółosiowością. Po zaprojektowaniu ramy płyty należy wyciąć i zespawać, stosując przekładki zapewniające równoległość płyt podczas montażu.
Po zbudowaniu ramy zamontujesz siłownik hydrauliczny i podłączysz zespół napędowy. Upewnij się, że siłownik jest prawidłowo ustawiony, aby uniknąć niepotrzebnego zużycia systemu. Węże hydrauliczne muszą być bezpiecznie podłączone do zbiornika i zaworów. Ważne jest, aby przestrzegać prawidłowego projektu obwodu hydraulicznego i upewnić się, że zamontowane są ciśnieniowe zawory bezpieczeństwa, aby chronić maszynę przed przeciążeniem. Gdy wszystko jest już na swoim miejscu, należy napełnić układ płynem hydraulicznym i poddać go próbie ciśnieniowej.
Oprzyrządowanie jest najważniejszą częścią giętarki do rur, ponieważ decyduje o jakości i precyzji gięcia. Matrycę do gięcia należy dobrać w oparciu o materiał i pożądany promień gięcia. Matryce można wykonać samodzielnie za pomocą tokarki lub kupić gotowe. Gdy oprzyrządowanie będzie gotowe, zamontuj je na ramie, upewniając się, że jest odpowiednio wyrównane. Matryca dociskowa powinna być na tyle długa, aby utrzymać całą rurę podczas gięcia, a jej długość należy obliczyć na podstawie promienia i kąta gięcia.
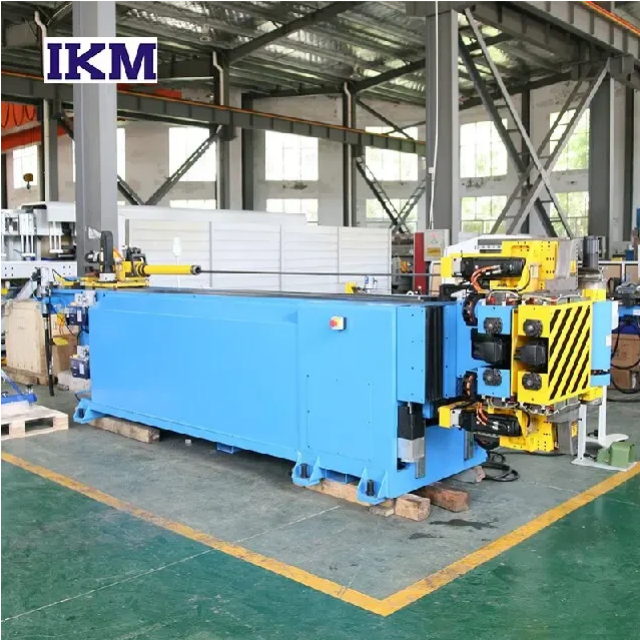
Gięcie obrotowe jest idealne do zagięć o małym promieniu i zastosowań wymagających dużej precyzji. Poniżej znajduje się szczegółowa tabela przedstawiająca specyfikacje techniczne, przypadki użycia i uwagi dotyczące tej metody.
| Kluczowa funkcja | Opis | Aplikacje | Zalety | Uwagi |
|---|---|---|---|---|
| Promień zgięcia | Zwykle małe, tak ciasne, jak 1xD do 2xD dla większości materiałów | Klatki bezpieczeństwa samochodowe, komponenty lotnicze | Wysoka precyzja, ciasne zakręty z minimalnym sprężynowaniem | Wymaga dokładnego oprzyrządowania do zagięć o małym promieniu |
| Dokładność | Bardzo wysoka precyzja (w zakresie ±1°) | Precyzyjne części, wysokowydajne konstrukcje | Nadaje się do skomplikowanych geometrii i małych promieni | Mały margines błędu; musi często kalibrować matryce |
| Przydatność materiału | Najlepsze do materiałów cienkościennych i stopów o wysokiej wytrzymałości | Stal nierdzewna, aluminium, stopy chromowo-molibdenowe | Doskonale nadaje się do materiałów trudnych do gięcia ręcznego | Nie jest idealny do grubościennych rur bez trzpieni |
| Wymagania dotyczące narzędzi | Wymaga specjalistycznych matryc i trzpieni | Wysokiej klasy produkcja, niestandardowe zastosowania | Narzędzia przeznaczone do określonych średnic i promieni rur | Wysoki koszt oprzyrządowania i czas konfiguracji |
| Szybkość produkcji | Umiarkowany do powolnego | Niskie i średnie wielkości produkcji | Wysoka powtarzalność w przypadku systemów zautomatyzowanych | Wolniejsze w przypadku serii o dużej objętości w porównaniu z prostszymi metodami |
Wskazówka: Gięcie obrotowe jest idealne do zastosowań precyzyjnych, takich jak klatki walcowe, gdzie wymagana jest wysoka dokładność. Wymaga to jednak niestandardowego oprzyrządowania i może być wolniejsze w przypadku produkcji na dużą skalę.
Gięcie tłokowe i tłoczne to starsza, prostsza metoda, w której rura dociskana jest do stacjonarnych matryc za pomocą siłownika hydraulicznego. Chociaż jest mniej precyzyjne niż gięcie obrotowe, nadaje się do rur i materiałów o większej średnicy, gdzie wysoka precyzja nie jest krytyczna. Gięcie tłokowe jest powszechnie stosowane w budownictwie i innych zastosowaniach przemysłowych, które wymagają zgięć o dużym promieniu, chociaż może powodować wady wewnętrzne, takie jak owalność, jeśli nie jest odpowiednio podparte.
Gięcie rolkowe służy do uzyskiwania zagięć o bardzo dużym promieniu, często do zastosowań architektonicznych lub meblowych. Polega na przepuszczeniu rury przez trzy rolki ułożone w kształcie piramidy, przy czym rura podczas przemieszczania się przez rolki jest stopniowo uginana. Ta metoda jest wolniejsza niż gięcie obrotowe, ale zapewnia większą elastyczność w przypadku tworzenia dużych, ciągłych krzywizn. Gięcie na rolkach jest idealne w sytuacjach, gdy promień gięcia przekracza możliwości innych metod gięcia.
Zrozumienie mechanizmów sprężynowania i kompensacji materiału jest niezbędne do dokładnego gięcia. Poniższa tabela przedstawia wpływ różnych materiałów na sprężynowanie i odpowiadające im środki kompensacyjne.
| Rodzaj materiału Kwota | sprężyny | Metoda kompensacji | Obowiązujące scenariusze | Uwagi |
|---|---|---|---|---|
| Stop aluminium | Mały (zwykle 1-3°) | Lekkie zagięcie, wielokrotna regulacja | Konstrukcje lekkie, zastosowania motoryzacyjne | Mała sprężyna, ale wymagana jest precyzyjna kontrola kąta zgięcia; nie nadaje się do łuków o dużym promieniu |
| Stal nierdzewna | Średni (zwykle 3-6°) | Wygięcie, kompensacja poprzez regulację kąta | Konstrukcje precyzyjne, przemysł lotniczy | Należy wziąć pod uwagę wpływ grubości materiału i grubości ścianki na sprężynowanie |
| Stal węglowa | Duży (zwykle 6-10°) | Wstępnie oblicz i ustaw kąt wygięcia, użyj kompensacji siły reakcji | Zastosowania ciężkie, przemysł budowlany | Rury o dużej średnicy mają znaczną sprężynę zwrotną, konieczna jest większa kompensacja |
| Stop chromowo-molibdenowy | Bardzo duży (zwykle 8-12°) | Użyj trzpienia, zwiększ wsparcie podczas zginania | Komponenty o wysokiej wytrzymałości i precyzji | Wymaga dodatkowego wsparcia trzpienia lub oprzyrządowania, aby zmniejszyć sprężynowanie |
Wskazówka: Podczas pracy z materiałami charakteryzującymi się znaczną sprężystością, stosowanie wewnętrznych trzpieni lub podpórek narzędziowych jest skutecznym sposobem zapobiegania sprężynowaniu i zapewniania dokładnych zagięć.
Aby zapewnić wysoką precyzję zakrętów, niezbędne są cyfrowe narzędzia pomiarowe, takie jak celowniki kątowe i mierniki obrotu. Narzędzia te zapewniają informacje zwrotne w czasie rzeczywistym, ułatwiając korygowanie wszelkich niewspółosiowości lub nieprawidłowych kątów zgięcia. Koło stopniowe zamontowane na maszynie może również pomóc operatorom w śledzeniu kąta zgięcia i zapewnieniu spójności w przypadku zagięć wielopłaszczyznowych.
Dobrze konserwowana hydrauliczna giętarka do rur zapewnia wieloletnią precyzję i niezawodność. Regularna kalibracja jest niezbędna, aby mieć pewność, że maszyna będzie stale wytwarzać dokładne zagięcia. Konserwacja obejmuje sprawdzanie zużycia punktów obrotowych, sprawdzanie układu hydraulicznego pod kątem wycieków oraz upewnianie się, że oprzyrządowanie pozostaje ostre i wolne od uszkodzeń. Właściwa konserwacja przedłuży żywotność giętarki i zapewni jej najwyższą wydajność.
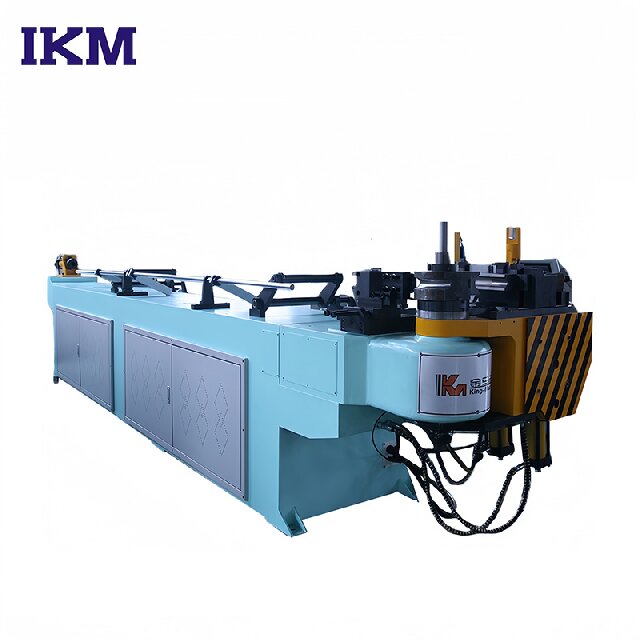
Gięcie rur nie zawsze jest prostym procesem. Typowe wady obejmują marszczenie, wyboczenie i owalność. Marszczenie występuje, gdy wewnętrzny promień rury nie jest odpowiednio podparty, natomiast wyboczenie ma miejsce, gdy materiał zapada się z powodu nadmiernego ściskania. Aby zapobiec tym problemom, stosuje się trzpienie do podparcia średnicy wewnętrznej podczas ciasnych zakrętów. Dodatkowo zapewnienie równomiernego i prawidłowego nałożenia matrycy dociskowej może zapobiec defektom wewnętrznym.
Nawet przy najlepszym sprzęcie mogą pojawić się problemy. Poślizg materiału jest częstym zjawiskiem, gdy rura nie jest dobrze zaciśnięta, co prowadzi do niedokładnych zagięć. Aby temu zapobiec, matryca dociskowa powinna mieć wystarczający kontakt z rurą, a powierzchnie powinny być czyste i wolne od zanieczyszczeń. Jeśli zagięcia są nierówne, może to być spowodowane niewspółosiowością matryc lub nieprawidłową kalibracją. Regularne sprawdzanie maszyny i dostosowywanie w razie potrzeby może rozwiązać wiele z tych problemów.
Obsługa hydraulicznej giętarki do rur wymaga stosowania dużych sił i ciśnienia hydraulicznego, co sprawia, że bezpieczeństwo jest najwyższym priorytetem. Zawsze noś odpowiedni sprzęt ochronny, w tym rękawice, okulary i ochronniki słuchu. Przed rozpoczęciem pracy upewnij się, że maszyna jest prawidłowo uziemiona i że wszystkie połączenia hydrauliczne są pewne. Ważne jest również, aby pracować w dobrze wentylowanym pomieszczeniu, aby zapobiec gromadzeniu się oparów hydraulicznych lub ciepła.
Hydrauliczne giętarki do rur pracują pod znacznym ciśnieniem, a przeciążenie układu może prowadzić do katastrofalnej w skutkach awarii. Zawsze przestrzegaj ograniczeń tonażu maszyny, które są określone na podstawie materiału i rozmiaru rury. Regularnie sprawdzaj poziom płynu hydraulicznego i sprawdzaj, czy w układzie nie występują oznaki wycieków. Przeciążenie maszyny może spowodować uszkodzenie siłownika, ramy i elementów hydraulicznych, dlatego ważne jest zrozumienie ograniczeń giętarki.
Zbudowanie własnej hydraulicznej giętarki do rur może być opłacalnym sposobem na uzyskanie maszyny wysokiej jakości. Koszty materiałów będą się różnić w zależności od wielkości i złożoności giętarki, ale na niezbędne komponenty, z wyłączeniem cylindra hydraulicznego i matryc, można spodziewać się wydania od 500 do 1500 dolarów. Zaletą konstrukcji typu „zrób to sam” jest to, że możesz ją dostosować do swoich konkretnych potrzeb i materiałów, dzięki czemu otrzymasz dokładnie to, czego potrzebujesz.
Chociaż budowanie własnej giętarki do rur ma wiele zalet, gotowe maszyny są wyposażone w dodatkowe funkcje, takie jak zaawansowane układy hydrauliczne i sterowanie CNC. Modele komercyjne są przeznaczone do produkcji wielkoseryjnej, charakteryzującej się zwiększoną powtarzalnością i dokładnością. Dla hobbystów lub tych, którzy potrzebują szybkiego, gotowego do użycia rozwiązania, wstępnie zbudowana maszyna może być bardziej praktyczna, choć zazwyczaj wiąże się z wyższymi kosztami.
Zbudowanie hydraulicznej giętarki do rur stanowi praktyczne rozwiązanie umożliwiające tworzenie precyzyjnych zagięć w twardych materiałach, takich jak stal i aluminium. W tym przewodniku opisano podstawowe komponenty, etapy projektowania i kluczowe kwestie, które pomogą entuzjastom majsterkowania, inżynierom i hobbystom zbudować własną giętarkę. Niezależnie od tego, czy chodzi o zastosowanie profesjonalne, czy projekty osobiste, hydrauliczna giętarka do rur jest nieocenionym narzędziem. Dla poszukujących zaawansowanych rozwiązań, Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. oferuje wysokiej jakości hydrauliczne giętarki do rur, które zapewniają wyjątkową wydajność, wydajność i długoterminową niezawodność w różnych zastosowaniach.
Odp.: Hydrauliczna giętarka do rur to maszyna wykorzystująca moc hydrauliczną do precyzyjnego gięcia rur. Idealnie nadaje się do tworzenia precyzyjnych zagięć o wysokiej wytrzymałości w materiałach takich jak stal, aluminium i chrom.
Odp.: Hydrauliczna giętarka do rur działa poprzez użycie siłownika hydraulicznego do przyłożenia siły do rury, zginając ją wokół matrycy. Proces ten jest kontrolowany, aby zapewnić, że zagięcia są dokładne i wolne od wad.
Odp.: Hydrauliczne giętarki do rur zapewniają większą kontrolę, siłę i precyzję niż giętarki ręczne. Lepiej nadają się do gięcia grubszych materiałów i łatwego uzyskiwania bardziej skomplikowanych kształtów.
Odp.: Tak, mając odpowiednie materiały i narzędzia, możesz zbudować własną hydrauliczną giętarkę do rur. Proces obejmuje zaprojektowanie ramy, montaż układu hydraulicznego oraz instalację niezbędnego oprzyrządowania i matryc.
Odp.: Hydrauliczne giętarki do rur mogą zginać różne materiały, w tym stal, aluminium, miedź i chrom. Rodzaj materiału i grubość określą wymagania dotyczące mocy i matrycy maszyny.
Odp.: Koszt budowy hydraulicznej giętarki do rur zależy od użytych materiałów i komponentów. Zazwyczaj zestawy DIY wahają się od 500 do 1500 dolarów, z wyłączeniem cylindra hydraulicznego i matryc.
Odp.: Typowe problemy obejmują sprężynowanie, poślizg materiału i niewspółosiowość. Regularna kalibracja i stosowanie odpowiednich narzędzi może pomóc w zapobieganiu tym problemom i zapewnić spójne zagięcia.


