


Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-01-20 Oorsprong: Werf


A hidrouliese buisbuigings is 'n moet-hê vir almal wat presiese buisbuigings wil maak. Of jy nou aan motorrame, rolhokke of argitektoniese strukture werk, hierdie hulpmiddel is noodsaaklik. In hierdie gids sal ons die sleutelkomponente en stappe dek om jou eie hidrouliese buisbuiger te maak. Jy sal leer hoe om dit van nuuts af te bou en insigte te kry oor materiale, ontwerp en tegniek.
Die hidrouliese krageenheid (HPU) speel 'n deurslaggewende rol in die funksionering van 'n hidrouliese buisbuiger. Dit verskaf die krag wat nodig is om die buis te buig deur 'n hidrouliese ram te gebruik. Die stelsel sluit 'n vloeistofreservoir, pomp en beheerkleppe in wat die druk en vloei reguleer. In vergelyking met handbuigings bied hidrouliese buigers groter beheer en die vermoë om dikker en sterker materiale met gemak te buig. Die grootste voordeel van 'n hidrouliese stelsel is dat dit 'n aansienlike hoeveelheid krag opwek met relatief lae operateurspoging, wat die proses meer doeltreffend maak.
Die raam is die ruggraat van die hidrouliese buisbuiger. Dit moet stewig wees en in staat wees om die geweldige kragte wat tydens die buigproses gegenereer word, te hanteer. Vir 'n betroubare masjien moet swaardiensmateriale soos A36-staal gebruik word. Die raam kan in 'n vertikale of horisontale oriëntasie ontwerp word, elk met sy voordele. Vertikale rame bespaar ruimte, terwyl horisontale rame beter ondersteuning vir langer buise moontlik maak. Versterking, soos vlegstukke of 'V-vormige' filetplate, is noodsaaklik om te verhoed dat die raam onder druk buig.
Die matryse in 'n hidrouliese buisbuiger definieer die buigradius en -vorm. Die tipe buigmatrys wat gebruik word—roterende trek, ram/pers, of rolbuiging—affekteer die masjien se akkuraatheid en vermoë om verskillende buigkonfigurasies te hanteer. Roterende trekmatryse, byvoorbeeld, is ideaal vir die skep van stywe radius-buigings met hoë presisie, veral vir dunwandige buise. Materiaalkeuse vir die matryse is van kardinale belang vir duursaamheid en gladde werking. Geharde staal word tipies gebruik vir professionele-graad matryse, om te verseker dat hulle die hoë druk wat betrokke is by buiging weerstaan.
Die eerste stap in die bou van jou hidrouliese buis buiger is die versameling van die nodige materiaal. Vir die raam het jy staalplate (verkieslik A36-staal) en buise nodig. Die hidrouliese silinder moet 'n voldoende tonnemaat hê om die tipe materiaal waarmee jy werk, te buig, soos 10 ton vir 1,5-duim deursnee sagte staal. Bykomende komponente sluit in die hidrouliese ram, vloeistofreservoir en verskeie toebehore soos kleppe en slange. 'n CNC-masjien of draaibank kan nodig wees om pasgemaakte onderdele te vervaardig, terwyl sweistoerusting nodig sal wees vir montering.
Sodra die materiaal versamel is, is die volgende stap om die raam te ontwerp. As jy nie CAD-sagteware gebruik nie, sal handmatige metodes soos die meet en merk van die staalplate voldoende wees. Dit is van kardinale belang om te verseker dat die gate vir die spilpenne en hidrouliese ram akkuraat geposisioneer is. Presisie in hierdie stap sal probleme met wanbelyning later voorkom. Sodra die raam ontwerp is, moet die plate gesny en gesweis word, met spasies wat verseker dat die plate parallel bly tydens montering.
Nadat jy die raam gebou het, sal jy die hidrouliese ram monteer en die krageenheid koppel. Maak seker dat die ram korrek in lyn is om onnodige slytasie op die stelsel te vermy. Die hidrouliese slange moet stewig aan die reservoir en kleppe gekoppel wees. Dit is belangrik om behoorlike hidrouliese kringontwerp te volg, om te verseker dat drukverligtingskleppe geïnstalleer is om die masjien teen oorlading te beskerm. Sodra alles in plek is, moet die stelsel gevul word met hidrouliese vloeistof en druk getoets word.
Gereedskap is die mees kritieke deel van jou buisbuiger aangesien dit die kwaliteit en akkuraatheid van jou buigings bepaal. Die buigmatrys moet gekies word op grond van die materiaal en die verlangde buigradius. Jy kan die matryse self vervaardig met behulp van 'n draaibank, of voorafgemaakte een koop. Sodra die gereedskap gereed is, installeer dit op die raam en maak seker dat dit behoorlik in lyn is. Die drukmatrijs moet lank genoeg wees om die hele buis tydens die buiging te ondersteun, en die lengte daarvan moet bereken word op grond van die buigradius en -hoek.
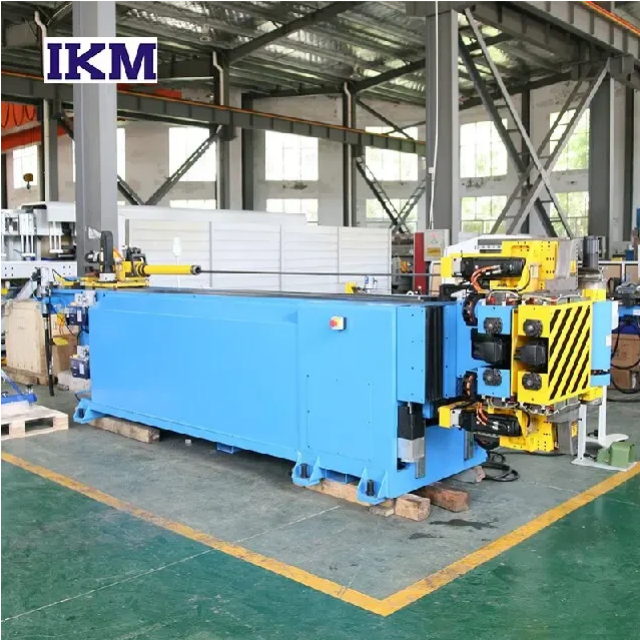
Roterende trekbuiging is ideaal vir buigings met stywe radius en toepassings wat hoë presisie vereis. Hieronder is 'n gedetailleerde tabel wat die tegniese spesifikasies, gebruiksgevalle en oorwegings vir hierdie metode uiteensit.
| Sleutelkenmerkbeskrywing | | Toepassings | Voordele | Oorwegings |
|---|---|---|---|---|
| Buig Radius | Tipies klein, so styf soos 1xD tot 2xD vir die meeste materiale | Motorrolhokke, lugvaartkomponente | Hoë presisie, stywe draaie met minimale terugvering | Vereis akkurate gereedskap vir buigings met klein radius |
| Akkuraatheid | Baie hoë presisie (binne ±1°) | Presisie onderdele, hoë-prestasie strukture | Geskik vir komplekse geometrieë en stywe radiusse | Klein foutmarge; moet die matrys gereeld kalibreer |
| Materiaal geskiktheid | Beste vir dunwandige materiale en hoësterkte-legerings | Vlekvrye staal, aluminium, chromoly legerings | Uitstekend vir materiale wat moeilik is om met die hand te buig | Nie ideaal vir dikwandige buise sonder deurne nie |
| Gereedskapvereistes | Vereis gespesialiseerde matryse en mandrels | Hoë-end vervaardiging, pasgemaakte toepassings | Gereedskap wat ontwerp is vir spesifieke buisdiameters en radiusse | Hoë gereedskapskoste en opsteltyd |
| Produksiespoed | Matig tot stadig | Lae tot medium produksievolumes | Hoogs herhaalbaar met outomatiese stelsels | Stadiger vir hoëvolume lopies in vergelyking met eenvoudiger metodes |
Wenk: Roterende trekbuiging is perfek vir presisietoepassings soos rolhokke, waar hoë akkuraatheid nodig is. Dit vereis egter pasgemaakte gereedskap en kan stadiger wees vir hoëvolume-produksie.
Ram- en persbuiging is 'n ouer, eenvoudiger metode, waar die buis deur 'n hidrouliese ram teen stilstaande matryse gedruk word. Alhoewel dit minder presies is as roterende trekbuiging, is dit geskik vir buise en materiale met groter deursnee waar hoë akkuraatheid nie van kritieke belang is nie. Rambuiging word algemeen gebruik in konstruksie en ander industriële toepassings wat groot-radius-buigings vereis, alhoewel dit interne defekte soos ovaalheid kan veroorsaak as dit nie behoorlik ondersteun word nie.
Rolbuiging word gebruik om buigings met baie groot radius te verkry, dikwels vir argitektoniese of meubeltoepassings. Dit behels dat die buis deur drie rollers wat in 'n piramide-konfigurasie gerangskik is, gestuur word, met die buis wat geleidelik gebuig word soos dit deur die rollers beweeg. Hierdie metode is stadiger as roterende trekbuiging, maar bied meer buigsaamheid vir die vervaardiging van groot, aaneenlopende kurwes. Rolbuiging is ideaal vir situasies waar die buigradius die vermoëns van ander buigmetodes oorskry.
Om materiaalterug- en kompensasiemeganismes te verstaan is noodsaaklik vir akkurate buiging. Die tabel hieronder wys hoe verskillende materiale terugvering en die ooreenstemmende vergoedingsmaatreëls beïnvloed.
| Materiaaltipe | Terugspringbedrag | Vergoedingsmetode | Toepaslike scenario's | Oorwegings |
|---|---|---|---|---|
| Aluminiumlegering | Klein (gewoonlik 1-3°) | Effense oorbuiging, veelvuldige aanpassings | Liggewig strukture, motortoepassings | Klein terugvering, maar presiese beheer van buighoek word vereis; nie geskik vir draaie met groot radius nie |
| Vlekvrye staal | Medium (gewoonlik 3-6°) | Oorbuig, kompenseer deur die hoek aan te pas | Presisiestrukture, lugvaartindustrie | Moet materiaaldikte en wanddikte se impak op terugvering oorweeg |
| Koolstofstaal | Groot (gewoonlik 6-10°) | Bereken vooraf en stel oorbuighoek in, gebruik reaksiekragkompensasie | Swaardienstoepassings, konstruksiebedryf | Groot deursnee buise het aansienlike terugvering, meer vergoeding is nodig |
| Chromoly Allooi | Baie groot (gewoonlik 8-12°) | Gebruik deurn, verhoog ondersteuning tydens buiging | Hoë-sterkte en presisie komponente | Vereis bykomende deurn of gereedskapsteun om terugvering te verminder |
Wenk:Wanneer jy met materiale werk wat beduidende terugvering het, is die gebruik van interne deurne of gereedskapsteun 'n effektiewe manier om terugvering te voorkom en akkurate buigings te verseker.
Om hoë akkuraatheid in jou draaie te verseker, is digitale meetinstrumente soos hoekvinders en rotasiemeters noodsaaklik. Hierdie gereedskap verskaf intydse terugvoer, wat dit makliker maak om enige wanbelyning of verkeerde buighoeke reg te stel. ’n Gradewiel, wat op die masjien gemonteer is, kan operateurs ook help om die buighoek op te spoor en konsekwentheid in meervlakkige draaie te verseker.
'n Goed onderhoude hidrouliese buisbuigmachine verseker langtermyn akkuraatheid en betroubaarheid. Gereelde kalibrasie is noodsaaklik om te verseker dat die masjien konsekwent akkurate buigings produseer. Onderhoud sluit in om na te gaan vir enige slytasie op die spilpunte, die hidrouliese stelsel vir lekkasies te inspekteer en te verseker dat die gereedskap skerp en vry van skade bly. Behoorlike instandhouding sal die lewensduur van jou buiger verleng en dit laat funksioneer met die hoogste werkverrigting.
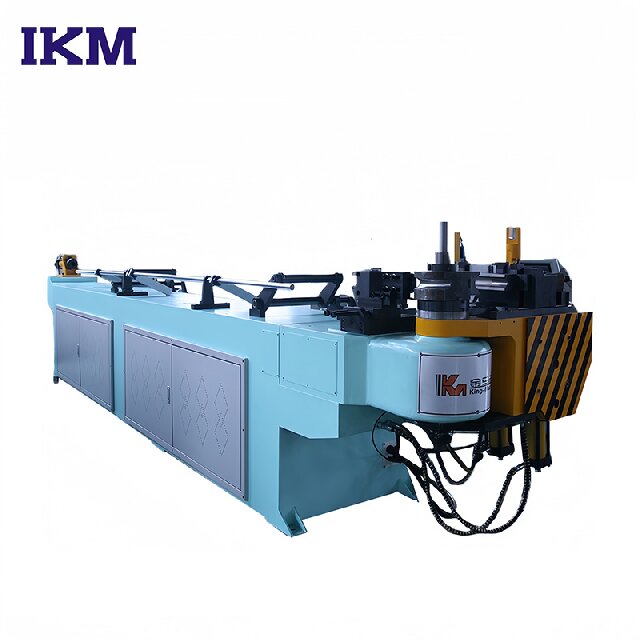
Buig van buise is nie altyd 'n eenvoudige proses nie. Algemene gebreke sluit in rimpeling, knik en ovaalheid. Kreukeling vind plaas wanneer die buis se binneradius nie behoorlik ondersteun word nie, terwyl knik plaasvind wanneer die materiaal ineenstort as gevolg van oormatige kompressie. Om hierdie probleme te voorkom, word dorings gebruik om die binnedeursnee te ondersteun tydens stywe draaie. Daarbenewens kan interne defekte voorkom word deur te verseker dat die drukmatrijs eweredig en korrek toegepas word.
Selfs met die beste toerusting kan probleme ontstaan. Materiaalgly is algemeen wanneer die buis nie stewig vasgeklem is nie, wat lei tot onakkurate buigings. Om dit te voorkom, moet die klemmatrijs voldoende kontak met die buis hê, en die oppervlaktes moet skoon en vry van kontaminante wees. As buigings nie konsekwent is nie, kan dit wees as gevolg van wanbelyning van die matryse of verkeerde kalibrasie. Om die masjien gereeld te inspekteer en aan te pas soos nodig, kan baie van hierdie probleme oplos.
Die gebruik van 'n hidrouliese buisbuigmachine behels hoë kragte en hidrouliese druk, wat veiligheid 'n topprioriteit maak. Dra altyd toepaslike veiligheidsuitrusting, insluitend handskoene, oogbeskerming en gehoorbeskerming. Maak seker dat die masjien behoorlik geaard is en dat alle hidrouliese verbindings veilig is voor gebruik. Dit is ook belangrik om in 'n goed geventileerde area te werk om enige opbou van hidrouliese dampe of hitte te voorkom.
Hidrouliese buisbuigings werk onder aansienlike druk, en oorlaai van die stelsel kan tot katastrofiese mislukking lei. Hou altyd by die masjien se tonnemaatlimiete, wat gespesifiseer word op grond van die buismateriaal en grootte. Kontroleer gereeld die hidrouliese vloeistofvlakke en inspekteer die stelsel vir enige tekens van lekkasies. Oorlaai van die masjien kan die ram, raam en hidrouliese komponente beskadig, daarom is dit belangrik om die beperkings van jou buiger te verstaan.
Die bou van jou eie hidrouliese buisbuiger kan 'n koste-effektiewe manier wees om 'n hoë-gehalte masjien te kry. Die materiaalkoste sal wissel na gelang van die grootte en kompleksiteit van die buiger, maar jy kan verwag om tussen $500 en $1500 te spandeer vir die nodige komponente, die hidrouliese silinder en matryse uitgesluit. Die voordeel van 'n selfdoenbou is dat jy dit kan aanpas om by jou spesifieke behoeftes en materiaal te pas, om te verseker dat jy presies kry wat jy benodig.
Terwyl die bou van jou eie buisbuiger baie voordele bied, het voorafgeboude masjiene bykomende kenmerke soos gevorderde hidrouliese stelsels en CNC-kontroles. Kommersiële modelle is ontwerp vir hoëvolume produksie, met verbeterde herhaalbaarheid en akkuraatheid. Vir stokperdjies of diegene wat 'n vinnige, gereed-vir-gebruik oplossing nodig het, kan 'n voorafgeboude masjien meer prakties wees, hoewel dit gewoonlik teen 'n hoër koste kom.
Die bou van 'n hidrouliese buisbuiger bied 'n praktiese oplossing vir die skep van presiese buigings in taai materiale soos staal en aluminium. Hierdie gids dek die noodsaaklike komponente, ontwerpstappe en sleuteloorwegings om selfdoen-entoesiaste, ingenieurs en stokperdjies te help om hul eie buiger te bou. Of dit nou vir professionele gebruik of persoonlike projekte is, 'n hidrouliese buisbuiger is 'n onskatbare hulpmiddel. Vir diegene wat op soek is na gevorderde oplossings, Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. bied hoë-gehalte hidrouliese buisbuigings wat uitsonderlike werkverrigting, doeltreffendheid en langtermynbetroubaarheid in verskeie toepassings lewer.
A: 'n Hidrouliese buisbuigmasjien is 'n masjien wat hidrouliese krag gebruik om buise of pype met presisie te buig. Dit is ideaal vir die skep van hoësterkte, akkurate buigings in materiale soos staal, aluminium en chromoly.
A: 'n Hidrouliese buisbuigmasjien werk deur 'n hidrouliese ram te gebruik om krag op die buis toe te pas en dit om 'n matrys te buig. Hierdie proses word beheer om te verseker dat die buigings akkuraat en vry van defekte is.
A: Hidrouliese buisbuigings bied meer beheer, krag en akkuraatheid as handbuigmasjiene. Hulle is beter geskik om dikker materiale te buig en om meer komplekse vorms met gemak te bereik.
A: Ja, met die regte materiaal en gereedskap kan jy jou eie hidrouliese buisbuiger bou. Die proses behels die ontwerp van die raam, die samestelling van die hidrouliese stelsel, en die installering van die nodige gereedskap en matryse.
A: Hidrouliese buisbuigings kan 'n verskeidenheid materiale buig, insluitend staal, aluminium, koper en chromoly. Die tipe materiaal en dikte sal die masjien se krag- en matrijsvereistes bepaal.
A: Die koste van die bou van 'n Hidrouliese Tube Bender hang af van die materiale en komponente wat gebruik word. Tipies wissel DIY-konstruksies van $500 tot $1500, die hidrouliese silinder en matryse uitgesluit.
A: Algemene probleme sluit in terugspring, materiaalgly en wanbelyning. Gereelde kalibrasie en die gebruik van behoorlike gereedskap kan hierdie probleme help voorkom en konsekwente buigings verseker.


