


بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-01-20 منبع: سایت


الف خم کن لوله هیدرولیک برای هر کسی که به دنبال خم کردن دقیق لوله است، ضروری است. فرقی نمیکند که روی قابهای خودرو، رول کیج یا سازههای معماری کار میکنید، این ابزار ضروری است. در این راهنما، ما اجزای کلیدی و مراحل ساخت خم کن لوله هیدرولیک خود را پوشش خواهیم داد. شما یاد خواهید گرفت که چگونه آن را از ابتدا بسازید و در مورد مواد، طراحی و تکنیک اطلاعاتی کسب کنید.
واحد قدرت هیدرولیک (HPU) نقش مهمی در عملکرد یک خم کن لوله هیدرولیک ایفا می کند. با استفاده از یک قوچ هیدرولیک نیروی مورد نیاز برای خم شدن لوله را فراهم می کند. این سیستم شامل یک مخزن سیال، پمپ و شیرهای کنترلی است که فشار و جریان را تنظیم می کند. در مقایسه با خم کن های دستی، خم کن های هیدرولیک کنترل بیشتری را ارائه می دهند و توانایی خم کردن مواد ضخیم تر و قوی تر را به راحتی دارند. مزیت اصلی یک سیستم هیدرولیک این است که مقدار قابل توجهی نیرو با تلاش نسبتاً کم اپراتور ایجاد می کند و فرآیند را کارآمدتر می کند.
قاب ستون فقرات خم کن لوله هیدرولیک است. باید محکم باشد و بتواند نیروهای عظیمی را که در طول فرآیند خمش ایجاد می شود، تحمل کند. برای یک ماشین قابل اعتماد، باید از مواد سنگین مانند فولاد A36 استفاده شود. قاب را می توان در جهت عمودی یا افقی طراحی کرد که هر کدام مزایای خود را دارند. قاب های عمودی باعث صرفه جویی در فضا می شوند، در حالی که فریم های افقی امکان پشتیبانی بهتر برای لوله های بلندتر را فراهم می کنند. برای جلوگیری از خم شدن قاب تحت فشار، تقویتکنندههایی مانند روکشها یا صفحات فیله 'V شکل' ضروری است.
قالب ها در یک خم کن لوله هیدرولیک، شعاع و شکل خمش را مشخص می کنند. نوع قالب خمشی مورد استفاده - کشش چرخشی، رم/پرس یا خمش رول- بر دقت و توانایی دستگاه برای رسیدگی به تنظیمات مختلف خم تأثیر می گذارد. به عنوان مثال، قالب های چرخشی برای ایجاد خم های با شعاع محکم با دقت بالا، به ویژه برای لوله های با دیواره نازک ایده آل هستند. انتخاب مواد برای قالب ها برای دوام و عملکرد روان بسیار مهم است. فولاد سخت شده معمولاً برای قالب های حرفه ای استفاده می شود و اطمینان حاصل می کند که آنها در برابر فشارهای بالای خمش مقاومت می کنند.
اولین قدم در ساخت خم کن لوله هیدرولیک شما، جمع آوری مواد لازم است. برای قاب، به صفحات فولادی (ترجیحاً فولاد A36) و لوله نیاز دارید. سیلندر هیدرولیک باید دارای تناژ کافی برای خم شدن نوع ماده ای باشد که با آن کار می کنید، مانند 10 تن برای فولاد ملایم با قطر 1.5 اینچ. اجزای اضافی شامل قوچ هیدرولیک، مخزن سیال و اتصالات مختلف مانند شیرها و شیلنگ ها می باشد. ممکن است برای ساخت قطعات سفارشی به یک ماشین CNC یا ماشین تراش نیاز باشد، در حالی که تجهیزات جوش برای مونتاژ ضروری است.
پس از جمع آوری مواد، مرحله بعدی طراحی قاب است. اگر از نرم افزار CAD استفاده نمی کنید، روش های دستی مانند اندازه گیری و علامت گذاری صفحات فولادی کفایت می کند. بسیار مهم است که اطمینان حاصل شود که سوراخهای پایههای محوری و رام هیدرولیک دقیقاً قرار گرفتهاند. دقت در این مرحله از مشکلات ناهماهنگی بعدی جلوگیری می کند. هنگامی که قاب طراحی شد، صفحات باید بریده و جوش داده شوند، با فاصلهدهندههایی که از موازی بودن صفحات در طول مونتاژ اطمینان حاصل میکنند.
پس از ساخت قاب، رم هیدرولیک را سوار کرده و پاوریونیت را وصل خواهید کرد. اطمینان حاصل کنید که رم به درستی تراز شده است تا از سایش غیر ضروری سیستم جلوگیری شود. شیلنگ های هیدرولیک باید به طور ایمن به مخزن و شیرها متصل شوند. پیروی از طراحی مدار هیدرولیک مناسب، حصول اطمینان از نصب شیرهای فشار شکن برای محافظت از دستگاه در برابر بار اضافی، مهم است. هنگامی که همه چیز در جای خود قرار گرفت، سیستم باید با مایع هیدرولیک پر شود و فشار آزمایش شود.
ابزارآلات مهمترین بخش خم کن لوله شماست زیرا کیفیت و دقت خم های شما را تعیین می کند. قالب خمشی باید بر اساس مواد و شعاع خم مورد نظر انتخاب شود. می توانید قالب ها را خودتان با استفاده از ماشین تراش بسازید یا نمونه های از پیش ساخته شده را خریداری کنید. پس از آماده شدن ابزار، آن را روی قاب نصب کنید و مطمئن شوید که به درستی تراز شده است. قالب فشاری باید به اندازه ای باشد که بتواند کل لوله را در حین خم نگه دارد و طول آن بر اساس شعاع و زاویه خم محاسبه شود.
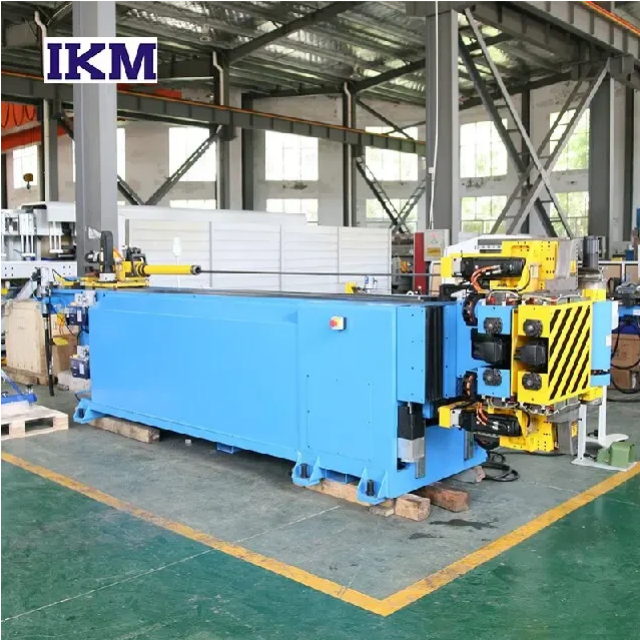
خمش چرخشی برای خم های با شعاع تنگ و کاربردهایی که به دقت بالایی نیاز دارند ایده آل است. در زیر یک جدول دقیق ارائه شده است که مشخصات فنی، موارد استفاده و ملاحظات این روش را نشان می دهد.
| ویژگی کلیدی | توضیحات | برنامه ها | مزایا | ملاحظات |
|---|---|---|---|---|
| شعاع خم شدن | به طور معمول کوچک، به اندازه 1xD تا 2xD برای اکثر مواد محکم است | رول کیج خودرو، اجزای هوافضا | دقت بالا، انحنای محکم با حداقل برگشت فنری | برای خم های با شعاع کوچک به ابزار دقیق نیاز دارد |
| دقت | دقت بسیار بالا (در 1± درجه) | قطعات دقیق، سازه های با کارایی بالا | مناسب برای هندسه های پیچیده و شعاع های تنگ | حاشیه خطای کوچک؛ باید به طور مکرر قالب ها را کالیبره کند |
| مناسب بودن مواد | بهترین گزینه برای مواد جدار نازک و آلیاژهای با استحکام بالا | فولاد ضد زنگ، آلومینیوم، آلیاژهای کرومولی | عالی برای موادی که خم شدن دستی آنها دشوار است | برای لوله های دیواره ضخیم بدون سنبه ایده آل نیست |
| الزامات ابزار | به قالب ها و سنبه های تخصصی نیاز دارد | تولید پیشرفته، برنامه های کاربردی سفارشی | ابزار طراحی شده برای قطر و شعاع لوله خاص | هزینه ابزار و زمان راه اندازی بالا |
| سرعت تولید | متوسط تا کند | حجم تولید کم تا متوسط | بسیار قابل تکرار با سیستم های خودکار | برای اجراهای با حجم بالا در مقایسه با روشهای سادهتر، کندتر است |
نکته: خمش چرخشی برای کاربردهای دقیق مانند قفس رول، که در آن دقت بالا لازم است، عالی است. با این حال، به ابزار سفارشی نیاز دارد و ممکن است برای تولید با حجم بالا کندتر باشد.
خم کردن رم و پرس یک روش قدیمی تر و ساده تر است که در آن لوله توسط یک قوچ هیدرولیک به قالب های ثابت فشار داده می شود. در حالی که دقت کمتری نسبت به خمش چرخشی دارد، اما برای لولهها و مواد با قطر بزرگتر که دقت بالا مهم نیست، مناسب است. خمش رام معمولاً در ساختوساز و سایر کاربردهای صنعتی که نیاز به خمهای با شعاع بزرگ دارند استفاده میشود، اگرچه اگر به درستی پشتیبانی نشود میتواند باعث نقصهای داخلی مانند بیضی شود.
خم شدن رول برای دستیابی به خم های با شعاع بسیار بزرگ، اغلب برای کاربردهای معماری یا مبلمان استفاده می شود. این شامل عبور دادن لوله از طریق سه غلتک است که به صورت هرمی چیده شده اند، در حالی که لوله به تدریج خم می شود که از میان غلتک ها حرکت می کند. این روش کندتر از خمش کششی چرخشی است اما انعطاف پذیری بیشتری را برای تولید منحنی های بزرگ و پیوسته ارائه می دهد. خم شدن رول برای موقعیت هایی که شعاع خمش از قابلیت های سایر روش های خمشی فراتر می رود ایده آل است.
برای خمش دقیق، درک مکانیزم های برگشت فنری و جبران مواد ضروری است. جدول زیر چگونگی تأثیر مواد مختلف بر پشت فنری و اقدامات جبرانی مربوطه را نشان می دهد.
| نوع ماده | مبلغ مبلغ برگشتی | روش جبران | سناریوهای قابل اجرا | ملاحظات |
|---|---|---|---|---|
| آلیاژ آلومینیوم | کوچک (معمولاً 1-3 درجه) | خم شدن جزئی، تنظیمات متعدد | سازه های سبک وزن، کاربردهای خودرو | فنری کوچک، اما کنترل دقیق زاویه خم مورد نیاز است. برای خم های شعاع بزرگ مناسب نیست |
| فولاد ضد زنگ | متوسط (معمولاً 3-6 درجه) | خم شدن بیش از حد، با تنظیم زاویه جبران کنید | سازه های دقیق، صنعت هوافضا | باید ضخامت مواد و تاثیر ضخامت دیواره بر پشت فنری را در نظر گرفت |
| فولاد کربن | بزرگ (معمولاً 6-10 درجه) | قبل از محاسبه و تنظیم زاویه خمش، از جبران نیروی واکنش استفاده کنید | کاربردهای سنگین، صنعت ساخت و ساز | لوله های با قطر بزرگ دارای برگشت فنری قابل توجهی هستند، جبران بیشتر مورد نیاز است |
| آلیاژ کرومولی | بسیار بزرگ (معمولاً 8-12 درجه) | از سنبه استفاده کنید، پشتیبانی را در هنگام خم شدن افزایش دهید | قطعات با استحکام و دقت بالا | برای کاهش برگشت فنری به سنبه یا پشتیبانی ابزار اضافی نیاز دارد |
نکته: هنگام کار با موادی که دارای فنر برگشتی قابل توجهی هستند، استفاده از سنبه های داخلی یا تکیه گاه ابزار راهی موثر برای جلوگیری از برگشت فنر و اطمینان از خم شدن دقیق است.
برای اطمینان از دقت بالا در خم های خود، ابزارهای اندازه گیری دیجیتال مانند زاویه یاب و سنج های چرخش ضروری هستند. این ابزارها بازخورد بلادرنگ را ارائه می دهند و اصلاح هر گونه ناهماهنگی یا زوایای خمش نادرست را آسان تر می کنند. یک چرخ درجه که روی دستگاه نصب شده است، همچنین میتواند به اپراتورها کمک کند تا زاویه خمش را ردیابی کنند و از ثبات در خمهای چند صفحه اطمینان حاصل کنند.
یک خم کن لوله هیدرولیک که به خوبی نگهداری می شود دقت و قابلیت اطمینان طولانی مدت را تضمین می کند. کالیبراسیون منظم برای اطمینان از اینکه دستگاه به طور مداوم خمش های دقیق ایجاد می کند ضروری است. تعمیر و نگهداری شامل بررسی هرگونه سایش در نقاط محوری، بازرسی سیستم هیدرولیک از نظر نشتی و اطمینان از تیز بودن ابزار و بدون آسیب است. نگهداری مناسب عمر خم کن شما را افزایش می دهد و عملکرد آن را در اوج عملکرد حفظ می کند.
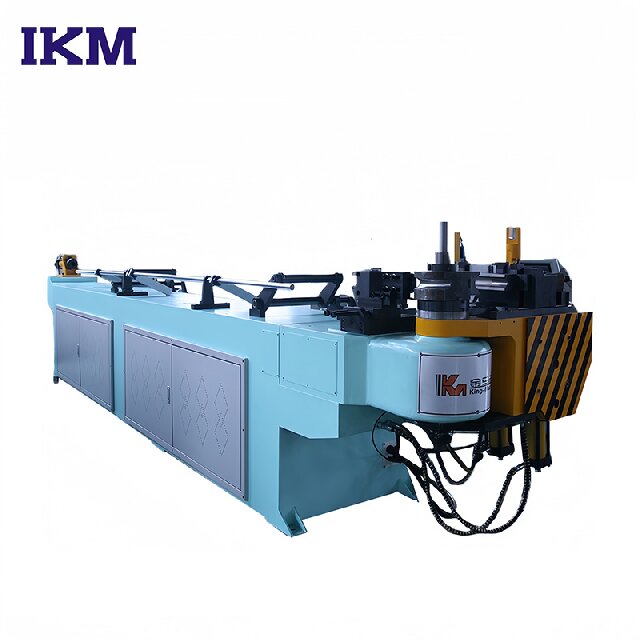
خم کردن لوله ها همیشه یک فرآیند ساده نیست. عیوب رایج شامل چین و چروک، کمانش و بیضی شکل است. چروک شدن زمانی اتفاق میافتد که شعاع داخلی لوله به درستی پشتیبانی نمیشود، در حالی که کمانش زمانی اتفاق میافتد که مواد به دلیل فشردهسازی بیش از حد فرو بریزند. برای جلوگیری از این مسائل، سنبه ها برای حمایت از قطر داخلی در هنگام خم های محکم استفاده می شود. علاوه بر این، اطمینان از اعمال یکنواخت و صحیح قالب فشار می تواند از عیوب داخلی جلوگیری کند.
حتی با بهترین تجهیزات ممکن است مشکلاتی پیش بیاید. زمانی که لوله محکم بسته نشده باشد، لغزش مواد رایج است که منجر به خمیدگی نادرست می شود. برای جلوگیری از این امر، قالب گیره باید تماس کافی با لوله داشته باشد و سطوح باید تمیز و عاری از آلودگی باشد. اگر انحناها ناهماهنگ هستند، ممکن است به دلیل ناهماهنگی قالب ها یا کالیبراسیون نادرست باشد. بازرسی منظم دستگاه و تنظیم در صورت نیاز می تواند بسیاری از این مشکلات را حل کند.
راه اندازی یک خم کن لوله هیدرولیک شامل نیروها و فشار هیدرولیک بالا است که ایمنی را در اولویت قرار می دهد. همیشه از وسایل ایمنی مناسب از جمله دستکش، محافظ چشم و محافظ شنوایی استفاده کنید. قبل از کار، مطمئن شوید که دستگاه به درستی زمین شده است و تمام اتصالات هیدرولیک ایمن هستند. همچنین مهم است که در یک منطقه با تهویه مناسب کار کنید تا از ایجاد بخار یا گرما از هیدرولیک جلوگیری کنید.
خم کننده های لوله هیدرولیک تحت فشار قابل توجهی کار می کنند و بارگذاری بیش از حد سیستم می تواند منجر به خرابی فاجعه بار شود. همیشه به محدودیت های تناژ دستگاه که بر اساس متریال و اندازه لوله مشخص شده است، پایبند باشید. به طور مرتب سطح مایع هیدرولیک را بررسی کنید و سیستم را برای هر گونه علائم نشتی بررسی کنید. بارگذاری بیش از حد دستگاه می تواند به رم، قاب و اجزای هیدرولیک آسیب برساند، بنابراین مهم است که محدودیت های خم کن خود را درک کنید.
ساخت خم کن لوله هیدرولیک خود می تواند یک راه مقرون به صرفه برای به دست آوردن یک ماشین با کیفیت بالا باشد. هزینه مواد بسته به اندازه و پیچیدگی خم کن متفاوت خواهد بود، اما شما می توانید انتظار داشته باشید که بین 500 تا 1500 دلار برای قطعات لازم هزینه کنید، به استثنای سیلندر هیدرولیک و قالب ها. مزیت ساخت DIY این است که می توانید آن را مطابق با نیازها و مواد خاص خود سفارشی کنید و اطمینان حاصل کنید که دقیقاً آنچه را که نیاز دارید دریافت می کنید.
در حالی که ساختن لوله خم کن خود مزایای زیادی دارد، ماشین های از پیش ساخته شده دارای ویژگی های اضافی مانند سیستم های هیدرولیک پیشرفته و کنترل های CNC هستند. مدلهای تجاری برای تولید در حجم بالا، با تکرارپذیری و دقت بیشتر طراحی شدهاند. برای علاقمندان یا کسانی که به یک راه حل سریع و آماده برای استفاده نیاز دارند، یک دستگاه از پیش ساخته شده ممکن است کاربردی تر باشد، اگرچه معمولاً هزینه بیشتری دارد.
ساخت یک خم کن لوله هیدرولیک یک راه حل عملی برای ایجاد خمیدگی دقیق در مواد سخت مانند فولاد و آلومینیوم ارائه می دهد. این راهنما اجزای ضروری، مراحل طراحی و ملاحظات کلیدی را پوشش میدهد تا به علاقهمندان، مهندسان و علاقهمندان به DIY کمک کند تا خم کن خود را بسازند. چه برای استفاده حرفه ای و چه برای پروژه های شخصی، خم کن لوله هیدرولیک ابزاری ارزشمند است. برای کسانی که به دنبال راه حل های پیشرفته هستند، Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. خم کننده های لوله هیدرولیک با کیفیت بالا را ارائه می دهد که عملکرد استثنایی، کارایی و قابلیت اطمینان طولانی مدت را در کاربردهای مختلف ارائه می دهد.
پاسخ: خم کن لوله هیدرولیک دستگاهی است که از نیروی هیدرولیک برای خم کردن لوله ها یا لوله ها با دقت استفاده می کند. برای ایجاد خمش های با مقاومت بالا و دقیق در موادی مانند فولاد، آلومینیوم و کرومولی ایده آل است.
A: یک خم کن لوله هیدرولیک با استفاده از یک قوچ هیدرولیک برای اعمال نیرو به لوله و خم کردن آن به دور قالب عمل می کند. این فرآیند برای اطمینان از دقیق بودن خم ها و عاری از نقص کنترل می شود.
A: خم کن های لوله هیدرولیک کنترل، نیرو و دقت بیشتری نسبت به خم کن های دستی ارائه می دهند. آنها برای خم کردن مواد ضخیم تر و دستیابی به اشکال پیچیده تر به راحتی مناسب تر هستند.
پاسخ: بله، با مواد و ابزار مناسب، می توانید خم کن لوله هیدرولیک خود را بسازید. این فرآیند شامل طراحی قاب، مونتاژ سیستم هیدرولیک و نصب ابزار و قالب های لازم است.
A: لوله های هیدرولیک خم کن می تواند مواد مختلفی از جمله فولاد، آلومینیوم، مس و کرومول را خم کند. نوع مواد و ضخامت، قدرت و نیاز دستگاه را تعیین می کند.
پاسخ: هزینه ساخت یک خم کن لوله هیدرولیک به مواد و اجزای مورد استفاده بستگی دارد. به طور معمول، ساختهای DIY از 500 تا 1500 دلار، بدون احتساب سیلندر و قالبهای هیدرولیک متغیر است.
پاسخ: مسائل رایج عبارتند از برگشت فنر، لغزش مواد و ناهماهنگی. کالیبراسیون منظم و استفاده از ابزار مناسب می تواند به جلوگیری از این مشکلات و اطمینان از خمیدگی ثابت کمک کند.


