


Ogledi: 0 Avtor: Urednik mesta Čas objave: 20. januar 2026 Izvor: Spletno mesto


A hidravlični upogib cevi je obvezna oprema za vsakogar, ki želi narediti natančne upogibe cevi. Ne glede na to, ali delate na avtomobilskih okvirjih, varnostnih kletkah ali arhitekturnih strukturah, je to orodje nujno. V tem priročniku bomo obravnavali ključne komponente in korake za izdelavo lastnega hidravličnega upogiba cevi. Naučili se boste, kako ga zgraditi iz nič, in pridobili vpogled v materiale, dizajn in tehniko.
Hidravlična pogonska enota (HPU) igra ključno vlogo pri delovanju hidravličnega upogiba cevi. Zagotavlja silo, potrebno za upogibanje cevi z uporabo hidravličnega bata. Sistem vključuje rezervoar za tekočino, črpalko in regulacijske ventile, ki uravnavajo tlak in pretok. V primerjavi z ročnimi krivilnimi stroji ponujajo hidravlični krivilni stroji večji nadzor in možnost z lahkoto kriviti debelejše in močnejše materiale. Glavna prednost hidravličnega sistema je, da ustvarja znatno količino sile z relativno majhnim naporom upravljavca, zaradi česar je postopek učinkovitejši.
Okvir je hrbtenica hidravličnega upogibalca cevi. Biti mora trden in zmožen obvladati ogromne sile, ki nastanejo med postopkom upogibanja. Za zanesljiv stroj je treba uporabiti težke materiale, kot je jeklo A36. Okvir je mogoče oblikovati v navpični ali vodoravni orientaciji, vsak ima svoje prednosti. Navpični okvirji prihranijo prostor, vodoravni okvirji pa omogočajo boljšo podporo daljših cevi. Ojačitev, kot so vstavki ali zaokrožene plošče v obliki črke V, je bistvenega pomena za preprečevanje upogibanja okvirja pod pritiskom.
Matrice v hidravličnem upogibniku cevi določajo radij in obliko krivine. Vrsta uporabljene upogibne matrice – rotacijski vlečni, ram/stiskalni ali valjčni upogib – vpliva na natančnost stroja in sposobnost obvladovanja različnih konfiguracij upogiba. Rotacijske vlečne matrice so na primer idealne za ustvarjanje krivin z majhnim radijem z visoko natančnostjo, zlasti za tankostenske cevi. Izbira materiala za matrice je ključnega pomena za vzdržljivost in nemoteno delovanje. Utrjeno jeklo se običajno uporablja za profesionalne matrice, ki zagotavljajo, da prenesejo visoke pritiske, povezane z upogibanjem.
Prvi korak pri izdelavi vašega hidravličnega upogiba cevi je zbiranje potrebnih materialov. Za okvir boste potrebovali jeklene plošče (po možnosti jeklo A36) in cevi. Hidravlični cilinder mora imeti zadostno nosilnost za upogibanje vrste materiala, s katerim delate, na primer 10 ton za mehko jeklo s premerom 1,5 palca. Dodatne komponente vključujejo hidravlični baten, rezervoar za tekočino in različne priključke, kot so ventili in cevi. Za izdelavo delov po meri bo morda potreben CNC stroj ali stružnica, medtem ko bo za montažo potrebna varilna oprema.
Ko so materiali zbrani, je naslednji korak oblikovanje okvirja. Če ne uporabljate programske opreme CAD, bodo zadostovale ročne metode, kot sta merjenje in označevanje jeklenih plošč. Ključnega pomena je zagotoviti, da so luknje za vrtljive zatiče in hidravlični baten natančno nameščene. Natančnost v tem koraku bo preprečila kasnejše težave z neporavnanostjo. Ko je okvir zasnovan, je treba plošče razrezati in zvariti z distančniki, ki zagotavljajo, da plošče med montažo ostanejo vzporedne.
Po izdelavi okvirja boste montirali hidravlični baten in priključili pogonsko enoto. Prepričajte se, da je ram pravilno poravnan, da preprečite nepotrebno obrabo sistema. Hidravlične cevi morajo biti varno povezane z rezervoarjem in ventili. Pomembno je upoštevati pravilno zasnovo hidravličnega tokokroga in zagotoviti, da so nameščeni tlačni varnostni ventili, ki ščitijo stroj pred preobremenitvijo. Ko je vse na svojem mestu, je treba sistem napolniti s hidravlično tekočino in preizkusiti tlak.
Orodje je najbolj kritičen del vašega upogiba cevi, saj določa kakovost in natančnost vaših upogibov. Upogibno matrico je treba izbrati glede na material in želeni polmer krivine. Matrice lahko izdelate sami s stružnico ali kupite vnaprej izdelane. Ko je orodje pripravljeno, ga namestite na okvir in se prepričajte, da je pravilno poravnano. Tlačna matrica mora biti dovolj dolga, da podpira celotno cev med upogibom, njeno dolžino pa je treba izračunati na podlagi polmera in kota upogiba.
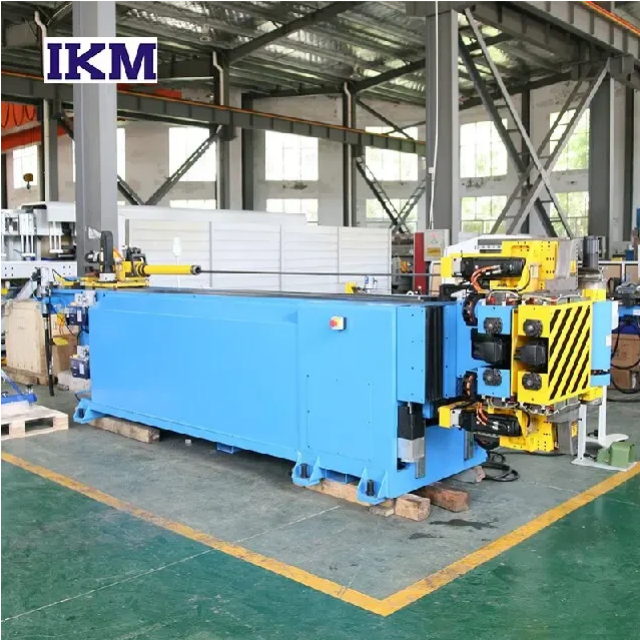
Upogibanje z rotacijskim vlečenjem je idealno za krivine z majhnim radijem in aplikacije, ki zahtevajo visoko natančnost. Spodaj je podrobna tabela s tehničnimi specifikacijami, primeri uporabe in premisleki za to metodo.
| Ključna funkcija | Opis | Aplikacije | Prednosti | Premisleki |
|---|---|---|---|---|
| Polmer upogiba | Običajno majhne, tako tesne kot 1xD do 2xD za večino materialov | Avtomobilske varnostne kletke, letalske in vesoljske komponente | Visoka natančnost, tesni ovinki z minimalno vzmetjo | Zahteva natančno orodje za krivine z majhnim radijem |
| Natančnost | Zelo visoka natančnost (znotraj ±1°) | Natančni deli, visoko zmogljive strukture | Primerno za kompleksne geometrije in ozke radije | Majhna meja napake; mora pogosto kalibrirati matrice |
| Primernost materiala | Najboljše za tankostenske materiale in zlitine visoke trdnosti | Nerjavno jeklo, aluminij, kromolne zlitine | Odlično za materiale, ki jih je težko ročno kriviti | Ni idealno za debelostenske cevi brez trnov |
| Zahteve za orodje | Zahteva posebne matrice in trne | Vrhunska izdelava, aplikacije po meri | Orodja, zasnovana za posebne premere in radije cevi | Visoki stroški orodja in čas nastavitve |
| Hitrost proizvodnje | Zmerno do počasno | Majhne do srednje velike količine proizvodnje | Visoka ponovljivost z avtomatiziranimi sistemi | Počasnejši za velike količine v primerjavi s preprostejšimi metodami |
Namig: upogibanje z rotacijskim vlekom je popolno za natančne aplikacije, kot so varnostne kletke, kjer je potrebna visoka natančnost. Vendar pa zahteva prilagojeno orodje in je lahko počasnejši za proizvodnjo velikih količin.
Upogibanje z ramom in stiskanjem je starejša in enostavnejša metoda, pri kateri cev potisne proti stacionarnim matricam s hidravličnim batom. Čeprav je manj natančen kot upogibanje z rotacijskim vlečenjem, je primeren za cevi z večjim premerom in materiale, kjer visoka natančnost ni kritična. Ram krivljenje se običajno uporablja v gradbeništvu in drugih industrijskih aplikacijah, ki zahtevajo krivine z velikim radijem, čeprav lahko povzroči notranje napake, kot je ovalnost, če ni pravilno podprt.
Valjčno upogibanje se uporablja za doseganje upogibov z zelo velikim radijem, pogosto za arhitekturne ali pohištvene aplikacije. Vključuje prehajanje cevi skozi tri valje, razporejene v obliki piramide, pri čemer se cev postopoma upogne, ko se premika skozi valje. Ta metoda je počasnejša od upogibanja z rotacijskim vlekom, vendar ponuja večjo prilagodljivost za izdelavo velikih neprekinjenih krivulj. Valjčno upogibanje je idealno za situacije, kjer radij upogiba presega zmožnosti drugih metod upogibanja.
Razumevanje vzmetnih in kompenzacijskih mehanizmov materiala je bistveno za natančno upogibanje. Spodnja tabela prikazuje, kako različni materiali vplivajo na vzmet in ustrezne kompenzacijske ukrepe.
| Vrsta materiala | Povratna vzmet Količina | Metoda kompenzacije | Veljavni scenariji | Premisleki |
|---|---|---|---|---|
| Aluminijeva zlitina | Majhna (običajno 1-3°) | Rahlo pregibanje, več nastavitev | Lahke konstrukcije, avtomobilske aplikacije | Potreben je majhen vzmet, vendar natančen nadzor kota upogiba; ni primeren za krivine z velikim radijem |
| Nerjaveče jeklo | Srednje (običajno 3-6°) | Preobremenitev, kompenzirajte s prilagoditvijo kota | Precizne strukture, vesoljska industrija | Upoštevati je treba debelino materiala in vpliv debeline stene na vzmet |
| Ogljikovo jeklo | Velika (običajno 6-10°) | Vnaprej izračunajte in nastavite kot pregiba, uporabite kompenzacijo reakcijske sile | Težke aplikacije, gradbena industrija | Cevi velikega premera imajo znatno vzmetenje, potrebna je večja kompenzacija |
| Kromolna zlitina | Zelo velik (običajno 8-12°) | Uporabite trn, povečajte podporo med upogibanjem | Visoko trdne in natančne komponente | Potreben je dodaten trn ali podpora za orodje za zmanjšanje vzmeti |
Namig: Pri delu z materiali, ki imajo precejšnjo vzmetnost, je uporaba notranjih trnov ali podpore za orodje učinkovit način za preprečevanje vzmetnosti in zagotavljanje natančnih upogibov.
Da bi zagotovili visoko natančnost vaših krivin, so bistvena digitalna merilna orodja, kot so iskalniki kotov in merilniki vrtenja. Ta orodja zagotavljajo povratne informacije v realnem času, kar olajša popravljanje kakršne koli neusklajenosti ali nepravilnih kotov upogiba. Stopinjsko kolo, nameščeno na stroju, lahko tudi pomaga operaterjem slediti upogibnemu kotu in zagotavlja doslednost pri upogibih v več ravninah.
Dobro vzdrževan hidravlični upogib cevi zagotavlja dolgotrajno natančnost in zanesljivost. Redno umerjanje je bistvenega pomena za zagotovitev, da stroj dosledno proizvaja natančne ovinke. Vzdrževanje vključuje preverjanje morebitne obrabe vrtiščnih točk, pregled hidravličnega sistema glede puščanja in zagotavljanje, da orodje ostane ostro in brez poškodb. Ustrezno vzdrževanje bo podaljšalo življenjsko dobo vašega upogibalnika in omogočilo, da bo deloval z vrhunsko zmogljivostjo.
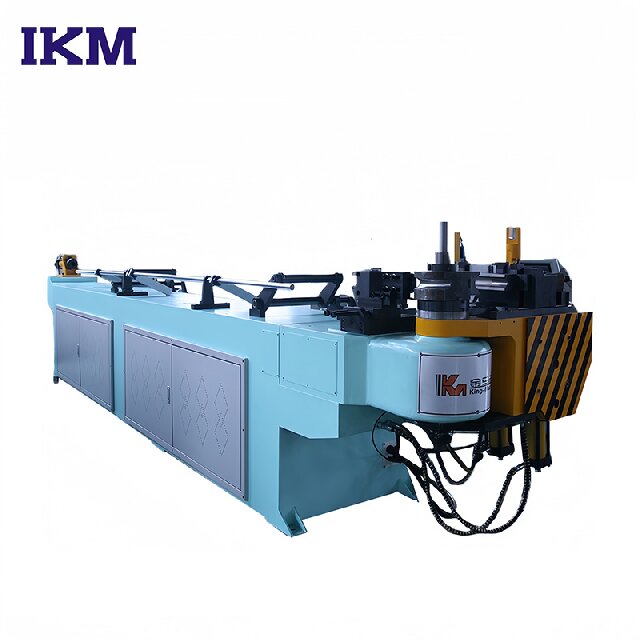
Upogibanje cevi ni vedno preprost postopek. Pogoste napake vključujejo gubanje, upogibanje in ovalnost. Gubanje se pojavi, ko notranji radij cevi ni pravilno podprt, medtem ko se upogibanje zgodi, ko se material zruši zaradi prekomernega stiskanja. Da bi preprečili te težave, se uporabljajo trni za podporo notranjega premera med tesnimi krivinami. Poleg tega lahko zagotovite, da je tlačna matrica enakomerno in pravilno nameščena, preprečite notranje napake.
Tudi z najboljšo opremo se lahko pojavijo težave. Zdrs materiala je pogost, ko cev ni varno vpeta, kar vodi do netočnih upogibov. Da bi to preprečili, mora imeti vpenjalna matrica zadosten stik s cevjo, površine pa morajo biti čiste in brez nečistoč. Če upogibi niso dosledni, je to lahko posledica napačne poravnave matric ali nepravilne kalibracije. Z rednim pregledovanjem stroja in po potrebi prilagajanjem lahko odpravite veliko teh težav.
Delovanje hidravličnega upogibalca cevi vključuje visoke sile in hidravlični tlak, zaradi česar je varnost na prvem mestu. Vedno nosite ustrezno varnostno opremo, vključno z rokavicami, zaščito za oči in zaščito za sluh. Pred uporabo se prepričajte, da je stroj pravilno ozemljen in da so vsi hidravlični priključki varni. Prav tako je pomembno, da delate v dobro prezračenem prostoru, da preprečite kopičenje hidravličnih hlapov ali toplote.
Hidravlični upogibniki cevi delujejo pod znatnim pritiskom in preobremenitev sistema lahko privede do katastrofalne okvare. Vedno se držite omejitev tonaže stroja, ki so določene glede na material in velikost cevi. Redno preverjajte nivoje hidravlične tekočine in preverjajte, ali sistem pušča. Preobremenitev stroja lahko poškoduje ram, okvir in hidravlične komponente, zato je pomembno, da razumete omejitve vašega upogibalnika.
Izdelava lastnega hidravličnega upogibalca cevi je lahko stroškovno učinkovit način za pridobitev visokokakovostnega stroja. Stroški materiala se bodo razlikovali glede na velikost in kompleksnost krivca, vendar lahko pričakujete, da boste porabili med 500 in 1500 USD za potrebne komponente, razen hidravličnega cilindra in matric. Prednost gradnje DIY je, da jo lahko prilagodite svojim posebnim potrebam in materialom, s čimer zagotovite, da dobite natanko tisto, kar potrebujete.
Medtem ko izdelava lastnega upogibalca cevi ponuja številne prednosti, imajo vnaprej izdelani stroji dodatne funkcije, kot so napredni hidravlični sistemi in krmilniki CNC. Komercialni modeli so zasnovani za proizvodnjo velikih količin z izboljšano ponovljivostjo in natančnostjo. Za hobiste ali tiste, ki potrebujejo hitro rešitev, pripravljeno za uporabo, bi bil vnaprej sestavljen stroj morda bolj praktičen, čeprav je običajno dražji.
Izdelava hidravličnega upogibnika cevi nudi praktično rešitev za ustvarjanje natančnih upogibov v trpežnih materialih, kot sta jeklo in aluminij. Ta priročnik pokriva bistvene komponente, korake načrtovanja in ključne vidike, ki bodo pomagali ljubiteljem DIY, inženirjem in ljubiteljem izdelati lastno krivo. Ne glede na to, ali gre za profesionalno uporabo ali osebne projekte, je hidravlični upogibnik cevi neprecenljivo orodje. Za tiste, ki iščejo napredne rešitve, Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. ponuja visokokakovostne hidravlične krivilce cevi, ki zagotavljajo izjemno zmogljivost, učinkovitost in dolgoročno zanesljivost v različnih aplikacijah.
O: Hidravlični upogibnik cevi je stroj, ki uporablja hidravlično moč za natančno upogibanje cevi. Idealen je za ustvarjanje visoko trdnih, natančnih krivin v materialih, kot so jeklo, aluminij in kromol.
O: Hidravlični upogib cevi deluje tako, da s hidravličnim batom deluje na cev in jo upogne okoli matrice. Ta postopek je nadzorovan, da se zagotovi, da so krivine točne in brez napak.
O: Hidravlični upogibniki cevi zagotavljajo več nadzora, sile in natančnosti kot ročni upogibalniki. Primernejši so za upogibanje debelejših materialov in enostavno doseganje kompleksnejših oblik.
O: Da, s pravimi materiali in orodji lahko izdelate svoj hidravlični upogib cevi. Postopek vključuje načrtovanje okvirja, sestavljanje hidravličnega sistema ter namestitev potrebnega orodja in matric.
O: Hidravlični upogibniki cevi lahko krivijo različne materiale, vključno z jeklom, aluminijem, bakrom in kromolom. Vrsta materiala in debelina bosta določala moč in zahteve stroja.
O: Stroški izdelave hidravličnega upogiba cevi so odvisni od uporabljenih materialov in komponent. Običajno se izdelava DIY giblje od 500 do 1500 USD, razen hidravličnega cilindra in matric.
O: Pogoste težave vključujejo vzmetenje, zdrs materiala in neusklajenost. Redno umerjanje in uporaba ustreznega orodja lahko preprečita te težave in zagotovita dosledne upogibe.


