


Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-01-20 Ursprung: Plats


A hydraulisk tubbockare är ett måste för alla som vill göra exakta tubböjar. Oavsett om du arbetar med bilramar, rullburar eller arkitektoniska strukturer är detta verktyg viktigt. I den här guiden kommer vi att täcka nyckelkomponenterna och stegen för att göra din egen hydrauliska rörbockare. Du lär dig hur du bygger den från grunden och får insikter om material, design och teknik.
Den hydrauliska kraftenheten (HPU) spelar en avgörande roll i funktionen hos en hydraulisk rörbockare. Den ger den kraft som krävs för att böja röret genom att använda en hydraulisk kolv. Systemet inkluderar en vätskebehållare, pump och styrventiler som reglerar tryck och flöde. Jämfört med manuella bockare erbjuder hydrauliska bockare större kontroll och förmågan att enkelt böja tjockare och starkare material. Den största fördelen med ett hydraulsystem är att det genererar en betydande mängd kraft med relativt låg operatörsansträngning, vilket gör processen mer effektiv.
Ramen är ryggraden i den hydrauliska rörbockaren. Den måste vara robust och kunna hantera de enorma krafter som genereras under bockningsprocessen. För en pålitlig maskin bör kraftiga material som A36-stål användas. Ramen kan utformas i antingen vertikal eller horisontell orientering, var och en med sina fördelar. Vertikala ramar sparar utrymme, medan horisontella ramar ger bättre stöd för längre rör. Förstärkning, såsom kilar eller 'V-formade' filéplattor, är väsentligt för att förhindra att ramen böjer sig under tryck.
Formarna i en hydraulisk tubbockare definierar böjradien och formen. Den typ av bockform som används – roterande dragning, ram/press eller valsböjning – påverkar maskinens precision och förmåga att hantera olika bockkonfigurationer. Roterande dragdynor är till exempel idealiska för att skapa böjar med snäva radier med hög precision, speciellt för tunnväggiga rör. Materialval för formarna är avgörande för hållbarhet och smidig drift. Härdat stål används vanligtvis för professionella stansar, vilket säkerställer att de tål de höga trycken som är involverade i böjning.
Det första steget i att bygga din hydrauliska rörbockare är att samla in de nödvändiga materialen. Till ramen behöver du stålplåtar (helst A36 stål) och rör. Hydraulcylindern bör ha en tillräcklig mängd för att böja den typ av material du arbetar med, till exempel 10 ton för 1,5-tums diameter mjukt stål. Ytterligare komponenter inkluderar hydraulcylindern, vätskebehållaren och olika kopplingar som ventiler och slangar. En CNC-maskin eller svarv kan krävas för att tillverka anpassade delar, medan svetsutrustning kommer att vara nödvändig för montering.
När materialen är samlade är nästa steg att designa ramen. Om du inte använder CAD-programvara räcker det med manuella metoder som att mäta och markera stålplåtarna. Det är avgörande att se till att hålen för svängtapparna och hydraulcylindern är korrekt placerade. Precision i detta steg kommer att förhindra problem med felinställning senare. När ramen är designad ska plattorna skäras och svetsas, med distanser som säkerställer att plattorna förblir parallella under monteringen.
Efter att ha konstruerat ramen kommer du att montera hydraulcylindern och ansluta kraftenheten. Se till att kolven är korrekt inriktad för att undvika onödigt slitage på systemet. Hydraulslangarna måste vara ordentligt anslutna till behållaren och ventilerna. Det är viktigt att följa korrekt hydraulisk kretsdesign och se till att tryckavlastningsventiler är installerade för att skydda maskinen från överbelastning. När allt är på plats ska systemet fyllas med hydraulvätska och trycktestas.
Verktyg är den mest kritiska delen av din tubbockare eftersom den bestämmer kvaliteten och precisionen på dina böjningar. Böjdynan bör väljas utifrån materialet och önskad böjradie. Du kan tillverka formarna själv med hjälp av en svarv, eller köpa färdiga. När verktyget är klart, installera det på ramen och se till att det är korrekt inriktat. Tryckdynan ska vara tillräckligt lång för att stödja hela röret under böjningen, och dess längd ska beräknas utifrån böjradien och vinkeln.
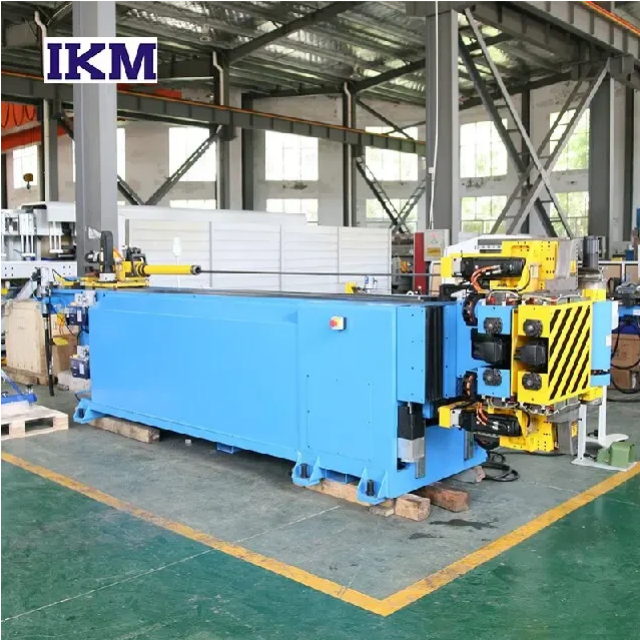
Roterande dragböjning är idealisk för böjar med snäva radier och applikationer som kräver hög precision. Nedan finns en detaljerad tabell som beskriver tekniska specifikationer, användningsfall och överväganden för denna metod.
| Nyckelfunktion | Beskrivning | Tillämpningar | Fördelar | Överväganden |
|---|---|---|---|---|
| Böj radie | Vanligtvis liten, så tät som 1xD till 2xD för de flesta material | Fordonsrullburar, flygkomponenter | Hög precision, snäva böjar med minimal fjädring | Kräver noggrann verktyg för böjar med liten radie |
| Noggrannhet | Mycket hög precision (inom ±1°) | Precisionsdelar, högpresterande strukturer | Lämplig för komplexa geometrier och snäva radier | Liten felmarginal; måste kalibrera matriserna ofta |
| Material lämplighet | Bäst för tunnväggiga material och höghållfasta legeringar | Rostfritt stål, aluminium, kromolylegeringar | Utmärkt för material som är svåra att böja manuellt | Inte idealisk för tjockväggiga rör utan dorn |
| Verktygskrav | Kräver specialiserade stansar och dorn | Avancerad tillverkning, anpassade applikationer | Verktyg utformade för specifika rördiametrar och radier | Höga verktygskostnader och installationstid |
| Produktionshastighet | Måttlig till långsam | Låga till medelstora produktionsvolymer | Mycket repeterbar med automatiserade system | Långsammare för körningar med hög volym jämfört med enklare metoder |
Tips: Roterande dragböjning är perfekt för precisionsapplikationer som rullburar, där hög noggrannhet är nödvändig. Det kräver dock anpassade verktyg och kan vara långsammare för högvolymproduktion.
Ram- och pressböjning är en äldre, enklare metod, där röret trycks mot stationära stansar av en hydraulisk kolv. Även om det är mindre exakt än roterande dragböjning, är det lämpligt för rör med större diameter och material där hög precision inte är avgörande. Ramböjning används ofta i konstruktion och andra industriella tillämpningar som kräver böjningar med stor radie, även om det kan orsaka inre defekter som ovalitet om det inte stöds ordentligt.
Rullböjning används för att uppnå böjar med mycket stor radie, ofta för arkitektoniska eller möbelapplikationer. Det innebär att röret passerar genom tre rullar anordnade i en pyramidkonfiguration, med röret gradvis böjt när det rör sig genom rullarna. Denna metod är långsammare än roterande dragböjning men erbjuder mer flexibilitet för att producera stora, kontinuerliga kurvor. Rullböjning är idealisk för situationer där böjradien överstiger kapaciteten hos andra bockningsmetoder.
Att förstå materialåterfjädring och kompensationsmekanismer är avgörande för exakt böjning. Tabellen nedan visar hur olika material påverkar fjädring och motsvarande kompensationsåtgärder.
| Materialtyp | Återställningsbelopp | Kompensationsmetod | Tillämpliga scenarier | Överväganden |
|---|---|---|---|---|
| Aluminiumlegering | Liten (vanligtvis 1-3°) | Lätt överböjning, flera justeringar | Lättviktskonstruktioner, fordonstillämpningar | Liten återfjädring, men exakt kontroll av böjvinkeln krävs; inte lämplig för böjar med stor radie |
| Rostfritt stål | Medium (vanligtvis 3-6°) | Överböj, kompensera genom att justera vinkeln | Precisionsstrukturer, flygindustrin | Måste ta hänsyn till materialtjocklek och väggtjocklek inverkan på återfjädring |
| Kolstål | Stor (vanligtvis 6-10°) | Förberäkna och ställ in överböjningsvinkeln, använd reaktionskraftskompensation | Kraftiga applikationer, byggindustrin | Rör med stor diameter har betydande återfjädring, mer kompensation behövs |
| Kromolylegering | Mycket stor (vanligtvis 8-12°) | Använd dorn, öka stödet vid böjning | Höghållfasta och precisionskomponenter | Kräver ytterligare dorn eller verktygsstöd för att minska återfjädringen |
Tips: När du arbetar med material som har betydande återfjädring, är användning av interna dorn eller verktygsstöd ett effektivt sätt att förhindra återfjädring och säkerställa exakta böjningar.
För att säkerställa hög precision i dina kurvor är digitala mätverktyg som vinkelmätare och rotationsmätare viktiga. Dessa verktyg ger feedback i realtid, vilket gör det lättare att korrigera eventuella felinriktningar eller felaktiga böjvinklar. Ett gradhjul, monterat på maskinen, kan också hjälpa förare att spåra böjningsvinkeln och säkerställa konsistens i flerplansböjar.
En välskött hydraulisk rörbockare säkerställer långvarig precision och tillförlitlighet. Regelbunden kalibrering är avgörande för att säkerställa att maskinen konsekvent producerar exakta böjar. Underhållet inkluderar kontroll av eventuellt slitage på vridpunkterna, inspektion av hydraulsystemet för läckor och säkerställande av att verktygen förblir vassa och fria från skador. Korrekt underhåll kommer att förlänga livslängden på din bockare och hålla den fungerande på topp.
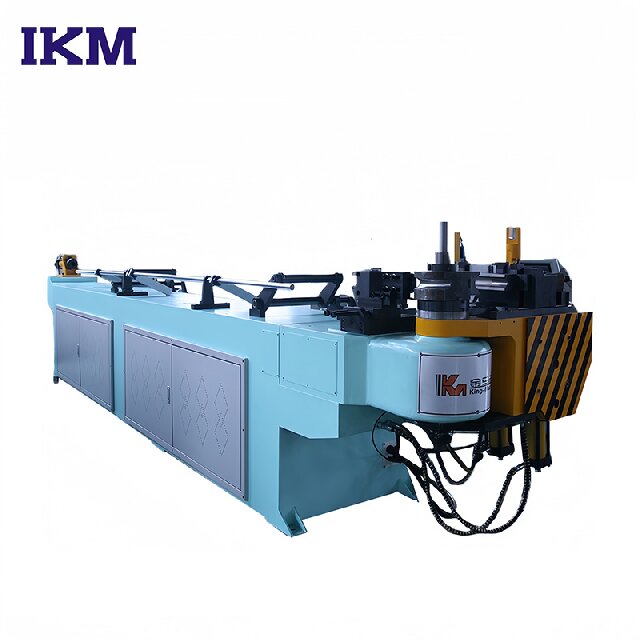
Att böja rör är inte alltid en enkel process. Vanliga defekter inkluderar rynkor, buckling och ovalitet. Skrynkling uppstår när rörets inre radie inte stöds ordentligt, medan buckling uppstår när materialet kollapsar på grund av överdriven kompression. För att förhindra dessa problem används dorn för att stödja innerdiametern under snäva böjar. Dessutom kan inre defekter förhindras genom att säkerställa att tryckmatrisen appliceras jämnt och korrekt.
Även med den bästa utrustningen kan problem uppstå. Materialglidning är vanligt när röret inte är ordentligt fastklämt, vilket leder till felaktiga böjar. För att förhindra detta bör klämdynan ha tillräcklig kontakt med röret och ytorna bör vara rena och fria från föroreningar. Om böjar är inkonsekventa kan det bero på felinriktning av formarna eller felaktig kalibrering. Att regelbundet inspektera maskinen och justera efter behov kan lösa många av dessa problem.
Att använda en hydraulisk rörbockare kräver höga krafter och hydrauliskt tryck, vilket gör säkerheten till en högsta prioritet. Bär alltid lämplig skyddsutrustning, inklusive handskar, ögonskydd och hörselskydd. Se till att maskinen är ordentligt jordad och att alla hydrauliska anslutningar är säkra före användning. Det är också viktigt att arbeta i ett välventilerat utrymme för att förhindra uppbyggnad av hydrauliska ångor eller värme.
Hydrauliska rörbockare arbetar under betydande tryck, och överbelastning av systemet kan leda till katastrofala fel. Följ alltid maskinens tonnagegränser, som är specificerade baserat på rörets material och storlek. Kontrollera regelbundet hydraulvätskenivåerna och inspektera systemet för tecken på läckage. Överbelastning av maskinen kan skada kolven, ramen och de hydrauliska komponenterna, så det är viktigt att förstå begränsningarna för din bockare.
Att bygga din egen hydrauliska rörbockare kan vara ett kostnadseffektivt sätt att få en högkvalitativ maskin. Materialkostnaderna kommer att variera beroende på böjarens storlek och komplexitet, men du kan förvänta dig att spendera mellan $500 och $1500 för de nödvändiga komponenterna, exklusive hydraulcylindern och formarna. Fördelen med en gör-det-själv-konstruktion är att du kan anpassa den för att passa dina specifika behov och material, vilket säkerställer att du får precis det du behöver.
Samtidigt som att bygga din egen tubbockare erbjuder många fördelar, kommer förbyggda maskiner med ytterligare funktioner som avancerade hydraulsystem och CNC-kontroller. Kommersiella modeller är designade för produktion i stora volymer, med förbättrad repeterbarhet och noggrannhet. För hobbyister eller de som behöver en snabb, färdig att använda lösning, kan en förbyggd maskin vara mer praktisk, även om den vanligtvis kostar högre.
Att bygga en hydraulisk rörbockare ger en praktisk lösning för att skapa exakta böjar i tuffa material som stål och aluminium. Den här guiden täcker de väsentliga komponenterna, designstegen och viktiga överväganden för att hjälpa gör-det-själv-entusiaster, ingenjörer och hobbyister att bygga sin egen böjare. Oavsett om det är för professionellt bruk eller personliga projekt är en hydraulisk rörbockare ett ovärderligt verktyg. För dig som letar efter avancerade lösningar, Zhejiang King-Mazon Intelligent Manufacturing Corp., Ltd. erbjuder hydrauliska rörbockare av hög kvalitet som levererar exceptionell prestanda, effektivitet och långsiktig tillförlitlighet i olika applikationer.
S: En hydraulisk rörbockare är en maskin som använder hydraulisk kraft för att böja rör eller rör med precision. Den är idealisk för att skapa höghållfasta, exakta böjar i material som stål, aluminium och kromoly.
S: En hydraulisk rörbockare fungerar genom att använda en hydraulisk kolv för att applicera kraft på röret och böja det runt en dyna. Denna process kontrolleras för att säkerställa att böjarna är korrekta och fria från defekter.
S: Hydrauliska rörbockare ger mer kontroll, kraft och precision än manuella böjare. De är bättre lämpade för att böja tjockare material och uppnå mer komplexa former med lätthet.
S: Ja, med rätt material och verktyg kan du bygga din egen hydrauliska rörbockare. Processen innefattar design av ramen, montering av hydraulsystemet och installation av nödvändiga verktyg och matriser.
S: Hydrauliska rörbockare kan böja en mängd olika material, inklusive stål, aluminium, koppar och kromoly. Typen av material och tjocklek avgör maskinens kraft- och formkrav.
S: Kostnaden för att bygga en hydraulisk rörbockare beror på de material och komponenter som används. Vanligtvis varierar DIY-byggen från $500 till $1500, exklusive hydraulcylindern och formarna.
S: Vanliga problem inkluderar fjädring, materialglidning och snedställning. Regelbunden kalibrering och användning av rätt verktyg kan hjälpa till att förhindra dessa problem och säkerställa konsekventa böjar.


